


射出成形の現実は否定できません。積極的で標準化された工具メンテナンスを実施しない限り、寸法安定性は必然的に低下します。精度は永久的なものではありません。すべてのサイクルで工具鋼に計り知れない機械的ストレスと熱的ストレスがかかります。金型のメンテナンスが不十分だと、すぐにバリ、反り、規格外の部品が発生します。これらの欠陥は生産コストを直接押し上げます。また、市場投入までの時間を大幅に遅らせます。ツールが予期せず故障すると、サプライチェーン全体に影響が及びます。この劣化が始まる前に阻止するには、文書化された堅牢な手順が必要です。この記事では、ツールのメンテナンス プロトコルを評価するための明確なフレームワークを提供します。重要な摩耗ポイント、業界標準、日常的な手順について調査します。製造パートナーに何を要求すべきかを正確に学びます。これらのメンテナンス階層を理解することで、長期的な寸法精度を確保し、生産をスムーズに実行し続けることができます。
射出成形金型の公差は、工具の予防メンテナンスの頻度と深さに直接関係します。
大量生産、高精度のツールには、SPI (Society of Plastics Industry) 分類に基づいた文書化された標準作業手順 (SOP) が必要です。
生産契約を締結する前に、サプライヤーのメンテナンスログと摩耗予測プロトコルを評価することが重要です。
冷却チャネルのスケール、通気の詰まり、ゲートの磨耗は、メンテナンスに関連した寸法ドリフトの主な原因です。
熱疲労により工具鋼は徐々に破壊されます。射出サイクルごとにキャビティが爆発します。溶けたプラスチックが浸入すると、温度が急激に上昇します。次に、冷却ラインがポリマー固体を凍結させます。この急速なサイクルにより、金属は継続的に膨張および収縮します。数十万サイクルを繰り返すと、微小な亀裂が形成されます。クランプ力は同時に大きな機械的ストレスを加えます。プレスは、極端なトン数の下で金型の半分を一緒に押しつぶします。研磨性樹脂は表面をさらに摩耗させます。ガラス入りナイロンは、スチールに対して液体サンドペーパーのように機能します。これらの要因が組み合わされると、工具の形状が大幅に変化します。時間の経過とともに重要な寸法が失われます。当初の設計意図が消えてしまいます。
特定の機械的磨耗は直ちに変化を引き起こします。コアピンは高い射出圧力によってたわみます。このたわみにより、充填中に金属がわずかに曲がります。時間が経つと、ピンは真の中心を永久に失います。繰り返しのクランプによりパーティング ラインも平らになります。パーティングラインが潰れてしまうと、プラスチックがキャビティから逃げてしまいます。これにより、パーツにバリが発生します。 Flash は最終的な寸法を完全に変更します。あなたはしっかりと会うことができません 射出成形金型公差仕様。拒否率はすぐに急上昇します。部品の不一致により組立ラインが停止します。
日常的な維持管理と生産上の大規模なペナルティを比較してください。定期的な拭き掃除にはほとんど人件費がかかりません。エジェクター ピンにグリースを塗布するのにかかる時間は、1 シフトあたりわずか数分です。計画外のダウンタイムは 1 時間あたり数千ドルのコストがかかります。廃棄された生産工程は高価な原材料を無駄にします。完全なツールを再構築すると、資本予算が完全に消費されます。予防ケアは収益を直接保護します。明日のドルを節約するために今日ペニーを使います。賢明なメーカーはメンテナンスを積極的な利益センターとして捉えています。
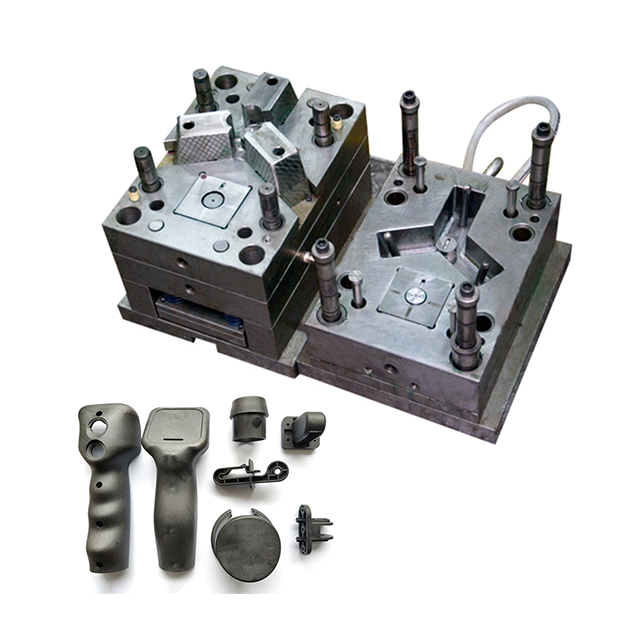
印刷機では定期メンテナンスが毎日行われます。オペレーターは、実稼働の合間にこれらのタスクを実行します。専用の溶剤を使ってパーティングラインを丁寧に拭き取ります。冷却ホースに軽微な水漏れがないか検査します。エジェクタピンに特定の潤滑剤を塗布します。これを熱心に行わなければなりません。コンプレックスを考えてみる 自動車部品。軽微な表面欠陥は、即座に組み立て拒否の原因となります。バリは、自動組み立て中に部品の適切な嵌合を妨げます。毎日のチェックにより、これらの軽微な欠陥が致命的な障害に発展するのを防ぎます。
予防メンテナンスは業界の厳格なスケジュールに従って行われます。業界の専門家は広く SPI 標準に依存しています。プラスチック工業協会は、期待寿命に基づいて金型を分類しています。これらの正確な分類に基づいて、分解のスケジュールを設定します。技術者はアセンブリ全体を体系的に解体します。
クラス 101 (100 万サイクル以上): 100,000 サイクルごとに予防的な分解が必要です。
クラス 102 (最大 100 万サイクル): 50,000 ~ 75,000 サイクルごとに徹底した洗浄が必要です。
クラス 103 (500,000 サイクル未満): 25,000 サイクルごとの検査を義務付けます。
技術者は、分解中に超音波タンクを使用してコンポーネントを洗浄します。超音波は微細な破片を効果的に除去します。傷みやすい商品もすぐに交換してくれます。 O リングとリターン スプリングは熱により急速に劣化します。新しいコンポーネントはベースラインのパフォーマンスを回復します。を操作するときは、 医療機器用の高精度プラスチック射出成形金型の場合 、このステップは交渉の余地がありません。
予知保全では、状態ベースの監視テクノロジーが使用されます。最新のスマート金型には圧力センサーが組み込まれています。これらのセンサーは、キャビティ圧力の異常をリアルタイムで追跡します。また、コア全体の温度スパイクも監視します。ソフトウェアは冷却流量を継続的に分析します。流れの低下はミネラルスケールの蓄積を示します。反りが発生する前にこのスケールを検出します。予測データは、いつ介入すべきかを正確に示します。推測を完全に排除します。これにより、戦略が事後対応型からプロアクティブ型に移行します。
通気口やガス排出ポイントが故障することがよくあります。射出中、空気はキャビティから素早く逃げる必要があります。注入されたプラスチックはこの空気を急速に押し出します。ベントはスチールに刻まれた信じられないほど浅い溝です。樹脂のガス発生により詰まりやすくなります。通気口が詰まると、部品に局所的な焼けが生じます。エンジニアはこの現象をディーゼルと呼んでいます。閉じ込められた酸素は、巨大な圧力下で発火します。ディーゼルは鋼の表面を永久に破壊します。通気口の詰まりもショートショットの原因となります。プラスチックは空洞全体を適切に埋めることができません。一貫性のない材料梱包が発生します。寸法はショットごとに大きく異なります。
冷却チャネルの劣化により、寸法安定性が損なわれます。水はツール内を継続的に流れ、熱を抽出します。工業用水にはカルシウムやミネラルが含まれています。これらのミネラルは時間の経過とともに水路の壁に付着します。スケールの蓄積は強力な断熱材として機能します。熱伝達効率が大幅に低下します。金型はプラスチックを不均一に冷却します。冷却が不均一になると、部品に重大な反りが発生します。この反りは廃墟だ 射出成形金型の公差を 完全に満たします。酸フラッシングを使用して定期的にチャンネルのスケールを除去する必要があります。
ゲートとランナーの侵食は微妙に発生します。ゲートは、せん断を発生させるために意図的にプラスチックの流れを制限します。これにより高いせん断熱が発生し、充填が向上します。研磨性ポリマーは時間の経過とともにゲートの形状を破壊します。ガラス入り樹脂は特に破壊的です。ゲート径をゆっくりと広げます。ゲートを大きくすると、キャビティ圧力が大幅に変化します。これにより、保持フェーズ中にプラスチックがどのように保たれるかが変わります。最終部品の寸法が仕様から外れています。 PM サイクルごとにゲートを検査する必要があります。この摩耗を管理するために、私たちは交換可能なゲート インサートをよく使用します。
可動コンポーネントは極度の機械的摩擦を受けます。スライダーとリフターは、アンダーカットなどの複雑なパーツ フィーチャを作成します。エジェクタピンが最終部品をキャビティから押し出します。これらのコンポーネントは裸の鋼材に対して継続的にスライドします。摩擦により座面は着実に摩耗していきます。アライメントは時間の経過とともにわずかに変化します。コンポーネントを移動すると、壁の厚さが不均一になります。また、パーティングラインに沿って引火点が発生します。定期的にグリースを塗布すると、この磨耗が大幅に遅れます。摩耗したウェアプレートを交換すると、初期のアライメントが復元されます。
表 1: 金型の重大な摩耗点と修正措置
摩耗点 |
耐性への影響 |
必要なメンテナンス作業 |
|---|---|---|
通気孔 |
ショートショット、一貫性のないパッキング、ディーゼル |
毎日の拭き掃除。 PM サイクルごとに超音波洗浄 |
冷却チャネル |
不均一な収縮、激しい反り |
流量監視。化学的スケール除去 |
ゲイツ |
圧力損失、寸法ドリフト |
目視検査;モジュラーゲートインサートの交換 |
リフター/スライダー |
肉厚変化、バリ |
日常的な潤滑。青銅製摩耗プレートの交換 |
文書化されたツーリングログブックにより、絶対的な透明性が提供されます。すべてのツールには、明確で追跡可能な履歴が必要です。買い手は、契約に署名する前にこれらの記録を直接確認する必要があります。あなたに尋ねてください 射出成形金型公差サプライヤーの 過去ログの証明。ログブックは、あらゆる予防保守イベントを追跡します。交換されたコンポーネントがわかりやすくリストされています。予期せぬ損傷とその後の修理を記録します。追跡可能なログは、サプライヤーが寿命を重視していることを証明しています。彼らは継続的な品質への取り組みを示しています。
メンテナンス後の初品検査は非常に重要です。大規模な分解は、本質的に工具の形状を乱します。コンポーネントを再組み立てすると、位置合わせがわずかにずれる可能性があります。再組み立て後すぐに検証ショットを実行する必要があります。技術者は CMM 装置を使用してこれらの部品を検査します。三次元測定機は、CAD モデルに対して寸法を正確に検証します。 FAI は、ツールがベースラインの許容誤差を回復したことを証明しています。この検証を行わずに本番を再開しないでください。
所有権と責任には明確な契約条件が必要です。ほとんどの取り決めでは、購入者が物理的なツールを所有します。サプライヤーはそれを毎日運用および保守します。契約では、誰が何に対して支払うのかを明示的に指定する必要があります。
日常的な維持管理: 通常、毎日の清掃とグリースアップはサプライヤーが負担します。
予防メンテナンス: 諸経費には通常、標準的な超音波洗浄が含まれます。
耐用年数を経た改修: 購入者は多くの場合、大規模な溶接や再機械加工の費用を支払います。
これらの用語を事前に明確に定義してください。曖昧さがあるとメンテナンスが怠られ、ツールが台無しになってしまいます。
監査可能性により、施設見学中に真実が明らかになります。製造現場で特定の危険信号を探してください。工具室が乱雑に見えますか?専用の超音波洗浄装置がないのでしょうか?コンクリートの床に直接カビが生えていませんか?組織が乱れていると、メンテナンスが不十分になることが保証されます。清潔で明るい工具室は規律を示します。標準の操作手順はどこにでも見えるようにする必要があります。技術者は、洗浄ステーションと測定ツールにすぐにアクセスできる必要があります。
厳格なメンテナンス プログラムには前払い料金がかかります。高品質のサプライヤーは、部品あたりの料金が若干高くなります。メンテナンスの労力を運用上のオーバーヘッドに組み込んでいます。安価な工具サプライヤーは、入札を勝ち取るためにメンテナンスを完全に無視します。当初はその単価が魅力的に見えます。ただし、隠れた欠陥コストにより、利益はすぐに失われてしまいます。メンテナンスが不十分だと、最終的には仕様外の部品が保証されます。エンジニアにお金を払って、不良部品を手動で選別してもらいます。やり直しコストが予算を急速に消費してしまいます。スケジュールが遅れた場合、ラインダウン料金によって大きなペナルティが課せられます。前払いプレミアムは安定性への直接投資です。これにより、本番環境が予測どおりに実行されることが保証されます。
厳格なスケジュールにより、サプライチェーンのリスクが直接軽減されます。複雑な形状には、非常に狭いプロセスウィンドウが必要です。ツールは毎回完璧に動作する必要があります。予防ケアは、組立ラインの保険として機能します。中断することなく継続的な生産を保証します。重要な納期を逃すことはありません。予期せぬ工具の故障により、組立ラインが即座に停止します。専用のメンテナンスにより、このような致命的な障害が防止されます。ツール インフラストラクチャに多額の投資を行っているサプライヤーを優先します。彼らの規律は市場での評判を守ります。
図面上で厳密な寸法を指定するのは簡単です。大量生産を維持することは非常に困難です。ツールが機械的に劣化すると、図面はまったく役に立ちません。成功するには、積極的なメンテナンス プロトコルを強制する必要があります。透明性のあるデータに裏付けられた手順を提供するサプライヤーを優先します。新しいプロジェクトごとに詳細な SOP を要求します。今すぐエンジニアリング チームに相談してください。工具寿命保証を徹底的に検討してください。新しい生産を開始する前に、しっかりとした保守契約を締結します。部品の長期的な品質を確保するために、今すぐ行動を起こしてください。
A: 分解頻度は SPI 分類と材料の摩耗性に依存します。クラス 101 金型は、100,000 サイクルごとに徹底的なメンテナンスが必要です。クラス 103 金型は 25,000 サイクルごとに検査が必要です。ガラス繊維入りナイロンなどの研磨性の高い素材を使用すると、サイクルのしきい値が半分になり、ゲートとランナーの過度の摩耗が防止されます。
A: それは根本的な原因によって異なります。通気口の詰まりや冷却ラインのスケールなどの可逆的な問題は、徹底的な洗浄で簡単に解決できます。工具鋼の侵食やパーティング ラインの潰れなどの不可逆的な摩耗には、集中的な修理が必要です。元の形状を復元するには、微細溶接または再機械加工を使用する必要があります。
A: 商用公差により、より広い寸法バリエーションが許容され、製造コストが低く抑えられます。精度公差 (厳格な DIN/ISO メトリックによって定義される) には、正確な寸法適合性が必要です。許容差が厳しくなるにつれて、メンテナンスの需要は急激に増加します。商業成形で許容されるわずかなアライメントのずれは、精密な航空宇宙部品を即座に台無しにしてしまいます。
A: きれいな冷却ラインにより、工具全体に均一な熱伝達が保証されます。均一な温度により、ポリマーは冷却され、予測通りに収縮します。ミネラルスケールは絶縁体として機能し、ホットスポットを作成します。これらのホットスポットは局所的な不均一な収縮を引き起こし、部品の反りや寸法チェックの失敗に直接つながります。


