


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-26 Origen: Sitio


La realidad del moldeo por inyección es innegable. La estabilidad dimensional inevitablemente se degrada a menos que se implemente un mantenimiento agresivo y estandarizado de las herramientas. La precisión nunca es permanente. Cada ciclo aplica una inmensa tensión mecánica y térmica al acero de la herramienta. Los moldes mal mantenidos rápidamente provocan rebabas, deformaciones y piezas fuera de especificaciones. Estos defectos aumentan directamente los costos de producción. También retrasan gravemente su tiempo de comercialización. Cuando las herramientas fallan inesperadamente, toda la cadena de suministro sufre. Se necesitan procedimientos sólidos y documentados para detener esta degradación antes de que comience. Este artículo proporciona un marco claro para evaluar los protocolos de mantenimiento de herramientas. Exploraremos puntos críticos de desgaste, estándares de la industria y procedimientos de rutina. Aprenderá exactamente qué exigir de sus socios fabricantes. Al comprender estos niveles de mantenimiento, puede garantizar la precisión dimensional a largo plazo y mantener la producción funcionando sin problemas.
La tolerancia del molde de inyección está directamente relacionada con la frecuencia y profundidad del mantenimiento preventivo de las herramientas.
Las herramientas de gran volumen y alta precisión requieren procedimientos operativos estándar (POE) documentados basados en las clasificaciones de la SPI (Sociedad de la Industria del Plástico).
Evaluar los registros de mantenimiento y los protocolos de desgaste predictivo de un proveedor es fundamental antes de adjudicar un contrato de producción.
Las incrustaciones en los canales de enfriamiento, las obstrucciones de ventilación y el desgaste de las compuertas son los principales culpables relacionados con el mantenimiento detrás de la desviación dimensional.
La fatiga térmica destruye gradualmente el acero para herramientas. Cada ciclo de inyección destruye la cavidad. Las temperaturas aumentan rápidamente a medida que entra el plástico fundido. Luego, las líneas de enfriamiento congelan el polímero sólido. Este rápido ciclo expande y contrae el metal continuamente. A lo largo de cientos de miles de ciclos, se forman microfisuras. Las fuerzas de sujeción añaden una enorme tensión mecánica simultáneamente. La prensa aplasta las mitades del molde bajo un tonelaje extremo. Las resinas abrasivas desgastan aún más la superficie. Las medias de nailon rellenas de vidrio actúan como papel de lija líquido contra el acero. Estos factores combinados alteran significativamente la geometría de la herramienta. Pierdes dimensiones críticas con el tiempo. La intención del diseño original se desvanece.
El desgaste mecánico específico provoca una variación inmediata. Los pasadores centrales se desvían bajo una alta presión de inyección. Esta desviación dobla ligeramente el metal durante el llenado. Con el tiempo, el pasador pierde permanentemente su verdadero centro. Las líneas de separación también se aplanan debido a la sujeción repetida. Las líneas de separación trituradas permiten que el plástico escape de la cavidad. Esto crea destellos en tus piezas. Flash altera las dimensiones finales por completo. No logras encontrarte bien Especificaciones de tolerancia del molde de inyección . Las tasas de rechazo se disparan inmediatamente. Las líneas de montaje se detienen debido a componentes que no coinciden.
Compare el mantenimiento de rutina con las penalizaciones masivas de producción. Las limpiezas de rutina cuestan muy poca mano de obra. Engrasar los pasadores expulsores toma solo unos minutos por turno. El tiempo de inactividad no planificado cuesta miles de dólares por hora. Los procesos de producción desechados desperdician materias primas caras. Las reconstrucciones de herramientas completas agotan por completo los presupuestos de capital. El cuidado preventivo protege sus resultados directamente. Gastas centavos hoy para ahorrar dólares mañana. Los fabricantes inteligentes ven el mantenimiento como un centro activo de ganancias.
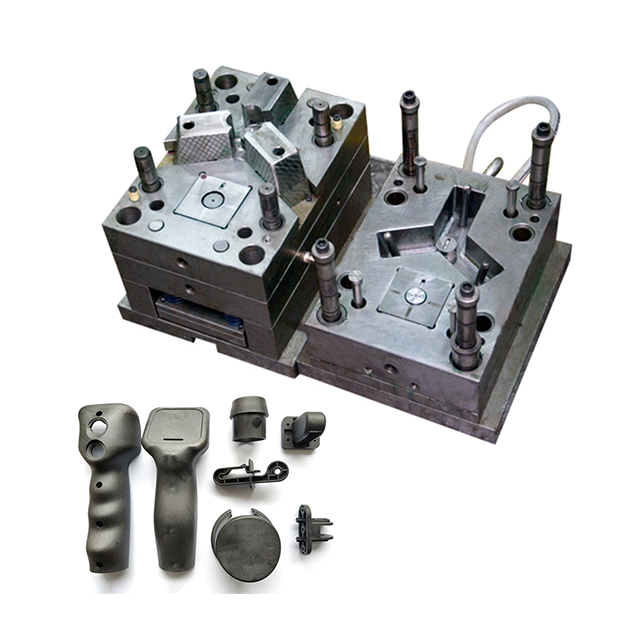
El mantenimiento de rutina se realiza diariamente en la prensa. Los operadores realizan estas tareas entre ejecuciones de producción. Limpian cuidadosamente las líneas de separación utilizando disolventes especializados. Inspeccionan las mangueras de refrigeración en busca de fugas menores de agua. Aplican lubricantes específicos a los pasadores eyectores. Debes hacer esto con diligencia. Considere un complejo pieza automotriz . Los defectos superficiales menores provocan un rechazo instantáneo del ensamblaje. La rebaba impide el acoplamiento adecuado de las piezas durante el ensamblaje automatizado. Los controles diarios evitan que estos defectos menores se conviertan en fallas catastróficas.
El mantenimiento preventivo sigue estrictos cronogramas de la industria. Los profesionales de la industria confían universalmente en los estándares de SPI. La Sociedad de la Industria del Plástico clasifica los moldes según su vida útil esperada. Usted programa desmontajes basándose en estas clasificaciones precisas. Los técnicos desmontan sistemáticamente todo el conjunto.
Clase 101 (más de 1 millón de ciclos): requiere desmontajes preventivos cada 100 000 ciclos.
Clase 102 (hasta 1 millón de ciclos): necesita una limpieza profunda cada 50 000 a 75 000 ciclos.
Clase 103 (menos de 500 000 ciclos): exige una inspección cada 25 000 ciclos.
Los técnicos limpian los componentes utilizando tanques ultrasónicos durante estos desmontajes. Las ondas ultrasónicas eliminan eficazmente los desechos microscópicos. También reemplazan inmediatamente los artículos perecederos. Las juntas tóricas y los resortes de retorno se degradan rápidamente con el calor. Los componentes nuevos restauran el rendimiento básico. Al operar un molde de inyección de plástico de alta precisión para dispositivos médicos, este paso no es negociable.
El mantenimiento predictivo utiliza tecnología de monitoreo basada en la condición. Los moldes inteligentes modernos contienen sensores de presión integrados. Estos sensores rastrean las anomalías de presión en la cavidad en tiempo real. También monitorean los picos de temperatura en todo el núcleo. El software analiza los caudales de refrigeración continuamente. Las caídas en el flujo indican acumulación de incrustaciones minerales. Detecta esta escala antes de que se produzca la deformación. Los datos predictivos le indican exactamente cuándo intervenir. Elimina por completo las conjeturas. Mueve su estrategia de reactiva a proactiva.
Los puntos de ventilación y evacuación de gases fallan con frecuencia. El aire debe escapar de la cavidad rápidamente durante la inyección. El plástico inyectado expulsa este aire rápidamente. Los respiraderos son ranuras increíblemente poco profundas cortadas en el acero. Se obstruyen fácilmente debido a la liberación de gases de resina. Las rejillas de ventilación bloqueadas provocan quemaduras localizadas en la pieza. Los ingenieros llaman a este fenómeno diesel. El oxígeno atrapado se enciende bajo una presión inmensa. El diésel destruye permanentemente la superficie del acero. Las rejillas de ventilación obstruidas también provocan disparos cortos. El plástico no puede llenar toda la cavidad correctamente. Obtiene un embalaje de material inconsistente. Las dimensiones varían enormemente de una toma a otra.
La degradación del canal de enfriamiento destruye la estabilidad dimensional. El agua fluye a través de la herramienta continuamente para extraer calor. El agua de las instalaciones industriales contiene calcio y minerales. Estos minerales se adhieren a las paredes del canal con el tiempo. La acumulación de sarro actúa como un poderoso aislante térmico. La eficiencia de la transferencia de calor cae drásticamente. El molde enfría el plástico de manera desigual. El enfriamiento desigual provoca una deformación grave de las piezas. Esta deformación arruina Tolerancia del molde de inyección completamente. Es necesario descalcificar los canales periódicamente mediante enjuagues con ácido.
La erosión de la puerta y del corredor ocurre sutilmente. Las compuertas restringen el flujo de plástico intencionalmente para generar cizallamiento. Esto crea un calor de corte alto para un mejor llenado. Los polímeros abrasivos destruyen la geometría de la puerta con el tiempo. Las resinas rellenas de vidrio son particularmente destructivas. Abren lentamente el diámetro de la puerta. Una compuerta más grande altera drásticamente la presión de la cavidad. Cambia la forma en que se empaqueta el plástico durante la fase de retención. Las dimensiones finales de la pieza se salen de las especificaciones. Debe inspeccionar las puertas durante cada ciclo de PM. A menudo utilizamos inserciones de puerta reemplazables para gestionar este desgaste.
Los componentes móviles sufren una fricción mecánica extrema. Los controles deslizantes y elevadores crean funciones de piezas complejas, como socavaduras. Los pasadores eyectores empujan la pieza final fuera de la cavidad. Estos componentes se deslizan continuamente contra el acero desnudo. La fricción desgasta constantemente las superficies de apoyo. La alineación cambia ligeramente con el tiempo. Los componentes móviles crean espesores de pared desiguales. También introducen puntos de inflamación a lo largo de la línea de separación. Un engrase regular retrasa significativamente este desgaste. Reemplazar las placas de desgaste desgastadas restablece la alineación inicial.
Tabla 1: Puntos críticos de desgaste del molde y acciones correctivas
Punto de desgaste |
Impacto en la tolerancia |
Acción de mantenimiento requerida |
|---|---|---|
Ventilaciones |
Tiros cortos, embalaje inconsistente, diésel. |
Limpiezas diarias; limpieza ultrasónica cada ciclo PM |
Canales de enfriamiento |
Contracción desigual, alabeo severo |
Monitoreo del caudal; desincrustación química |
Puertas |
Pérdida de presión, deriva dimensional |
Inspección visual; Reemplazo de inserciones de puertas modulares. |
Elevadores/Deslizadores |
Variación del espesor de la pared, flash |
Lubricación de rutina; Reemplazo de placas de desgaste de bronce. |
Los libros de registro de herramientas documentados proporcionan absoluta transparencia. Cada herramienta necesita un historial distinto y rastreable. Los compradores deben verificar estos registros directamente antes de firmar los contratos. Pregunta a tu Proveedor de tolerancias de moldes de inyección para comprobar los registros anteriores. El libro de registro rastrea cada evento de mantenimiento preventivo. Enumera claramente los componentes reemplazados. Registra daños inesperados y reparaciones posteriores. Los registros rastreables demuestran que al proveedor le importa la longevidad. Muestran un compromiso con la calidad continua.
La inspección del primer artículo es muy importante después del mantenimiento. Los desmontajes importantes alteran inherentemente la geometría de la herramienta. Volver a ensamblar componentes puede cambiar ligeramente las alineaciones. Debe realizar tomas de validación inmediatamente después del reensamblaje. Los técnicos inspeccionan estas piezas utilizando equipos CMM. Una máquina de medición de coordenadas verifica las dimensiones con precisión con respecto al modelo CAD. FAI demuestra que la herramienta recuperó su tolerancia inicial. Nunca reanude la producción sin esta validación.
La propiedad y la responsabilidad requieren términos contractuales claros. Los compradores poseen la herramienta física en la mayoría de los acuerdos. Los proveedores lo operan y mantienen diariamente. Los contratos deben especificar explícitamente quién paga qué.
Mantenimiento de rutina: Los proveedores suelen cubrir la limpieza y el engrase diarios.
Mantenimiento preventivo: Los costos generales generalmente incluyen la limpieza ultrasónica estándar.
Renovación al final de su vida útil: los compradores a menudo pagan por soldaduras importantes o remecanizado.
Defina estos términos claramente desde el principio. La ambigüedad conduce a un mantenimiento descuidado y a herramientas arruinadas.
La auditabilidad revela la verdad durante los recorridos por las instalaciones. Busque señales de alerta específicas en el taller. ¿La sala de herramientas parece desorganizada? ¿Carecen de equipo de limpieza ultrasónico dedicado? ¿Los moldes están colocados directamente sobre el piso de concreto? La desorganización garantiza malas prácticas de mantenimiento. Una sala de herramientas limpia y bien iluminada indica disciplina. Los procedimientos operativos estándar deben estar visibles en todas partes. Los técnicos deben tener acceso inmediato a las estaciones de limpieza y herramientas de medición.
Los programas de mantenimiento rígidos conllevan una prima inicial. Los proveedores de calidad cobran un poco más por pieza. Incorporan la mano de obra de mantenimiento a sus gastos operativos. Los proveedores de herramientas baratas ignoran por completo el mantenimiento para ganar ofertas. Su precio por pieza parece atractivo al principio. Sin embargo, los costos por defectos ocultos destruyen sus márgenes rápidamente. Un mantenimiento deficiente garantiza eventualmente piezas fuera de especificaciones. Paga a los ingenieros para que clasifiquen las piezas defectuosas manualmente. Los costos de retrabajo consumen su presupuesto rápidamente. Las tarifas de espera lo penalizan gravemente cuando los horarios se retrasan. La prima inicial es una inversión directa en estabilidad. Garantiza que su producción se ejecute de manera predecible.
Los cronogramas rígidos mitigan directamente los riesgos de la cadena de suministro. Las geometrías complejas requieren ventanas de proceso extremadamente ajustadas. La herramienta debe funcionar perfectamente en todo momento. La atención preventiva actúa como una póliza de seguro para su línea de montaje. Garantiza una producción continua y sin interrupciones. Nunca incumplirás un plazo de entrega crítico. Los fallos no planificados de las herramientas detienen su línea de montaje al instante. Un mantenimiento dedicado previene estas fallas catastróficas. Priorice a los proveedores que invierten mucho en su infraestructura de herramientas. Su disciplina protege su reputación en el mercado.
Es fácil especificar dimensiones ajustadas en un dibujo. Mantenerlos en producción de gran volumen es increíblemente difícil. Un dibujo es completamente inútil si la herramienta se degrada mecánicamente. Debe aplicar protocolos de mantenimiento agresivos para tener éxito. Priorizar proveedores que ofrezcan procedimientos transparentes y respaldados por datos. Exija SOP detallados para cada nuevo proyecto. Consulte a su equipo de ingeniería hoy. Revise minuciosamente las garantías de vida útil de la herramienta. Establecer acuerdos de mantenimiento sólidos antes de lanzar nuevas series de producción. Tome medidas ahora para garantizar la calidad de las piezas a largo plazo.
R: La frecuencia de desmontaje depende de la clasificación SPI y de la abrasividad del material. Los moldes clase 101 requieren un mantenimiento profundo cada 100.000 ciclos. Los moldes de clase 103 necesitan inspección cada 25.000 ciclos. Los materiales altamente abrasivos, como las medias de nailon rellenas de vidrio, reducen estos umbrales de ciclo a la mitad para evitar el desgaste excesivo de la puerta y las guías.
R: Depende de la causa raíz. Los problemas reversibles, como las rejillas de ventilación obstruidas o las líneas de refrigeración con sarro, se resuelven fácilmente con una limpieza profunda. El desgaste irreversible, como el acero para herramientas erosionado o las líneas de separación aplastadas, requiere una reparación intensiva. Debe utilizar microsoldadura o remecanizado para restaurar la geometría original.
R: Las tolerancias comerciales permiten una variación dimensional más amplia, manteniendo bajos los costos de fabricación. Las tolerancias de precisión (definidas por estrictas métricas DIN/ISO) requieren una conformidad dimensional exacta. Las demandas de mantenimiento aumentan exponencialmente a medida que se ajustan las tolerancias. Un cambio de alineación menor aceptable en el moldeado comercial arruinará instantáneamente un componente aeroespacial de precisión.
R: Las líneas de enfriamiento limpias garantizan una transferencia de calor uniforme a través de la herramienta. Las temperaturas uniformes permiten que el polímero se enfríe y se encoja de manera predecible. Las incrustaciones minerales actúan como aislante, creando puntos calientes. Estos puntos calientes provocan una contracción localizada y desigual, lo que conduce directamente a la deformación de la pieza y a fallos en las comprobaciones dimensionales.


