


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-26 Origine : Site


La réalité du moulage par injection est indéniable. La stabilité dimensionnelle se dégrade inévitablement à moins que vous ne mettiez en œuvre une maintenance agressive et standardisée des outils. La précision n’est jamais permanente. Chaque cycle applique d’immenses contraintes mécaniques et thermiques à l’acier à outils. Les moules mal entretenus entraînent rapidement des éclats, des déformations et des pièces non conformes aux spécifications. Ces défauts font directement augmenter les coûts de production. Ils retardent également considérablement votre délai de mise sur le marché. Lorsque les outils tombent en panne de manière inattendue, c’est toute la chaîne d’approvisionnement qui en souffre. Vous avez besoin de procédures robustes et documentées pour arrêter cette dégradation avant qu’elle ne commence. Cet article fournit un cadre clair pour évaluer les protocoles de maintenance des outils. Nous explorerons les points d’usure critiques, les normes industrielles et les procédures de routine. Vous apprendrez exactement ce qu’il faut exiger de vos partenaires fabricants. En comprenant ces niveaux de maintenance, vous pouvez garantir une précision dimensionnelle à long terme et assurer le bon fonctionnement de la production.
La tolérance des moules à injection est directement liée à la fréquence et à l’étendue de la maintenance préventive des outils.
Les outils à grand volume et de haute précision nécessitent des procédures opérationnelles standard (SOP) documentées basées sur les classifications SPI (Society of Plastics Industry).
L'évaluation des journaux de maintenance et des protocoles prédictifs d'usure d'un fournisseur est essentielle avant d'attribuer un contrat de production.
Le tartre des canaux de refroidissement, les obstructions des ventilations et l'usure des portes sont les principaux responsables de la dérive dimensionnelle liés à la maintenance.
La fatigue thermique détruit progressivement l’acier à outils. Chaque cycle d'injection fait exploser la cavité. Les températures augmentent rapidement à mesure que le plastique fondu pénètre. Ensuite, des conduites de refroidissement gèlent le solide polymère. Ce cycle rapide dilate et contracte le métal en continu. Au fil de centaines de milliers de cycles, des microfissures se forment. Les forces de serrage ajoutent simultanément une contrainte mécanique massive. La presse écrase les moitiés du moule ensemble sous un tonnage extrême. Les résines abrasives usent davantage la surface. Les nylons chargés de verre agissent comme du papier de verre liquide contre l'acier. Ces facteurs combinés modifient considérablement la géométrie de l’outil. Vous perdez des dimensions critiques avec le temps. L’intention de conception originale disparaît.
Une usure mécanique spécifique provoque une variation immédiate. Les broches centrales fléchissent sous une pression d’injection élevée. Cette déviation plie légèrement le métal lors du remplissage. Au fil du temps, la goupille perd définitivement son véritable centre. Les lignes de séparation s'aplatissent également à cause des serrages répétés. Les lignes de joint écrasées permettent au plastique de s'échapper de la cavité. Cela crée du flash sur vos pièces. Flash modifie entièrement les dimensions finales. Vous ne parvenez pas à vous rencontrer spécifications de tolérance du moule à injection . Les taux de rejet montent immédiatement en flèche. Les chaînes de montage s'arrêtent en raison de composants incompatibles.
Comparez l’entretien de routine aux pénalités de production massives. Les nettoyages de routine coûtent très peu de main d’œuvre. Le graissage des broches d'éjection ne prend que quelques minutes par équipe. Les temps d'arrêt imprévus coûtent des milliers de dollars par heure. Les productions abandonnées gaspillent des matières premières coûteuses. Les reconstructions complètes d’outils drainent entièrement les budgets d’investissement. Les soins préventifs protègent directement vos résultats. Vous dépensez quelques centimes aujourd’hui pour économiser de l’argent demain. Les fabricants intelligents considèrent la maintenance comme un centre de profit actif.
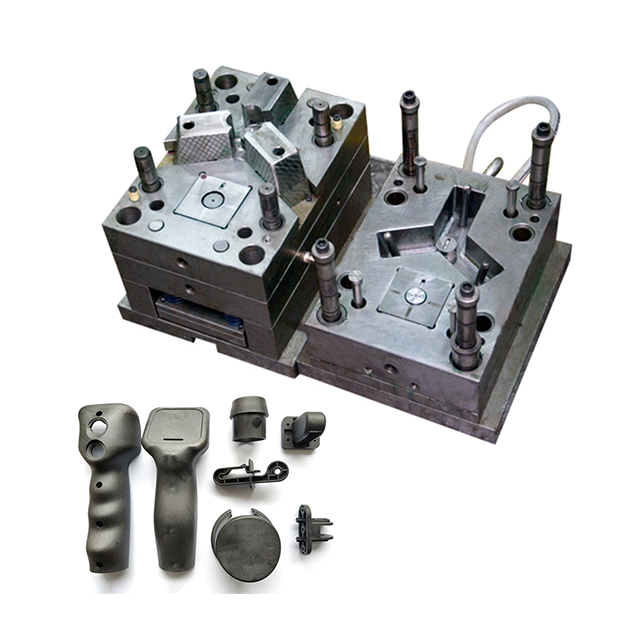
L'entretien de routine a lieu quotidiennement à la presse. Les opérateurs effectuent ces tâches entre les cycles de production. Ils essuient soigneusement les lignes de joint à l’aide de solvants spécialisés. Ils inspectent les tuyaux de refroidissement à la recherche de fuites d’eau mineures. Ils appliquent des lubrifiants spécifiques aux éjecteurs. Vous devez le faire avec diligence. Considérons un complexe pièce automobile . Des défauts de surface mineurs déclenchent un rejet instantané de l’assemblage. Le flash empêche l'accouplement correct des pièces lors de l'assemblage automatisé. Des contrôles quotidiens évitent que ces défauts mineurs ne se transforment en pannes catastrophiques.
La maintenance préventive suit des calendriers stricts de l’industrie. Les professionnels du secteur s'appuient universellement sur les normes SPI. La Society of Plastics Industry classe les moules selon leur durée de vie prévue. Vous planifiez les démontages en fonction de ces classifications précises. Les techniciens démontent systématiquement l'ensemble de l'ensemble.
Classe 101 (plus d'un million de cycles) : nécessite un démontage préventif tous les 100 000 cycles.
Classe 102 (jusqu'à 1 million de cycles) : nécessite un nettoyage en profondeur tous les 50 000 à 75 000 cycles.
Classe 103 (moins de 500 000 cycles) : exige une inspection tous les 25 000 cycles.
Les techniciens nettoient les composants à l’aide de réservoirs à ultrasons lors de ces démontages. Les ondes ultrasoniques éliminent efficacement les débris microscopiques. Ils remplacent également immédiatement les articles périssables. Les joints toriques et les ressorts de rappel se dégradent rapidement sous l’effet de la chaleur. De nouveaux composants restaurent les performances de base. Lors de l'utilisation d'un moule d’injection plastique de haute précision pour dispositifs médicaux, cette étape n’est pas négociable.
La maintenance prédictive utilise une technologie de surveillance basée sur l'état. Les moules intelligents modernes contiennent des capteurs de pression intégrés. Ces capteurs suivent en temps réel les anomalies de pression dans la cavité. Ils surveillent également les pics de température dans le cœur. Le logiciel analyse les débits de refroidissement en continu. Les baisses de débit indiquent une accumulation de tartre minéral. Vous détectez cette calamine avant que la déformation ne se produise. Les données prédictives vous indiquent exactement quand intervenir. Cela élimine complètement les incertitudes. Cela fait passer votre stratégie de réactive à proactive.
Les points de ventilation et d’évacuation des gaz tombent souvent en panne. L'air doit s'échapper rapidement de la cavité lors de l'injection. Le plastique injecté expulse cet air rapidement. Les évents sont des rainures incroyablement peu profondes creusées dans l'acier. Ils se bouchent facilement à cause des dégagements gazeux de résine. Les évents bloqués provoquent des brûlures localisées sur la pièce. Les ingénieurs appellent ce phénomène le dieseling. L'oxygène piégé s'enflamme sous une immense pression. Le diesel détruit définitivement la surface de l’acier. Les évents obstrués provoquent également des tirs courts. Le plastique ne peut pas remplir correctement toute la cavité. Vous obtenez un emballage de matériel incohérent. Les dimensions varient énormément d’un plan à l’autre.
La dégradation du canal de refroidissement détruit la stabilité dimensionnelle. L'eau circule continuellement à travers l'outil pour extraire la chaleur. L’eau des installations industrielles contient du calcium et des minéraux. Ces minéraux adhèrent aux parois des canaux au fil du temps. L’accumulation de tartre agit comme un puissant isolant thermique. L’efficacité du transfert de chaleur diminue considérablement. Le moule refroidit le plastique de manière inégale. Un refroidissement irrégulier provoque une déformation importante des pièces. Cette déformation ruine tolérance du moule d'injection complètement. Vous devez détartrer régulièrement les canaux à l'aide d'un rinçage à l'acide.
L’érosion des portes et des glissières se produit subtilement. Les portes limitent intentionnellement l’écoulement du plastique pour générer un cisaillement. Cela crée une chaleur de cisaillement élevée pour un meilleur remplissage. Les polymères abrasifs détruisent la géométrie du portail au fil du temps. Les résines chargées de verre sont particulièrement destructrices. Ils ouvrent lentement le diamètre de la porte. Une porte plus grande modifie considérablement la pression dans la cavité. Cela change la façon dont le plastique s'emballe pendant la phase de maintien. Les dimensions finales des pièces s'écartent des spécifications. Vous devez inspecter les portes à chaque cycle PM. Nous utilisons souvent des inserts de portail remplaçables pour gérer cette usure.
Les composants mobiles subissent des frottements mécaniques extrêmes. Les curseurs et les élévateurs créent des caractéristiques de pièces complexes telles que des contre-dépouilles. Les broches d'éjection poussent la pièce finale hors de la cavité. Ces composants glissent continuellement contre l’acier nu. La friction use régulièrement les surfaces d'appui. L'alignement change légèrement avec le temps. Le déplacement des composants crée des épaisseurs de paroi inégales. Ils introduisent également des points éclair le long de la ligne de joint. Un graissage régulier retarde considérablement cette usure. Le remplacement des plaques d'usure usées rétablit l'alignement initial.
Tableau 1 : Points d'usure critiques des moisissures et actions correctives
Point d'usure |
Impact sur la tolérance |
Action de maintenance requise |
|---|---|---|
Évents |
Plans courts, emballage incohérent, diesel |
Essuyages quotidiens ; nettoyage par ultrasons à chaque cycle PM |
Canaux de refroidissement |
Retrait irrégulier, déformation importante |
Surveillance du débit ; détartrage chimique |
Portes |
Perte de pression, dérive dimensionnelle |
Inspection visuelle ; remplacement des inserts de portail modulaires |
Poussoirs/Curseurs |
Variation d'épaisseur de paroi, flash |
Lubrification de routine ; remplacement des plaques d'usure en bronze |
Les journaux d'outillage documentés offrent une transparence absolue. Chaque outil a besoin d’un historique distinct et traçable. Les acheteurs doivent vérifier ces enregistrements directement avant de signer des contrats. Demandez à votre fournisseur de tolérances de moules à injection pour la preuve des journaux passés. Le journal de bord suit chaque événement de maintenance préventive. Il répertorie clairement les composants remplacés. Il enregistre les dommages inattendus et les réparations ultérieures. Les journaux traçables prouvent que le fournisseur se soucie de la longévité. Ils montrent un engagement envers une qualité continue.
L’inspection du premier article est extrêmement importante après la maintenance. Les démontages majeurs perturbent intrinsèquement la géométrie de l’outil. Le réassemblage des composants peut légèrement modifier les alignements. Vous devez exécuter des tirs de validation immédiatement après le remontage. Les techniciens inspectent ces pièces à l’aide d’équipements CMM. Une machine à mesurer tridimensionnelle vérifie les dimensions avec précision par rapport au modèle CAO. FAI prouve que l'outil a retrouvé sa tolérance de base. Ne reprenez jamais la production sans cette validation.
La propriété et la responsabilité nécessitent des conditions contractuelles claires. Les acheteurs possèdent l’outil physique dans la plupart des arrangements. Les fournisseurs l’exploitent et l’entretiennent quotidiennement. Les contrats doivent préciser explicitement qui paie quoi.
Entretien de routine : les fournisseurs couvrent généralement le nettoyage et le graissage quotidiens.
Maintenance préventive : les frais généraux incluent généralement le nettoyage par ultrasons standard.
Remise à neuf en fin de vie : les acheteurs paient souvent pour des soudures ou des réusinages importants.
Définissez clairement ces termes dès le départ. L'ambiguïté conduit à une maintenance négligée et à des outils en ruine.
L'auditabilité révèle la vérité lors des visites des installations. Recherchez des signaux d’alarme spécifiques dans l’atelier. La salle à outils semble-t-elle désorganisée ? Manquent-ils d’équipement de nettoyage par ultrasons dédié ? Les moules sont-ils posés directement sur le sol en béton ? La désorganisation garantit de mauvaises pratiques de maintenance. Une salle à outils propre et bien éclairée signale la discipline. Les procédures opérationnelles standard doivent être visibles partout. Les techniciens doivent avoir un accès immédiat aux stations de nettoyage et aux outils de mesure.
Les programmes de maintenance rigides comportent une prime initiale. Les fournisseurs de qualité facturent un peu plus par pièce. Ils intègrent le travail de maintenance dans leurs frais généraux opérationnels. Les fournisseurs d’outillage bon marché ignorent complètement l’entretien pour remporter les appels d’offres. Leur prix à la pièce semble initialement attractif. Or, les coûts des vices cachés détruisent rapidement vos marges. Un mauvais entretien garantit éventuellement des pièces non conformes aux spécifications. Vous payez des ingénieurs pour trier manuellement les pièces défectueuses. Les coûts de retouche grugent rapidement votre budget. Les frais de réservation vous pénalisent fortement lorsque les horaires glissent. La prime initiale est un investissement direct dans la stabilité. Il garantit la prévisibilité de votre production.
Des calendriers rigides atténuent directement les risques liés à la chaîne d’approvisionnement. Les géométries complexes nécessitent des fenêtres de processus extrêmement étroites. L'outil doit fonctionner parfaitement à chaque fois. Les soins préventifs agissent comme une police d’assurance pour votre chaîne de montage. Il garantit une production continue sans interruption. Vous ne manquez jamais un délai de livraison critique. Les pannes imprévues d’outils arrêtent instantanément votre chaîne d’assemblage. Un entretien dédié évite ces pannes catastrophiques. Donnez la priorité aux fournisseurs qui investissent massivement dans leur infrastructure d’outillage. Leur discipline protège votre réputation sur le marché.
Spécifier des dimensions serrées sur un dessin est simple. Il est incroyablement difficile de les maintenir dans une production en grand volume. Un dessin est totalement inutile si l’outil se dégrade mécaniquement. Vous devez appliquer des protocoles de maintenance agressifs pour réussir. Donnez la priorité aux fournisseurs proposant des procédures transparentes et fondées sur des données. Exigez des SOP détaillées pour chaque nouveau projet. Consultez votre équipe d’ingénierie dès aujourd’hui. Examinez attentivement les garanties de durée de vie des outils. Établissez des accords de maintenance solides avant de lancer de nouvelles séries de production. Agissez dès maintenant pour garantir la qualité des pièces à long terme.
R : La fréquence de démontage dépend de la classification SPI et de l’abrasivité du matériau. Les moules de classe 101 nécessitent un entretien approfondi tous les 100 000 cycles. Les moules de classe 103 doivent être inspectés tous les 25 000 cycles. Les matériaux très abrasifs, comme les nylons chargés de verre, réduisent ces seuils de cycle de moitié pour éviter une usure excessive du portail et des glissières.
R : Cela dépend de la cause profonde. Les problèmes réversibles tels que les évents obstrués ou les conduites de refroidissement entartrées se résolvent facilement grâce à un nettoyage en profondeur. L'usure irréversible, telle qu'un acier à outils érodé ou des lignes de joint écrasées, nécessite des réparations intensives. Vous devez recourir à la micro-soudure ou au réusinage pour restaurer la géométrie d'origine.
R : Les tolérances commerciales permettent une plus grande variation dimensionnelle, ce qui maintient les coûts de fabrication à un faible niveau. Les tolérances de précision (définies par des mesures DIN/ISO strictes) nécessitent une conformité dimensionnelle exacte. Les exigences de maintenance évoluent de façon exponentielle à mesure que les tolérances se resserrent. Un léger changement d’alignement acceptable dans le moulage commercial ruinera instantanément un composant aérospatial de précision.
R : Des conduites de refroidissement propres assurent un transfert de chaleur uniforme à travers l’outil. Des températures uniformes permettent au polymère de refroidir et de rétrécir de manière prévisible. Le tartre minéral agit comme un isolant, créant des points chauds. Ces points chauds provoquent un retrait localisé et inégal, conduisant directement à un gauchissement des pièces et à des contrôles dimensionnels ratés.


