


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 26-09-2026 Asal: Lokasi


Realitas cetakan injeksi tidak dapat disangkal. Stabilitas dimensi pasti akan menurun kecuali Anda menerapkan pemeliharaan alat yang agresif dan terstandarisasi. Presisi tidak pernah permanen. Setiap siklus memberikan tekanan mekanis dan termal yang sangat besar pada baja perkakas. Cetakan yang tidak dirawat dengan baik akan cepat mengakibatkan komponen berkedip, melengkung, dan tidak sesuai spesifikasi. Cacat ini secara langsung menaikkan biaya produksi. Mereka juga sangat menunda waktu Anda untuk memasarkan. Ketika peralatan gagal secara tidak terduga, seluruh rantai pasokan akan menderita. Anda memerlukan prosedur yang kuat dan terdokumentasi untuk menghentikan degradasi ini sebelum terjadi. Artikel ini memberikan kerangka kerja yang jelas untuk mengevaluasi protokol pemeliharaan perkakas. Kami akan mengeksplorasi titik keausan kritis, standar industri, dan prosedur rutin. Anda akan mempelajari dengan tepat apa yang diminta dari mitra produksi Anda. Dengan memahami tingkat pemeliharaan ini, Anda dapat memastikan presisi dimensi jangka panjang dan menjaga produksi berjalan lancar.
Toleransi cetakan injeksi terkait langsung dengan frekuensi dan kedalaman perawatan alat pencegahan.
Alat bervolume tinggi dan berpresisi tinggi memerlukan Prosedur Operasi Standar (SOP) yang terdokumentasi berdasarkan klasifikasi SPI (Masyarakat Industri Plastik).
Mengevaluasi log pemeliharaan dan protokol keausan prediktif pemasok sangat penting sebelum memberikan kontrak produksi.
Skala saluran pendingin, penyumbatan ventilasi, dan keausan gerbang adalah penyebab utama terkait pemeliharaan di balik penyimpangan dimensi.
Kelelahan termal menghancurkan baja perkakas secara bertahap. Setiap siklus injeksi menghancurkan rongga tersebut. Suhu melonjak dengan cepat ketika plastik cair masuk. Kemudian, garis pendingin membekukan padatan polimer. Perputaran cepat ini memperluas dan mengontraksikan logam secara terus menerus. Selama ratusan ribu siklus, retakan mikro terbentuk. Gaya penjepit menambah tekanan mekanis yang sangat besar secara bersamaan. Pers meremukkan bagian cetakan menjadi satu dengan tonase yang ekstrim. Resin abrasif semakin merusak permukaan. Nilon berisi kaca bertindak seperti amplas cair terhadap baja. Gabungan faktor-faktor ini mengubah geometri pahat secara signifikan. Anda kehilangan dimensi penting seiring berjalannya waktu. Niat desain aslinya hilang.
Keausan mekanis tertentu menyebabkan variasi langsung. Pin inti membelok di bawah tekanan injeksi tinggi. Lendutan ini sedikit membengkokkan logam selama pengisian. Seiring waktu, pin kehilangan pusat aslinya secara permanen. Garis perpisahan juga menjadi rata karena penjepitan berulang kali. Garis perpisahan yang hancur memungkinkan plastik keluar dari rongga. Ini menciptakan kilatan cahaya pada bagian Anda. Flash mengubah dimensi akhir sepenuhnya. Anda gagal bertemu dengan erat spesifikasi toleransi cetakan injeksi . Tingkat penolakan segera meroket. Jalur perakitan terhenti karena komponen yang tidak cocok.
Bandingkan pemeliharaan rutin dengan penalti produksi yang besar. Pembersihan rutin memerlukan biaya tenaga kerja yang sangat sedikit. Mengoles pin ejektor hanya membutuhkan waktu beberapa menit per shift. Waktu henti yang tidak direncanakan memerlukan biaya ribuan dolar per jam. Produksi yang terbuang menghabiskan bahan mentah yang mahal. Alat yang lengkap membangun kembali anggaran modal yang terkuras seluruhnya. Perawatan preventif melindungi keuntungan Anda secara langsung. Anda menghabiskan uang hari ini untuk menghemat dolar besok. Produsen yang cerdas memandang pemeliharaan sebagai pusat keuntungan yang aktif.
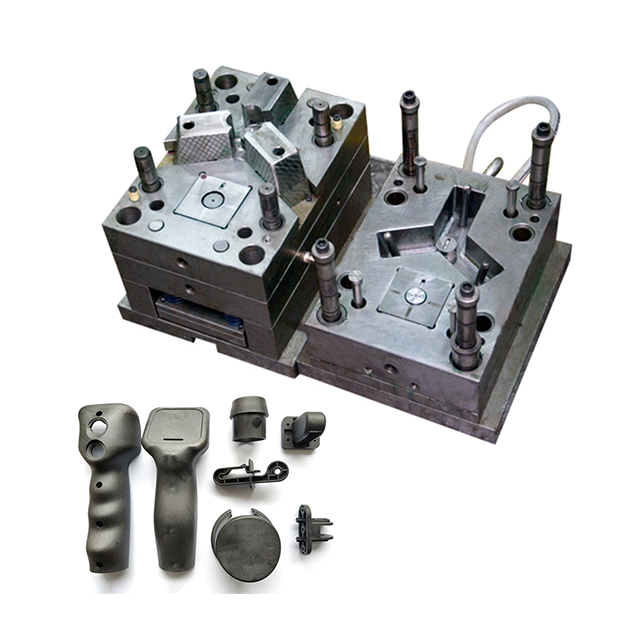
Perawatan rutin dilakukan setiap hari di pers. Operator melakukan tugas-tugas ini di antara proses produksi. Mereka menyeka garis perpisahan dengan hati-hati menggunakan pelarut khusus. Mereka memeriksa selang pendingin untuk mengetahui adanya kebocoran air kecil. Mereka menerapkan pelumas khusus pada pin ejektor. Anda harus melakukan ini dengan tekun. Pertimbangkan sebuah kompleks bagian otomotif . Cacat permukaan kecil memicu penolakan perakitan secara instan. Flash mencegah perkawinan komponen yang tepat selama perakitan otomatis. Pemeriksaan harian mencegah cacat kecil ini berkembang menjadi kegagalan besar.
Pemeliharaan preventif mengikuti jadwal industri yang ketat. Para profesional industri mengandalkan standar SPI secara universal. Masyarakat Industri Plastik mengkategorikan cetakan berdasarkan umur yang diharapkan. Anda menjadwalkan pembongkaran berdasarkan klasifikasi yang tepat ini. Teknisi membongkar seluruh perakitan secara sistematis.
Kelas 101 (1 Juta+ Siklus): Memerlukan pembongkaran preventif setiap 100.000 siklus.
Kelas 102 (Hingga 1 Juta Siklus): Membutuhkan pembersihan menyeluruh setiap 50.000 hingga 75.000 siklus.
Kelas 103 (Di Bawah 500.000 Siklus): Mengamanatkan inspeksi setiap 25.000 siklus.
Teknisi membersihkan komponen menggunakan tangki ultrasonik selama pembongkaran ini. Gelombang ultrasonik menghilangkan kotoran mikroskopis secara efektif. Mereka juga segera mengganti barang-barang yang mudah rusak. Cincin-O dan pegas balik cepat rusak jika terkena panas. Komponen baru mengembalikan kinerja dasar. Saat mengoperasikan a cetakan injeksi plastik presisi tinggi untuk peralatan medis, langkah ini tidak dapat dinegosiasikan.
Pemeliharaan prediktif menggunakan teknologi pemantauan berbasis kondisi. Cetakan pintar modern berisi sensor tekanan tertanam. Sensor ini melacak anomali tekanan rongga secara real time. Mereka juga memantau lonjakan suhu di seluruh inti. Perangkat lunak menganalisis laju aliran pendinginan secara terus menerus. Penurunan aliran menunjukkan penumpukan kerak mineral. Anda mendeteksi skala ini sebelum warpage terjadi. Data prediktif memberi tahu Anda kapan tepatnya harus melakukan intervensi. Ini menghilangkan dugaan sepenuhnya. Ini mengubah strategi Anda dari reaktif menjadi proaktif.
Titik ventilasi dan evakuasi gas sering gagal. Udara harus keluar dari rongga dengan cepat selama injeksi. Plastik yang disuntikkan mendorong udara keluar dengan cepat. Ventilasi adalah alur yang sangat dangkal yang dipotong pada baja. Mereka mudah tersumbat karena pelepasan resin dengan gas. Ventilasi yang tersumbat menyebabkan pembakaran lokal pada bagian tersebut. Para insinyur menyebut fenomena ini sebagai dieseling. Oksigen yang terperangkap terbakar di bawah tekanan yang sangat besar. Dieseling menghancurkan permukaan baja secara permanen. Ventilasi yang tersumbat juga menyebabkan tembakan pendek. Plastik tidak dapat mengisi seluruh rongga dengan baik. Anda mendapatkan pengepakan material yang tidak konsisten. Dimensi sangat bervariasi dari satu bidikan ke bidikan lainnya.
Degradasi saluran pendingin merusak stabilitas dimensi. Air mengalir melalui alat secara terus menerus untuk mengekstraksi panas. Air fasilitas industri mengandung kalsium dan mineral. Mineral-mineral ini lama kelamaan akan menempel pada dinding saluran. Penumpukan kerak bertindak sebagai isolator termal yang kuat. Efisiensi perpindahan panas turun drastis. Cetakan mendinginkan plastik secara tidak merata. Pendinginan yang tidak merata menyebabkan kelengkungan bagian yang parah. Reruntuhan warpage ini toleransi cetakan injeksi sepenuhnya. Anda harus membersihkan kerak saluran secara teratur menggunakan pembilasan asam.
Erosi gerbang dan pelari terjadi secara halus. Gerbang membatasi aliran plastik dengan sengaja untuk menghasilkan geser. Hal ini menciptakan panas geser yang tinggi untuk pengisian yang lebih baik. Polimer abrasif merusak geometri gerbang seiring waktu. Resin berisi kaca sangat merusak. Mereka membuka diameter gerbang secara perlahan. Gerbang yang lebih besar mengubah tekanan rongga secara drastis. Ini mengubah cara pengemasan plastik selama fase penahanan. Dimensi bagian akhir menyimpang dari spesifikasi. Anda harus memeriksa gerbang selama setiap siklus PM. Kami sering menggunakan sisipan gerbang yang dapat diganti untuk mengatasi keausan ini.
Komponen yang bergerak mengalami gesekan mekanis yang ekstrim. Slider dan lifter membuat fitur bagian yang kompleks seperti undercut. Pin ejektor mendorong bagian terakhir keluar dari rongga. Komponen-komponen ini terus-menerus meluncur melawan baja telanjang. Gesekan terus-menerus merusak permukaan bantalan. Keselarasannya sedikit bergeser seiring waktu. Pergeseran komponen menyebabkan ketebalan dinding tidak merata. Mereka juga memperkenalkan titik nyala di sepanjang garis perpisahan. Pemberian pelumasan secara teratur akan menunda keausan secara signifikan. Mengganti pelat aus akan mengembalikan kesejajaran awal.
Tabel 1: Titik Keausan Cetakan Kritis dan Tindakan Perbaikan
Titik Keausan |
Dampak terhadap Toleransi |
Tindakan Pemeliharaan yang Diperlukan |
|---|---|---|
Ventilasi |
Tembakan pendek, pengepakan tidak konsisten, mesin diesel |
Pembersihan harian; pembersihan ultrasonik setiap siklus PM |
Saluran Pendingin |
Penyusutan tidak merata, lengkungan parah |
Pemantauan laju aliran; kerak kimia |
Gerbang |
Kehilangan tekanan, penyimpangan dimensi |
Inspeksi visual; mengganti sisipan gerbang modular |
Pengangkat/Penggeser |
Variasi ketebalan dinding, flash |
Pelumasan rutin; mengganti pelat aus perunggu |
Buku catatan perkakas yang terdokumentasi memberikan transparansi mutlak. Setiap alat memerlukan sejarah yang berbeda dan dapat dilacak. Pembeli harus memverifikasi catatan ini secara langsung sebelum menandatangani kontrak. Tanyakan pada Anda pemasok toleransi cetakan injeksi untuk bukti log masa lalu. Buku catatan melacak setiap kejadian pemeliharaan preventif. Ini mencantumkan komponen yang diganti dengan jelas. Ini mencatat kerusakan tak terduga dan perbaikan selanjutnya. Log yang dapat dilacak membuktikan bahwa pemasok peduli terhadap umur panjang. Mereka menunjukkan komitmen terhadap kualitas berkelanjutan.
Inspeksi Artikel Pertama sangat penting setelah pemeliharaan. Pembongkaran besar-besaran mengganggu geometri alat secara inheren. Merakit kembali komponen dapat sedikit menggeser keselarasan. Anda harus menjalankan pengambilan gambar validasi segera setelah perakitan ulang. Teknisi memeriksa bagian-bagian ini menggunakan peralatan CMM. Mesin Pengukur Koordinat memverifikasi dimensi secara akurat terhadap model CAD. FAI membuktikan bahwa alat tersebut memulihkan toleransi dasarnya. Jangan pernah melanjutkan produksi tanpa validasi ini.
Kepemilikan dan tanggung jawab memerlukan persyaratan kontrak yang jelas. Pembeli memiliki alat fisik di sebagian besar pengaturan. Pemasok mengoperasikan dan memeliharanya setiap hari. Kontrak harus menentukan siapa yang membayar untuk apa secara eksplisit.
Perawatan Rutin: Pemasok biasanya menanggung pembersihan dan pelumasan harian.
Pemeliharaan Pencegahan: Biaya overhead biasanya mencakup pembersihan ultrasonik standar.
Perbaikan Akhir Masa Pakai: Pembeli sering kali membayar untuk pengelasan besar-besaran atau pengerjaan ulang.
Definisikan istilah-istilah ini dengan jelas di awal. Ambiguitas menyebabkan pemeliharaan terbengkalai dan peralatan rusak.
Auditabilitas mengungkapkan kebenaran selama tur fasilitas. Carilah tanda bahaya tertentu di lantai toko. Apakah ruang perkakas terlihat tidak teratur? Apakah mereka kekurangan peralatan pembersih ultrasonik khusus? Apakah jamur langsung menempel di lantai beton? Disorganisasi menjamin praktik pemeliharaan yang buruk. Ruang perkakas yang bersih dan terang menandakan disiplin. Prosedur operasi standar harus terlihat di mana-mana. Teknisi harus mempunyai akses langsung ke tempat pembersihan dan alat pengukuran.
Program pemeliharaan yang ketat memerlukan biaya di muka. Pemasok berkualitas mengenakan biaya sedikit lebih mahal per bagian. Mereka memasukkan tenaga kerja pemeliharaan ke dalam biaya operasional mereka. Pemasok perkakas murah mengabaikan pemeliharaan sepenuhnya untuk memenangkan tawaran. Harga per potongnya terlihat menarik pada awalnya. Namun, biaya cacat yang tersembunyi menghancurkan margin Anda dengan cepat. Perawatan yang buruk menjamin suku cadang di luar spesifikasi pada akhirnya. Anda membayar teknisi untuk menyortir bagian yang buruk secara manual. Biaya pengerjaan ulang menghabiskan anggaran Anda dengan cepat. Biaya line-down sangat merugikan Anda ketika jadwal meleset. Premi di muka adalah investasi langsung pada stabilitas. Ini menjamin produksi Anda berjalan sesuai prediksi.
Jadwal yang kaku memitigasi risiko rantai pasokan secara langsung. Geometri yang kompleks memerlukan jendela proses yang sangat ketat. Alat tersebut harus beroperasi dengan sempurna setiap saat. Perawatan pencegahan bertindak sebagai polis asuransi untuk jalur perakitan Anda. Ini menjamin produksi berkelanjutan tanpa gangguan. Anda tidak pernah melewatkan tenggat waktu pengiriman yang penting. Kegagalan alat yang tidak direncanakan menghentikan jalur perakitan Anda secara instan. Pemeliharaan yang berdedikasi mencegah kegagalan besar ini. Prioritaskan pemasok yang berinvestasi besar pada infrastruktur perkakas mereka. Disiplin mereka melindungi reputasi pasar Anda.
Menentukan dimensi ketat pada gambar itu mudah. Mempertahankannya dalam produksi bervolume tinggi sangatlah sulit. Sebuah gambar sama sekali tidak berguna jika alat tersebut rusak secara mekanis. Anda harus menerapkan protokol pemeliharaan yang agresif agar berhasil. Prioritaskan pemasok yang menawarkan prosedur transparan dan didukung data. Menuntut SOP rinci untuk setiap proyek baru. Konsultasikan dengan tim teknik Anda hari ini. Tinjau jaminan masa pakai alat secara menyeluruh. Tetapkan perjanjian pemeliharaan yang solid sebelum meluncurkan produksi baru. Ambil tindakan sekarang untuk menjamin kualitas suku cadang dalam jangka panjang.
J: Frekuensi pembongkaran tergantung pada klasifikasi SPI dan sifat abrasif material. Cetakan kelas 101 memerlukan perawatan mendalam setiap 100.000 siklus. Cetakan kelas 103 perlu diperiksa setiap 25.000 siklus. Bahan yang sangat abrasif, seperti nilon berisi kaca, memotong setengah ambang batas siklus ini untuk mencegah keausan gate dan runner yang berlebihan.
J: Itu tergantung pada akar masalahnya. Masalah yang dapat diperbaiki seperti ventilasi tersumbat atau saluran pendingin berskala dapat diatasi dengan mudah dengan pembersihan mendalam. Keausan yang tidak dapat diperbaiki, seperti baja perkakas yang terkikis atau garis perpisahan yang hancur, memerlukan perbaikan intensif. Anda harus menggunakan pengelasan mikro atau pemesinan ulang untuk mengembalikan geometri aslinya.
J: Toleransi komersial memungkinkan variasi dimensi yang lebih luas, sehingga menjaga biaya produksi tetap rendah. Toleransi presisi (ditentukan oleh metrik DIN/ISO yang ketat) memerlukan kesesuaian dimensi yang tepat. Tuntutan pemeliharaan meningkat secara eksponensial seiring dengan semakin ketatnya toleransi. Pergeseran penyelarasan kecil yang dapat diterima dalam cetakan komersial akan merusak komponen kedirgantaraan yang presisi secara instan.
J: Saluran pendingin yang bersih memastikan perpindahan panas yang seragam ke seluruh alat. Temperatur yang seragam memungkinkan polimer mendingin dan menyusut sesuai perkiraan. Kerak mineral bertindak sebagai isolator, menciptakan titik panas. Titik panas ini menyebabkan penyusutan yang terlokalisir dan tidak merata, sehingga mengakibatkan bagian melengkung dan pemeriksaan dimensi gagal.


