


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 26.09.2026 Herkunft: Website


Die Realität des Spritzgießens ist unbestreitbar. Die Dimensionsstabilität nimmt zwangsläufig ab, es sei denn, Sie führen eine aggressive, standardisierte Werkzeugwartung durch. Präzision ist nie von Dauer. Jeder Zyklus stellt eine enorme mechanische und thermische Belastung für den Werkzeugstahl dar. Schlecht gewartete Formen führen schnell zu Graten, Verzug und Teilen, die nicht den Spezifikationen entsprechen. Diese Mängel treiben die Produktionskosten direkt in die Höhe. Außerdem verzögern sie Ihre Markteinführungszeit erheblich. Wenn Werkzeuge unerwartet ausfallen, leidet die gesamte Lieferkette. Sie benötigen robuste, dokumentierte Verfahren, um diese Verschlechterung zu stoppen, bevor sie beginnt. Dieser Artikel bietet einen klaren Rahmen für die Bewertung von Werkzeugwartungsprotokollen. Wir werden kritische Verschleißpunkte, Industriestandards und Routineverfahren untersuchen. Sie erfahren genau, was Sie von Ihren Fertigungspartnern verlangen können. Wenn Sie diese Wartungsstufen verstehen, können Sie eine langfristige Maßgenauigkeit sicherstellen und einen reibungslosen Produktionsablauf gewährleisten.
Die Toleranz der Spritzgussform hängt direkt von der Häufigkeit und Tiefe der vorbeugenden Werkzeugwartung ab.
Für hochpräzise Werkzeuge in großen Stückzahlen sind dokumentierte Standardarbeitsanweisungen (SOPs) erforderlich, die auf SPI-Klassifizierungen (Society of Plastics Industry) basieren.
Die Auswertung der Wartungsprotokolle und prädiktiven Verschleißprotokolle eines Lieferanten ist vor der Vergabe eines Produktionsauftrags von entscheidender Bedeutung.
Ablagerungen im Kühlkanal, verstopfte Entlüftungsöffnungen und Angussverschleiß sind die Hauptursachen für die Maßabweichung im Zusammenhang mit der Wartung.
Durch thermische Ermüdung wird Werkzeugstahl nach und nach zerstört. Bei jedem Injektionszyklus wird die Kavität gesprengt. Die Temperaturen steigen schnell an, wenn geschmolzener Kunststoff eindringt. Anschließend gefrieren Kühlleitungen den Polymerfeststoff. Durch diesen schnellen Wechsel dehnt sich das Metall kontinuierlich aus und zieht sich zusammen. Über Hunderttausende Zyklen bilden sich Mikrorisse. Spannkräfte sorgen gleichzeitig für massive mechanische Belastungen. Die Presse presst die Formhälften unter extremer Kraft zusammen. Schleifharze verschleißen die Oberfläche zusätzlich. Glasgefüllte Nylons wirken wie flüssiges Schleifpapier auf den Stahl. Diese kombinierten Faktoren verändern die Werkzeuggeometrie erheblich. Mit der Zeit verlieren Sie kritische Dimensionen. Die ursprüngliche Designabsicht verschwindet.
Spezifischer mechanischer Verschleiß führt zu sofortigen Abweichungen. Kernstifte verformen sich unter hohem Einspritzdruck. Durch diese Durchbiegung wird das Metall beim Füllen leicht gebogen. Mit der Zeit verliert der Stift dauerhaft seine wahre Mitte. Auch Trennfugen werden durch wiederholtes Klemmen flacher. Durch zerdrückte Trennfugen kann Kunststoff aus der Kavität entweichen. Dadurch entstehen Grate auf Ihren Teilen. Flash verändert die endgültigen Abmessungen vollständig. Du schaffst es nicht, dich eng zu treffen Toleranzspezifikationen für Spritzgussformen . Die Ausschussraten steigen sofort sprunghaft an. Montagelinien bleiben aufgrund nicht übereinstimmender Komponenten stehen.
Vergleichen Sie routinemäßige Wartung mit massiven Produktionseinbußen. Routinemäßiges Abwischen kostet sehr wenig Arbeit. Das Einfetten der Auswerferstifte dauert nur wenige Minuten pro Schicht. Ungeplante Ausfallzeiten kosten Tausende von Dollar pro Stunde. Verschrottete Produktionsläufe verschwenden teure Rohstoffe. Komplette Werkzeugumbauten belasten das Kapitalbudget vollständig. Vorbeugende Pflege schützt direkt Ihr Geschäftsergebnis. Sie geben heute ein paar Cent aus, um morgen Geld zu sparen. Intelligente Hersteller betrachten die Instandhaltung als aktives Profitcenter.
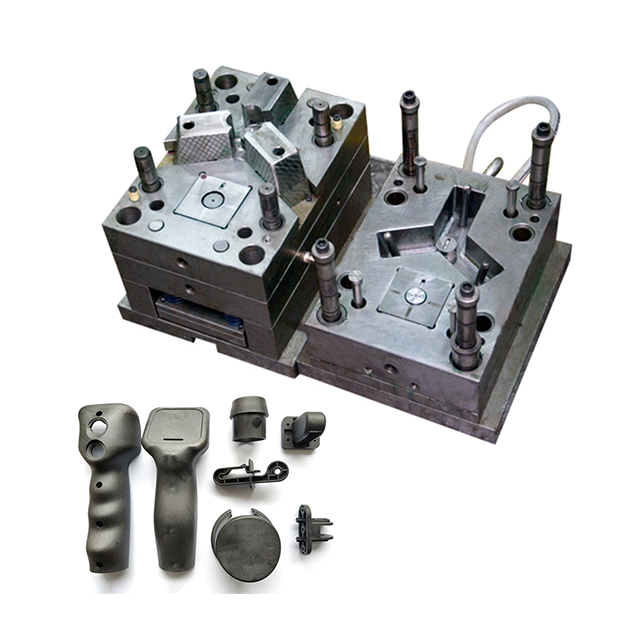
An der Druckmaschine finden täglich routinemäßige Wartungsarbeiten statt. Bediener führen diese Aufgaben zwischen Produktionsläufen aus. Sie wischen Trennfugen sorgfältig mit speziellen Lösungsmitteln ab. Sie prüfen Kühlschläuche auf kleinere Wasserlecks. Sie tragen spezielle Schmiermittel auf die Auswerferstifte auf. Sie müssen dies gewissenhaft tun. Betrachten Sie einen Komplex Automobilteil . Kleinere Oberflächenfehler führen zu einer sofortigen Ablehnung der Baugruppe. Flash verhindert das ordnungsgemäße Zusammenpassen der Teile während der automatisierten Montage. Tägliche Kontrollen verhindern, dass diese kleinen Mängel zu katastrophalen Ausfällen führen.
Die vorbeugende Wartung folgt strengen Branchenplänen. Branchenexperten verlassen sich überall auf SPI-Standards. Die Society of Plastics Industry kategorisiert Formen nach der erwarteten Lebensdauer. Basierend auf diesen genauen Klassifizierungen planen Sie Abrisse. Techniker bauen die gesamte Baugruppe systematisch ab.
Klasse 101 (1 Million+ Zyklen): Erfordert eine vorbeugende Demontage alle 100.000 Zyklen.
Klasse 102 (bis zu 1 Million Zyklen): Erfordert alle 50.000 bis 75.000 Zyklen eine gründliche Reinigung.
Klasse 103 (unter 500.000 Zyklen): Pflicht zur Inspektion alle 25.000 Zyklen.
Bei diesen Zerlegungen reinigen Techniker die Bauteile mithilfe von Ultraschallbecken. Ultraschallwellen entfernen effektiv mikroskopisch kleine Ablagerungen. Sie ersetzen auch verderbliche Artikel sofort. O-Ringe und Rückholfedern verschlechtern sich bei Hitze schnell. Frische Komponenten stellen die Grundleistung wieder her. Beim Betrieb eines Hochpräzise Kunststoffspritzgussform für medizinische Geräte, dieser Schritt ist nicht verhandelbar.
Predictive Maintenance nutzt zustandsbasierte Überwachungstechnologie. Moderne intelligente Formen enthalten eingebettete Drucksensoren. Diese Sensoren verfolgen Anomalien des Werkzeuginnendrucks in Echtzeit. Sie überwachen auch Temperaturspitzen im gesamten Kern. Die Software analysiert kontinuierlich die Kühldurchflussraten. Abfallende Strömungen deuten auf die Bildung von Mineralablagerungen hin. Sie erkennen diese Ablagerungen, bevor ein Verzug auftritt. Vorhersagedaten sagen Ihnen genau, wann Sie eingreifen müssen. Es eliminiert das Rätselraten vollständig. Es verändert Ihre Strategie von reaktiv zu proaktiv.
Entlüftungs- und Gasabsaugpunkte fallen häufig aus. Beim Einspritzen muss die Luft schnell aus der Kavität entweichen. Der eingespritzte Kunststoff verdrängt diese Luft schnell. Lüftungsschlitze sind unglaublich flache Rillen, die in den Stahl geschnitten sind. Sie verstopfen leicht durch Harzausgasung. Verstopfte Entlüftungsöffnungen verursachen örtliche Verbrennungen am Teil. Ingenieure nennen dieses Phänomen Diesel. Eingeschlossener Sauerstoff entzündet sich unter enormem Druck. Durch Diesel wird die Stahloberfläche dauerhaft zerstört. Auch verstopfte Lüftungsschlitze führen zu Kurzschüssen. Kunststoff kann den Hohlraum nicht vollständig ausfüllen. Es entsteht eine inkonsistente Materialverpackung. Die Abmessungen variieren stark von Aufnahme zu Aufnahme.
Eine Verschlechterung des Kühlkanals zerstört die Dimensionsstabilität. Wasser fließt kontinuierlich durch das Werkzeug, um Wärme zu entziehen. Industriewasser enthält Kalzium und Mineralien. Diese Mineralien haften mit der Zeit an den Kanalwänden. Kalkablagerungen wirken als starker Wärmeisolator. Die Effizienz der Wärmeübertragung sinkt drastisch. Die Form kühlt den Kunststoff ungleichmäßig ab. Ungleichmäßige Kühlung führt zu starkem Teileverzug. Diese Verwerfung ruiniert Spritzgusstoleranz vollständig. Sie müssen die Kanäle regelmäßig durch Säurespülung entkalken.
Die Erosion von Toren und Angusskanälen geschieht subtil. Tore schränken den Kunststofffluss absichtlich ein, um Scherkräfte zu erzeugen. Dadurch entsteht eine hohe Scherwärme für eine bessere Füllung. Abrasive Polymere zerstören mit der Zeit die Anschnittgeometrie. Glasgefüllte Harze sind besonders zerstörerisch. Sie öffnen den Tordurchmesser langsam. Ein größerer Anschnitt verändert den Hohlraumdruck drastisch. Es verändert die Art und Weise, wie der Kunststoff während der Haltephase verpackt wird. Die endgültigen Teileabmessungen weichen von der Spezifikation ab. Sie müssen die Tore während jedes PM-Zyklus überprüfen. Um diesem Verschleiß entgegenzuwirken, verwenden wir häufig austauschbare Anschnitteinsätze.
Bewegliche Bauteile unterliegen extremer mechanischer Reibung. Schieber und Heber erzeugen komplexe Teilemerkmale wie Hinterschnitte. Auswerferstifte drücken das fertige Teil aus der Kavität. Diese Komponenten gleiten ständig gegen blanken Stahl. Durch die Reibung werden die Lagerflächen stetig abgenutzt. Die Ausrichtung verschiebt sich im Laufe der Zeit leicht. Durch die Verschiebung von Bauteilen entstehen ungleichmäßige Wandstärken. Sie führen außerdem zu Flammpunkten entlang der Trennlinie. Regelmäßiges Fetten verzögert diesen Verschleiß deutlich. Durch den Austausch verschlissener Verschleißplatten wird die ursprüngliche Ausrichtung wiederhergestellt.
Tabelle 1: Kritische Formenverschleißpunkte und Korrekturmaßnahmen
Verschleißpunkt |
Auswirkungen auf die Toleranz |
Erforderliche Wartungsmaßnahme |
|---|---|---|
Lüftungsschlitze |
Kurze Schüsse, inkonsistente Verpackung, Diesel |
Tägliches Abwischen; Ultraschallreinigung bei jedem PM-Zyklus |
Kühlkanäle |
Ungleichmäßige Schrumpfung, starker Verzug |
Durchflussüberwachung; chemische Entkalkung |
Tore |
Druckverlust, Dimensionsdrift |
Sichtprüfung; Austausch modularer Toreinsätze |
Heber/Schieber |
Wandstärkenvariation, Grat |
Routineschmierung; Ersetzen von Verschleißplatten aus Bronze |
Dokumentierte Werkzeugtagebücher sorgen für absolute Transparenz. Jedes Werkzeug benötigt eine eindeutige, nachvollziehbare Historie. Käufer müssen diese Aufzeichnungen unmittelbar vor Vertragsunterzeichnung überprüfen. Fragen Sie Ihren Lieferant für Spritzgusstoleranzen zum Nachweis vergangener Protokolle. Das Logbuch verfolgt jedes vorbeugende Wartungsereignis. Es listet ausgetauschte Komponenten übersichtlich auf. Es erfasst unerwartete Schäden und Folgereparaturen. Rückverfolgbare Protokolle beweisen, dass dem Lieferanten Langlebigkeit am Herzen liegt. Sie zeigen eine Verpflichtung zu kontinuierlicher Qualität.
Nach der Wartung ist die Erstmusterprüfung von enormer Bedeutung. Größere Abrisse stören grundsätzlich die Werkzeuggeometrie. Durch den Zusammenbau von Komponenten kann sich die Ausrichtung leicht verschieben. Sie müssen unmittelbar nach dem Zusammenbau Validierungsschüsse ausführen. Techniker prüfen diese Teile mit KMG-Geräten. Eine Koordinatenmessmaschine überprüft die Abmessungen genau anhand des CAD-Modells. FAI beweist, dass das Werkzeug seine Grundtoleranz wiederhergestellt hat. Nehmen Sie die Produktion niemals ohne diese Validierung wieder auf.
Eigentum und Haftung erfordern klare Vertragsbedingungen. In den meisten Fällen ist der Käufer Eigentümer des physischen Werkzeugs. Lieferanten betreiben und warten es täglich. In den Verträgen muss explizit festgelegt werden, wer wofür bezahlt.
Routinewartung: Die Lieferanten übernehmen in der Regel die tägliche Reinigung und Fettung.
Vorbeugende Wartung: Die Gemeinkosten umfassen normalerweise die Standard-Ultraschallreinigung.
End-of-Life-Sanierung: Käufer zahlen oft für größere Schweiß- oder Nachbearbeitungsarbeiten.
Definieren Sie diese Begriffe im Voraus klar. Unklarheiten führen zu vernachlässigter Wartung und ruinierten Werkzeugen.
Die Prüfbarkeit bringt die Wahrheit bei Betriebsbesichtigungen ans Licht. Halten Sie in der Werkstatt nach bestimmten Warnsignalen Ausschau. Wirkt der Werkzeugraum unorganisiert? Fehlen ihnen spezielle Ultraschallreinigungsgeräte? Sitzen Schimmelpilze direkt auf dem Betonboden? Desorganisation garantiert schlechte Wartungspraktiken. Ein sauberer, gut beleuchteter Werkzeugraum signalisiert Disziplin. Standardarbeitsanweisungen müssen überall sichtbar sein. Techniker sollten sofortigen Zugang zu Reinigungsstationen und Messwerkzeugen haben.
Starre Wartungsprogramme sind mit einer Vorabprämie verbunden. Qualitätslieferanten verlangen etwas mehr pro Teil. Sie integrieren den Wartungsaufwand in ihren Betriebsaufwand. Billige Werkzeuglieferanten ignorieren die Wartung vollständig, um Ausschreibungen zu gewinnen. Ihr Stückpreis sieht zunächst attraktiv aus. Allerdings zerstören versteckte Fehlerkosten schnell Ihre Margen. Schlechte Wartung führt letztendlich dazu, dass Teile nicht den Spezifikationen entsprechen. Sie bezahlen Ingenieure dafür, fehlerhafte Teile manuell zu sortieren. Nacharbeitskosten verschlingen schnell Ihr Budget. Line-Down-Gebühren benachteiligen Sie stark, wenn Ihre Zeitpläne verschoben werden. Die Vorabprämie ist eine direkte Investition in die Stabilität. Es garantiert einen vorhersehbaren Produktionsablauf.
Starre Zeitpläne mindern unmittelbar Risiken in der Lieferkette. Komplexe Geometrien erfordern extrem enge Prozessfenster. Das Werkzeug muss jedes Mal einwandfrei funktionieren. Vorbeugende Pflege fungiert als Versicherungspolice für Ihre Montagelinie. Es garantiert eine kontinuierliche Produktion ohne Unterbrechung. Sie verpassen nie einen kritischen Liefertermin. Ungeplante Werkzeugausfälle bringen Ihre Montagelinie sofort zum Stillstand. Eine gezielte Wartung verhindert diese katastrophalen Ausfälle. Priorisieren Sie Lieferanten, die stark in ihre Werkzeuginfrastruktur investieren. Ihre Disziplin schützt Ihren Ruf auf dem Markt.
Die Angabe enger Abmessungen in einer Zeichnung ist einfach. Es ist unglaublich schwierig, sie in der Großserienproduktion zu halten. Eine Zeichnung ist völlig nutzlos, wenn sich das Werkzeug mechanisch verschlechtert. Um erfolgreich zu sein, müssen Sie strenge Wartungsprotokolle durchsetzen. Priorisieren Sie Lieferanten, die transparente, datengestützte Verfahren anbieten. Fordern Sie detaillierte SOPs für jedes neue Projekt. Wenden Sie sich noch heute an Ihr Engineering-Team. Überprüfen Sie die Standzeitgarantien gründlich. Schließen Sie solide Wartungsverträge ab, bevor Sie neue Produktionsläufe starten. Handeln Sie jetzt, um die Teilequalität langfristig zu sichern.
A: Die Häufigkeit des Abrisses hängt von der SPI-Klassifizierung und der Abrasivität des Materials ab. Formen der Klasse 101 erfordern alle 100.000 Zyklen eine gründliche Wartung. Formen der Klasse 103 müssen alle 25.000 Zyklen überprüft werden. Stark abrasive Materialien wie glasfaserverstärktes Nylon halbieren diese Zyklusschwellen, um übermäßigen Anguss- und Angussverschleiß zu verhindern.
A: Es kommt auf die Grundursache an. Reversible Probleme wie verstopfte Lüftungsschlitze oder verkalkte Kühlleitungen lassen sich durch gründliche Reinigung leicht beheben. Irreversibler Verschleiß, wie erodierter Werkzeugstahl oder zerdrückte Trennfugen, erfordert eine intensive Reparatur. Sie müssen Mikroschweißen oder Nachbearbeitung verwenden, um die ursprüngliche Geometrie wiederherzustellen.
A: Kommerzielle Toleranzen ermöglichen größere Maßabweichungen und halten die Herstellungskosten niedrig. Präzisionstoleranzen (definiert durch strenge DIN/ISO-Metriken) erfordern eine genaue Maßübereinstimmung. Der Wartungsbedarf steigt exponentiell, wenn die Toleranzen enger werden. Eine geringfügige Ausrichtungsverschiebung, die beim kommerziellen Formenbau akzeptabel ist, kann ein Präzisionsbauteil für die Luft- und Raumfahrt sofort zerstören.
A: Saubere Kühlleitungen sorgen für eine gleichmäßige Wärmeübertragung im gesamten Werkzeug. Durch gleichmäßige Temperaturen kann das Polymer vorhersehbar abkühlen und schrumpfen. Mineralablagerungen wirken isolierend und erzeugen Hot Spots. Diese Hotspots führen zu einer örtlich begrenzten, ungleichmäßigen Schrumpfung, was direkt zum Verzug der Teile und zu fehlgeschlagenen Maßprüfungen führt.


