


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-26 Kaynak: Alan


Enjeksiyon kalıplamanın gerçekliği inkar edilemez. Agresif, standartlaştırılmış alet bakımı uygulamadığınız sürece boyutsal kararlılık kaçınılmaz olarak düşer. Hassasiyet hiçbir zaman kalıcı değildir. Her döngü takım çeliğine çok büyük mekanik ve termal stres uygular. Bakımı iyi yapılmayan kalıplar hızla parlamaya, eğrilmeye ve teknik özelliklerin dışında parçalara yol açar. Bu kusurlar doğrudan üretim maliyetlerini artırır. Ayrıca pazara çıkış sürenizi de ciddi şekilde geciktirirler. Aletler beklenmedik bir şekilde arızalandığında tüm tedarik zinciri zarar görür. Bu bozulmayı başlamadan durdurmak için sağlam, belgelenmiş prosedürlere ihtiyacınız var. Bu makale, takım bakım protokollerini değerlendirmek için net bir çerçeve sunmaktadır. Kritik aşınma noktalarını, endüstri standartlarını ve rutin prosedürleri inceleyeceğiz. Üretim ortaklarınızdan tam olarak ne talep etmeniz gerektiğini öğreneceksiniz. Bu bakım aşamalarını anlayarak uzun vadeli boyutsal hassasiyet sağlayabilir ve üretimin sorunsuz ilerlemesini sağlayabilirsiniz.
Enjeksiyon kalıp toleransı doğrudan koruyucu takım bakımının sıklığına ve derinliğine bağlıdır.
Yüksek hacimli, yüksek hassasiyetli takımlar, SPI (Plastik Endüstrisi Topluluğu) sınıflandırmalarına dayalı olarak belgelenmiş Standart İşletim Prosedürleri (SOP'ler) gerektirir.
Bir tedarikçinin bakım kayıtlarını ve tahmini aşınma protokollerini değerlendirmek, bir üretim sözleşmesi yapmadan önce kritik öneme sahiptir.
Soğutma kanalı ölçeği, havalandırma tıkanıklıkları ve kapı aşınması, boyutsal sapmanın ardındaki bakımla ilgili başlıca suçlulardır.
Termal yorulma takım çeliğini kademeli olarak tahrip eder. Her enjeksiyon döngüsü boşluğu patlatır. Erimiş plastik içeri girdikçe sıcaklıklar hızla yükselir. Daha sonra soğutma hatları polimer katıyı dondurur. Bu hızlı döngü metali sürekli olarak genişletir ve daraltır. Yüzbinlerce döngüden sonra mikro çatlaklar oluşur. Sıkıştırma kuvvetleri aynı anda büyük mekanik strese neden olur. Pres, aşırı tonaj altında kalıp yarımlarını birlikte kırar. Aşındırıcı reçineler yüzeyi daha da aşındırır. Cam dolgulu naylonlar çeliğe karşı sıvı zımpara kağıdı gibi davranır. Bu birleştirilmiş faktörler takım geometrisini önemli ölçüde değiştirir. Zamanla kritik boyutları kaybedersiniz. Orijinal tasarım amacı ortadan kalkar.
Spesifik mekanik aşınma anında değişime neden olur. Çekirdek pimleri yüksek enjeksiyon basıncı altında sapar. Bu sapma, doldurma sırasında metali hafifçe büker. Zamanla pim gerçek merkezini kalıcı olarak kaybeder. Ayırma çizgileri ayrıca tekrarlanan kenetleme nedeniyle düzleşir. Ezilmiş ayırma hatları plastiğin boşluktan kaçmasına izin verir. Bu, parçalarınızda parlama yaratır. Flash, son boyutları tamamen değiştirir. Sıkı buluşmayı başaramıyorsun enjeksiyon kalıbı tolerans özellikleri . Reddetme oranları hemen fırlıyor. Uyumsuz bileşenler nedeniyle montaj hatları duruyor.
Rutin bakımı büyük üretim cezalarıyla karşılaştırın. Rutin silme işlemleri çok az iş gücüne mal olur. İtici pimlerin yağlanması vardiya başına yalnızca birkaç dakika alır. Planlanmamış kesintilerin maliyeti saat başına binlerce dolardır. Hurdaya çıkan üretim, pahalı hammaddelerin israfına neden olur. Komple araç yeniden yapılandırmaları, sermaye bütçelerini tamamen tüketir. Önleyici bakım doğrudan kârınızı korur. Yarın dolar biriktirmek için bugün kuruşlar harcıyorsunuz. Akıllı üreticiler bakımı aktif bir kâr merkezi olarak görüyor.
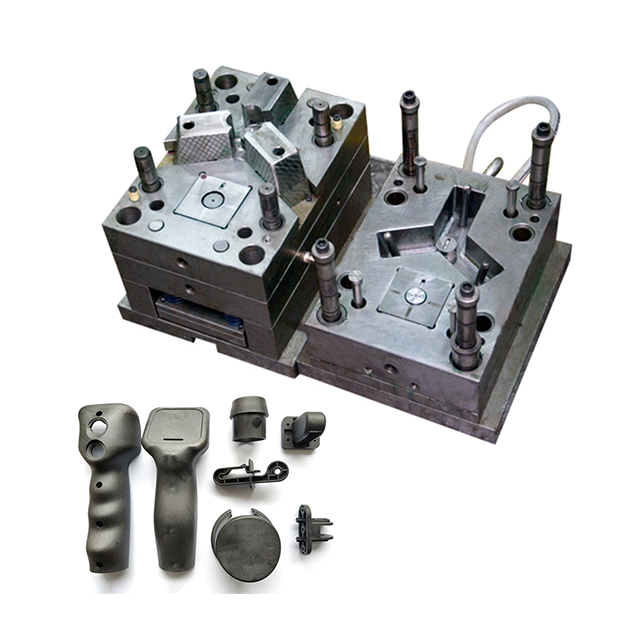
Rutin bakım her gün baskı makinesinde gerçekleştirilir. Operatörler bu görevleri üretim çalışmaları arasında gerçekleştirir. Ayrım hatlarını özel solventler kullanarak dikkatlice silerler. Soğutma hortumlarını küçük su sızıntıları açısından inceliyorlar. İtici pimlere özel yağlayıcılar uygularlar. Bunu özenle yapmalısınız. Bir kompleks düşünün otomotiv parçası . Küçük yüzey kusurları montajın anında reddedilmesine neden olur. Flash, otomatik montaj sırasında uygun parça çiftleşmesini engeller. Günlük kontroller, bu küçük kusurların ciddi arızalara dönüşmesini önler.
Önleyici bakım sıkı endüstri programlarını takip eder. Endüstri profesyonelleri evrensel olarak SPI standartlarına güvenmektedir. Plastik Endüstrisi Derneği kalıpları beklenen kullanım ömrüne göre sınıflandırır. Bu kesin sınıflandırmalara göre sökme işlemlerini planlarsınız. Teknisyenler tüm montajı sistematik bir şekilde söküyorlar.
Sınıf 101 (1 Milyondan Fazla Döngü): Her 100.000 döngüde bir önleyici sökme işlemi gerektirir.
Sınıf 102 (1 Milyon Döngüye Kadar): Her 50.000 ila 75.000 döngüde bir derinlemesine temizliğe ihtiyaç duyar.
Sınıf 103 (500.000 Döngünün Altında): Her 25.000 döngüde bir muayeneyi zorunlu kılar.
Teknisyenler bu sökme işlemleri sırasında bileşenleri ultrasonik tanklar kullanarak temizler. Ultrasonik dalgalar mikroskobik kalıntıları etkili bir şekilde temizler. Ayrıca bozulabilen eşyaları da anında değiştiriyorlar. O-halkalar ve geri dönüş yayları ısı altında hızla bozulur. Yeni bileşenler temel performansı geri yükler. Bir çalıştırırken Tıbbi cihazlar için yüksek hassasiyetli plastik enjeksiyon kalıbı , bu adım tartışılamaz.
Kestirimci bakım, duruma dayalı izleme teknolojisini kullanır. Modern akıllı kalıplar gömülü basınç sensörleri içerir. Bu sensörler boşluk basıncı anormalliklerini gerçek zamanlı olarak izler. Ayrıca çekirdekteki sıcaklık artışlarını da izliyorlar. Yazılım, soğutma akış hızlarını sürekli olarak analiz eder. Akıştaki düşüşler mineral tortusu oluşumunu gösterir. Bu ölçeği çarpıklık oluşmadan önce tespit edersiniz. Tahmine dayalı veriler size tam olarak ne zaman müdahale etmeniz gerektiğini söyler. Tahminleri tamamen ortadan kaldırır. Stratejinizi reaktiften proaktife taşır.
Havalandırma ve gaz tahliye noktaları sıklıkla arızalanır. Enjeksiyon sırasında havanın boşluktan hızla çıkması gerekir. Enjekte edilen plastik bu havayı hızla dışarı iter. Havalandırma delikleri çeliğe kesilmiş inanılmaz derecede sığ oluklardır. Reçinenin gaz çıkışından dolayı kolayca tıkanırlar. Tıkanmış havalandırma delikleri parçada lokal yanmaya neden olur. Mühendisler bu olguya dizel yakıtı adını veriyor. Sıkışmış oksijen muazzam basınç altında tutuşur. Dizel, çelik yüzeyi kalıcı olarak tahrip eder. Tıkanmış havalandırma delikleri de kısa çekimlere neden olur. Plastik boşluğun tamamını gerektiği gibi dolduramaz. Tutarsız malzeme ambalajı elde edersiniz. Boyutlar atıştan atışa çılgınca değişir.
Soğutma kanalının bozulması boyutsal kararlılığı yok eder. Su, ısıyı uzaklaştırmak için aletten sürekli olarak akar. Endüstriyel tesis suyu kalsiyum ve mineraller içerir. Bu mineraller zamanla kanal duvarlarına yapışır. Kireç birikmesi güçlü bir ısı yalıtkanı görevi görür. Isı transfer verimliliği büyük ölçüde düşer. Kalıp plastiği eşit olmayan bir şekilde soğutur. Düzensiz soğutma, ciddi parça çarpıklığına neden olur. Bu savaş sayfası mahvediyor enjeksiyon kalıp toleransı tamamen. Asit yıkama kullanarak kanalların kirecini düzenli olarak temizlemelisiniz.
Kapı ve yolluk erozyonu ustaca gerçekleşir. Kapılar, kesme oluşturmak için plastik akışını kasıtlı olarak kısıtlar. Bu, daha iyi doldurma için yüksek kesme ısısı oluşturur. Aşındırıcı polimerler zamanla kapı geometrisini tahrip eder. Cam dolgulu reçineler özellikle yıkıcıdır. Kapı çapını yavaşça açıyorlar. Daha büyük bir kapı, boşluk basıncını büyük ölçüde değiştirir. Tutma aşamasında plastik paketlerin şeklini değiştirir. Son parça boyutları spesifikasyonların dışına çıkıyor. Her PM döngüsü sırasında kapıları incelemelisiniz. Bu aşınmayı yönetmek için sıklıkla değiştirilebilir kapı ekleri kullanırız.
Hareketli bileşenler aşırı mekanik sürtünmeye maruz kalır. Kaydırıcılar ve kaldırıcılar, alttan kesmeler gibi karmaşık parça özellikleri oluşturur. İtici pimler son parçayı boşluğun dışına iter. Bu bileşenler sürekli olarak çıplak çeliğe doğru kayar. Sürtünme yatak yüzeylerini sürekli olarak aşındırır. Hizalama zamanla biraz değişir. Değişen bileşenler eşit olmayan duvar kalınlıkları oluşturur. Ayrıca ayrım çizgisi boyunca parlama noktaları da oluştururlar. Düzenli yağlama bu aşınmayı önemli ölçüde geciktirir. Aşınmış aşınma plakalarının değiştirilmesi ilk hizalamayı eski haline getirir.
Tablo 1: Kritik Kalıp Aşınma Noktaları ve Düzeltici Faaliyetler
Aşınma Noktası |
Hoşgörü Üzerindeki Etki |
Gerekli Bakım İşlemi |
|---|---|---|
Havalandırma delikleri |
Kısa atışlar, tutarsız paketleme, dizelleme |
Günlük silme işlemleri; her PM döngüsünde ultrasonik temizleme |
Soğutma Kanalları |
Düzensiz büzülme, şiddetli çarpılma |
Akış hızı izleme; kimyasal kireç çözme |
Kapılar |
Basınç kaybı, boyutsal kayma |
Görsel inceleme; modüler kapı eklerinin değiştirilmesi |
Kaldırıcılar/Kaydırıcılar |
Duvar kalınlığı değişimi, flaş |
Rutin yağlama; bronz aşınma plakalarının değiştirilmesi |
Belgelenen takımlama kayıt defterleri mutlak şeffaflık sağlar. Her aletin ayrı ve izlenebilir bir geçmişe ihtiyacı vardır. Alıcılar, sözleşmeleri imzalamadan önce bu kayıtları doğrudan doğrulamalıdır. Sor enjeksiyon kalıbı toleransı tedarikçisi . Geçmiş günlüklerin kanıtı için Kayıt defteri her önleyici bakım olayını izler. Değiştirilen bileşenleri açıkça listeler. Beklenmeyen hasarları ve sonraki onarımları kaydeder. İzlenebilir kayıtlar, tedarikçinin uzun ömürlülüğe önem verdiğini kanıtlıyor. Sürekli kaliteye bağlılık gösterirler.
Bakım sonrasında ilk ürün kontrolü son derece önemlidir. Büyük yırtılmalar takım geometrisini doğası gereği bozar. Bileşenlerin yeniden birleştirilmesi hizalamalarda bir miktar kaymaya neden olabilir. Yeniden montajdan hemen sonra doğrulama çekimlerini gerçekleştirmelisiniz. Teknisyenler bu parçaları CMM ekipmanı kullanarak inceler. Koordinat Ölçüm Makinesi, boyutları CAD modeline göre doğru şekilde doğrular. FAI, aletin temel toleransını geri kazandığını kanıtladı. Bu doğrulama olmadan asla üretime devam etmeyin.
Mülkiyet ve sorumluluk, açık sözleşme koşulları gerektirir. Çoğu düzenlemede alıcılar fiziksel araca sahiptir. Tedarikçiler bunu günlük olarak çalıştırır ve bakımını yapar. Sözleşmeler kimin neyi ödeyeceğini açıkça belirtmelidir.
Rutin Bakım: Tedarikçiler genellikle günlük temizlik ve yağlamayı kapsar.
Önleyici Bakım: Genel masraflar genellikle standart ultrasonik temizlemeyi içerir.
Kullanım Ömrü Sonu Yenileme: Alıcılar genellikle büyük kaynak veya yeniden işleme için ödeme yapar.
Bu terimleri önceden açıkça tanımlayın. Belirsizlik bakımın ihmal edilmesine ve aletlerin bozulmasına yol açar.
Denetlenebilirlik, tesis gezileri sırasında gerçeği ortaya çıkarır. Mağaza katında belirli kırmızı bayrakları arayın. Alet odası dağınık mı görünüyor? Özel ultrasonik temizleme ekipmanlarından yoksunlar mı? Kalıplar doğrudan beton zemine mi oturuyor? Düzensizlik, kötü bakım uygulamalarını garanti eder. Temiz, iyi aydınlatılmış bir alet odası disiplinin sinyalidir. Standart çalışma prosedürleri her yerde görünür olmalıdır. Teknisyenlerin temizleme istasyonlarına ve ölçüm araçlarına anında erişimi olmalıdır.
Katı bakım programları peşin bir prim taşır. Kaliteli tedarikçiler parça başına biraz daha fazla ücret alıyor. Bakım emeğini operasyonel giderlerine katıyorlar. Ucuz takım tedarikçileri, ihaleleri kazanmak için bakım masraflarını tamamen göz ardı ediyor. Parça fiyatları başlangıçta cazip görünüyor. Ancak gizli kusur maliyetleri marjlarınızı hızla yok eder. Yetersiz bakım, sonuçta teknik özelliklerin dışında parçaları garanti eder. Kötü parçaları manuel olarak ayırmaları için mühendislere para ödersiniz. Yeniden işleme maliyetleri bütçenizi hızla tüketir. Hat kesintisi ücretleri, programların kayması durumunda sizi ağır şekilde cezalandırır. Peşin prim, istikrara yapılan doğrudan bir yatırımdır. Üretiminizin öngörülebilir şekilde çalışmasını garanti eder.
Katı programlar, tedarik zinciri risklerini doğrudan azaltır. Karmaşık geometriler son derece dar süreç pencereleri gerektirir. Aletin her seferinde mükemmel çalışması gerekir. Önleyici bakım, montaj hattınız için bir sigorta poliçesi görevi görür. Kesintisiz, sürekli üretimi garanti eder. Kritik teslimat son tarihini asla kaçırmazsınız. Planlanmamış takım arızaları montaj hattınızı anında durdurur. Özel bakım, bu yıkıcı arızaları önler. Takım altyapılarına yoğun yatırım yapan tedarikçilere öncelik verin. Disiplinleri pazardaki itibarınızı korur.
Bir çizimde dar boyutları belirlemek kolaydır. Bunları yüksek hacimli üretimde tutmak inanılmaz derecede zordur. Alet mekanik olarak bozulursa çizim tamamen işe yaramaz. Başarılı olmak için agresif bakım protokollerini uygulamanız gerekir. Şeffaf, veri destekli prosedürler sunan tedarikçilere öncelik verin. Her yeni proje için ayrıntılı SOP'lar talep edin. Bugün mühendislik ekibinize danışın. Takım ömrü garantilerini iyice inceleyin. Yeni üretim çalışmalarına başlamadan önce sağlam bakım anlaşmaları yapın. Uzun vadeli parça kalitesini güvence altına almak için hemen harekete geçin.
C: Yırtma sıklığı SPI sınıflandırmasına ve malzemenin aşındırıcılığına bağlıdır. Sınıf 101 kalıpları her 100.000 döngüde bir kapsamlı bakım gerektirir. Sınıf 103 kalıplarının her 25.000 döngüde bir muayeneye ihtiyacı vardır. Cam dolgulu naylonlar gibi son derece aşındırıcı malzemeler, kapı ve kızakların aşırı aşınmasını önlemek için bu döngü eşiklerini yarıya indirir.
C: Bu, temel nedene bağlıdır. Tıkanmış havalandırma delikleri veya kireçlenmiş soğutma hatları gibi geri döndürülebilir sorunlar, derinlemesine temizlikle kolayca çözülür. Aşınmış takım çeliği veya ezilmiş ayırma hatları gibi geri dönüşü olmayan aşınma, yoğun onarım gerektirir. Orijinal geometriyi geri yüklemek için mikro kaynak veya yeniden işleme kullanmalısınız.
C: Ticari toleranslar daha geniş boyut çeşitliliğine izin vererek üretim maliyetlerini düşük tutar. Hassas toleranslar (sıkı DIN/ISO ölçümleriyle tanımlanır) tam boyutsal uygunluk gerektirir. Toleranslar sıkılaştıkça bakım talepleri katlanarak artar. Ticari kalıplamada kabul edilebilir küçük bir hizalama kayması, hassas bir havacılık bileşenini anında mahvedecektir.
C: Temiz soğutma hatları, alet boyunca eşit ısı aktarımı sağlar. Düzgün sıcaklıklar, polimerin tahmin edilebilir şekilde soğumasına ve büzülmesine olanak tanır. Mineral pullanma bir yalıtkan görevi görerek sıcak noktalar oluşturur. Bu sıcak noktalar lokalize, düzensiz büzülmeye neden olarak doğrudan parçanın eğrilmesine ve boyut kontrollerinin başarısız olmasına neden olur.


