


Bekeken: 0 Auteur: Site-editor Publicatietijd: 26-09-2026 Herkomst: Locatie


De realiteit van spuitgieten valt niet te ontkennen. De maatstabiliteit gaat onvermijdelijk achteruit, tenzij u agressief, gestandaardiseerd gereedschapsonderhoud implementeert. Precisie is nooit permanent. Elke cyclus oefent enorme mechanische en thermische spanningen uit op het gereedschapsstaal. Slecht onderhouden mallen leiden snel tot vlamvorming, kromtrekken en onderdelen die niet aan de specificaties voldoen. Deze gebreken drijven de productiekosten direct omhoog. Ze vertragen ook uw time-to-market aanzienlijk. Als tools onverwacht falen, lijdt de hele toeleveringsketen. U hebt robuuste, gedocumenteerde procedures nodig om deze degradatie te stoppen voordat deze begint. Dit artikel biedt een duidelijk raamwerk voor het evalueren van onderhoudsprotocollen voor tools. We zullen kritische slijtagepunten, industriestandaarden en routineprocedures onderzoeken. U leert precies wat u van uw productiepartners kunt eisen. Door deze onderhoudsniveaus te begrijpen, kunt u maatnauwkeurigheid op de lange termijn garanderen en de productie soepel laten verlopen.
De tolerantie voor spuitgietmatrijzen is direct gekoppeld aan de frequentie en diepte van preventief gereedschapsonderhoud.
Voor grote volumes en uiterst nauwkeurige gereedschappen zijn gedocumenteerde Standard Operating Procedures (SOP's) nodig, gebaseerd op SPI-classificaties (Society of Plastics Industry).
Het evalueren van de onderhoudslogboeken en voorspellende slijtageprotocollen van een leverancier is van cruciaal belang voordat een productiecontract wordt gegund.
Schaal van koelkanalen, verstoppingen in de ventilatieopeningen en poortslijtage zijn de belangrijkste onderhoudsgerelateerde boosdoeners achter maatafwijking.
Thermische vermoeidheid vernietigt gereedschapsstaal geleidelijk. Elke injectiecyclus blaast de holte. De temperatuur stijgt snel als gesmolten plastic binnendringt. Vervolgens bevriezen koellijnen de vaste polymeer. Door deze snelle cycli zet het metaal voortdurend uit en krimpt het samen. Gedurende honderdduizenden cycli vormen zich microscheurtjes. Klemkrachten zorgen tegelijkertijd voor enorme mechanische spanning. De pers verplettert de vormhelften onder extreem tonnage samen. Schurende harsen verslijten het oppervlak verder. Met glas gevulde nylons werken als vloeibaar schuurpapier tegen het staal. Deze gecombineerde factoren veranderen de gereedschapsgeometrie aanzienlijk. Je verliest in de loop van de tijd kritische dimensies. De oorspronkelijke ontwerpintentie verdwijnt.
Specifieke mechanische slijtage veroorzaakt onmiddellijke variatie. Kernpennen buigen door onder hoge injectiedruk. Door deze afbuiging buigt het metaal tijdens het vullen lichtjes. Na verloop van tijd verliest de pin definitief zijn ware centrum. Scheidingslijnen worden ook vlakker door herhaaldelijk vastklemmen. Door gebroken scheidingslijnen kan plastic uit de holte ontsnappen. Hierdoor ontstaat er flits op uw onderdelen. Flash verandert de uiteindelijke afmetingen volledig. Het lukt je niet om strak te vergaderen tolerantiespecificaties voor spuitgietmatrijzen . De afwijzingspercentages schieten onmiddellijk omhoog. Assemblagelijnen liggen stil vanwege niet-overeenkomende componenten.
Vergelijk routineonderhoud met enorme productieboetes. Routinematige schoonmaakbeurten kosten zeer weinig arbeid. Het smeren van de uitwerppennen duurt slechts enkele minuten per dienst. Ongeplande downtime kost duizenden dollars per uur. Gesloopte productieruns verspillen dure grondstoffen. Volledige gereedschapsreconstructies kosten kapitaalbudgetten volledig. Preventieve zorg beschermt uw bedrijfsresultaten direct. Je geeft vandaag centen uit om morgen dollars te besparen. Slimme fabrikanten beschouwen onderhoud als een actief winstcentrum.
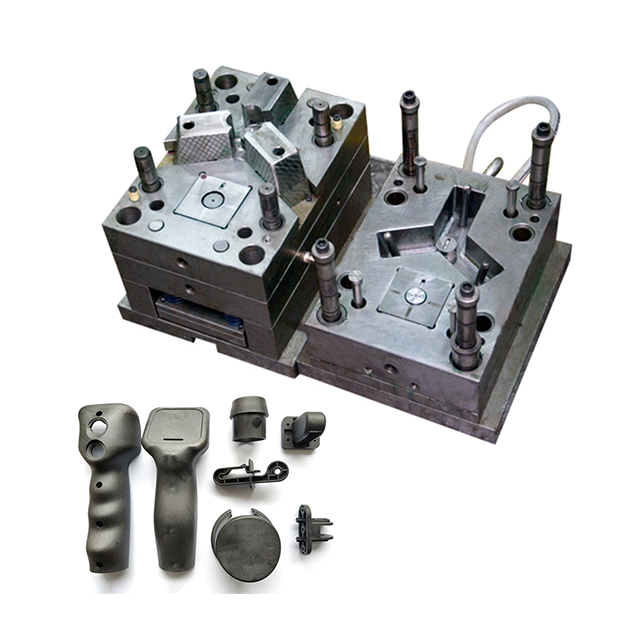
Bij de pers vindt dagelijks routineonderhoud plaats. Operators voeren deze taken uit tussen productieruns door. Ze vegen de scheidingslijnen zorgvuldig af met speciale oplosmiddelen. Ze inspecteren koelslangen op kleine waterlekken. Ze passen specifieke smeermiddelen toe op de uitwerppennen. Je moet dit ijverig doen. Beschouw een complex auto onderdeel . Kleine oppervlaktedefecten leiden tot onmiddellijke afkeuring van de montage. Flash voorkomt dat de onderdelen goed op elkaar aansluiten tijdens geautomatiseerde montage. Dagelijkse controles voorkomen dat deze kleine defecten escaleren tot catastrofale storingen.
Preventief onderhoud volgt strikte industriële schema's. Professionals uit de industrie vertrouwen universeel op SPI-standaarden. De Society of Plastics Industry categoriseert mallen op basis van de verwachte levensduur. Op basis van deze nauwkeurige classificaties plant u demontages. Technici ontmantelen systematisch de gehele montage.
Klasse 101 (1 miljoen+ cycli): Vereist preventieve demontage elke 100.000 cycli.
Klasse 102 (tot 1 miljoen cycli): vereist een grondige reiniging elke 50.000 tot 75.000 cycli.
Klasse 103 (minder dan 500.000 cycli): Verplichte inspectie elke 25.000 cycli.
Technici reinigen tijdens deze demontages onderdelen met behulp van ultrasone tanks. Ultrasone golven verwijderen microscopisch vuil effectief. Ook vervangen ze bederfelijke spullen direct. O-ringen en retourveren gaan snel kapot onder hitte. Nieuwe componenten herstellen de basisprestaties. Bij het bedienen van een hoge precisie kunststof spuitgietmatrijs voor medische hulpmiddelen, deze stap is niet onderhandelbaar.
Voorspellend onderhoud maakt gebruik van condition-based monitoringtechnologie. Moderne slimme mallen bevatten ingebouwde druksensoren. Deze sensoren volgen drukafwijkingen in de holte in realtime. Ze monitoren ook temperatuurpieken in de kern. Software analyseert continu de koeldebieten. Dalingen in de stroming duiden op de opbouw van minerale aanslag. U detecteert deze schaal voordat kromtrekken optreedt. Voorspellende gegevens vertellen u precies wanneer u moet ingrijpen. Het elimineert giswerk volledig. Het brengt uw strategie van reactief naar proactief.
Ontluchtings- en gasafvoerpunten falen vaak. Tijdens het injecteren moet de lucht snel uit de holte ontsnappen. Geïnjecteerd plastic duwt deze lucht snel naar buiten. Ventilatieopeningen zijn ongelooflijk ondiepe groeven die in het staal zijn gesneden. Ze verstoppen gemakkelijk door het vrijkomen van hars. Geblokkeerde ventilatieopeningen veroorzaken plaatselijke verbranding van het onderdeel. Ingenieurs noemen dit fenomeen dieselen. Opgesloten zuurstof ontbrandt onder enorme druk. Dieselen vernietigt het stalen oppervlak permanent. Verstopte ventilatieopeningen veroorzaken ook korte schoten. Plastic kan niet de hele holte goed vullen. U krijgt inconsistente materiaalverpakkingen. De afmetingen variëren enorm van shot tot shot.
Degradatie van het koelkanaal vernietigt de dimensionele stabiliteit. Er stroomt continu water door het gereedschap om warmte te onttrekken. Water voor industriële installaties bevat calcium en mineralen. Deze mineralen blijven na verloop van tijd aan de kanaalwanden plakken. Kalkaanslag fungeert als een krachtige thermische isolator. De efficiëntie van de warmteoverdracht daalt drastisch. De mal koelt het plastic ongelijkmatig af. Ongelijkmatige koeling veroorzaakt ernstige kromtrekking van onderdelen. Deze kromtrekking ruïneert spuitgiettolerantie volledig. U moet de kanalen regelmatig ontkalken door middel van een zuurspoeling.
Erosie van poort en loper gebeurt op subtiele wijze. Poorten beperken de plasticstroom opzettelijk om afschuiving te genereren. Hierdoor ontstaat een hoge afschuifwarmte voor een betere vulling. Schurende polymeren vernietigen de poortgeometrie in de loop van de tijd. Met glas gevulde harsen zijn bijzonder destructief. Ze openen de poortdiameter langzaam. Een grotere poort verandert de caviteitsdruk drastisch. Het verandert de manier waarop het plastic wordt verpakt tijdens de vasthoudfase. De afmetingen van het uiteindelijke onderdeel wijken af van de specificatie. Tijdens elke PM-cyclus moet u de poorten inspecteren. We gebruiken vaak vervangbare poortinzetstukken om deze slijtage tegen te gaan.
Bewegende componenten lijden onder extreme mechanische wrijving. Schuifregelaars en lifters creëren complexe onderdelen, zoals ondersnijdingen. Uitwerppennen duwen het laatste deel uit de holte. Deze componenten glijden voortdurend tegen blank staal. Wrijving verslijt de lageroppervlakken gestaag. De uitlijning verschuift enigszins in de loop van de tijd. Verschuivende componenten zorgen voor ongelijkmatige wanddiktes. Ze introduceren ook vlampunten langs de scheidingslijn. Regelmatig smeren vertraagt deze slijtage aanzienlijk. Door versleten slijtplaten te vervangen, wordt de oorspronkelijke uitlijning hersteld.
Tabel 1: Kritieke slijtagepunten van de matrijs en corrigerende maatregelen
Slijtage punt |
Impact op tolerantie |
Vereiste onderhoudsactie |
|---|---|---|
Ventilatieopeningen |
Korte schoten, inconsistente verpakking, dieselgebruik |
Dagelijkse schoonmaakbeurten; ultrasoon reinigen elke PM-cyclus |
Koelkanalen |
Ongelijkmatige krimp, ernstige kromtrekking |
Bewaking van debiet; chemische ontkalking |
Poorten |
Drukverlies, dimensionale drift |
Visuele inspectie; ter vervanging van modulaire poortinzetstukken |
Lifters/glijders |
Variatie in wanddikte, flits |
Routinematige smering; ter vervanging van bronzen slijtplaten |
Gedocumenteerde gereedschapslogboeken bieden absolute transparantie. Elk gereedschap heeft een duidelijke, traceerbare geschiedenis nodig. Kopers moeten deze gegevens rechtstreeks verifiëren voordat ze contracten ondertekenen. Vraag uw leverancier van spuitgiettoleranties voor bewijs van logbestanden uit het verleden. In het logboek wordt elke preventieve onderhoudsbeurt bijgehouden. Er worden duidelijk vervangen onderdelen vermeld. Het registreert onverwachte schade en daaropvolgende reparaties. Traceerbare logboeken bewijzen dat de leverancier om een lange levensduur geeft. Ze tonen een toewijding aan continue kwaliteit.
Eerste artikel Inspectie is enorm belangrijk na onderhoud. Grote demontages verstoren de gereedschapsgeometrie inherent. Het opnieuw in elkaar zetten van componenten kan de uitlijning enigszins verschuiven. U moet onmiddellijk na de hermontage validatieopnamen maken. Technici inspecteren deze onderdelen met behulp van CMM-apparatuur. Een coördinatenmeetmachine verifieert de afmetingen nauwkeurig aan de hand van het CAD-model. FAI bewijst dat de tool zijn basistolerantie heeft hersteld. Hervat nooit de productie zonder deze validatie.
Eigendom en aansprakelijkheid vereisen duidelijke contractvoorwaarden. Bij de meeste arrangementen zijn kopers eigenaar van het fysieke hulpmiddel. Leveranciers bedienen en onderhouden deze dagelijks. In contracten moet expliciet worden vastgelegd wie waarvoor betaalt.
Routineonderhoud: Leveranciers zorgen doorgaans voor de dagelijkse schoonmaak en smering.
Preventief onderhoud: Overheadkosten omvatten meestal standaard ultrasone reiniging.
Renovatie aan het einde van de levensduur: Kopers betalen vaak voor groot las- of herbewerkingswerk.
Definieer deze termen vooraf duidelijk. Onduidelijkheid leidt tot verwaarloosd onderhoud en kapotte gereedschappen.
Controleerbaarheid onthult de waarheid tijdens rondleidingen door faciliteiten. Zoek naar specifieke rode vlaggen op de winkelvloer. Ziet de gereedschapskamer er ongeorganiseerd uit? Hebben ze geen speciale ultrasone reinigingsapparatuur? Zitten schimmels direct op de betonnen vloer? Desorganisatie garandeert slechte onderhoudspraktijken. Een schone, goed verlichte gereedschapskamer duidt op discipline. Standaardwerkprocedures moeten overal zichtbaar zijn. Technici moeten onmiddellijke toegang hebben tot reinigingsstations en meetinstrumenten.
Strenge onderhoudsprogramma's brengen een premie vooraf met zich mee. Kwaliteitsleveranciers rekenen iets meer per onderdeel. Ze verwerken onderhoudswerkzaamheden in hun operationele overhead. Goedkope gereedschapsleveranciers negeren het onderhoud volledig om biedingen te winnen. Hun stukprijs ziet er in eerste instantie aantrekkelijk uit. De kosten van verborgen gebreken vernietigen uw marges echter snel. Slecht onderhoud garandeert uiteindelijk onderdelen die niet aan de specificaties voldoen. Je betaalt ingenieurs om slechte onderdelen handmatig te sorteren. De herbewerkingskosten slokken uw budget snel op. Line-down-kosten zijn een zware straf voor u als de schema's mislukken. De premie vooraf is een directe investering in stabiliteit. Het garandeert dat uw productie voorspelbaar verloopt.
Strakke schema's beperken de risico's in de toeleveringsketen direct. Complexe geometrieën vereisen extreem krappe procesvensters. Het gereedschap moet elke keer weer perfect werken. Preventieve zorg fungeert als verzekeringspolis voor uw lopende band. Het garandeert een continue productie zonder onderbreking. U mist nooit meer een cruciale leveringsdeadline. Ongeplande gereedschapsstoringen leggen uw assemblagelijn onmiddellijk stil. Toegewijd onderhoud voorkomt deze catastrofale storingen. Geef prioriteit aan leveranciers die zwaar investeren in hun gereedschapsinfrastructuur. Hun discipline beschermt uw marktreputatie.
Het opgeven van strakke afmetingen op een tekening is eenvoudig. Het is ongelooflijk moeilijk om ze in grootschalige productie te houden. Een tekening is volkomen nutteloos als het gereedschap mechanisch degradeert. Om te slagen, moet u agressieve onderhoudsprotocollen afdwingen. Geef prioriteit aan leveranciers die transparante, op gegevens gebaseerde procedures aanbieden. Vraag gedetailleerde SOP's voor elk nieuw project. Raadpleeg vandaag nog uw engineeringteam. Beoordeel de standtijdgaranties grondig. Maak goede onderhoudsovereenkomsten voordat u nieuwe productieruns start. Onderneem nu actie om de kwaliteit van onderdelen op lange termijn te garanderen.
A: De afbreekfrequentie is afhankelijk van de SPI-classificatie en de schurende werking van het materiaal. Klasse 101-mallen vereisen elke 100.000 cycli grondig onderhoud. Klasse 103-mallen moeten elke 25.000 cycli worden geïnspecteerd. Zeer schurende materialen, zoals met glas gevulde nylons, halveren deze cyclusdrempels om overmatige slijtage van de poort en de runner te voorkomen.
A: Het hangt af van de oorzaak. Omkeerbare problemen zoals verstopte ventilatieopeningen of geschaalde koelleidingen kunnen eenvoudig worden opgelost door een grondige reiniging. Onomkeerbare slijtage, zoals geërodeerd gereedschapsstaal of gebroken scheidingslijnen, vereist intensieve reparatie. U moet microlassen of opnieuw bewerken gebruiken om de oorspronkelijke geometrie te herstellen.
A: Commerciële toleranties maken een grotere variatie in afmetingen mogelijk, waardoor de productiekosten laag blijven. Precisietoleranties (gedefinieerd door strenge DIN/ISO-metrieken) vereisen exacte maatconformiteit. De onderhoudsvereisten nemen exponentieel toe naarmate de toleranties kleiner worden. Een kleine verschuiving in de uitlijning die acceptabel is bij commercieel gieten, zal een precisie-lucht- en ruimtevaartcomponent onmiddellijk ruïneren.
A: Schone koelleidingen zorgen voor een uniforme warmteoverdracht over het gereedschap. Door uniforme temperaturen kan het polymeer voorspelbaar afkoelen en krimpen. Minerale aanslag werkt als een isolator en creëert hotspots. Deze hotspots veroorzaken plaatselijke, ongelijkmatige krimp, wat direct leidt tot kromtrekken van onderdelen en mislukte maatvoeringscontroles.


