


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 26-09-2026 Nguồn gốc: Địa điểm


Thực tế của ép phun là không thể phủ nhận. Độ ổn định kích thước chắc chắn sẽ giảm đi trừ khi bạn thực hiện bảo trì công cụ được tiêu chuẩn hóa và tích cực. Độ chính xác không bao giờ là vĩnh viễn. Mỗi chu kỳ đều tạo ra ứng suất cơ và nhiệt rất lớn cho thép công cụ. Khuôn được bảo trì kém sẽ nhanh chóng dẫn đến hiện tượng chập chờn, cong vênh và các bộ phận không đạt thông số kỹ thuật. Những khiếm khuyết này trực tiếp làm tăng chi phí sản xuất. Họ cũng trì hoãn nghiêm trọng thời gian tiếp thị của bạn. Khi các công cụ bị hỏng bất ngờ, toàn bộ chuỗi cung ứng sẽ bị ảnh hưởng. Bạn cần các thủ tục được ghi thành văn bản, chặt chẽ để ngăn chặn sự xuống cấp này trước khi nó bắt đầu. Bài viết này cung cấp một khuôn khổ rõ ràng để đánh giá các quy trình bảo trì dụng cụ. Chúng ta sẽ khám phá các điểm hao mòn quan trọng, tiêu chuẩn ngành và quy trình thông thường. Bạn sẽ tìm hiểu chính xác những gì cần yêu cầu từ các đối tác sản xuất của mình. Bằng cách hiểu rõ các bậc bảo trì này, bạn có thể đảm bảo độ chính xác về kích thước lâu dài và duy trì quá trình sản xuất diễn ra suôn sẻ.
Dung sai khuôn phun gắn trực tiếp với tần suất và mức độ bảo trì công cụ phòng ngừa.
Các công cụ có khối lượng lớn, độ chính xác cao yêu cầu phải có Quy trình Vận hành Tiêu chuẩn (SOP) được ghi lại dựa trên phân loại SPI (Hiệp hội Công nghiệp Nhựa).
Việc đánh giá nhật ký bảo trì của nhà cung cấp và các quy trình dự đoán hao mòn là rất quan trọng trước khi trao hợp đồng sản xuất.
Cặn kênh làm mát, tắc nghẽn thông gió và hao mòn cổng là những thủ phạm chính liên quan đến bảo trì gây ra hiện tượng trôi chiều.
Sự mỏi nhiệt dần dần phá hủy thép công cụ. Mỗi chu kỳ phun đều làm nổ khoang. Nhiệt độ tăng vọt nhanh chóng khi nhựa nóng chảy xâm nhập vào. Sau đó, dây chuyền làm mát đóng băng chất rắn polymer. Chu kỳ nhanh chóng này mở rộng và co lại kim loại liên tục. Trải qua hàng trăm nghìn chu kỳ, các vết nứt nhỏ hình thành. Lực kẹp đồng thời tăng thêm ứng suất cơ học lớn. Máy ép nghiền nát các nửa khuôn với nhau dưới trọng tải cực lớn. Nhựa mài mòn làm mòn bề mặt hơn nữa. Nylon chứa đầy thủy tinh hoạt động giống như giấy nhám lỏng chống lại thép. Những yếu tố kết hợp này làm thay đổi hình dạng công cụ một cách đáng kể. Bạn mất đi các kích thước quan trọng theo thời gian. Ý định thiết kế ban đầu biến mất.
Sự mài mòn cơ học cụ thể gây ra sự biến đổi ngay lập tức. Chân lõi lệch dưới áp suất phun cao. Độ lệch này làm uốn cong kim loại một chút trong quá trình đổ đầy. Theo thời gian, chốt vĩnh viễn mất đi tâm thực sự của nó. Các đường phân chia cũng bị xẹp do bị kẹp nhiều lần. Đường chia tay được nghiền nát cho phép nhựa thoát ra khỏi khoang. Điều này tạo ra đèn flash trên các bộ phận của bạn. Flash thay đổi hoàn toàn kích thước cuối cùng. Bạn không đáp ứng được chặt chẽ thông số kỹ thuật dung sai khuôn ép phun . Tỷ lệ từ chối tăng vọt ngay lập tức. Dây chuyền lắp ráp dừng lại do các thành phần không khớp.
So sánh việc bảo trì định kỳ với các hình phạt sản xuất lớn. Việc lau chùi định kỳ tốn rất ít công sức. Việc tra dầu vào các chốt đẩy chỉ mất vài phút mỗi ca. Thời gian ngừng hoạt động ngoài kế hoạch có thể tiêu tốn hàng ngàn đô la mỗi giờ. Việc sản xuất bị loại bỏ gây lãng phí nguyên liệu thô đắt tiền. Công cụ hoàn chỉnh để xây dựng lại hoàn toàn ngân sách vốn tiêu hao. Chăm sóc phòng ngừa trực tiếp bảo vệ lợi nhuận của bạn. Bạn tiêu từng xu hôm nay để tiết kiệm đô la vào ngày mai. Các nhà sản xuất thông minh coi việc bảo trì là một trung tâm lợi nhuận tích cực.
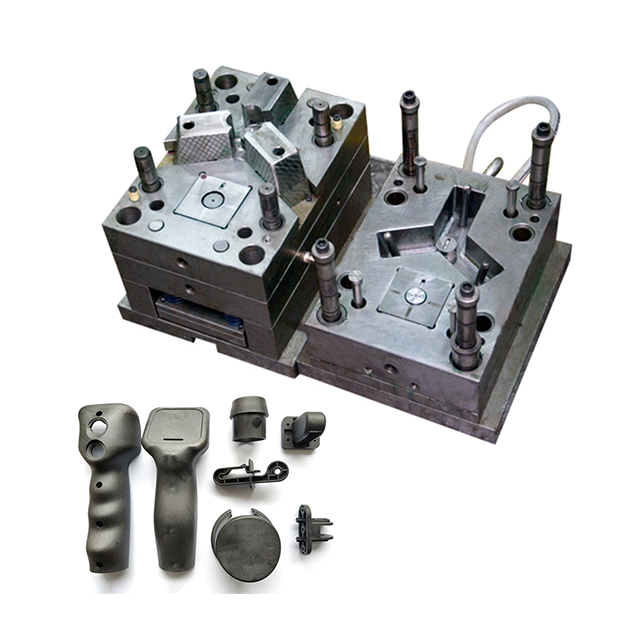
Việc bảo trì định kỳ diễn ra hàng ngày tại máy in. Người vận hành thực hiện các nhiệm vụ này giữa các lần sản xuất. Họ lau sạch các đường phân khuôn một cách cẩn thận bằng dung môi chuyên dụng. Họ kiểm tra ống làm mát xem có rò rỉ nước nhỏ không. Họ bôi chất bôi trơn cụ thể vào các chân đẩy. Bạn phải làm điều này một cách siêng năng. Hãy xem xét một phức tạp phần ô tô . Các khiếm khuyết nhỏ trên bề mặt sẽ gây ra tình trạng từ chối lắp ráp ngay lập tức. Flash ngăn cản việc ghép các bộ phận thích hợp trong quá trình lắp ráp tự động. Việc kiểm tra hàng ngày ngăn chặn những lỗi nhỏ này phát triển thành những lỗi nghiêm trọng.
Bảo trì phòng ngừa tuân theo lịch trình nghiêm ngặt của ngành. Các chuyên gia trong ngành đều dựa vào các tiêu chuẩn SPI trên toàn cầu. Hiệp hội Công nghiệp Nhựa phân loại khuôn mẫu theo tuổi thọ dự kiến. Bạn lên lịch phân tích dựa trên những phân loại chính xác này. Kỹ thuật viên tháo dỡ toàn bộ cụm lắp ráp một cách có hệ thống.
Loại 101 (1 triệu+ chu kỳ): Yêu cầu tháo dỡ phòng ngừa sau mỗi 100.000 chu kỳ.
Loại 102 (Tối đa 1 triệu chu kỳ): Cần làm sạch sâu sau mỗi 50.000 đến 75.000 chu kỳ.
Loại 103 (Dưới 500.000 chu kỳ): Bắt buộc kiểm tra sau mỗi 25.000 chu kỳ.
Kỹ thuật viên làm sạch các bộ phận bằng bể siêu âm trong quá trình tháo dỡ này. Sóng siêu âm loại bỏ các mảnh vụn cực nhỏ một cách hiệu quả. Họ cũng thay thế các mặt hàng dễ hư hỏng ngay lập tức. Vòng chữ O và lò xo hồi vị xuống cấp nhanh chóng dưới nhiệt độ. Các thành phần mới khôi phục hiệu suất cơ bản. Khi vận hành một khuôn ép nhựa có độ chính xác cao cho các thiết bị y tế, bước này là không thể thương lượng.
Bảo trì dự đoán sử dụng công nghệ giám sát dựa trên tình trạng. Khuôn thông minh hiện đại có chứa cảm biến áp suất nhúng. Những cảm biến này theo dõi sự bất thường về áp suất khoang trong thời gian thực. Họ cũng theo dõi sự tăng đột biến nhiệt độ trên lõi. Phần mềm phân tích tốc độ dòng làm mát liên tục. Sự sụt giảm dòng chảy cho thấy sự tích tụ cặn khoáng. Bạn phát hiện thang đo này trước khi hiện tượng cong vênh xảy ra. Dữ liệu dự đoán cho bạn biết chính xác thời điểm cần can thiệp. Nó loại bỏ hoàn toàn việc phỏng đoán. Nó chuyển chiến lược của bạn từ phản ứng sang chủ động.
Các điểm thông gió và sơ tán khí thường xuyên bị hỏng. Không khí phải thoát ra khỏi khoang nhanh chóng trong quá trình phun. Nhựa được bơm đẩy không khí này ra ngoài nhanh chóng. Các lỗ thông hơi là những rãnh cực kỳ nông được cắt vào thép. Chúng dễ bị tắc nghẽn do thoát khí nhựa. Các lỗ thông hơi bị chặn gây ra hiện tượng cháy cục bộ trên một bộ phận. Các kỹ sư gọi hiện tượng này là động cơ diesel. Oxy bị mắc kẹt sẽ bốc cháy dưới áp suất rất lớn. Dieseling phá hủy bề mặt thép vĩnh viễn. Lỗ thông hơi bị tắc cũng gây ra tiếng nổ ngắn. Nhựa không thể lấp đầy toàn bộ khoang một cách chính xác. Bạn nhận được vật liệu đóng gói không nhất quán. Kích thước rất khác nhau tùy theo từng cảnh quay.
Suy thoái kênh làm mát phá hủy sự ổn định kích thước. Nước chảy qua dụng cụ liên tục để giải phóng nhiệt. Nước cơ sở công nghiệp có chứa canxi và khoáng chất. Những khoáng chất này bám vào thành kênh theo thời gian. Sự tích tụ cặn đóng vai trò như một chất cách nhiệt mạnh mẽ. Hiệu suất truyền nhiệt giảm mạnh. Khuôn làm nguội nhựa không đều. Làm mát không đồng đều gây cong vênh bộ phận nghiêm trọng. Sự tàn phá này dung sai khuôn ép hoàn toàn. Bạn phải tẩy cặn các kênh thường xuyên bằng cách xả axit.
Xói mòn cổng và rãnh chạy xảy ra một cách tinh tế. Cổng hạn chế dòng nhựa có chủ ý để tạo ra lực cắt. Điều này tạo ra nhiệt cắt cao để làm đầy tốt hơn. Polyme mài mòn phá hủy hình dạng cổng theo thời gian. Nhựa chứa đầy thủy tinh có sức tàn phá đặc biệt. Họ mở đường kính cổng từ từ. Một cổng lớn hơn làm thay đổi áp suất khoang một cách đáng kể. Nó thay đổi cách các gói nhựa trong giai đoạn giữ. Kích thước bộ phận cuối cùng vượt quá đặc điểm kỹ thuật. Bạn phải kiểm tra các cổng trong mỗi chu kỳ PM. Chúng tôi thường sử dụng các miếng đệm cổng có thể thay thế để quản lý tình trạng hao mòn này.
Các bộ phận chuyển động chịu ma sát cơ học cực độ. Thanh trượt và bộ nâng tạo ra các tính năng chi tiết phức tạp như đường cắt dưới. Các chốt đẩy đẩy phần cuối cùng ra khỏi khoang. Các bộ phận này trượt liên tục trên thép trần. Ma sát làm mòn bề mặt ổ trục một cách đều đặn. Sự liên kết thay đổi một chút theo thời gian. Các bộ phận dịch chuyển tạo ra độ dày thành không đồng đều. Họ cũng giới thiệu các điểm chớp cháy dọc theo đường chia tay. Việc bôi trơn thường xuyên sẽ làm chậm đáng kể sự mài mòn này. Thay thế các tấm mòn bị mòn sẽ khôi phục lại sự căn chỉnh ban đầu.
Bảng 1: Các điểm mài mòn nghiêm trọng của nấm mốc và hành động khắc phục
điểm mặc |
Tác động đến khả năng chịu đựng |
Hành động bảo trì bắt buộc |
|---|---|---|
Lỗ thông hơi |
Ảnh ngắn, đóng gói không nhất quán, chạy dầu diesel |
Lau chùi hàng ngày; làm sạch siêu âm mỗi chu kỳ PM |
Kênh làm mát |
Co ngót không đều, cong vênh nghiêm trọng |
Giám sát tốc độ dòng chảy; tẩy cặn bằng hóa chất |
Cổng |
Mất áp suất, trôi chiều |
Kiểm tra trực quan; thay thế chèn cổng mô-đun |
Xe nâng/Thanh trượt |
Sự thay đổi độ dày của tường, flash |
bôi trơn thường xuyên; thay thế tấm mòn bằng đồng |
Nhật ký công cụ được ghi lại mang lại sự minh bạch tuyệt đối. Mỗi công cụ cần có một lịch sử riêng biệt và có thể theo dõi được. Người mua phải xác minh các hồ sơ này trực tiếp trước khi ký hợp đồng. Hỏi của bạn nhà cung cấp dung sai khuôn ép để chứng minh các bản ghi trong quá khứ. Nhật ký theo dõi mọi sự kiện bảo trì phòng ngừa. Nó liệt kê các thành phần thay thế rõ ràng. Nó ghi lại những hư hỏng bất ngờ và những sửa chữa tiếp theo. Nhật ký có thể theo dõi chứng tỏ nhà cung cấp quan tâm đến tuổi thọ. Họ thể hiện sự cam kết về chất lượng liên tục.
Kiểm tra điều đầu tiên rất quan trọng sau khi bảo trì. Những vết rách lớn đã làm xáo trộn hình dạng công cụ. Việc lắp lại các thành phần có thể làm thay đổi sự sắp xếp một chút. Bạn phải chạy ảnh xác thực ngay sau khi lắp ráp lại. Kỹ thuật viên kiểm tra các bộ phận này bằng thiết bị CMM. Máy đo tọa độ xác minh kích thước chính xác so với mô hình CAD. FAI chứng minh rằng công cụ này đã phục hồi được dung sai cơ bản. Không bao giờ tiếp tục sản xuất mà không có xác nhận này.
Quyền sở hữu và trách nhiệm pháp lý đòi hỏi các điều khoản hợp đồng rõ ràng. Người mua sở hữu công cụ vật lý trong hầu hết các thỏa thuận. Các nhà cung cấp vận hành và bảo trì nó hàng ngày. Hợp đồng phải xác định rõ ràng ai trả tiền cho cái gì.
Bảo trì định kỳ: Các nhà cung cấp thường chi trả phí vệ sinh và bôi trơn hàng ngày.
Bảo trì phòng ngừa: Chi phí chung thường bao gồm làm sạch siêu âm tiêu chuẩn.
Tân trang khi hết vòng đời: Người mua thường trả tiền cho việc hàn hoặc gia công lại lớn.
Xác định rõ ràng các điều khoản này trước. Sự mơ hồ dẫn đến việc bỏ bê việc bảo trì và làm hỏng các công cụ.
Khả năng kiểm toán tiết lộ sự thật trong các chuyến tham quan cơ sở. Hãy tìm những lá cờ đỏ cụ thể trên sàn cửa hàng. Phòng dụng cụ có vẻ vô tổ chức không? Họ thiếu thiết bị làm sạch siêu âm chuyên dụng? Khuôn có đặt trực tiếp trên sàn bê tông không? Sự vô tổ chức đảm bảo thực hành bảo trì kém. Phòng dụng cụ sạch sẽ, đủ ánh sáng thể hiện tính kỷ luật. Quy trình vận hành tiêu chuẩn phải được nhìn thấy ở mọi nơi. Kỹ thuật viên phải có quyền truy cập ngay vào các trạm làm sạch và dụng cụ đo lường.
Các chương trình bảo trì cứng nhắc có phí bảo hiểm trả trước. Các nhà cung cấp chất lượng tính phí cao hơn một chút cho mỗi bộ phận. Họ gộp lao động bảo trì vào chi phí hoạt động của mình. Các nhà cung cấp dụng cụ giá rẻ hoàn toàn bỏ qua việc bảo trì để giành được giá thầu. Giá mảnh của họ ban đầu có vẻ hấp dẫn. Tuy nhiên, chi phí sai sót tiềm ẩn sẽ phá hủy lợi nhuận của bạn một cách nhanh chóng. Việc bảo trì kém cuối cùng sẽ dẫn đến các bộ phận không đạt thông số kỹ thuật. Bạn trả tiền cho các kỹ sư để phân loại các bộ phận hỏng theo cách thủ công. Chi phí làm lại sẽ ngốn hết ngân sách của bạn một cách nhanh chóng. Phí xếp hàng sẽ phạt bạn nặng nề khi lịch trình bị trượt. Phí trả trước là khoản đầu tư trực tiếp vào sự ổn định. Nó đảm bảo quá trình sản xuất của bạn diễn ra theo dự đoán.
Lịch trình cứng nhắc giảm thiểu rủi ro chuỗi cung ứng một cách trực tiếp. Hình học phức tạp đòi hỏi các cửa sổ xử lý cực kỳ chặt chẽ. Công cụ phải hoạt động hoàn hảo mọi lúc. Chăm sóc phòng ngừa đóng vai trò như một chính sách bảo hiểm cho dây chuyền lắp ráp của bạn. Nó đảm bảo sản xuất liên tục mà không bị gián đoạn. Bạn không bao giờ bỏ lỡ thời hạn giao hàng quan trọng. Những lỗi công cụ ngoài dự kiến sẽ khiến dây chuyền lắp ráp của bạn bị dừng ngay lập tức. Bảo trì chuyên dụng ngăn chặn những thất bại thảm khốc này. Ưu tiên các nhà cung cấp đầu tư nhiều vào cơ sở hạ tầng dụng cụ của họ. Kỷ luật của họ bảo vệ danh tiếng thị trường của bạn.
Việc xác định kích thước chặt chẽ trên bản vẽ thật dễ dàng. Giữ chúng trong sản xuất số lượng lớn là vô cùng khó khăn. Bản vẽ hoàn toàn vô dụng nếu công cụ này xuống cấp về mặt cơ học. Bạn phải thực thi các giao thức bảo trì tích cực để thành công. Ưu tiên các nhà cung cấp cung cấp các quy trình minh bạch, dựa trên dữ liệu. Yêu cầu các SOP chi tiết cho mọi dự án mới. Hãy tham khảo ý kiến đội ngũ kỹ thuật của bạn ngay hôm nay. Xem xét kỹ lưỡng việc đảm bảo tuổi thọ của dụng cụ. Thiết lập các thỏa thuận bảo trì vững chắc trước khi triển khai các hoạt động sản xuất mới. Hãy hành động ngay bây giờ để đảm bảo chất lượng linh kiện lâu dài.
Trả lời: Tần suất xé phụ thuộc vào phân loại SPI và độ mài mòn của vật liệu. Khuôn loại 101 yêu cầu bảo trì sâu sau mỗi 100.000 chu kỳ. Khuôn loại 103 cần kiểm tra sau mỗi 25.000 chu kỳ. Các vật liệu có độ mài mòn cao, như nylon chứa đầy thủy tinh, cắt các ngưỡng chu kỳ này xuống một nửa để ngăn chặn sự mài mòn của cổng và đường dẫn quá mức.
Đáp: Nó phụ thuộc vào nguyên nhân gốc rễ. Các vấn đề có thể khắc phục được như lỗ thông hơi bị tắc hoặc đường làm mát bị đóng cặn có thể giải quyết dễ dàng bằng cách làm sạch sâu. Sự mài mòn không thể khắc phục được, chẳng hạn như thép công cụ bị ăn mòn hoặc các đường chia tay bị dập nát, cần phải sửa chữa chuyên sâu. Bạn phải sử dụng phương pháp hàn vi mô hoặc gia công lại để khôi phục hình dạng ban đầu.
Trả lời: Dung sai thương mại cho phép thay đổi kích thước rộng hơn, giữ chi phí sản xuất ở mức thấp. Dung sai chính xác (được xác định bằng số liệu DIN/ISO nghiêm ngặt) yêu cầu sự phù hợp về kích thước một cách chính xác. Nhu cầu bảo trì tăng theo cấp số nhân khi dung sai ngày càng thắt chặt. Một sự dịch chuyển căn chỉnh nhỏ có thể chấp nhận được trong quá trình đúc thương mại sẽ ngay lập tức làm hỏng một bộ phận hàng không vũ trụ chính xác.
Đáp: Đường làm mát sạch sẽ đảm bảo truyền nhiệt đồng đều khắp dụng cụ. Nhiệt độ đồng đều cho phép polyme nguội đi và co lại theo dự đoán. Cặn khoáng đóng vai trò như chất cách điện, tạo ra các điểm nóng. Những điểm nóng này gây ra hiện tượng co cục bộ, không đồng đều, trực tiếp dẫn đến hiện tượng cong vênh bộ phận và không thể kiểm tra kích thước.


