


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-26 الأصل: موقع


حقيقة صب الحقن لا يمكن إنكارها. يتدهور استقرار الأبعاد حتمًا ما لم تقم بتنفيذ صيانة موحدة ومكثفة للأداة. الدقة ليست دائمة أبدًا. تطبق كل دورة ضغطًا ميكانيكيًا وحراريًا هائلاً على فولاذ الأداة. تؤدي القوالب التي يتم صيانتها بشكل سيئ إلى ظهور أجزاء فلاش وتحريف وأجزاء خارج المواصفات بسرعة. هذه العيوب تؤدي مباشرة إلى ارتفاع تكاليف الإنتاج. كما أنها تؤخر بشدة وقت وصولك إلى السوق. عندما تفشل الأدوات بشكل غير متوقع، تعاني سلسلة التوريد بأكملها. أنت بحاجة إلى إجراءات قوية وموثقة لوقف هذا التدهور قبل أن يبدأ. توفر هذه المقالة إطارًا واضحًا لتقييم بروتوكولات صيانة الأدوات. سوف نستكشف نقاط التآكل الحرجة ومعايير الصناعة والإجراءات الروتينية. سوف تتعلم بالضبط ما يجب أن تطلبه من شركائك في التصنيع. ومن خلال فهم مستويات الصيانة هذه، يمكنك ضمان دقة الأبعاد على المدى الطويل والحفاظ على سير الإنتاج بسلاسة.
يرتبط تحمل قالب الحقن ارتباطًا مباشرًا بتكرار وعمق صيانة الأدوات الوقائية.
تتطلب الأدوات كبيرة الحجم وعالية الدقة إجراءات تشغيل قياسية موثقة (SOPs) استنادًا إلى تصنيفات SPI (جمعية صناعة البلاستيك).
يعد تقييم سجلات صيانة المورد وبروتوكولات التآكل التنبؤية أمرًا بالغ الأهمية قبل منح عقد الإنتاج.
يعد مقياس قناة التبريد، وقباقيب التنفيس، وتآكل البوابة من الأسباب الرئيسية المتعلقة بالصيانة وراء انجراف الأبعاد.
يؤدي التعب الحراري إلى تدمير فولاذ الأداة تدريجيًا. كل دورة حقن تفجر التجويف. ترتفع درجات الحرارة بسرعة مع دخول البلاستيك المنصهر. ثم تقوم خطوط التبريد بتجميد البوليمر الصلب. يؤدي هذا التدوير السريع إلى توسيع المعدن وتقليصه بشكل مستمر. على مدى مئات الآلاف من الدورات، تتشكل الشقوق الصغيرة. تضيف قوى التثبيت ضغطًا ميكانيكيًا هائلاً في وقت واحد. تقوم الصحافة بسحق القالب إلى نصفين معًا تحت حمولة شديدة. تعمل الراتنجات الكاشطة على تآكل السطح بشكل أكبر. يعمل النايلون المملوء بالزجاج مثل ورق الصنفرة السائل على الفولاذ. تعمل هذه العوامل مجتمعة على تغيير هندسة الأداة بشكل كبير. تفقد الأبعاد الهامة مع مرور الوقت. يختفي هدف التصميم الأصلي.
يؤدي التآكل الميكانيكي المحدد إلى حدوث اختلاف فوري. تنحرف المسامير الأساسية تحت ضغط الحقن العالي. يؤدي هذا الانحراف إلى ثني المعدن قليلاً أثناء التعبئة. مع مرور الوقت، يفقد الدبوس مركزه الحقيقي إلى الأبد. تتسطح خطوط الفراق أيضًا من التثبيت المتكرر. تسمح خطوط الفراق المكسرة للبلاستيك بالهروب من التجويف. يؤدي هذا إلى إنشاء فلاش على أجزائك. يقوم الفلاش بتغيير الأبعاد النهائية بالكامل. أنت تفشل في تلبية ضيق مواصفات تحمل قالب الحقن . رفض معدلات الارتفاع على الفور. تتوقف خطوط التجميع بسبب عدم تطابق المكونات.
قارن الصيانة الروتينية بعقوبات الإنتاج الضخمة. تكلف عمليات المسح الروتينية القليل جدًا من العمالة. يستغرق تشحيم دبابيس القاذف دقائق فقط لكل نوبة عمل. تكاليف التوقف غير المخطط لها تبلغ آلاف الدولارات في الساعة. يؤدي الإنتاج المُلغى إلى إهدار المواد الخام باهظة الثمن. تعمل عمليات إعادة بناء الأداة الكاملة على استنزاف ميزانيات رأس المال بالكامل. الرعاية الوقائية تحمي أرباحك النهائية مباشرة. أنت تنفق قرشًا اليوم لتوفير الدولارات غدًا. ينظر المصنعون الأذكياء إلى الصيانة باعتبارها مركزًا نشطًا للربح.
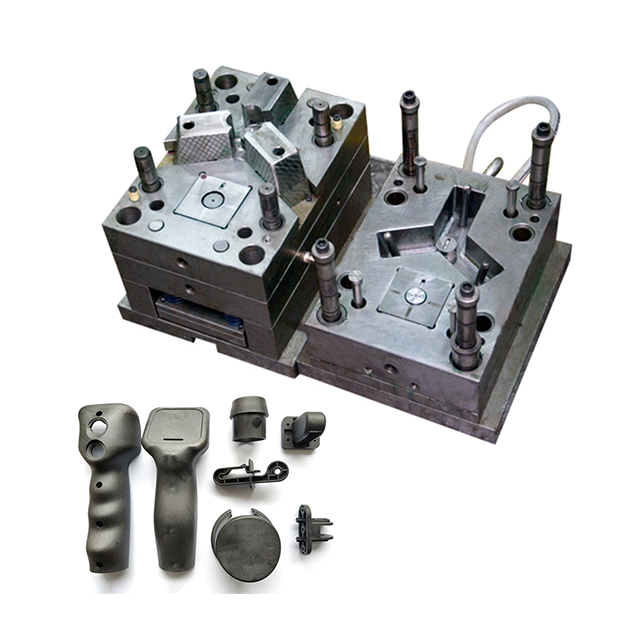
تتم الصيانة الروتينية يوميًا في المطبعة. يقوم المشغلون بتنفيذ هذه المهام بين عمليات الإنتاج. يقومون بمسح الخطوط الفاصلة بعناية باستخدام مذيبات متخصصة. يقومون بفحص خراطيم التبريد بحثًا عن تسربات طفيفة للمياه. يطبقون مواد تشحيم محددة على دبابيس القاذف. يجب عليك أن تفعل هذا بجد. النظر في مجمع جزء السيارات . تؤدي عيوب السطح البسيطة إلى رفض التجميع الفوري. يمنع الفلاش التزاوج الصحيح للأجزاء أثناء التجميع الآلي. تمنع عمليات الفحص اليومية هذه العيوب البسيطة من التفاقم إلى حالات فشل كارثية.
الصيانة الوقائية تتبع جداول صناعية صارمة. يعتمد محترفو الصناعة على معايير SPI عالميًا. تقوم جمعية صناعة البلاستيك بتصنيف القوالب حسب العمر المتوقع. يمكنك جدولة عمليات التفكيك بناءً على هذه التصنيفات الدقيقة. يقوم الفنيون بتفكيك المجموعة بأكملها بشكل منهجي.
الفئة 101 (1 مليون+ دورة): تتطلب عمليات تفكيك وقائية كل 100000 دورة.
الفئة 102 (ما يصل إلى مليون دورة): تحتاج إلى تنظيف عميق كل 50000 إلى 75000 دورة.
الفئة 103 (أقل من 500000 دورة): تتطلب إجراء فحص كل 25000 دورة.
يقوم الفنيون بتنظيف المكونات باستخدام خزانات الموجات فوق الصوتية أثناء عمليات التفكيك هذه. تعمل الموجات فوق الصوتية على إزالة الحطام المجهري بشكل فعال. كما أنها تحل محل العناصر القابلة للتلف على الفور. تتحلل الحلقات الدائرية والينابيع الراجعة بسرعة تحت الحرارة. تعمل المكونات الجديدة على استعادة الأداء الأساسي. عند تشغيل أ قالب حقن بلاستيك عالي الدقة للأجهزة الطبية، هذه الخطوة غير قابلة للتفاوض.
تستخدم الصيانة التنبؤية تقنية المراقبة القائمة على الحالة. تحتوي القوالب الذكية الحديثة على مستشعرات ضغط مدمجة. تقوم هذه المستشعرات بتتبع شذوذات ضغط التجويف في الوقت الفعلي. كما يقومون أيضًا بمراقبة ارتفاع درجات الحرارة عبر القلب. يقوم البرنامج بتحليل معدلات تدفق التبريد بشكل مستمر. تشير الانخفاضات في التدفق إلى تراكم المعادن. يمكنك الكشف عن هذا المقياس قبل حدوث warpage. تخبرك البيانات التنبؤية بالوقت المناسب للتدخل. فهو يلغي التخمين تماما. فهو ينقل استراتيجيتك من رد الفعل إلى الاستباقية.
غالبًا ما تفشل نقاط التنفيس وإخلاء الغاز. يجب أن يخرج الهواء من التجويف بسرعة أثناء الحقن. يقوم البلاستيك المحقون بدفع هذا الهواء للخارج بسرعة. الفتحات عبارة عن أخاديد ضحلة بشكل لا يصدق مقطوعة في الفولاذ. إنها تسد بسهولة بسبب إطلاق الغازات الراتنجية. تسبب الفتحات المسدودة حرقًا موضعيًا في الجزء. يسمي المهندسون هذه الظاهرة بالديزل. يشتعل الأكسجين المحبوس تحت ضغط هائل. يؤدي استخدام الديزل إلى تدمير السطح الفولاذي بشكل دائم. تتسبب الفتحات المسدودة أيضًا في حدوث لقطات قصيرة. لا يمكن للبلاستيك أن يملأ التجويف بالكامل بشكل صحيح. تحصل على تعبئة مواد غير متناسقة. تختلف الأبعاد بشكل كبير من لقطة إلى أخرى.
يؤدي تدهور قناة التبريد إلى تدمير استقرار الأبعاد. يتدفق الماء عبر الأداة بشكل مستمر لاستخراج الحرارة. تحتوي مياه المنشآت الصناعية على الكالسيوم والمعادن. تلتصق هذه المعادن بجدران القناة بمرور الوقت. يعمل تراكم الحجم كعازل حراري قوي. تنخفض كفاءة نقل الحرارة بشكل كبير. يقوم القالب بتبريد البلاستيك بشكل غير متساو. التبريد غير المتساوي يسبب انحرافًا شديدًا للأجزاء. هذه الحربية تدمر تحمل قالب الحقن تمامًا. يجب عليك إزالة الترسبات الكلسية من القنوات بانتظام باستخدام التنظيف الحمضي.
يحدث تآكل البوابة والعداء بمهارة. تقيد البوابات تدفق البلاستيك عمدا لتوليد القص. وهذا يخلق حرارة قص عالية لملء أفضل. تعمل البوليمرات الكاشطة على تدمير هندسة البوابة بمرور الوقت. الراتنجات المملوءة بالزجاج مدمرة بشكل خاص. يفتحون قطر البوابة ببطء. بوابة أكبر تغير ضغط التجويف بشكل كبير. إنه يغير طريقة تغليف العبوات البلاستيكية أثناء مرحلة التعليق. أبعاد الجزء النهائي تخرج عن المواصفات. يجب عليك فحص البوابات خلال كل دورة PM. غالبًا ما نستخدم مدخلات بوابة قابلة للاستبدال لإدارة هذا التآكل.
تعاني المكونات المتحركة من احتكاك ميكانيكي شديد. تعمل أشرطة التمرير والرافعات على إنشاء ميزات جزء معقدة مثل القطع السفلية. تقوم دبابيس القاذف بدفع الجزء الأخير خارج التجويف. تنزلق هذه المكونات على الفولاذ العاري باستمرار. يؤدي الاحتكاك إلى تآكل أسطح المحامل بشكل مطرد. يتغير المحاذاة قليلاً مع مرور الوقت. يؤدي تغيير المكونات إلى إنشاء سماكات غير متساوية للجدار. كما أنها تقدم نقاط وميض على طول خط الفراق. التشحيم المنتظم يؤخر هذا التآكل بشكل كبير. يؤدي استبدال لوحات التآكل البالية إلى استعادة المحاذاة الأولية.
الجدول 1: نقاط تآكل العفن الحرجة والإجراءات التصحيحية
نقطة ارتداء |
التأثير على التسامح |
إجراءات الصيانة المطلوبة |
|---|---|---|
فتحات |
لقطات قصيرة، تعبئة غير متناسقة، ديزل |
المسح اليومي؛ التنظيف بالموجات فوق الصوتية في كل دورة PM |
قنوات التبريد |
انكماش غير متساو، انحراف شديد |
مراقبة معدل التدفق. إزالة الترسبات الكيميائية |
غيتس |
فقدان الضغط، الانجراف الأبعاد |
الفحص البصري استبدال إدراجات البوابة المعيارية |
الرافعات / المتزلجون |
اختلاف سمك الجدار، فلاش |
التشحيم الروتيني استبدال لوحات التآكل البرونزية |
توفر سجلات الأدوات الموثقة شفافية مطلقة. تحتاج كل أداة إلى تاريخ مميز يمكن تتبعه. يجب على المشترين التحقق من هذه السجلات مباشرة قبل توقيع العقود. اسأل الخاص بك مورد تحمل قالب الحقن لإثبات السجلات السابقة. يتتبع السجل كل حدث صيانة وقائية. يسرد المكونات المستبدلة بوضوح. يسجل الأضرار غير المتوقعة والإصلاحات اللاحقة. تثبت السجلات التي يمكن تتبعها أن المورد يهتم بطول العمر. يظهرون التزامًا بالجودة المستمرة.
المادة الأولى للفحص أهمية كبيرة بعد الصيانة. عمليات التدمير الرئيسية تزعج هندسة الأداة بطبيعتها. يمكن أن تؤدي إعادة تجميع المكونات إلى تغيير المحاذاة قليلاً. يجب عليك تشغيل لقطات التحقق من الصحة مباشرة بعد إعادة التجميع. يقوم الفنيون بفحص هذه الأجزاء باستخدام معدات CMM. تتحقق آلة قياس الإحداثيات من الأبعاد بدقة وفقًا لنموذج CAD. أثبت FAI أن الأداة استعادت تسامحها الأساسي. لا تستأنف الإنتاج أبدًا بدون هذا التحقق من الصحة.
تتطلب الملكية والمسؤولية شروط تعاقدية واضحة. يمتلك المشترون الأداة المادية في معظم الترتيبات. يقوم الموردون بتشغيلها وصيانتها يوميًا. يجب أن تحدد العقود من يدفع مقابل ماذا بشكل صريح.
الصيانة الروتينية: يقوم الموردون عادةً بتغطية أعمال التنظيف والتشحيم اليومية.
الصيانة الوقائية: تشمل التكاليف العامة عادةً التنظيف القياسي بالموجات فوق الصوتية.
التجديد في نهاية العمر الافتراضي: غالبًا ما يدفع المشترون تكاليف اللحام أو إعادة التصنيع الرئيسية.
حدد هذه المصطلحات بوضوح مقدمًا. يؤدي الغموض إلى إهمال الصيانة وإتلاف الأدوات.
إمكانية التدقيق تكشف الحقيقة خلال جولات المنشأة. ابحث عن أعلام حمراء محددة على أرضية المتجر. هل تبدو غرفة الأدوات غير منظمة؟ هل يفتقرون إلى معدات التنظيف بالموجات فوق الصوتية المخصصة؟ هل توضع القوالب مباشرة على الأرضية الخرسانية؟ الفوضى تضمن ممارسات الصيانة السيئة. تشير غرفة الأدوات النظيفة والمضاءة جيدًا إلى الانضباط. يجب أن تكون إجراءات التشغيل القياسية مرئية في كل مكان. ينبغي أن يتمتع الفنيون بإمكانية الوصول الفوري إلى محطات التنظيف وأدوات القياس.
تحمل برامج الصيانة الصارمة قسطًا مقدمًا. يتقاضى موردو الجودة رسومًا أعلى قليلاً لكل جزء. إنهم يخبزون أعمال الصيانة في النفقات التشغيلية العامة. يتجاهل موردو الأدوات الرخيصة الصيانة تمامًا للفوز بالعطاءات. يبدو سعر القطعة جذابًا في البداية. ومع ذلك، فإن تكاليف العيوب الخفية تدمر هوامش الربح الخاصة بك بسرعة. يضمن سوء الصيانة وجود أجزاء خارج المواصفات في النهاية. أنت تدفع للمهندسين لفرز الأجزاء التالفة يدويًا. تكاليف إعادة العمل تلتهم ميزانيتك بسرعة. رسوم الخط تعاقبك بشدة عندما تتأخر الجداول الزمنية. القسط المقدم هو استثمار مباشر في الاستقرار. فهو يضمن تشغيل الإنتاج الخاص بك بشكل يمكن التنبؤ به.
تعمل الجداول الزمنية الصارمة على تخفيف مخاطر سلسلة التوريد بشكل مباشر. تتطلب الأشكال الهندسية المعقدة نوافذ عملية ضيقة للغاية. يجب أن تعمل الأداة بشكل مثالي في كل مرة. تعمل الرعاية الوقائية بمثابة بوليصة تأمين لخط التجميع الخاص بك. ويضمن الإنتاج المستمر دون انقطاع. لن تفوت أبدًا موعدًا نهائيًا للتسليم الحاسم. يؤدي فشل الأداة غير المخطط له إلى إيقاف خط التجميع الخاص بك على الفور. الصيانة المخصصة تمنع هذه الإخفاقات الكارثية. إعطاء الأولوية للموردين الذين يستثمرون بكثافة في البنية التحتية للأدوات الخاصة بهم. انضباطهم يحمي سمعتك في السوق.
يعد تحديد الأبعاد الضيقة على الرسم أمرًا سهلاً. إن الاحتفاظ بهم في إنتاج كبير الحجم أمر صعب للغاية. يكون الرسم عديم الفائدة تمامًا إذا تدهورت الأداة ميكانيكيًا. يجب عليك فرض بروتوكولات الصيانة الصارمة لتحقيق النجاح. إعطاء الأولوية للموردين الذين يقدمون إجراءات شفافة ومدعومة بالبيانات. اطلب إجراءات التشغيل القياسية التفصيلية لكل مشروع جديد. استشر فريقك الهندسي اليوم. قم بمراجعة ضمانات عمر الأداة بدقة. قم بإبرام اتفاقيات صيانة قوية قبل إطلاق عمليات الإنتاج الجديدة. اتخذ الإجراء الآن لضمان جودة الجزء على المدى الطويل.
ج: يعتمد تردد التدمير على تصنيف SPI وكشط المادة. تتطلب قوالب الفئة 101 صيانة عميقة كل 100000 دورة. تحتاج قوالب الفئة 103 إلى فحص كل 25000 دورة. تعمل المواد عالية الكشط، مثل النايلون المملوء بالزجاج، على قطع عتبات الدورة إلى النصف لمنع التآكل المفرط للبوابة والعداء.
ج: يعتمد ذلك على السبب الجذري. يتم حل المشكلات التي يمكن عكسها مثل فتحات التهوية المسدودة أو خطوط التبريد المتدرجة بسهولة من خلال التنظيف العميق. يتطلب التآكل الذي لا يمكن إصلاحه، مثل تآكل فولاذ الأدوات أو خطوط الفواصل المسحوقة، إصلاحًا مكثفًا. يجب عليك استخدام اللحام الدقيق أو إعادة التشغيل لاستعادة الشكل الهندسي الأصلي.
ج: تسمح التفاوتات التجارية بتنوع أكبر في الأبعاد، مما يحافظ على انخفاض تكاليف التصنيع. تتطلب تفاوتات الدقة (التي تحددها مقاييس DIN/ISO الصارمة) توافقًا دقيقًا في الأبعاد. تتطلب الصيانة التوسع بشكل كبير مع تشديد التفاوتات. سيؤدي تغيير المحاذاة الطفيف المقبول في القوالب التجارية إلى تدمير مكون الطيران الدقيق على الفور.
ج: تضمن خطوط التبريد النظيفة نقل الحرارة بشكل موحد عبر الأداة. تسمح درجات الحرارة الموحدة للبوليمر بالتبريد والانكماش بشكل متوقع. تعمل القشور المعدنية كعازل، مما يخلق نقاطًا ساخنة. تتسبب هذه النقاط الساخنة في انكماش موضعي وغير متساوٍ، مما يؤدي مباشرةً إلى التواء الأجزاء وفشل عمليات فحص الأبعاد.


