


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 26/09/2026 Origine: Sito


La realtà dello stampaggio a iniezione è innegabile. La stabilità dimensionale inevitabilmente peggiora a meno che non si implementi una manutenzione degli utensili aggressiva e standardizzata. La precisione non è mai permanente. Ogni ciclo applica un immenso stress meccanico e termico all'acciaio per utensili. Gli stampi sottoposti a una manutenzione inadeguata provocano rapidamente bave, deformazioni e parti non conformi alle specifiche. Questi difetti aumentano direttamente i costi di produzione. Inoltre ritardano notevolmente il time-to-market. Quando gli strumenti si guastano inaspettatamente, l’intera catena di fornitura ne soffre. Sono necessarie procedure robuste e documentate per fermare questo degrado prima che inizi. Questo articolo fornisce un quadro chiaro per la valutazione dei protocolli di manutenzione degli strumenti. Esploreremo i punti critici di usura, gli standard di settore e le procedure di routine. Imparerai esattamente cosa richiedere ai tuoi partner di produzione. Comprendendo questi livelli di manutenzione, è possibile garantire la precisione dimensionale a lungo termine e mantenere la produzione senza intoppi.
La tolleranza dello stampo a iniezione è direttamente legata alla frequenza e alla profondità della manutenzione preventiva degli utensili.
Gli strumenti ad alto volume e ad alta precisione richiedono procedure operative standard (SOP) documentate basate sulle classificazioni SPI (Society of Plastics Industry).
La valutazione dei registri di manutenzione e dei protocolli di usura predittiva di un fornitore è fondamentale prima di aggiudicare un contratto di produzione.
Le incrostazioni dei canali di raffreddamento, gli intasamenti di ventilazione e l'usura dei cancelli sono i principali responsabili della deriva dimensionale legati alla manutenzione.
La fatica termica distrugge gradualmente l'acciaio per utensili. Ogni ciclo di iniezione fa esplodere la cavità. Le temperature aumentano rapidamente quando entra la plastica fusa. Quindi, le linee di raffreddamento congelano il polimero solido. Questo ciclo rapido espande e contrae continuamente il metallo. Nel corso di centinaia di migliaia di cicli si formano microfessure. Le forze di serraggio aggiungono contemporaneamente un enorme stress meccanico. La pressa frantuma insieme le metà dello stampo sotto un tonnellaggio estremo. Le resine abrasive consumano ulteriormente la superficie. I nylon riempiti di vetro agiscono come carta vetrata liquida contro l'acciaio. Questi fattori combinati alterano significativamente la geometria dell'utensile. Perdi dimensioni critiche nel tempo. L'intento progettuale originale svanisce.
L'usura meccanica specifica provoca una variazione immediata. I perni centrali si flettono sotto l'elevata pressione di iniezione. Questa deflessione piega leggermente il metallo durante il riempimento. Con il passare del tempo, il perno perde permanentemente il suo vero centro. Anche le linee di giunzione si appiattiscono a causa del serraggio ripetuto. Le linee di divisione schiacciate consentono alla plastica di fuoriuscire dalla cavità. Questo crea flash sulle tue parti. Flash altera completamente le dimensioni finali. Non riesci a incontrarti stretto specifiche di tolleranza dello stampo a iniezione . I tassi di rifiuto salgono alle stelle immediatamente. Le linee di assemblaggio si fermano a causa di componenti non corrispondenti.
Confronta la manutenzione ordinaria con massicce penalità di produzione. Le operazioni di pulizia di routine costano pochissima manodopera. La lubrificazione dei perni di espulsione richiede solo pochi minuti per turno. I tempi di inattività non pianificati costano migliaia di dollari l'ora. I cicli di produzione scartati sprecano materie prime costose. Le ricostruzioni complete dello strumento drenano completamente i budget di capitale. L'assistenza preventiva protegge direttamente i vostri profitti. Spendi pochi centesimi oggi per risparmiare dollari domani. I produttori intelligenti vedono la manutenzione come un centro di profitto attivo.
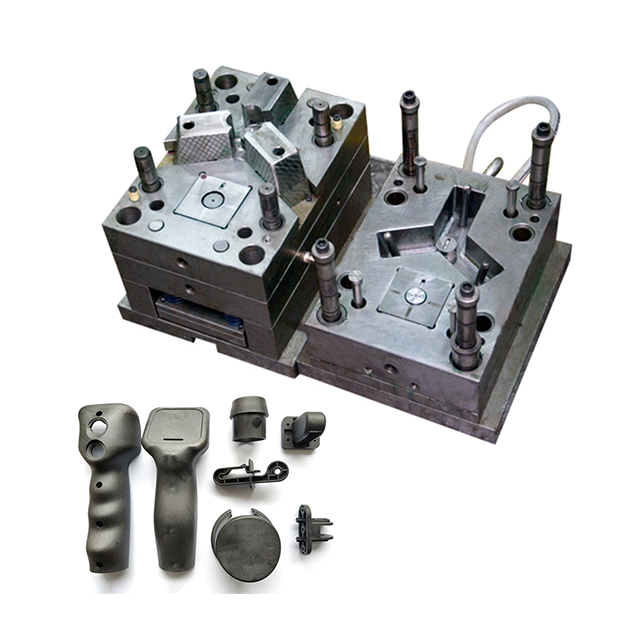
La manutenzione ordinaria avviene quotidianamente presso la stampante. Gli operatori eseguono queste attività tra i cicli di produzione. Puliscono attentamente le linee di giunzione utilizzando solventi specializzati. Ispezionano i tubi di raffreddamento per piccole perdite d'acqua. Applicano lubrificanti specifici ai perni degli espulsori. Devi farlo diligentemente. Considera un complesso parte automobilistica . Piccoli difetti superficiali provocano il rifiuto immediato dell'assemblaggio. Flash impedisce il corretto accoppiamento delle parti durante l'assemblaggio automatizzato. I controlli giornalieri impediscono che questi piccoli difetti si trasformino in guasti catastrofici.
La manutenzione preventiva segue rigidi programmi di settore. I professionisti del settore si affidano universalmente agli standard SPI. La Society of Plastics Industry classifica gli stampi in base alla durata di vita prevista. Pianifichi gli smontaggi in base a queste precise classificazioni. I tecnici smontano sistematicamente l'intero gruppo.
Classe 101 (oltre 1 milione di cicli): richiede smontaggi preventivi ogni 100.000 cicli.
Classe 102 (fino a 1 milione di cicli): necessita di una pulizia profonda ogni 50.000-75.000 cicli.
Classe 103 (meno di 500.000 cicli): richiede l'ispezione ogni 25.000 cicli.
I tecnici puliscono i componenti utilizzando vasche a ultrasuoni durante questi smontaggi. Le onde ultrasoniche rimuovono efficacemente i detriti microscopici. Inoltre sostituiscono immediatamente gli articoli deperibili. Gli O-ring e le molle di ritorno si degradano rapidamente se riscaldati. I nuovi componenti ripristinano le prestazioni di base. Quando si utilizza a stampo per iniezione plastica ad alta precisione per dispositivi medici, questo passaggio non è negoziabile.
La manutenzione predittiva utilizza la tecnologia di monitoraggio basato sulle condizioni. I moderni stampi intelligenti contengono sensori di pressione incorporati. Questi sensori tracciano le anomalie della pressione nella cavità in tempo reale. Monitorano anche i picchi di temperatura nel nucleo. Il software analizza continuamente le portate di raffreddamento. Le cadute di flusso indicano l'accumulo di incrostazioni minerali. Rilevi questa scala prima che si verifichi la deformazione. I dati predittivi ti dicono esattamente quando intervenire. Elimina completamente le congetture. Muove la tua strategia da reattiva a proattiva.
I punti di ventilazione e di evacuazione del gas falliscono spesso. L'aria deve fuoriuscire rapidamente dalla cavità durante l'iniezione. La plastica iniettata spinge fuori rapidamente l'aria. Le prese d'aria sono scanalature incredibilmente superficiali tagliate nell'acciaio. Si intasano facilmente a causa dei gas di scarico della resina. Le prese d'aria ostruite causano bruciature localizzate sulla parte. Gli ingegneri chiamano questo fenomeno dieseling. L'ossigeno intrappolato si accende sotto una pressione immensa. La dieselizzazione distrugge permanentemente la superficie dell'acciaio. Anche le prese d'aria intasate causano colpi brevi. La plastica non riesce a riempire correttamente l'intera cavità. Ottieni un imballaggio del materiale incoerente. Le dimensioni variano notevolmente da uno scatto all'altro.
Il degrado del canale di raffreddamento distrugge la stabilità dimensionale. L'acqua scorre continuamente attraverso lo strumento per estrarre calore. L’acqua degli impianti industriali contiene calcio e minerali. Questi minerali si attaccano alle pareti del canale nel tempo. L'accumulo di calcare agisce come un potente isolante termico. L’efficienza del trasferimento di calore diminuisce drasticamente. Lo stampo raffredda la plastica in modo non uniforme. Il raffreddamento non uniforme provoca una grave deformazione delle parti. Questa deformazione rovina tolleranza dello stampo a iniezione completamente. È necessario decalcificare regolarmente i canali utilizzando un lavaggio acido.
L'erosione dei cancelli e dei corridori avviene in modo subdolo. I cancelli limitano intenzionalmente il flusso di plastica per generare taglio. Ciò crea un elevato calore di taglio per un migliore riempimento. I polimeri abrasivi distruggono la geometria del cancello nel tempo. Le resine riempite di vetro sono particolarmente distruttive. Aprono lentamente il diametro del cancello. Un cancello più grande altera drasticamente la pressione nella cavità. Cambia il modo in cui le confezioni di plastica durante la fase di attesa. Le dimensioni della parte finale non rientrano nelle specifiche. È necessario ispezionare i cancelli durante ogni ciclo PM. Utilizziamo spesso inserti sostituibili per gestire questa usura.
I componenti mobili subiscono un attrito meccanico estremo. I dispositivi di scorrimento e di sollevamento creano caratteristiche di parti complesse come i sottosquadri. I perni di espulsione spingono la parte finale fuori dalla cavità. Questi componenti scivolano continuamente contro l'acciaio nudo. L'attrito consuma costantemente le superfici dei cuscinetti. L'allineamento cambia leggermente nel tempo. I componenti in movimento creano spessori di parete irregolari. Introducono anche punti di infiammabilità lungo la linea di giunzione. L'ingrassaggio regolare ritarda notevolmente l'usura. La sostituzione delle piastre antiusura usurate ripristina l'allineamento iniziale.
Tabella 1: Punti critici di usura dello stampo e azioni correttive
Punto di usura |
Impatto sulla tolleranza |
Azione di manutenzione richiesta |
|---|---|---|
Prese d'aria |
Colpi brevi, imballaggio incoerente, dieseling |
Pulizie giornaliere; pulizia ad ultrasuoni ad ogni ciclo PM |
Canali di raffreddamento |
Restringimento irregolare, grave deformazione |
Monitoraggio della portata; decalcificazione chimica |
Cancelli |
Perdite di pressione, deriva dimensionale |
Ispezione visiva; sostituzione degli inserti per cancelli modulari |
Sollevatori/cursori |
Variazione dello spessore della parete, flash |
Lubrificazione ordinaria; sostituzione delle piastre antiusura in bronzo |
I registri degli strumenti documentati forniscono assoluta trasparenza. Ogni strumento necessita di una storia distinta e tracciabile. Gli acquirenti devono verificare questi record direttamente prima di firmare i contratti. Chiedi al tuo fornitore di tolleranze per stampi a iniezione per la prova dei registri passati. Il registro tiene traccia di ogni evento di manutenzione preventiva. Elenca chiaramente i componenti sostituiti. Registra i danni imprevisti e le successive riparazioni. I registri tracciabili dimostrano che il fornitore ha a cuore la longevità. Mostrano un impegno per la qualità continua.
L'ispezione del primo articolo è estremamente importante dopo la manutenzione. Smontaggi importanti disturbano intrinsecamente la geometria dell'utensile. Il riassemblaggio dei componenti può spostare leggermente gli allineamenti. È necessario eseguire gli scatti di convalida immediatamente dopo il riassemblaggio. I tecnici ispezionano queste parti utilizzando l'attrezzatura CMM. Una macchina di misura a coordinate verifica accuratamente le dimensioni rispetto al modello CAD. Il FAI dimostra che lo strumento ha recuperato la sua tolleranza di base. Non riprendere mai la produzione senza questa convalida.
La proprietà e la responsabilità richiedono termini contrattuali chiari. Gli acquirenti possiedono lo strumento fisico nella maggior parte degli accordi. I fornitori lo gestiscono e lo mantengono quotidianamente. I contratti devono specificare esplicitamente chi paga cosa.
Manutenzione ordinaria: i fornitori in genere coprono la pulizia e l'ingrassaggio giornalieri.
Manutenzione preventiva: i costi generali di solito includono la pulizia a ultrasuoni standard.
Ristrutturazione a fine vita: gli acquirenti spesso pagano per saldature o rilavorazioni importanti.
Definire questi termini chiaramente in anticipo. L’ambiguità porta a una manutenzione trascurata e a strumenti rovinati.
La verificabilità rivela la verità durante le visite alle strutture. Cerca segnali d'allarme specifici in officina. La sala attrezzi sembra disorganizzata? Mancano attrezzature dedicate per la pulizia ad ultrasuoni? Gli stampi si trovano direttamente sul pavimento di cemento? La disorganizzazione garantisce cattive pratiche di manutenzione. Una sala attrezzi pulita e ben illuminata segnala disciplina. Le procedure operative standard devono essere visibili ovunque. I tecnici dovrebbero avere accesso immediato alle stazioni di pulizia e agli strumenti di misurazione.
I programmi di manutenzione rigidi comportano un premio iniziale. I fornitori di qualità fanno pagare leggermente di più per parte. Inseriscono il lavoro di manutenzione nelle spese generali operative. I fornitori di utensili economici ignorano completamente la manutenzione per vincere le gare. Inizialmente il loro prezzo al pezzo sembra interessante. Tuttavia, i costi nascosti dei difetti distruggono rapidamente i margini. Una scarsa manutenzione garantisce eventualmente parti non conformi alle specifiche. Paghi gli ingegneri per ordinare manualmente le parti difettose. I costi di rilavorazione consumano rapidamente il tuo budget. Le commissioni di line-down ti penalizzano pesantemente quando gli orari slittano. Il premio iniziale è un investimento diretto nella stabilità. Garantisce che la vostra produzione venga eseguita in modo prevedibile.
I programmi rigidi mitigano direttamente i rischi della catena di fornitura. Le geometrie complesse richiedono finestre di processo estremamente strette. Lo strumento deve funzionare perfettamente ogni volta. L'assistenza preventiva funge da polizza assicurativa per la catena di montaggio. Garantisce una produzione continua senza interruzioni. Non perdi mai una scadenza di consegna critica. Guasti non pianificati degli strumenti interrompono immediatamente la catena di montaggio. Una manutenzione dedicata previene questi guasti catastrofici. Dare priorità ai fornitori che investono molto nella loro infrastruttura di attrezzature. La loro disciplina protegge la tua reputazione sul mercato.
Specificare dimensioni ristrette su un disegno è semplice. Tenerli in una produzione ad alto volume è incredibilmente difficile. Un disegno è completamente inutile se lo strumento si degrada meccanicamente. Per avere successo è necessario applicare protocolli di manutenzione aggressivi. Dare priorità ai fornitori che offrono procedure trasparenti e supportate dai dati. Richiedi SOP dettagliate per ogni nuovo progetto. Consulta oggi stesso il tuo team di ingegneri. Esaminare attentamente le garanzie sulla durata dell'utensile. Stabilire solidi accordi di manutenzione prima di lanciare nuovi cicli di produzione. Agisci ora per garantire la qualità delle parti a lungo termine.
R: La frequenza di smontaggio dipende dalla classificazione SPI e dall'abrasività del materiale. Gli stampi di classe 101 richiedono una manutenzione approfondita ogni 100.000 cicli. Gli stampi di classe 103 necessitano di ispezione ogni 25.000 cicli. I materiali altamente abrasivi, come i nylon caricati di vetro, dimezzano queste soglie di ciclo per prevenire un'eccessiva usura del cancello e della guida.
R: Dipende dalla causa principale. Problemi reversibili come prese d'aria ostruite o linee di raffreddamento incrostate si risolvono facilmente con una pulizia profonda. L'usura irreversibile, come l'acciaio per utensili eroso o le linee di giunzione schiacciate, richiede una riparazione intensiva. È necessario utilizzare microsaldature o rilavorazioni per ripristinare la geometria originale.
R: Le tolleranze commerciali consentono una variazione dimensionale più ampia, mantenendo bassi i costi di produzione. Le tolleranze di precisione (definite da rigorosi parametri DIN/ISO) richiedono l'esatta conformità dimensionale. La manutenzione richiede una scala esponenziale man mano che le tolleranze si restringono. Un piccolo spostamento di allineamento accettabile nello stampaggio commerciale rovinerà istantaneamente un componente aerospaziale di precisione.
R: Le linee di raffreddamento pulite garantiscono un trasferimento di calore uniforme attraverso lo strumento. Le temperature uniformi consentono al polimero di raffreddarsi e restringersi in modo prevedibile. Le incrostazioni minerali agiscono come isolante, creando punti caldi. Questi punti caldi causano un restringimento localizzato e irregolare, che porta direttamente alla deformazione della parte e al fallimento dei controlli dimensionali.


