


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-26 उत्पत्ति: साइट


इंजेक्शन मोल्डिंग की वास्तविकता निर्विवाद है। जब तक आप आक्रामक, मानकीकृत उपकरण रखरखाव लागू नहीं करते हैं, तब तक आयामी स्थिरता अनिवार्य रूप से कम हो जाती है। परिशुद्धता कभी स्थायी नहीं होती. प्रत्येक चक्र टूल स्टील पर अत्यधिक यांत्रिक और थर्मल तनाव लागू करता है। खराब ढंग से बनाए गए साँचे जल्दी से फ्लैश, वॉरपेज और आउट-ऑफ-स्पेक भागों का कारण बनते हैं। ये दोष सीधे उत्पादन लागत को बढ़ाते हैं। वे आपके बाज़ार जाने के समय में भी भारी देरी करते हैं। जब उपकरण अप्रत्याशित रूप से विफल हो जाते हैं, तो पूरी आपूर्ति श्रृंखला प्रभावित होती है। इस गिरावट को शुरू होने से पहले रोकने के लिए आपको मजबूत, दस्तावेजी प्रक्रियाओं की आवश्यकता है। यह आलेख टूलींग रखरखाव प्रोटोकॉल के मूल्यांकन के लिए एक स्पष्ट रूपरेखा प्रदान करता है। हम महत्वपूर्ण घिसाव बिंदुओं, उद्योग मानकों और नियमित प्रक्रियाओं का पता लगाएंगे। आप ठीक-ठीक सीखेंगे कि अपने विनिर्माण साझेदारों से क्या माँग करनी है। इन रखरखाव स्तरों को समझकर, आप दीर्घकालिक आयामी सटीकता सुनिश्चित कर सकते हैं और उत्पादन को सुचारू रूप से चालू रख सकते हैं।
इंजेक्शन मोल्ड सहिष्णुता सीधे निवारक उपकरण रखरखाव की आवृत्ति और गहराई से जुड़ी हुई है।
उच्च-मात्रा, उच्च-परिशुद्धता वाले उपकरणों के लिए एसपीआई (सोसायटी ऑफ प्लास्टिक इंडस्ट्री) वर्गीकरण के आधार पर प्रलेखित मानक संचालन प्रक्रियाओं (एसओपी) की आवश्यकता होती है।
उत्पादन अनुबंध देने से पहले आपूर्तिकर्ता के रखरखाव लॉग और पूर्वानुमानित पहनने के प्रोटोकॉल का मूल्यांकन करना महत्वपूर्ण है।
कूलिंग चैनल स्केल, वेंटिंग क्लॉग्स और गेट घिसाव, आयामी बहाव के पीछे प्राथमिक रखरखाव-संबंधित अपराधी हैं।
थर्मल थकान टूल स्टील को धीरे-धीरे नष्ट कर देती है। प्रत्येक इंजेक्शन चक्र गुहा को नष्ट कर देता है। पिघला हुआ प्लास्टिक प्रवेश करते ही तापमान तेजी से बढ़ता है। फिर, शीतलन रेखाएं बहुलक को ठोस बना देती हैं। यह तीव्र चक्रण धातु का लगातार विस्तार और संकुचन करता है। सैकड़ों-हजारों चक्रों में सूक्ष्म दरारें बनती हैं। क्लैम्पिंग बल एक साथ बड़े पैमाने पर यांत्रिक तनाव जोड़ते हैं। प्रेस अत्यधिक टन भार के तहत साँचे के आधे हिस्सों को एक साथ कुचल देती है। अपघर्षक रेजिन सतह को और अधिक घिसते हैं। कांच से भरे नायलॉन स्टील के खिलाफ तरल सैंडपेपर की तरह काम करते हैं। ये संयुक्त कारक उपकरण ज्यामिति को महत्वपूर्ण रूप से बदल देते हैं। आप समय के साथ महत्वपूर्ण आयाम खो देते हैं। मूल डिज़ाइन अभिप्राय गायब हो जाता है।
विशिष्ट यांत्रिक घिसाव तत्काल परिवर्तन का कारण बनता है। उच्च इंजेक्शन दबाव के तहत कोर पिन विक्षेपित हो जाते हैं। यह विक्षेपण भरते समय धातु को थोड़ा मोड़ देता है। समय के साथ, पिन अपना वास्तविक केंद्र स्थायी रूप से खो देता है। बार-बार क्लैंपिंग से विभाजन रेखाएं भी चपटी हो जाती हैं। कुचली हुई विभाजन रेखाएं प्लास्टिक को गुहा से बाहर निकलने की अनुमति देती हैं। इससे आपके अंगों पर चमक पैदा होती है. फ़्लैश अंतिम आयामों को पूरी तरह से बदल देता है। आप कसकर मिलने में विफल रहते हैं इंजेक्शन मोल्ड सहिष्णुता विनिर्देश । अस्वीकार दरें तुरंत आसमान छूती हैं। बेमेल घटकों के कारण असेंबली लाइनें रुक जाती हैं।
बड़े पैमाने पर उत्पादन दंड के विरुद्ध नियमित रखरखाव की तुलना करें। नियमित वाइप-डाउन में बहुत कम श्रम खर्च होता है। इजेक्टर पिन को ग्रीस करने में प्रति शिफ्ट केवल कुछ मिनट लगते हैं। अनियोजित डाउनटाइम की लागत प्रति घंटे हजारों डॉलर होती है। स्क्रैप किए गए उत्पादन से महंगे कच्चे माल की बर्बादी होती है। पूरा उपकरण पूरी तरह से बेकार पूंजीगत बजट का पुनर्निर्माण करता है। निवारक देखभाल सीधे आपकी निचली रेखा की रक्षा करती है। कल डॉलर बचाने के लिए आप आज पैसे खर्च करते हैं। स्मार्ट निर्माता रखरखाव को एक सक्रिय लाभ केंद्र के रूप में देखते हैं।
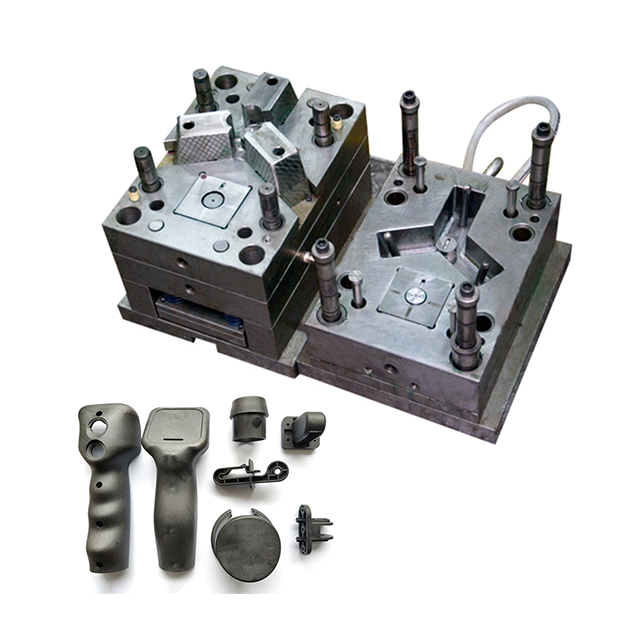
प्रेस में नियमित रखरखाव प्रतिदिन होता है। ऑपरेटर ये कार्य प्रोडक्शन रन के बीच करते हैं। वे विशेष सॉल्वैंट्स का उपयोग करके विभाजन रेखाओं को सावधानीपूर्वक मिटा देते हैं। वे मामूली पानी के रिसाव के लिए शीतलन नली का निरीक्षण करते हैं। वे इजेक्टर पिनों पर विशिष्ट स्नेहक लगाते हैं। आपको यह काम लगन से करना होगा. एक जटिल पर विचार करें मोटर वाहन भाग . मामूली सतह दोष तत्काल असेंबली अस्वीकृति को ट्रिगर करते हैं। फ्लैश स्वचालित असेंबली के दौरान उचित पार्ट मेटिंग को रोकता है। दैनिक जाँच इन छोटी-मोटी खामियों को भयावह विफलताओं में बदलने से रोकती है।
निवारक रखरखाव सख्त उद्योग कार्यक्रम का पालन करता है। उद्योग पेशेवर सार्वभौमिक रूप से एसपीआई मानकों पर भरोसा करते हैं। प्लास्टिक उद्योग सोसायटी अपेक्षित जीवनकाल के आधार पर सांचों को वर्गीकृत करती है। आप इन सटीक वर्गीकरणों के आधार पर टियर-डाउन शेड्यूल करते हैं। तकनीशियन पूरी असेंबली को व्यवस्थित रूप से नष्ट कर देते हैं।
कक्षा 101 (1 मिलियन+ चक्र): प्रत्येक 100,000 चक्रों में निवारक टूट-फूट की आवश्यकता होती है।
कक्षा 102 (1 मिलियन चक्र तक): प्रत्येक 50,000 से 75,000 चक्रों में गहरी सफाई की आवश्यकता होती है।
कक्षा 103 (500,000 चक्रों से कम): प्रत्येक 25,000 चक्रों पर निरीक्षण अनिवार्य है।
तकनीशियन इन टूट-फूट के दौरान अल्ट्रासोनिक टैंकों का उपयोग करके घटकों को साफ करते हैं। अल्ट्रासोनिक तरंगें सूक्ष्म मलबे को प्रभावी ढंग से हटा देती हैं। वे खराब होने वाली वस्तुओं को भी तुरंत बदल देते हैं। ओ-रिंग्स और रिटर्न स्प्रिंग्स गर्मी के तहत जल्दी खराब हो जाते हैं। ताजा घटक आधारभूत प्रदर्शन को बहाल करते हैं। संचालन करते समय ए चिकित्सा उपकरणों के लिए उच्च परिशुद्धता प्लास्टिक इंजेक्शन मोल्ड , यह कदम गैर-परक्राम्य है।
पूर्वानुमानित रखरखाव स्थिति-आधारित निगरानी तकनीक का उपयोग करता है। आधुनिक स्मार्ट मोल्ड्स में एम्बेडेड प्रेशर सेंसर होते हैं। ये सेंसर वास्तविक समय में कैविटी दबाव विसंगतियों को ट्रैक करते हैं। वे कोर में तापमान वृद्धि की भी निगरानी करते हैं। सॉफ़्टवेयर लगातार शीतलन प्रवाह दरों का विश्लेषण करता है। प्रवाह में गिरावट खनिज पैमाने के निर्माण का संकेत देती है। वॉरपेज होने से पहले आप इस पैमाने का पता लगा लेते हैं। पूर्वानुमानित डेटा आपको सटीक रूप से बताता है कि कब हस्तक्षेप करना है। यह अनुमान लगाने की प्रक्रिया को पूरी तरह ख़त्म कर देता है। यह आपकी रणनीति को प्रतिक्रियाशील से सक्रिय की ओर ले जाता है।
वेंटिंग और गैस निकासी बिंदु अक्सर विफल हो जाते हैं। इंजेक्शन के दौरान हवा को गुहा से जल्दी बाहर निकलना चाहिए। इंजेक्टेड प्लास्टिक इस हवा को तेजी से बाहर धकेलता है। वेंट स्टील में काटे गए अविश्वसनीय रूप से उथले खांचे हैं। राल निकलने से गैस निकलने के कारण वे आसानी से बंद हो जाते हैं। अवरुद्ध वेंट भाग पर स्थानीयकृत जलन का कारण बनते हैं। इंजीनियर इस घटना को डीज़लिंग कहते हैं। फंसी हुई ऑक्सीजन अत्यधिक दबाव में प्रज्वलित हो जाती है। डीज़लिंग से स्टील की सतह स्थायी रूप से नष्ट हो जाती है। बंद वेंट भी शॉर्ट शॉट का कारण बनते हैं। प्लास्टिक पूरी गुहिका को ठीक से नहीं भर पाता। आपको असंगत सामग्री पैकिंग मिलती है। आयाम अलग-अलग शॉट के हिसाब से अलग-अलग होते हैं।
कूलिंग चैनल का क्षरण आयामी स्थिरता को नष्ट कर देता है। गर्मी निकालने के लिए उपकरण से पानी लगातार बहता रहता है। औद्योगिक सुविधा के पानी में कैल्शियम और खनिज होते हैं। ये खनिज समय के साथ चैनल की दीवारों पर चिपक जाते हैं। स्केल बिल्डअप एक शक्तिशाली थर्मल इन्सुलेटर के रूप में कार्य करता है। ऊष्मा स्थानांतरण दक्षता में भारी गिरावट आती है। मोल्ड प्लास्टिक को असमान रूप से ठंडा करता है। असमान शीतलन के कारण गंभीर भाग विकृत हो जाता है। यह वॉरपेज खंडहर हो जाता है इंजेक्शन मोल्ड सहनशीलता पूरी तरह से। आपको नियमित रूप से एसिड फ्लशिंग का उपयोग करके चैनलों को डीस्केल करना चाहिए।
गेट और रनर का क्षरण सूक्ष्म रूप से होता है। गेट्स कतरनी उत्पन्न करने के लिए जानबूझकर प्लास्टिक के प्रवाह को प्रतिबंधित करते हैं। यह बेहतर फिलिंग के लिए उच्च कतरनी गर्मी पैदा करता है। अपघर्षक पॉलिमर समय के साथ गेट ज्यामिति को नष्ट कर देते हैं। कांच से भरे रेजिन विशेष रूप से विनाशकारी होते हैं। वे गेट का व्यास धीरे-धीरे खोलते हैं। एक बड़ा गेट कैविटी दबाव को काफी हद तक बदल देता है। यह होल्ड चरण के दौरान प्लास्टिक पैक करने के तरीके को बदल देता है। अंतिम भाग के आयाम विनिर्देश से बाहर हो जाते हैं। आपको प्रत्येक पीएम चक्र के दौरान गेटों का निरीक्षण करना चाहिए। इस टूट-फूट को प्रबंधित करने के लिए हम अक्सर बदली जाने योग्य गेट इंसर्ट का उपयोग करते हैं।
गतिमान घटकों को अत्यधिक यांत्रिक घर्षण का सामना करना पड़ता है। स्लाइडर और लिफ्टर अंडरकट्स जैसी जटिल भाग सुविधाएँ बनाते हैं। इजेक्टर पिन अंतिम भाग को गुहा से बाहर धकेलते हैं। ये घटक नंगे स्टील के विरुद्ध लगातार फिसलते रहते हैं। घर्षण असर वाली सतहों को लगातार ख़राब करता है। समय के साथ संरेखण थोड़ा बदल जाता है। शिफ्टिंग घटक असमान दीवार मोटाई बनाते हैं। वे विभाजन रेखा के साथ फ्लैश पॉइंट भी पेश करते हैं। नियमित ग्रीसिंग से इस घिसाव में काफी देरी होती है। घिसी हुई घिसी-पिटी प्लेटों को बदलने से प्रारंभिक संरेखण बहाल हो जाता है।
तालिका 1: महत्वपूर्ण साँचे में खराबी के बिंदु और सुधारात्मक कार्रवाइयां
पहनने का बिंदु |
सहनशीलता पर प्रभाव |
आवश्यक रखरखाव कार्रवाई |
|---|---|---|
झरोखों |
छोटे शॉट, असंगत पैकिंग, डीज़लिंग |
दैनिक सफाया; प्रत्येक पीएम चक्र में अल्ट्रासोनिक सफाई |
शीतलक चैनल |
असमान सिकुड़न, गंभीर वारपेज |
प्रवाह दर की निगरानी; रासायनिक उतराई |
द्वार |
दबाव में कमी, आयामी बहाव |
दृश्य निरीक्षण; मॉड्यूलर गेट इंसर्ट को बदलना |
लिफ्टर/स्लाइडर |
दीवार की मोटाई भिन्नता, फ्लैश |
नियमित स्नेहन; कांस्य घिसी हुई प्लेटों को बदलना |
प्रलेखित टूलींग लॉगबुक पूर्ण पारदर्शिता प्रदान करती हैं। प्रत्येक उपकरण को एक विशिष्ट, पता लगाने योग्य इतिहास की आवश्यकता होती है। खरीदारों को अनुबंध पर हस्ताक्षर करने से पहले सीधे इन रिकॉर्डों को सत्यापित करना होगा। आपको पूछना इंजेक्शन मोल्ड सहिष्णुता आपूर्तिकर्ता । पिछले लॉग के प्रमाण के लिए लॉगबुक प्रत्येक निवारक रखरखाव घटना को ट्रैक करती है। यह प्रतिस्थापित घटकों को स्पष्ट रूप से सूचीबद्ध करता है। यह अप्रत्याशित क्षति और उसके बाद की मरम्मत को रिकॉर्ड करता है। ट्रेस करने योग्य लॉग साबित करते हैं कि आपूर्तिकर्ता दीर्घायु की परवाह करता है। वे निरंतर गुणवत्ता के प्रति प्रतिबद्धता दिखाते हैं।
रखरखाव के बाद प्रथम अनुच्छेद निरीक्षण अत्यधिक मायने रखता है। प्रमुख टूट-फूट उपकरण ज्यामिति को स्वाभाविक रूप से परेशान करती है। घटकों को पुनः जोड़ने से संरेखण थोड़ा बदल सकता है। आपको पुन: संयोजन के तुरंत बाद सत्यापन शॉट चलाने होंगे। तकनीशियन सीएमएम उपकरण का उपयोग करके इन भागों का निरीक्षण करते हैं। एक समन्वय मापने वाली मशीन सीएडी मॉडल के विरुद्ध आयामों को सटीक रूप से सत्यापित करती है। एफएआई साबित करता है कि उपकरण ने अपनी आधारभूत सहनशीलता हासिल कर ली है। इस सत्यापन के बिना कभी भी उत्पादन फिर से शुरू न करें।
स्वामित्व और दायित्व के लिए स्पष्ट संविदात्मक शर्तों की आवश्यकता होती है। अधिकांश व्यवस्थाओं में खरीदार भौतिक उपकरण के स्वामी होते हैं। आपूर्तिकर्ता इसे प्रतिदिन संचालित और रखरखाव करते हैं। अनुबंधों में स्पष्ट रूप से निर्दिष्ट होना चाहिए कि कौन किसके लिए भुगतान करता है।
नियमित रखरखाव: आपूर्तिकर्ता आमतौर पर दैनिक सफाई और ग्रीसिंग को कवर करते हैं।
निवारक रखरखाव: ओवरहेड लागत में आमतौर पर मानक अल्ट्रासोनिक सफाई शामिल होती है।
जीवन का अंत नवीनीकरण: खरीदार अक्सर प्रमुख वेल्डिंग या री-मशीनिंग के लिए भुगतान करते हैं।
इन शब्दों को पहले से ही स्पष्ट रूप से परिभाषित करें। अस्पष्टता के कारण रखरखाव की उपेक्षा होती है और उपकरण बर्बाद हो जाते हैं।
सुविधा दौरों के दौरान ऑडिटेबिलिटी से सच्चाई का पता चलता है। दुकान के फर्श पर विशिष्ट लाल झंडे देखें। क्या टूल रूम अव्यवस्थित दिखता है? क्या उनके पास समर्पित अल्ट्रासोनिक सफाई उपकरण की कमी है? क्या साँचे सीधे कंक्रीट के फर्श पर बैठे हैं? अव्यवस्था खराब रखरखाव प्रथाओं की गारंटी देती है। एक साफ़, अच्छी रोशनी वाला टूल रूम अनुशासन का संकेत देता है। मानक संचालन प्रक्रियाएँ हर जगह दिखनी चाहिए। तकनीशियनों को सफाई स्टेशनों और माप उपकरणों तक तत्काल पहुंच होनी चाहिए।
कठोर रखरखाव कार्यक्रम अग्रिम प्रीमियम लेते हैं। गुणवत्ता आपूर्तिकर्ता प्रति भाग थोड़ा अधिक शुल्क लेते हैं। वे रखरखाव श्रम को अपने परिचालन ओवरहेड में खर्च करते हैं। सस्ते टूलींग आपूर्तिकर्ता बोली जीतने के लिए रखरखाव को पूरी तरह से नजरअंदाज कर देते हैं। इनका टुकड़ा-मूल्य प्रारंभ में आकर्षक दिखता है। हालाँकि, छिपी हुई दोष लागतें आपके मार्जिन को जल्दी नष्ट कर देती हैं। ख़राब रखरखाव आख़िरकार भागों के ख़राब होने की गारंटी देता है। आप ख़राब हिस्सों को मैन्युअल रूप से सॉर्ट करने के लिए इंजीनियरों को भुगतान करते हैं। पुनः कार्य की लागत आपके बजट को तेज़ी से ख़त्म कर देती है। शेड्यूल ख़राब होने पर लाइन-डाउन शुल्क आपको भारी जुर्माना लगाता है। अग्रिम प्रीमियम स्थिरता में प्रत्यक्ष निवेश है। यह गारंटी देता है कि आपका उत्पादन पूर्वानुमानित रूप से चलता रहेगा।
कठोर कार्यक्रम सीधे आपूर्ति श्रृंखला जोखिमों को कम करते हैं। जटिल ज्यामिति के लिए अत्यंत सख्त प्रक्रिया विंडो की आवश्यकता होती है। उपकरण को हर बार पूरी तरह से काम करना चाहिए। निवारक देखभाल आपकी असेंबली लाइन के लिए बीमा पॉलिसी के रूप में कार्य करती है। यह बिना किसी रुकावट के निरंतर उत्पादन की गारंटी देता है। आप कभी भी महत्वपूर्ण डिलीवरी समय सीमा नहीं चूकते। अनियोजित उपकरण विफलताएं आपकी असेंबली लाइन को तुरंत रोक देती हैं। समर्पित रखरखाव इन विनाशकारी विफलताओं को रोकता है। उन आपूर्तिकर्ताओं को प्राथमिकता दें जो अपने टूलींग बुनियादी ढांचे में भारी निवेश करते हैं। उनका अनुशासन आपकी बाज़ार प्रतिष्ठा की रक्षा करता है।
किसी ड्राइंग पर तंग आयाम निर्दिष्ट करना आसान है। उन्हें उच्च मात्रा में उत्पादन में बनाए रखना अविश्वसनीय रूप से कठिन है। यदि उपकरण यांत्रिक रूप से खराब हो जाता है तो एक ड्राइंग पूरी तरह से बेकार है। सफल होने के लिए आपको आक्रामक रखरखाव प्रोटोकॉल लागू करना होगा। पारदर्शी, डेटा-समर्थित प्रक्रियाओं की पेशकश करने वाले आपूर्तिकर्ताओं को प्राथमिकता दें। प्रत्येक नई परियोजना के लिए विस्तृत एसओपी की मांग करें। आज ही अपनी इंजीनियरिंग टीम से परामर्श लें। उपकरण जीवन की गारंटी की अच्छी तरह समीक्षा करें। नए उत्पादन रन शुरू करने से पहले ठोस रखरखाव समझौते स्थापित करें। दीर्घकालिक पार्ट गुणवत्ता सुरक्षित करने के लिए अभी कार्रवाई करें।
ए: फाड़ने की आवृत्ति एसपीआई वर्गीकरण और सामग्री घर्षण पर निर्भर करती है। कक्षा 101 के सांचों को हर 100,000 चक्रों पर गहन रखरखाव की आवश्यकता होती है। कक्षा 103 सांचों को हर 25,000 चक्रों पर निरीक्षण की आवश्यकता होती है। अत्यधिक अपघर्षक पदार्थ, जैसे कांच से भरे नायलॉन, गेट और रनर के अत्यधिक घिसाव को रोकने के लिए इन साइकिल थ्रेशोल्ड को आधा काट देते हैं।
उत्तर: यह मूल कारण पर निर्भर करता है। बंद वेंट या स्केल्ड कूलिंग लाइन जैसी उलटने योग्य समस्याएं गहरी सफाई से आसानी से हल हो जाती हैं। अपरिवर्तनीय घिसाव, जैसे घिसे हुए टूल स्टील या कुचली हुई पार्टिंग लाइनों के लिए गहन मरम्मत की आवश्यकता होती है। मूल ज्यामिति को पुनर्स्थापित करने के लिए आपको माइक्रो-वेल्डिंग या री-मशीनिंग का उपयोग करना चाहिए।
ए: वाणिज्यिक सहनशीलता विनिर्माण लागत को कम रखते हुए व्यापक आयामी भिन्नता की अनुमति देती है। परिशुद्धता सहनशीलता (कड़े डीआईएन/आईएसओ मेट्रिक्स द्वारा परिभाषित) के लिए सटीक आयामी अनुरूपता की आवश्यकता होती है। जैसे-जैसे सहनशीलता कड़ी होती जाती है, रखरखाव में तेजी से पैमाने की मांग होती है। वाणिज्यिक मोल्डिंग में स्वीकार्य एक मामूली संरेखण बदलाव एक सटीक एयरोस्पेस घटक को तुरंत बर्बाद कर देगा।
उत्तर: स्वच्छ शीतलन लाइनें पूरे उपकरण में एक समान गर्मी हस्तांतरण सुनिश्चित करती हैं। समान तापमान पॉलिमर को अनुमानित रूप से ठंडा और सिकुड़ने की अनुमति देता है। खनिज स्केलिंग एक इन्सुलेटर के रूप में कार्य करता है, जिससे गर्म स्थान बनते हैं। ये हॉट स्पॉट स्थानीयकृत, असमान सिकुड़न का कारण बनते हैं, जिससे सीधे आंशिक युद्ध होता है और आयामी जांच विफल हो जाती है।


