


Просмотры: 0 Автор: Редактор сайта Время публикации: 26 сентября 2026 г. Происхождение: Сайт


Реальность литья под давлением неоспорима. Стабильность размеров неизбежно ухудшается, если вы не внедрите агрессивное стандартизированное обслуживание инструмента. Точность никогда не бывает постоянной. Каждый цикл подвергает инструментальную сталь огромным механическим и термическим нагрузкам. Плохо обслуживаемые формы быстро приводят к образованию заусенцев, короблению и выходу деталей из строя. Эти дефекты напрямую увеличивают производственные затраты. Они также серьезно задерживают время выхода на рынок. Когда инструменты неожиданно выходят из строя, страдает вся цепочка поставок. Вам нужны надежные, документированные процедуры, чтобы остановить эту деградацию до того, как она начнется. В этой статье представлена четкая основа для оценки протоколов обслуживания инструментов. Мы изучим критические точки износа, отраслевые стандарты и рутинные процедуры. Вы узнаете, чего именно требовать от своих партнеров-производителей. Понимая эти уровни обслуживания, вы можете обеспечить долгосрочную точность размеров и бесперебойную работу производства.
Допуск литьевой формы напрямую зависит от частоты и глубины профилактического обслуживания инструмента.
Для крупносерийных и высокоточных инструментов требуются документированные стандартные операционные процедуры (СОП), основанные на классификациях SPI (Общества индустрии пластмасс).
Оценка журналов технического обслуживания поставщика и протоколов прогнозирования износа имеет решающее значение перед заключением производственного контракта.
Накипь в охлаждающем канале, засоры вентиляционных отверстий и износ ворот являются основными причинами отклонения размеров, связанными с техническим обслуживанием.
Термическая усталость разрушает инструментальную сталь постепенно. Каждый цикл инъекции разрушает полость. Температура резко возрастает по мере попадания расплавленного пластика. Затем линии охлаждения замораживают твердый полимер. Этот быстрый цикл постоянно расширяет и сжимает металл. За сотни тысяч циклов образуются микротрещины. Силы зажима одновременно создают огромное механическое напряжение. Пресс сжимает половинки формы вместе под огромной нагрузкой. Абразивные смолы еще больше изнашивают поверхность. Наполненные стеклом нейлоны действуют на сталь как жидкая наждачная бумага. Эти совокупные факторы существенно изменяют геометрию инструмента. Со временем вы теряете важные размеры. Первоначальный замысел проекта исчезает.
Специфический механический износ вызывает немедленные изменения. Штифты сердечника прогибаются под высоким давлением впрыска. Это отклонение слегка изгибает металл во время наполнения. Со временем штифт навсегда теряет свой истинный центр. Линии разъема также сглаживаются из-за многократного зажима. Раздавленные линии разъема позволяют пластику выйти из полости. Это создает вспышку на ваших деталях. Flash полностью меняет окончательные размеры. Вам не удается встретиться плотно Спецификации допусков для литьевых форм . Ставки на отказ сразу же взлетают до небес. Сборочные линии останавливаются из-за несоответствия компонентов.
Сравните регулярное техническое обслуживание с огромными производственными штрафами. Регулярные протирки требуют очень мало труда. Смазка штифтов выталкивателей занимает всего несколько минут за смену. Незапланированные простои обходятся в тысячи долларов в час. Списание производственных мощностей приводит к отходам дорогостоящего сырья. Полная перестройка инструментов полностью истощает капитальные бюджеты. Профилактический уход напрямую защищает вашу прибыль. Вы тратите копейки сегодня, чтобы сэкономить доллары завтра. Умные производители рассматривают техническое обслуживание как активный источник прибыли.
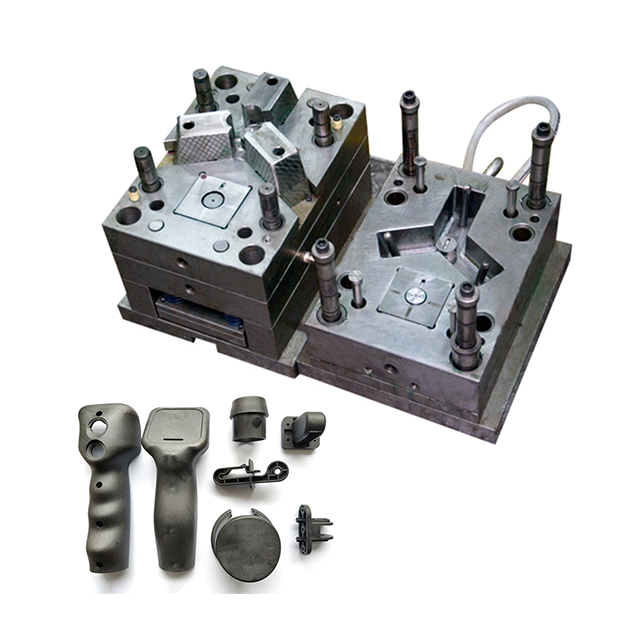
Текущее техническое обслуживание печатной машины происходит ежедневно. Операторы выполняют эти задачи между производственными циклами. Линии разъема тщательно протирают специальными растворителями. Они проверяют охлаждающие шланги на предмет мелких утечек воды. Они наносят на штифты выталкивателей специальную смазку. Вы должны делать это усердно. Рассмотрим сложный автомобильная часть . Незначительные дефекты поверхности вызывают мгновенную отбраковку сборки. Flash предотвращает правильное сопряжение деталей во время автоматизированной сборки. Ежедневные проверки предотвращают перерастание этих мелких дефектов в катастрофические сбои.
Профилактическое обслуживание проводится в соответствии со строгими отраслевыми графиками. Профессионалы отрасли повсеместно полагаются на стандарты SPI. Общество промышленности пластмасс классифицирует формы по ожидаемому сроку службы. Вы планируете снос на основе этих точных классификаций. Техники систематически разбирают весь узел.
Класс 101 (1 миллион+ циклов): требует профилактического демонтажа каждые 100 000 циклов.
Класс 102 (до 1 миллиона циклов): Требуется глубокая очистка каждые 50 000–75 000 циклов.
Класс 103 (менее 500 000 циклов): требуется проверка каждые 25 000 циклов.
Во время разборки технические специалисты очищают компоненты с помощью ультразвуковых ванн. Ультразвуковые волны эффективно удаляют микроскопический мусор. Они также немедленно заменяют скоропортящиеся продукты. Уплотнительные кольца и возвратные пружины быстро разрушаются под воздействием тепла. Свежие компоненты восстанавливают базовую производительность. При работе высокоточная пластиковая литьевая форма для медицинских устройств, этот шаг не подлежит обсуждению.
При профилактическом обслуживании используется технология мониторинга состояния. Современные умные формы содержат встроенные датчики давления. Эти датчики отслеживают аномалии давления в полости в режиме реального времени. Они также отслеживают скачки температуры по всему ядру. Программное обеспечение непрерывно анализирует скорость охлаждающего потока. Снижение потока указывает на накопление минеральных отложений. Вы обнаруживаете эту накипь до того, как произойдет коробление. Прогнозные данные подскажут вам, когда именно следует вмешаться. Это полностью исключает догадки. Это переводит вашу стратегию из реактивной в проактивную.
Точки вентиляции и газоотвода часто выходят из строя. Во время инъекции воздух должен быстро выходить из полости. Впрыскиваемый пластик быстро выталкивает этот воздух. Вентиляционные отверстия представляют собой невероятно мелкие канавки, вырезанные в стали. Они легко засоряются из-за выделения смолы. Заблокированные вентиляционные отверстия вызывают локальное возгорание детали. Инженеры называют это явление дизелем. Захваченный кислород воспламеняется под огромным давлением. Дизельное топливо навсегда разрушает стальную поверхность. Засоренные вентиляционные отверстия также приводят к коротким выстрелам. Пластик не может должным образом заполнить всю полость. Вы получаете непоследовательную упаковку материала. Размеры сильно варьируются от кадра к кадру.
Деградация канала охлаждения нарушает стабильность размеров. Вода непрерывно протекает через инструмент для отвода тепла. Вода промышленных предприятий содержит кальций и минералы. Эти минералы со временем прилипают к стенкам каналов. Накипь действует как мощный теплоизолятор. Эффективность теплопередачи резко падает. Форма охлаждает пластик неравномерно. Неравномерное охлаждение приводит к серьезному короблению детали. Эта деформация разрушает допуск на литьевую форму полностью. Необходимо регулярно очищать каналы от накипи, используя кислотную промывку.
Эрозия ворот и бегунков происходит незаметно. Ворота намеренно ограничивают поток пластика, чтобы создать сдвиг. Это создает высокую температуру сдвига для лучшего наполнения. Абразивные полимеры со временем разрушают геометрию ворот. Особенно разрушительны стеклонаполненные смолы. Они медленно открывают диаметр ворот. Затвор большего размера резко меняет давление в полости. Это меняет способ упаковки пластика на этапе выдержки. Окончательные размеры детали выходят за пределы спецификации. Вы должны проверять ворота во время каждого цикла ПМ. Чтобы справиться с этим износом, мы часто используем сменные вставки ворот.
Движущиеся компоненты испытывают сильное механическое трение. Ползунки и подъемники создают сложные элементы детали, такие как поднутрения. Выталкивающие штифты выталкивают конечную деталь из полости. Эти компоненты постоянно скользят по голой стали. Трение постоянно изнашивает поверхности подшипников. Расположение немного меняется со временем. Смещение компонентов приводит к неравномерной толщине стенок. Они также создают точки возгорания вдоль линии разъема. Регулярная смазка значительно замедляет этот износ. Замена изношенных изнашиваемых пластин восстанавливает первоначальную центровку.
Таблица 1. Критические точки износа пресс-формы и корректирующие действия
Точка износа |
Влияние на толерантность |
Требуемые действия по техническому обслуживанию |
|---|---|---|
Вентиляционные отверстия |
Короткие выстрелы, непоследовательная упаковка, дизельное топливо. |
Ежедневные протирки; ультразвуковая очистка каждый цикл ПМ |
Каналы охлаждения |
Неравномерная усадка, сильная деформация. |
Мониторинг расхода; химическое удаление накипи |
Ворота |
Потеря давления, размерный дрейф |
Визуальный осмотр; замена модульных вставок для ворот |
Подъемники/Слайдеры |
Изменение толщины стенки, вспышка |
Регулярная смазка; замена бронзовых изнашиваемых пластин |
Документированные журналы инструментов обеспечивают абсолютную прозрачность. Каждому инструменту нужна отдельная, прослеживаемая история. Покупатели должны проверить эти записи непосредственно перед подписанием контрактов. Спросите своего Поставщик допусков для литьевых форм для подтверждения прошлых журналов. В журнале отслеживаются все события профилактического обслуживания. В нем четко перечислены замененные компоненты. В нем фиксируются непредвиденные повреждения и последующий ремонт. Отслеживаемые журналы доказывают, что поставщик заботится о долговечности. Они демонстрируют приверженность постоянному качеству.
Первая проверка изделия имеет огромное значение после технического обслуживания. Крупные разборки по своей сути нарушают геометрию инструмента. Повторная сборка компонентов может немного изменить выравнивание. Вы должны выполнить проверочные снимки сразу после сборки. Технические специалисты проверяют эти детали с помощью оборудования КИМ. Координатно-измерительная машина точно сверяет размеры с моделью CAD. FAI доказывает, что инструмент восстановил свою базовую устойчивость. Никогда не возобновляйте производство без этой проверки.
Право собственности и ответственность требуют четких договорных условий. В большинстве случаев покупатели владеют физическим инструментом. Поставщики эксплуатируют и обслуживают его ежедневно. В контрактах должно быть четко указано, кто и за что платит.
Регулярное обслуживание: поставщики обычно оплачивают ежедневную чистку и смазку.
Профилактическое обслуживание: накладные расходы обычно включают стандартную ультразвуковую очистку.
Ремонт по окончании срока службы: покупатели часто платят за капитальную сварку или повторную механическую обработку.
Четко определите эти термины заранее. Неопределенность приводит к пренебрежительному обслуживанию и испорченным инструментам.
Возможность проверки раскрывает правду во время осмотров объектов. Ищите определенные красные флажки в торговом зале. Помещение для инструментов выглядит неорганизованным? У них нет специального оборудования для ультразвуковой очистки? Плесень сидит прямо на бетонном полу? Дезорганизация гарантирует неэффективное техническое обслуживание. Чистая, хорошо освещенная инструментальная комната свидетельствует о дисциплине. Стандартные рабочие процедуры должны быть видны повсюду. Технические специалисты должны иметь непосредственный доступ к станциям очистки и измерительным инструментам.
Программы жесткого технического обслуживания предусматривают авансовую оплату. Качественные поставщики берут немного больше за деталь. Они включают труд по техническому обслуживанию в свои операционные накладные расходы. Поставщики дешевых инструментов полностью игнорируют техническое обслуживание, чтобы выиграть тендер. Их сдельная цена изначально выглядит привлекательной. Однако затраты на скрытые дефекты быстро уничтожают вашу прибыль. Плохое обслуживание в конечном итоге приводит к выходу деталей из строя. Вы платите инженерам за сортировку неисправных деталей вручную. Затраты на доработку быстро съедают ваш бюджет. Плата за выход из строя сильно наказывает вас, если график сбивается. Первоначальный взнос — это прямая инвестиция в стабильность. Это гарантирует предсказуемость вашего производства.
Жесткие графики напрямую снижают риски в цепочке поставок. Сложная геометрия требует чрезвычайно узких технологических окон. Инструмент должен всегда работать идеально. Профилактический уход действует как страховой полис для вашей сборочной линии. Это гарантирует непрерывное производство без перерывов. Вы никогда не пропустите критический срок поставки. Незапланированные поломки инструмента мгновенно останавливают вашу сборочную линию. Специализированный уход предотвращает эти катастрофические сбои. Отдавайте приоритет поставщикам, которые вкладывают значительные средства в свою инструментальную инфраструктуру. Их дисциплина защищает вашу рыночную репутацию.
Указать точные размеры на чертеже легко. Удержать их в крупносерийном производстве невероятно сложно. Чертеж совершенно бесполезен, если инструмент деградирует механически. Для достижения успеха вы должны применять агрессивные протоколы обслуживания. Отдавайте предпочтение поставщикам, предлагающим прозрачные, подкрепленные данными процедуры. Требуйте детальных СОП для каждого нового проекта. Проконсультируйтесь со своей командой инженеров сегодня. Тщательно проверьте гарантию срока службы инструмента. Прежде чем запускать новые производственные циклы, заключите надежные соглашения на техническое обслуживание. Примите меры прямо сейчас, чтобы обеспечить долгосрочное качество деталей.
О: Частота демонтажа зависит от классификации SPI и абразивности материала. Пресс-формы класса 101 требуют тщательного обслуживания каждые 100 000 циклов. Пресс-формы класса 103 требуют проверки каждые 25 000 циклов. Высокоабразивные материалы, такие как нейлон со стеклонаполнителем, сокращают эти пороговые значения цикла вдвое, чтобы предотвратить чрезмерный износ ворот и направляющих.
Ответ: Это зависит от основной причины. Обратимые проблемы, такие как засорение вентиляционных отверстий или накипь в линиях охлаждения, легко устраняются путем глубокой очистки. Необратимый износ, например, эрозия инструментальной стали или разрушение линий разъема, требует интенсивного ремонта. Для восстановления исходной геометрии необходимо использовать микросварку или повторную механическую обработку.
Ответ: Коммерческие допуски допускают более широкие вариации размеров, что позволяет снизить производственные затраты. Прецизионные допуски (определяемые строгими стандартами DIN/ISO) требуют точного соответствия размеров. Требования к техническому обслуживанию растут экспоненциально по мере ужесточения допусков. Небольшое смещение выравнивания, допустимое при коммерческом формовании, мгновенно разрушит прецизионный аэрокосмический компонент.
Ответ: Чистые линии охлаждения обеспечивают равномерную передачу тепла по инструменту. Равномерные температуры позволяют полимеру охлаждаться и предсказуемо сжиматься. Минеральные отложения действуют как изолятор, создавая горячие точки. Эти горячие точки вызывают локальную неравномерную усадку, что приводит непосредственно к короблению детали и неудачным проверкам размеров.


