


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 26.09.2026 Pochodzenie: Strona


Rzeczywistość formowania wtryskowego jest niezaprzeczalna. Stabilność wymiarowa nieuchronnie ulega pogorszeniu, chyba że zastosuje się agresywną, znormalizowaną konserwację narzędzi. Precyzja nigdy nie jest trwała. Każdy cykl powoduje ogromne naprężenia mechaniczne i termiczne stali narzędziowej. Źle konserwowane formy szybko prowadzą do wypływów, wypaczeń i części niezgodnych ze specyfikacją. Wady te bezpośrednio zwiększają koszty produkcji. Poważnie opóźniają także czas wprowadzenia produktu na rynek. Kiedy narzędzia niespodziewanie zawiodą, cierpi cały łańcuch dostaw. Potrzebujesz solidnych, udokumentowanych procedur, aby zatrzymać tę degradację przed jej rozpoczęciem. Artykuł ten zapewnia jasne ramy oceny protokołów konserwacji narzędzi. Zbadamy krytyczne punkty zużycia, standardy branżowe i rutynowe procedury. Dowiesz się dokładnie, czego można wymagać od swoich partnerów produkcyjnych. Rozumiejąc te poziomy konserwacji, można zapewnić długoterminową precyzję wymiarową i płynność produkcji.
Tolerancja formy wtryskowej jest bezpośrednio powiązana z częstotliwością i głębokością konserwacji zapobiegawczej narzędzia.
Wysokonakładowe i precyzyjne narzędzia wymagają udokumentowanych standardowych procedur operacyjnych (SOP) opartych na klasyfikacjach SPI (Society of Plastics Industry).
Ocena dzienników konserwacji dostawcy i protokołów przewidywanego zużycia ma kluczowe znaczenie przed przyznaniem kontraktu produkcyjnego.
Zgorzelina kanału chłodzącego, zatory odpowietrzające i zużycie zasuwy to główne przyczyny dryfu wymiarowego związane z konserwacją.
Zmęczenie cieplne stopniowo niszczy stal narzędziową. Każdy cykl wtrysku powoduje rozbicie jamy. Temperatury gwałtownie rosną po przedostaniu się stopionego plastiku. Następnie linie chłodzące zamrażają stały polimer. Ten szybki cykl stale rozszerza i kurczy metal. W ciągu setek tysięcy cykli tworzą się mikropęknięcia. Siły zaciskające powodują jednocześnie ogromne naprężenia mechaniczne. Prasa miażdży połówki formy pod ekstremalnym naciskiem. Żywice ścierne jeszcze bardziej niszczą powierzchnię. Nylony wypełnione włóknem szklanym działają na stal jak płynny papier ścierny. Te połączone czynniki znacząco zmieniają geometrię narzędzia. Z biegiem czasu tracisz krytyczne wymiary. Pierwotny zamysł projektowy znika.
Specyficzne zużycie mechaniczne powoduje natychmiastową zmianę. Sworznie rdzenia uginają się pod wpływem wysokiego ciśnienia wtrysku. To ugięcie powoduje lekkie ugięcie metalu podczas napełniania. Z czasem szpilka trwale traci swój prawdziwy środek. Linie podziału również spłaszczają się w wyniku wielokrotnego mocowania. Zgniecione linie podziału umożliwiają ucieczkę tworzywa sztucznego z wnęki. Spowoduje to utworzenie błysku na twoich częściach. Flash całkowicie zmienia ostateczne wymiary. Nie udaje wam się spotkać ciasno specyfikacje tolerancji formy wtryskowej . Stopy odrzucenia natychmiast gwałtownie rosną. Linie montażowe zatrzymują się z powodu niedopasowanych komponentów.
Porównaj rutynowe prace konserwacyjne z ogromnymi karami produkcyjnymi. Rutynowe przecieranie kosztuje bardzo mało pracy. Smarowanie sworzni wypychaczy zajmuje tylko kilka minut na zmianę. Nieplanowane przestoje kosztują tysiące dolarów za godzinę. Produkcja złomowana powoduje marnowanie drogich surowców. Kompletne narzędzie całkowicie odbudowuje budżety kapitałowe. Opieka zapobiegawcza bezpośrednio chroni Twoje zyski. Dzisiaj wydajesz grosze, aby jutro zaoszczędzić dolary. Inteligentni producenci postrzegają konserwację jako aktywne centrum zysku.
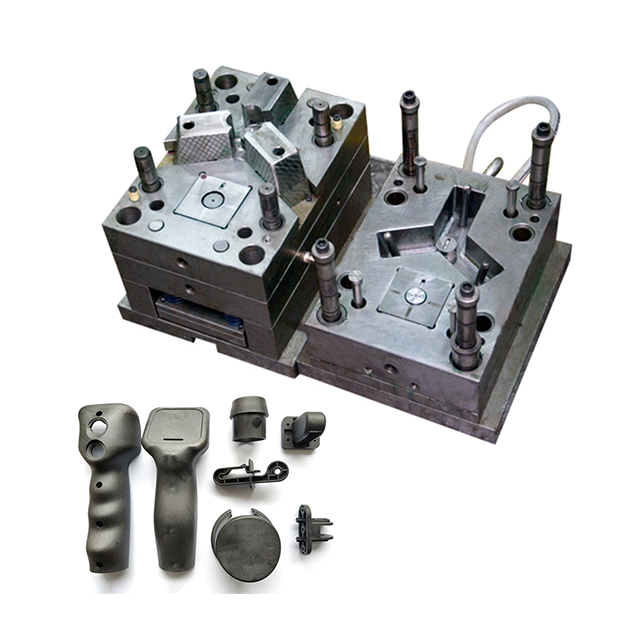
Rutynowa konserwacja odbywa się codziennie w prasie. Operatorzy wykonują te zadania pomiędzy seriami produkcyjnymi. Starannie przecierają linie podziału za pomocą specjalistycznych rozpuszczalników. Sprawdzają węże układu chłodzenia pod kątem drobnych wycieków wody. Nakładają specjalne smary na sworznie wypychacza. Musisz to robić pilnie. Rozważ kompleks część samochodowa . Drobne wady powierzchni powodują natychmiastową odmowę montażu. Flash uniemożliwia prawidłowe dopasowanie części podczas automatycznego montażu. Codzienne kontrole zapobiegają przekształceniu się tych drobnych usterek w katastrofalne awarie.
Konserwacja zapobiegawcza odbywa się zgodnie ze ścisłymi harmonogramami branżowymi. Profesjonaliści z branży powszechnie polegają na standardach SPI. Towarzystwo Przemysłu Tworzyw Sztucznych klasyfikuje formy według oczekiwanej żywotności. Planujesz rozbiórkę w oparciu o te dokładne klasyfikacje. Technicy systematycznie demontują cały montaż.
Klasa 101 (ponad milion cykli): Wymaga demontażu zapobiegawczego co 100 000 cykli.
Klasa 102 (do 1 miliona cykli): Wymaga dokładnego czyszczenia co 50 000 do 75 000 cykli.
Klasa 103 (poniżej 500 000 cykli): Wymaga kontroli co 25 000 cykli.
Podczas demontażu technicy czyszczą komponenty za pomocą zbiorników ultradźwiękowych. Fale ultradźwiękowe skutecznie usuwają mikroskopijne zanieczyszczenia. Natychmiast wymieniają również produkty łatwo psujące się. O-ringi i sprężyny powrotne szybko ulegają zniszczeniu pod wpływem ciepła. Świeże komponenty przywracają podstawową wydajność. Podczas obsługi A Precyzyjna forma wtryskowa z tworzywa sztucznego do wyrobów medycznych, ten krok nie podlega negocjacjom.
Konserwacja predykcyjna wykorzystuje technologię monitorowania opartą na stanie. Nowoczesne inteligentne formy zawierają wbudowane czujniki ciśnienia. Czujniki te śledzą anomalie ciśnienia we wnęce w czasie rzeczywistym. Monitorują także skoki temperatury w rdzeniu. Oprogramowanie w sposób ciągły analizuje natężenie przepływu chłodzenia. Spadek przepływu wskazuje na osadzanie się kamienia mineralnego. Wykrywasz tę skalę, zanim nastąpi wypaczenie. Dane predykcyjne mówią dokładnie, kiedy interweniować. Całkowicie eliminuje zgadywanie. Zmienia Twoją strategię z reaktywnej na proaktywną.
Często zawodzą punkty odpowietrzające i odprowadzające gaz. Podczas wstrzykiwania powietrze musi szybko wydostać się z jamy. Wtryskiwany plastik szybko wypycha to powietrze na zewnątrz. Otwory wentylacyjne to niezwykle płytkie rowki wycięte w stali. Łatwo się zatykają w wyniku odgazowania żywicy. Zablokowane otwory wentylacyjne powodują miejscowe oparzenia części. Inżynierowie nazywają to zjawisko dieslem. Uwięziony tlen zapala się pod ogromnym ciśnieniem. Diesel powoduje trwałe zniszczenie powierzchni stali. Zatkane otwory wentylacyjne są również przyczyną krótkich strzałów. Plastik nie jest w stanie prawidłowo wypełnić całej wnęki. Otrzymujesz niespójne opakowanie materiału. Wymiary różnią się znacznie w zależności od ujęcia.
Degradacja kanału chłodzącego niszczy stabilność wymiarową. Woda przepływa przez narzędzie w sposób ciągły, odprowadzając ciepło. Woda obiektów przemysłowych zawiera wapń i minerały. Minerały te z czasem przyklejają się do ścian kanałów. Nagromadzony kamień działa jak silny izolator termiczny. Sprawność wymiany ciepła drastycznie spada. Forma nierównomiernie chłodzi plastik. Nierównomierne chłodzenie powoduje poważne wypaczenie części. To wypaczenie niszczy tolerancja formy wtryskowej . całkowita Należy regularnie odkamieniać kanały za pomocą płukania kwasem.
Erozja bramy i prowadnicy zachodzi subtelnie. Przepusty celowo ograniczają przepływ tworzywa sztucznego, aby wytworzyć ścinanie. Wytwarza to wysokie ciepło ścinania, co zapewnia lepsze wypełnienie. Polimery ścierne z czasem niszczą geometrię bramy. Żywice wypełnione szkłem są szczególnie destrukcyjne. Powoli otwierają średnicę bramy. Większa bramka drastycznie zmienia ciśnienie we wnęce. Zmienia sposób pakowania plastikowych opakowań w fazie wstrzymania. Ostateczne wymiary części odbiegają od specyfikacji. Należy sprawdzać bramki podczas każdego cyklu PM. Często używamy wymiennych wkładek bramowych, aby zapobiec temu zużyciu.
Ruchome elementy podlegają ekstremalnemu tarciu mechanicznemu. Suwaki i podnośniki tworzą złożone elementy części, takie jak podcięcia. Kołki wypychające wypychają końcową część z wnęki. Elementy te ślizgają się stale po gołej stali. Tarcie stale zużywa powierzchnie łożysk. Z biegiem czasu wyrównanie zmienia się nieznacznie. Przesuwające się elementy powodują nierówną grubość ścian. Wprowadzają także punkty zapłonu wzdłuż linii podziału. Regularne smarowanie znacznie opóźnia to zużycie. Wymiana zużytych płytek ścieralnych przywraca początkowe wyrównanie.
Tabela 1: Krytyczne punkty zużycia formy i działania naprawcze
Punkt noszenia |
Wpływ na tolerancję |
Wymagane działanie konserwacyjne |
|---|---|---|
Otwory wentylacyjne |
Krótkie strzały, niespójne pakowanie, diesel |
Codzienne wycieranie; czyszczenie ultradźwiękowe w każdym cyklu PM |
Kanały chłodzące |
Nierówny skurcz, poważne wypaczenie |
Monitorowanie natężenia przepływu; chemiczne odkamienianie |
Bramy |
Strata ciśnienia, dryft wymiarowy |
Kontrola wzrokowa; wymiana wkładów bramowych modułowych |
Podnośniki/suwaki |
Zmiana grubości ścianki, błysk |
Rutynowe smarowanie; wymiana brązowych płytek ścieralnych |
Udokumentowane dzienniki narzędzi zapewniają całkowitą przejrzystość. Każde narzędzie potrzebuje odrębnej, możliwej do prześledzenia historii. Kupujący muszą zweryfikować te zapisy bezpośrednio przed podpisaniem umowy. Zapytaj swojego dostawca tolerancji formy wtryskowej w celu potwierdzenia wcześniejszych logów. Dziennik rejestruje każde zdarzenie związane z konserwacją zapobiegawczą. Zawiera przejrzystą listę wymienionych komponentów. Rejestruje nieoczekiwane uszkodzenia i późniejsze naprawy. Identyfikowalne kłody dowodzą, że dostawca dba o długowieczność. Wykazują zaangażowanie w ciągłą jakość.
Kontrola pierwszego artykułu ma ogromne znaczenie po konserwacji. Duże uszkodzenia z natury zakłócają geometrię narzędzia. Ponowne złożenie komponentów może nieznacznie przesunąć wyrównanie. Natychmiast po ponownym złożeniu należy wykonać zdjęcia weryfikacyjne. Technicy sprawdzają te części za pomocą sprzętu CMM. Współrzędnościowa maszyna pomiarowa dokładnie weryfikuje wymiary w porównaniu z modelem CAD. FAI udowadnia, że narzędzie odzyskało swoją wyjściową tolerancję. Nigdy nie wznawiaj produkcji bez tej weryfikacji.
Własność i odpowiedzialność wymagają jasnych warunków umownych. W większości umów kupujący są właścicielami fizycznego narzędzia. Dostawcy obsługują go i konserwują codziennie. Umowy muszą wyraźnie określać, kto za co płaci.
Rutynowa konserwacja: Dostawcy zazwyczaj zajmują się codziennym czyszczeniem i smarowaniem.
Konserwacja zapobiegawcza: Koszty ogólne zwykle obejmują standardowe czyszczenie ultradźwiękowe.
Renowacja po zakończeniu cyklu życia: Kupujący często płacą za większe spawanie lub ponowną obróbkę.
Zdefiniuj te terminy jasno z góry. Niejednoznaczność prowadzi do zaniedbań w konserwacji i zniszczenia narzędzi.
Audyt odkrywa prawdę podczas wizyt po obiekcie. Poszukaj konkretnych czerwonych flag w hali produkcyjnej. Czy narzędziownia wygląda na zdezorganizowaną? Czy brakuje im dedykowanego sprzętu do czyszczenia ultradźwiękowego? Czy pleśń osadza się bezpośrednio na betonowej podłodze? Dezorganizacja gwarantuje złe praktyki konserwacyjne. Czysta, dobrze oświetlona narzędziownia sygnalizuje dyscyplinę. Standardowe procedury operacyjne muszą być widoczne wszędzie. Technicy powinni mieć natychmiastowy dostęp do stanowisk czyszczących i narzędzi pomiarowych.
Sztywne programy konserwacji wiążą się z opłatą wstępną. Dostawcy wysokiej jakości pobierają nieco więcej za część. Wliczają prace konserwacyjne do swoich ogólnych kosztów operacyjnych. Tani dostawcy narzędzi całkowicie ignorują konserwację, aby wygrać oferty. Ich cena za sztukę początkowo wygląda atrakcyjnie. Jednak ukryte koszty defektów szybko niszczą Twoje marże. Zła konserwacja ostatecznie gwarantuje części niezgodne ze specyfikacją. Płacisz inżynierom za ręczne sortowanie uszkodzonych części. Koszty przeróbek szybko pochłaniają Twój budżet. Opłaty za przestoje są surowo karane w przypadku poślizgu rozkładów jazdy. Premia wstępna jest bezpośrednią inwestycją w stabilność. Gwarantuje przewidywalny przebieg produkcji.
Sztywne harmonogramy bezpośrednio ograniczają ryzyko w łańcuchu dostaw. Złożone geometrie wymagają wyjątkowo wąskich okien procesowych. Narzędzie musi za każdym razem działać perfekcyjnie. Opieka zapobiegawcza pełni rolę polisy ubezpieczeniowej dla Twojej linii montażowej. Gwarantuje ciągłą produkcję bez przerw. Nigdy nie przegapisz krytycznego terminu dostawy. Nieplanowane awarie narzędzi natychmiastowo zatrzymują linię montażową. Specjalna konserwacja zapobiega tym katastrofalnym awariom. Priorytetowo traktuj dostawców, którzy dużo inwestują w swoją infrastrukturę narzędziową. Ich dyscyplina chroni Twoją reputację na rynku.
Określanie małych wymiarów na rysunku jest łatwe. Utrzymanie ich przy produkcji na dużą skalę jest niezwykle trudne. Rysunek jest całkowicie bezużyteczny, jeśli narzędzie ulega degradacji mechanicznej. Aby odnieść sukces, musisz egzekwować rygorystyczne protokoły konserwacji. Nadaj priorytet dostawcom oferującym przejrzyste procedury oparte na danych. Żądaj szczegółowych SOP dla każdego nowego projektu. Skonsultuj się ze swoim zespołem inżynierskim już dziś. Dokładnie przejrzyj gwarancje trwałości narzędzia. Przed uruchomieniem nowych serii produkcyjnych zawrzyj solidne umowy serwisowe. Podejmij działania już teraz, aby zapewnić długoterminową jakość części.
Odp.: Częstotliwość demontażu zależy od klasyfikacji SPI i ścieralności materiału. Formy klasy 101 wymagają gruntownej konserwacji co 100 000 cykli. Formy klasy 103 wymagają kontroli co 25 000 cykli. Materiały o wysokiej ścieralności, takie jak nylony wypełnione szkłem, przecinają te progi cykli o połowę, aby zapobiec nadmiernemu zużyciu bramy i prowadnicy.
Odp.: To zależy od pierwotnej przyczyny. Odwracalne problemy, takie jak zatkane otwory wentylacyjne lub zakamienione przewody chłodzące, można łatwo rozwiązać poprzez dokładne czyszczenie. Nieodwracalne zużycie, takie jak erozja stali narzędziowej lub zmiażdżone linie podziału, wymaga intensywnej naprawy. Aby przywrócić oryginalną geometrię, należy zastosować mikrospawanie lub ponowną obróbkę.
Odp.: Tolerancje handlowe umożliwiają szerszą zmienność wymiarową, utrzymując niskie koszty produkcji. Tolerancje dokładności (określone przez rygorystyczne metryki DIN/ISO) wymagają dokładnej zgodności wymiarowej. Wymagania konserwacyjne rosną wykładniczo w miarę zawężania się tolerancji. Niewielkie przesunięcie w osi, akceptowalne w formowaniu komercyjnym, natychmiast zniszczy precyzyjny element lotniczy.
Odp.: Czyste przewody chłodzące zapewniają równomierny przepływ ciepła przez narzędzie. Jednolite temperatury umożliwiają przewidywalne schładzanie i kurczenie się polimeru. Kamień mineralny działa jak izolator, tworząc gorące punkty. Te gorące punkty powodują miejscowy, nierównomierny skurcz, co prowadzi bezpośrednio do wypaczenia części i nieudanej kontroli wymiarowej.


