


Visualizações: 0 Autor: Editor do site Horário de publicação: 26/09/2026 Origem: Site


A realidade da moldagem por injeção é inegável. A estabilidade dimensional inevitavelmente se degrada, a menos que você implemente uma manutenção agressiva e padronizada da ferramenta. A precisão nunca é permanente. Cada ciclo aplica imenso estresse mecânico e térmico ao aço ferramenta. Moldes mal mantidos levam rapidamente a rebarbas, empenamentos e peças fora das especificações. Esses defeitos aumentam diretamente os custos de produção. Eles também atrasam gravemente o seu tempo de lançamento no mercado. Quando as ferramentas falham inesperadamente, toda a cadeia de abastecimento sofre. Você precisa de procedimentos robustos e documentados para interromper essa degradação antes que ela comece. Este artigo fornece uma estrutura clara para avaliar protocolos de manutenção de ferramentas. Exploraremos pontos críticos de desgaste, padrões da indústria e procedimentos de rotina. Você aprenderá exatamente o que exigir de seus parceiros de fabricação. Ao compreender esses níveis de manutenção, você pode garantir a precisão dimensional a longo prazo e manter a produção funcionando sem problemas.
A tolerância do molde de injeção está diretamente ligada à frequência e profundidade da manutenção preventiva da ferramenta.
Ferramentas de alto volume e alta precisão exigem Procedimentos Operacionais Padrão (SOPs) documentados com base nas classificações da SPI (Sociedade da Indústria de Plásticos).
Avaliar os registros de manutenção e os protocolos de desgaste preditivo de um fornecedor é fundamental antes de celebrar um contrato de produção.
A escala do canal de resfriamento, os entupimentos de ventilação e o desgaste da comporta são os principais culpados relacionados à manutenção por trás do desvio dimensional.
A fadiga térmica destrói o aço ferramenta gradualmente. Cada ciclo de injeção explode a cavidade. As temperaturas aumentam rapidamente à medida que o plástico derretido entra. Então, as linhas de resfriamento congelam o polímero sólido. Este ciclo rápido expande e contrai o metal continuamente. Ao longo de centenas de milhares de ciclos, formam-se microfissuras. As forças de fixação adicionam um enorme estresse mecânico simultaneamente. A prensa esmaga as metades do molde sob tonelagem extrema. As resinas abrasivas desgastam ainda mais a superfície. Os nylons cheios de vidro agem como uma lixa líquida contra o aço. Esses fatores combinados alteram significativamente a geometria da ferramenta. Você perde dimensões críticas com o tempo. A intenção original do projeto desaparece.
O desgaste mecânico específico causa variação imediata. Os pinos centrais desviam sob alta pressão de injeção. Esta deflexão dobra ligeiramente o metal durante o enchimento. Com o tempo, o pino perde permanentemente o seu verdadeiro centro. As linhas de separação também se achatam devido à fixação repetida. As linhas divisórias esmagadas permitem que o plástico escape da cavidade. Isso cria flash em suas peças. O Flash altera totalmente as dimensões finais. Você não consegue se encontrar bem especificações de tolerância do molde de injeção . As taxas de rejeição disparam imediatamente. As linhas de montagem são interrompidas devido a componentes incompatíveis.
Compare a manutenção de rotina com penalidades de produção massivas. As limpezas de rotina custam muito pouco trabalho. A lubrificação dos pinos ejetores leva apenas alguns minutos por turno. O tempo de inatividade não planejado custa milhares de dólares por hora. A produção sucateada gera desperdício de matérias-primas caras. Reconstruções completas de ferramentas drenam totalmente os orçamentos de capital. O cuidado preventivo protege diretamente seus resultados financeiros. Você gasta centavos hoje para economizar dólares amanhã. Os fabricantes inteligentes veem a manutenção como um centro de lucro ativo.
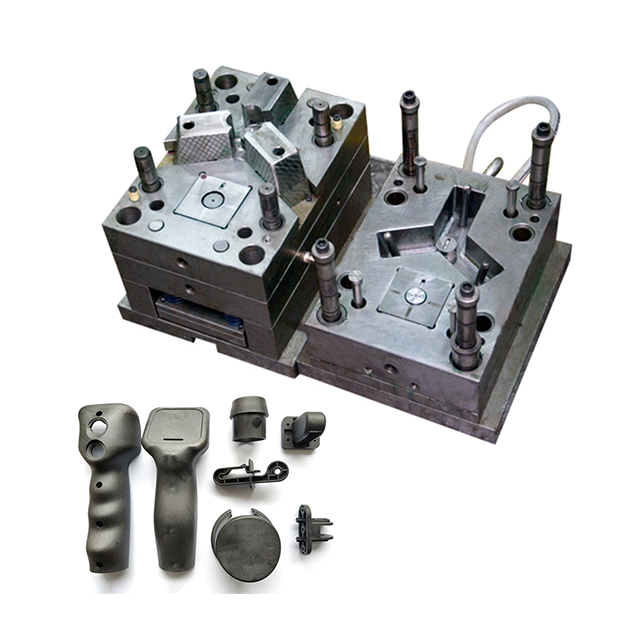
A manutenção de rotina acontece diariamente na prensa. Os operadores executam essas tarefas entre as execuções de produção. Eles limpam cuidadosamente as linhas de separação usando solventes especializados. Eles inspecionam as mangueiras de resfriamento em busca de pequenos vazamentos de água. Eles aplicam lubrificantes específicos nos pinos ejetores. Você deve fazer isso diligentemente. Considere um complexo parte automotiva . Pequenos defeitos superficiais provocam rejeição instantânea da montagem. O Flash impede o encaixe adequado das peças durante a montagem automatizada. As verificações diárias evitam que esses pequenos defeitos se transformem em falhas catastróficas.
A manutenção preventiva segue cronogramas rígidos do setor. Os profissionais da indústria confiam universalmente nos padrões SPI. A Sociedade da Indústria de Plásticos categoriza os moldes de acordo com a vida útil esperada. Você agenda desmontagens com base nessas classificações precisas. Os técnicos desmontam sistematicamente todo o conjunto.
Classe 101 (mais de 1 milhão de ciclos): Requer desmontagens preventivas a cada 100.000 ciclos.
Classe 102 (até 1 milhão de ciclos): Necessita de limpeza profunda a cada 50.000 a 75.000 ciclos.
Classe 103 (abaixo de 500.000 ciclos): exige inspeção a cada 25.000 ciclos.
Os técnicos limpam os componentes usando tanques ultrassônicos durante essas desmontagens. As ondas ultrassônicas removem detritos microscópicos de maneira eficaz. Eles também substituem itens perecíveis imediatamente. Os anéis de vedação e as molas de retorno degradam-se rapidamente sob o calor. Componentes novos restauram o desempenho básico. Ao operar um molde de injeção de plástico de alta precisão para dispositivos médicos, esta etapa não é negociável.
A manutenção preditiva utiliza tecnologia de monitoramento baseada em condições. Os moldes inteligentes modernos contêm sensores de pressão incorporados. Esses sensores rastreiam anomalias de pressão na cavidade em tempo real. Eles também monitoram picos de temperatura no núcleo. O software analisa continuamente as taxas de fluxo de resfriamento. Quedas no fluxo indicam acúmulo de incrustações minerais. Você detecta essa escala antes que ocorra empenamento. Os dados preditivos informam exatamente quando intervir. Elimina completamente as suposições. Ele move sua estratégia de reativa para proativa.
Os pontos de ventilação e evacuação de gás falham frequentemente. O ar deve escapar rapidamente da cavidade durante a injeção. O plástico injetado expulsa esse ar rapidamente. As aberturas são ranhuras incrivelmente rasas cortadas no aço. Eles obstruem facilmente devido à liberação de gases da resina. As aberturas de ventilação bloqueadas causam queimaduras localizadas na peça. Os engenheiros chamam esse fenômeno de diesel. O oxigênio preso inflama sob imensa pressão. A dieselização destrói a superfície do aço permanentemente. Aberturas de ventilação entupidas também causam tiros curtos. O plástico não consegue preencher toda a cavidade adequadamente. Você obtém uma embalagem de material inconsistente. As dimensões variam muito de cena para cena.
A degradação do canal de resfriamento destrói a estabilidade dimensional. A água flui continuamente pela ferramenta para extrair calor. A água das instalações industriais contém cálcio e minerais. Esses minerais aderem às paredes do canal com o tempo. O acúmulo de incrustações atua como um poderoso isolante térmico. A eficiência da transferência de calor cai drasticamente. O molde esfria o plástico de maneira desigual. O resfriamento irregular causa grave empenamento das peças. Esta deformação arruina tolerância do molde de injeção completamente. Você deve descalcificar os canais regularmente usando lavagem com ácido.
A erosão do portão e do corredor acontece sutilmente. As comportas restringem intencionalmente o fluxo de plástico para gerar cisalhamento. Isso cria alto calor de cisalhamento para melhor enchimento. Polímeros abrasivos destroem a geometria da comporta com o tempo. As resinas cheias de vidro são particularmente destrutivas. Eles abrem o diâmetro do portão lentamente. Uma comporta maior altera drasticamente a pressão da cavidade. Ele muda a forma como o plástico é embalado durante a fase de retenção. As dimensões finais da peça fogem das especificações. Você deve inspecionar os portões durante cada ciclo de MP. Freqüentemente usamos insertos de guilhotina substituíveis para gerenciar esse desgaste.
Os componentes móveis sofrem atrito mecânico extremo. Os controles deslizantes e os elevadores criam recursos de peças complexos, como cortes inferiores. Os pinos ejetores empurram a peça final para fora da cavidade. Esses componentes deslizam continuamente contra o aço descoberto. O atrito desgasta as superfícies do rolamento de forma constante. O alinhamento muda ligeiramente com o tempo. Componentes móveis criam espessuras de parede irregulares. Eles também introduzem pontos de inflamação ao longo da linha de partição. A lubrificação regular retarda significativamente esse desgaste. A substituição das placas de desgaste desgastadas restaura o alinhamento inicial.
Tabela 1: Pontos Críticos de Desgaste do Molde e Ações Corretivas
Ponto de desgaste |
Impacto na tolerância |
Ação de manutenção necessária |
|---|---|---|
Aberturas |
Tiros curtos, embalagem inconsistente, diesel |
Limpezas diárias; limpeza ultrassônica a cada ciclo PM |
Canais de resfriamento |
Encolhimento desigual, empenamento severo |
Monitoramento de vazão; descalcificação química |
Portões |
Perda de pressão, desvio dimensional |
Inspeção visual; substituindo inserções de portão modular |
Levantadores/deslizantes |
Variação da espessura da parede, flash |
Lubrificação de rotina; substituição de placas de desgaste de bronze |
Diários de ferramentas documentados proporcionam transparência absoluta. Cada ferramenta precisa de um histórico distinto e rastreável. Os compradores devem verificar esses registros diretamente antes de assinar os contratos. Pergunte ao seu fornecedor de tolerância de molde de injeção para prova de registros anteriores. O diário de bordo rastreia todos os eventos de manutenção preventiva. Ele lista claramente os componentes substituídos. Ele registra danos inesperados e reparos subsequentes. Registros rastreáveis comprovam que o fornecedor se preocupa com a longevidade. Eles mostram um compromisso com a qualidade contínua.
A inspeção do primeiro artigo é imensamente importante após a manutenção. Grandes desmontagens perturbam inerentemente a geometria da ferramenta. A remontagem de componentes pode alterar ligeiramente os alinhamentos. Você deve executar disparos de validação imediatamente após a remontagem. Os técnicos inspecionam essas peças usando equipamentos CMM. Uma máquina de medição por coordenadas verifica as dimensões com precisão em relação ao modelo CAD. A FAI prova que a ferramenta recuperou sua tolerância básica. Nunca retome a produção sem esta validação.
Propriedade e responsabilidade exigem termos contratuais claros. Os compradores possuem a ferramenta física na maioria dos acordos. Os fornecedores o operam e mantêm diariamente. Os contratos devem especificar explicitamente quem paga o quê.
Manutenção de rotina: Os fornecedores normalmente cobrem limpeza e lubrificação diárias.
Manutenção Preventiva: Os custos indiretos geralmente incluem limpeza ultrassônica padrão.
Remodelação em fim de vida: Os compradores geralmente pagam por grandes soldagem ou reusinagem.
Defina esses termos com clareza e antecedência. A ambigüidade leva à negligência na manutenção e à destruição de ferramentas.
A auditabilidade revela a verdade durante visitas às instalações. Procure bandeiras vermelhas específicas no chão de fábrica. A sala de ferramentas parece desorganizada? Eles não possuem equipamento de limpeza ultrassônico dedicado? Os moldes estão diretamente no piso de concreto? A desorganização garante práticas de manutenção inadequadas. Uma sala de ferramentas limpa e bem iluminada sinaliza disciplina. Os procedimentos operacionais padrão devem estar visíveis em todos os lugares. Os técnicos devem ter acesso imediato às estações de limpeza e às ferramentas de medição.
Programas de manutenção rígidos têm um valor inicial. Fornecedores de qualidade cobram um pouco mais por peça. Eles incorporam o trabalho de manutenção em suas despesas operacionais. Fornecedores de ferramentas baratas ignoram totalmente a manutenção para ganhar licitações. O preço por peça parece atraente inicialmente. No entanto, os custos de defeitos ocultos destroem suas margens rapidamente. A má manutenção eventualmente garante peças fora das especificações. Você paga engenheiros para classificar manualmente as peças defeituosas. Os custos de retrabalho consomem seu orçamento rapidamente. As taxas de redução de linha penalizam você fortemente quando os horários falham. O prêmio inicial é um investimento direto em estabilidade. Ele garante que sua produção seja previsível.
Cronogramas rígidos mitigam diretamente os riscos da cadeia de suprimentos. Geometrias complexas exigem janelas de processo extremamente estreitas. A ferramenta deve funcionar perfeitamente sempre. Os cuidados preventivos funcionam como uma apólice de seguro para sua linha de montagem. Garante uma produção contínua sem interrupção. Você nunca perde um prazo de entrega crítico. Falhas não planejadas de ferramentas interrompem sua linha de montagem instantaneamente. A manutenção dedicada evita essas falhas catastróficas. Priorize fornecedores que investem pesadamente em sua infraestrutura de ferramentas. A disciplina deles protege sua reputação no mercado.
Especificar dimensões restritas em um desenho é fácil. Mantê-los em produção de alto volume é incrivelmente difícil. Um desenho é completamente inútil se a ferramenta se degradar mecanicamente. Você deve impor protocolos de manutenção agressivos para ter sucesso. Priorize fornecedores que ofereçam procedimentos transparentes e baseados em dados. Exija POPs detalhados para cada novo projeto. Consulte sua equipe de engenharia hoje. Revise minuciosamente as garantias de vida útil da ferramenta. Estabeleça acordos de manutenção sólidos antes de lançar novas séries de produção. Tome medidas agora para garantir a qualidade das peças a longo prazo.
R: A frequência de desmontagem depende da classificação SPI e da abrasividade do material. Os moldes classe 101 requerem manutenção profunda a cada 100.000 ciclos. Os moldes classe 103 precisam de inspeção a cada 25.000 ciclos. Materiais altamente abrasivos, como nylons com enchimento de vidro, reduzem esses limites de ciclo pela metade para evitar desgaste excessivo da comporta e do corredor.
R: Depende da causa raiz. Problemas reversíveis, como aberturas de ventilação entupidas ou linhas de resfriamento escalonadas, são resolvidos facilmente com uma limpeza profunda. Desgaste irreversível, como aço ferramenta corroído ou linhas divisórias esmagadas, requer reparos intensivos. Você deve usar microssoldagem ou reusinagem para restaurar a geometria original.
R: As tolerâncias comerciais permitem uma variação dimensional mais ampla, mantendo baixos os custos de fabricação. Tolerâncias de precisão (definidas por métricas rigorosas DIN/ISO) exigem conformidade dimensional exata. As demandas de manutenção aumentam exponencialmente à medida que as tolerâncias aumentam. Uma pequena mudança de alinhamento aceitável em moldagem comercial arruinará instantaneamente um componente aeroespacial de precisão.
R: Linhas de resfriamento limpas garantem uma transferência de calor uniforme em toda a ferramenta. Temperaturas uniformes permitem que o polímero esfrie e encolha de forma previsível. A incrustação mineral atua como isolante, criando pontos quentes. Esses pontos quentes causam encolhimento localizado e irregular, levando diretamente ao empenamento da peça e falhas nas verificações dimensionais.


