


製造業では、単位当たりの費用と同様にタイムラインの予測可能性が依然として重要です。ツールの開発が遅れると、市場投入日が延期されます。これはサプライチェーンに重大な混乱をもたらすリスクがあり、主要な関係者を常にイライラさせています。の引用 射出成形金型のリードタイムは 、多くの場合 2 週間から 12 週間と大幅に異なります。調達チームとエンジニアリング チームは、生産を正確に予測するために、なぜこのような大きな差異が存在するのかを理解する必要があります。
ツール作成の背後にある変数を理解すると、受け取った見積もりを正確に評価できるようになります。これらの変数は、母材の硬度から複雑な設計の複雑さにまで及びます。隠れたボトルネックを簡単に回避できます。特定のスケーラビリティのニーズに合わせて、適切なツールのアプローチを選択することもできます。金型作成の各段階を調査し、隠れたリスクを概説し、非現実的なベンダーの約束を見分ける方法を示します。
量産グレードのスチール金型の標準リードタイムは 6 ~ 12 週間です。迅速なアルミニウム工具の製作には通常 2 ~ 4 週間かかります。
部品の複雑さ、金型のキャビテーション、材料の選択が加工時間の主な要因です。
最も一般的なタイムラインの脱線は機械加工ではなく、長期にわたる製造性設計 (DFM) ネゴシエーションとサンプル反復サイクル (T0 から T1) です。
ツール パートナーを評価するには、見積もられた日数を超えて、社内の能力、DFM の徹底性、および通信プロトコルを精査する必要があります。
タイムラインを検証可能なフェーズに分割して、タイムラインを分かりやすくする必要があります。ベースラインの期待値を確立すると、複雑な変数に飛び込む前に予期せぬ事態を防ぐことができます。すべてのカスタム ツール プロジェクトは、構造化された進行に従っています。
エンジニアは、パーティング ラインと抜き勾配角度を注意深く評価することから始めます。これらは、最適なゲート位置と堅牢な排出戦略を決定します。この段階では、ジオメトリが実際にスチール ブロックから解放されることを確認します。
実装の現実: 最終的な 3D CAD を承認するまで、工具製造の時間は始まりません。多くの購入者は、タイムラインは注文書を発行した時点から始まると誤解しています。設計承認の遅れは最終納期を直接延長します。
この段階では、重い物質の除去が行われます。設備では、鋼ブロックを成形するための荒加工が行われます。設計で硬化工具鋼が必要な場合は、熱処理が適用されます。その後、エンジニアは放電加工 (EDM) を使用して複雑な形状を加工します。
EDM は、電気火花を使用して金属をゆっくりと焼き尽くします。鋭い内部コーナーと細かいリブを作成します。このステージは核心部分を表します。 金型の製造工程。マシンの可用性がこのフェーズの速度を完全に左右します。 CNC スピンドルが滞っていると、進行状況が即座に一時停止されます。
機械はすべてを自動的に完了させることはできません。熟練したツールメーカーが重要なベンチワークに参加します。特定の表面要件を達成するために、細心の注意を払って手作業で研磨します。スライダー、リフター、コアピンを本体アセンブリに慎重に取り付けます。
この最終組み立てには高い精度が要求されます。ここでのわずかなずれが、後々のバリや部品の欠陥の原因となります。適切に取り付ければ、連続生産サイクル中に可動コンポーネントがスムーズにスライドします。
T0 は、最初の物理テストを表します。 プラスチック射出成形金型。技術者は、新しく組み立てられたツールに溶融樹脂を注入します。得られたプラスチック片の反り、ヒケ、寸法精度を検査します。
調整は事実上避けられない。最初の試行で完璧なパーツを期待してはなりません。工具メーカーは通常、ゲート サイズを微調整したり、冷却チャネルを調整したり、テクスチャを調整したりする必要があります。この反復時間を起動スケジュールにバッファリングする必要があります。
特定の技術的要因により、製造期間が体系的に増減します。製品発売スケジュールを最適化するには、これらの変数を理解する必要があります。
シンプルな開閉式の金型を驚くほど高速に加工します。複雑な形状はこの方程式を完全に変えます。アンダーカット、サイドアクション、および複雑な雌ねじには、追加の可動コンポーネントが必要です。工具メーカーはカスタムのリフターまたはスライダーを設計して機械加工する必要があります。
各可動部品には個別の CNC プログラミングが必要です。別途機械加工、研磨、手作業による正確な取り付けが必要です。複雑さが増すと、エンジニアリング時間と製造現場で費やす時間の両方が大幅に増加します。
サイクルごとに生産される同一部品の数は、加工時間に大きく影響します。単一キャビティのプロトタイプ金型は、複雑な生産ツールよりもはるかに高速に加工できます。
32 個のキャビティを備えた高生産性の金型を考えてみましょう。キャビティ間の厳密な一貫性を確保するには、極めて高い精度が必要です。技術者は、まったく同じ形状を 32 回に分けて加工する必要があります。プラスチックがすべての空隙に均等に流れるように、複雑なランナー システムのバランスを完璧に保つ必要があります。この大規模な取り組みにより、当然のことながら納期も延長されます。
軟質金属は硬質金属よりもはるかに速く加工できます。アルミニウムまたは軟鋼を使用すると、CNC ミルを最大の送り速度で稼働できます。 P20 プリハードン鋼は、切断や研磨が比較的迅速に行えます。
逆に、完全に硬化された H13 または S7 鋼はすべての速度を低下させます。機械工は生の鋼を切断し、熱処理に送り、冷えるまで待たなければなりません。その後、最終的な寸法を達成するために、より遅い EDM プロセスとハードフライス加工を実行する必要があります。鋼が硬いほど寿命は保証されますが、切断速度が大幅に制限されます。
化粧品の要件により、手作業の時間が決まります。標準の機械仕上げでは、追加の作業は最小限に抑えられます。複雑な要件により、スケジュールが根本的に変更されます。
SPI A-1 (ダイヤモンド研磨) の光学仕上げを達成するには、多大な細心の注意を払った手作業が必要です。工具職人は何日もかけて、拡大鏡の下で手作業で鋼を研磨します。複雑な VDI テクスチャには、時間のかかる火花浸食プロセスが必要です。美的欲求と緊急のタイムラインの制約とのバランスを取る必要があります。
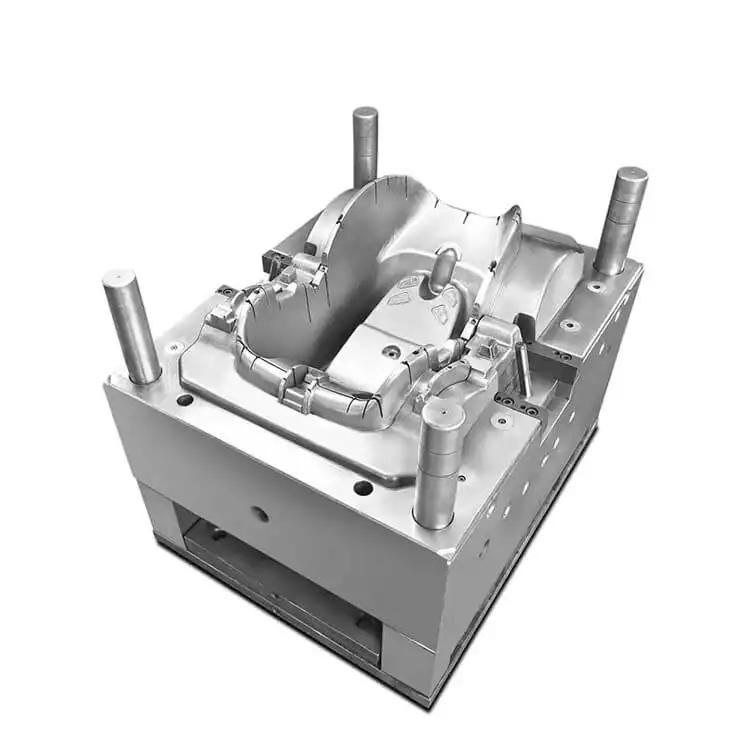
適切なツール戦略を選択するには、信頼できる意思決定フレームワークが必要です。この選択は完全にビジネス目標によって異なります。市場投入までのスピードと長期的なユニットエコノミクスを比較検討する必要があります。
表: ラピッド ツール戦略とプロダクション ツール戦略の比較
特徴 |
ラピッドツーリング |
生産工具 |
|---|---|---|
一般的なリードタイム |
2~4週間 |
6~12週間以上 |
主な材料 |
アルミニウム (Alumold など) または軟鋼 |
焼き入れ鋼(H13、S7など) |
標準的なボリューム |
100~10,000台 |
100,000 ~ 数百万ユニット |
自動化レベル |
最小限(手動インサートが一般的) |
完全自動化(スライダー、自動排出) |
ベストユースケース |
試作、市場テスト、橋梁製作 |
長期にわたる製造、部品あたりの最低コスト |
製品を迅速に反復するには、多くの場合、 ラピッドツーリング。このアプローチは、プロトタイピング、初期の市場テスト、または少量の橋の生産に使用する必要があります。摩耗が現れるまでに 100 ~ 10,000 ユニットを安全に生産できます。
基材が柔らかいのが特徴です。メーカーは通常、航空機グレードのアルミニウムまたは軟鋼からこれらをフライス加工します。これらは通常、単一キャビティ設計を特徴とし、最小限の自動化を利用します。複雑な機械式スライダーにお金を払うのではなく、インサートを手動でロードすることもできます。
限界は確かに存在します。アルミニウムは工具寿命が短くなります。研磨性の高いガラス入り樹脂を長期間の生産工程で処理することはできません。柔らかい金属はすぐに摩耗し、部品の寸法が変化し、表面仕上げが劣化します。
スケールには頑丈な耐久性が求められます。 カスタム金型ツールは 大量生産をターゲットとしています。この方法は、数百万サイクルにわたる長期製造に使用します。最終的には、製品ライフサイクル全体にわたって部品あたりのコストが最も低くなります。
特徴としては、信じられないほど耐久性のある素材が挙げられます。メーカーは H13 や S7 などの硬化鋼を使用します。これらのツールは、マルチキャビティ レイアウトと完全に自動化されたランナーおよび排出システムを備えています。これらは人間の介入なしに数日間自律的に動作します。
このスケーラビリティの結果には、事前にかなり長い時間がかかります。ただし、大規模な場合にはサイクル タイムと部品コストが大幅に削減されます。長期的な運用効率を保証するには、初期の速度が犠牲になります。
標準的なセールストークでは、現実的なリスクが無視されることがよくあります。運用上の信頼を構築するには、これらの隠れたボトルネックを明らかにする必要があります。発売カレンダーを損なわないようにするには、遅延を予測する必要があります。
不完全な CAD ファイルにより、金属が切断される前にプロジェクトが停止することがよくあります。エンジニアは成形不可能な機能を見つけて、設計の変更を要求します。クライアントの承認が遅いと、この段階が数週間にわたって長引きます。
厳密な通信プロトコルを定義することで、このリスクを軽減できます。 DFM を高速化するには、次の実行可能な手順に従ってください。
24 ~ 48 時間の SLA を確立します。 双方とも 2 営業日以内にエンジニアリング フィードバックと承認を得る必要があります。
ネイティブ CAD ファイルを提供する: 重要な公差を示す詳細な 2D PDF 図面と一緒に STEP または IGES ファイルを常に送信します。
単一の意思決定者に権限を与える: チームの主任エンジニアを 1 人指名し、委員会の合意を待たずに即座に設計変更を承認します。
サプライ チェーンの制約により、調達チームは容易に盲目にされます。特殊工具鋼が入手できないため、スケジュールにさらに数週間かかります。珍しい航空宇宙グレードのアルミニウム ブロックは、機械工場に到着するまでに長いリードタイムを必要とする場合があります。
製品用樹脂も同様の悩みを引き起こします。カスタムカラーの樹脂や特殊な医療グレードのポリマーは入荷待ちになる可能性があります。特定のプラスチックが T0 試験に使用できる状態にない場合、完成した鋼材は棚に放置されるだけです。
多くの初心者バイヤーは、最初のショットで生産準備の整った部品が得られると考えています。私たちはこれを「T0 トラップ」と呼んでいます。最初のサンプルには、ほとんどの場合、小さな欠陥が見られます。バリ、反り、または不適切な収縮率が発生する可能性があります。
実装 現実を考慮すると、慎重な計画が必要になります。ベースライン タイムラインの標準部分として、T1 および T2 の改良を計画します。工具メーカーは、寸法を調整したり、ゲートを調整したり、テクスチャを磨き上げたりするのに時間がかかります。サンプルの反復は、予期しない例外ではなく、必須のフェーズとして扱います。
潜在的なベンダーを正確に精査するには、強力な候補リスト作成ロジックが必要です。非現実的な約束を早期に発見することで、締め切りを逃したり、後で費用のかかるやり直しをしたりすることがなくなります。
常にベンダーの内部設定を調べてください。専用の社内 CNC および EDM マシンはありますか?単に小規模な下請け業者に仕事を仲介しているだけなのでしょうか?
社内設備により、行列の遅延が大幅に短縮されます。メーカーが自社の作業現場を管理している場合、緊急の修正に対応するためにスケジュールを変更できます。ブローカーは他のクライアントの後ろに並んで待機する必要があり、タイムラインの予測可能性が損なわれます。
曖昧な用語は本当の暦を曖昧にします。見積もりが時間の計測を開始する時期を正確に明確にする必要があります。時計は発注書の発行、最初の CAD 承認、または預金が銀行に入金された瞬間から始まりますか?
さらに、フィニッシュラインを定義します。リードタイムは社内の「ツールの完成」時に終了しますか?それとも、承認された T1 サンプルが物理的に納品された時点で終了しますか?これらのマイルストーンを明確にすることで、プロジェクト開始後数週間でイライラする議論を防ぐことができます。
機械工場は物理法則を曲げることはできません。現在のスピンドル使用率について尋ねてください。すでに 95% の稼働率で営業しているショップでは、現実的には注文を迅速に処理することはできません。
満席のときに超高速配達を約束すると、仕事を斡旋するか、週末の残業代として高額な隠れた割増料金を請求するかのどちらかです。契約に署名する前に容量の透明性を要求します。
射出成形金型の納期は決して任意の数値ではありません。工具メーカーは、材料の硬度、部品の複雑さ、予想される生産量に基づいて綿密に計算します。設計段階でのオープンなコミュニケーションは、スケジュールの遅れに対する最も強力な防御手段であり続けます。
フェーズ 0 を優先する: カレンダーの日数を数える前に、CAD をロックして DFM を完了します。
見積もりの先を見据える: 見積もりの最短期間のみに基づいてツール パートナーを選択しないでください。非現実的なスケジュールでは、必然的にエンジニアリングの急ぎ、ツールの品質の低下、そして信じられないほどコストのかかるやり直しが発生します。
戦略をスケールに合わせて調整する: 即時のテストには迅速なアルミニウムのセットアップを選択しますが、長期的な拡張性のためには硬化鋼を使用します。
今日から正確なタイムラインを確保できます。包括的な DFM 分析とデータに裏付けられた誠実なリードタイム評価のために、現在の 3D CAD ファイルを信頼できるパートナーに提出するようチームに促します。
A: はい、主に 2 つの方法でスケジュールを早めることができます。まず、週末または夜間の加工シフトをカバーするために特急料金を支払うことができます。 2 番目に、部品設計を積極的に簡素化できます。複雑なアンダーカットを減らし、よりシンプルな標準的な表面仕上げを選択することで、必要な機械加工と研磨の時間が大幅に短縮されます。
A: 間接的にはそうです。 PVC や 30% ガラス繊維入りナイロンなどの腐食性または摩耗性の高い樹脂には、頑丈な工具が必要です。金型は、完全に硬化した H13 などのより硬くて耐摩耗性の鋼で製造する必要があります。この特殊な材料は、標準的なプリハードン金属と比較して、切断、放電加工、熱処理に大幅に時間がかかります。
A: T0 (テスト 0) は、新しく完成したツールからショットされた最初の物理的なプラスチック部品です。エンジニアはこの初期サンプルを使用してツールのパフォーマンスを評価します。これは、最終的な製造承認を与える前に、必要な寸法の微調整や外観の調整を特定するのに役立ちます。


