


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-30 उत्पत्ति: साइट


विनिर्माण क्षेत्र में, समय-सीमा की पूर्वानुमेयता आपके प्रति-यूनिट खर्चों जितनी ही महत्वपूर्ण रहती है। विलंबित टूलींग बाज़ार में जाने की तारीखों को आगे बढ़ा देती है। इससे आपूर्ति श्रृंखला में गंभीर व्यवधान का जोखिम है और प्रमुख हितधारकों को लगातार निराशा होती है। के लिए उद्धरण इंजेक्शन मोल्ड का नेतृत्व समय अक्सर दो से बारह सप्ताह तक होता है। खरीद और इंजीनियरिंग टीमों को यह समझना चाहिए कि उत्पादन का सटीक पूर्वानुमान लगाने के लिए इतना बड़ा अंतर क्यों मौजूद है।
टूल बनाने के पीछे के चरों को समझना आपको आने वाले उद्धरणों का सटीक मूल्यांकन करने में सशक्त बनाता है। ये चर आधार सामग्री की कठोरता से लेकर जटिल डिजाइन जटिलता तक होते हैं। आप छिपी हुई बाधाओं से आसानी से बच सकते हैं। आप अपनी विशिष्ट स्केलेबिलिटी आवश्यकताओं के लिए सही टूलींग दृष्टिकोण भी चुन सकते हैं। हम साँचे के निर्माण के प्रत्येक चरण का पता लगाएंगे, छिपे हुए जोखिमों की रूपरेखा तैयार करेंगे, और आपको दिखाएंगे कि अवास्तविक विक्रेता वादों को कैसे पहचाना जाए।
उत्पादन-ग्रेड स्टील मोल्ड्स के लिए मानक लीड समय 6 से 12 सप्ताह तक होता है; तीव्र एल्यूमीनियम टूलींग के लिए आमतौर पर 2 से 4 सप्ताह की आवश्यकता होती है।
भाग की जटिलता, साँचे की गुहिकायन और सामग्री का चयन मशीनिंग समय के प्राथमिक चालक हैं।
सबसे आम समयरेखा का पटरी से उतरना मशीनिंग नहीं है, बल्कि लंबे समय तक डिजाइन फॉर मैन्युफैक्चरिबिलिटी (डीएफएम) वार्ता और नमूना पुनरावृत्ति चक्र (टी0 से टी1) है।
टूलिंग पार्टनर का मूल्यांकन करने के लिए उद्धृत दिनों से परे देखने और उनकी इन-हाउस क्षमताओं, डीएफएम संपूर्णता और संचार प्रोटोकॉल की जांच करने की आवश्यकता होती है।
आपको समयरेखा को सत्यापन योग्य चरणों में तोड़कर उसका रहस्य स्पष्ट करना होगा। आधारभूत अपेक्षाएँ स्थापित करने से जटिल चर में डूबने से पहले आश्चर्य से बचा जा सकता है। प्रत्येक कस्टम टूलींग प्रोजेक्ट एक संरचित प्रगति का अनुसरण करता है।
इंजीनियर विभाजन रेखाओं और ड्राफ्ट कोणों का सावधानीपूर्वक मूल्यांकन करके शुरुआत करते हैं। वे इष्टतम गेट स्थान और मजबूत इजेक्शन रणनीतियाँ निर्धारित करते हैं। यह चरण सुनिश्चित करता है कि आपकी ज्यामिति वास्तव में स्टील ब्लॉक से मुक्त हो सकती है।
कार्यान्वयन की वास्तविकता: टूलींग निर्माण की घड़ी तब तक शुरू नहीं होती जब तक आप अंतिम 3डी सीएडी को मंजूरी नहीं दे देते। कई खरीदार गलती से यह मान लेते हैं कि समयसीमा खरीद आदेश जारी करने से शुरू होती है। डिज़ाइन अनुमोदन में देरी सीधे आपकी अंतिम डिलीवरी तिथि बढ़ा देती है।
इस चरण में भारी सामग्री को हटाना शामिल है। सुविधाएं स्टील ब्लॉकों को आकार देने के लिए रफ मशीनिंग करती हैं। यदि आपके डिज़ाइन को कठोर टूल स्टील की आवश्यकता होती है तो वे ताप उपचार लागू करते हैं। इसके बाद इंजीनियर जटिल सुविधाओं के लिए इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) का उपयोग करते हैं।
ईडीएम विद्युत चिंगारी का उपयोग करके धीरे-धीरे धातु को जला देता है। यह नुकीले आंतरिक कोने और बारीक पसलियाँ बनाता है। यह चरण इसके मूल का प्रतिनिधित्व करता है मोल्ड निर्माण प्रक्रिया . मशीन की उपलब्धता पूरी तरह से इस चरण की गति को निर्धारित करती है। बैकलॉग्ड सीएनसी स्पिंडल आपकी प्रगति को तुरंत रोक देंगे।
मशीनें हर काम अपने आप ख़त्म नहीं कर सकतीं. कुशल उपकरण निर्माता महत्वपूर्ण बेंचवर्क के लिए आगे आते हैं। वे विशिष्ट सतह आवश्यकताओं को प्राप्त करने के लिए सावधानीपूर्वक हाथ से पॉलिश करते हैं। वे मुख्य असेंबली में स्लाइडर, लिफ्टर और कोर पिन को सावधानीपूर्वक फिट करते हैं।
यह अंतिम असेंबली उच्च परिशुद्धता की मांग करती है। यहां एक छोटा सा गलत संरेखण बाद में फ्लैशिंग या आंशिक खराबी का कारण बनता है। उचित फिटिंग निरंतर उत्पादन चक्र के दौरान गतिशील घटकों को सुचारू रूप से स्लाइड करना सुनिश्चित करती है।
T0 के पहले शारीरिक परीक्षण का प्रतिनिधित्व करता है प्लास्टिक इंजेक्शन मोल्ड . तकनीशियन पिघले हुए राल को नए इकट्ठे उपकरण में इंजेक्ट करते हैं। वे परिणामी प्लास्टिक के टुकड़ों का ताना-बाना, सिंक के निशान और आयामी सटीकता के लिए निरीक्षण करते हैं।
समायोजन व्यावहारिक रूप से अपरिहार्य हैं. आपको कभी भी पहले प्रयास में उत्तम भागों की अपेक्षा नहीं करनी चाहिए। टूल निर्माताओं को आमतौर पर गेट के आकार को बदलने, कूलिंग चैनलों को समायोजित करने या बनावट को परिष्कृत करने की आवश्यकता होती है। आपको इस पुनरावृत्ति समय को अपने लॉन्च शेड्यूल में बफर करना होगा।
विशिष्ट तकनीकी कारक आपकी विनिर्माण अवधि को व्यवस्थित रूप से बढ़ाएंगे या घटाएंगे। अपने उत्पाद लॉन्च शेड्यूल को अनुकूलित करने के लिए आपको इन चरों को समझना होगा।
सरल खुली और बंद मोल्ड मशीन अविश्वसनीय रूप से तेज़। जटिल ज्यामिति इस समीकरण को पूरी तरह से बदल देती है। अंडरकट्स, साइड-एक्शन और जटिल आंतरिक थ्रेड्स के लिए अतिरिक्त गतिशील घटकों की आवश्यकता होती है। आपके टूलमेकर को कस्टम लिफ्टर्स या स्लाइडर्स को डिज़ाइन और मशीन करना होगा।
प्रत्येक गतिशील भाग व्यक्तिगत सीएनसी प्रोग्रामिंग की मांग करता है। इसके लिए अलग मशीनिंग, पॉलिशिंग और सटीक मैन्युअल फिटिंग की आवश्यकता होती है। यह अतिरिक्त जटिलता इंजीनियरिंग के घंटों और दुकान के फर्श पर बिताए गए समय दोनों को काफी बढ़ा देती है।
प्रति चक्र उत्पादित समान भागों की संख्या मशीनिंग समय पर भारी प्रभाव डालती है। एक एकल-गुहा प्रोटोटाइप मोल्ड मशीनें एक जटिल उत्पादन उपकरण की तुलना में बहुत तेज़ होती हैं।
32-गुहा वाले उच्च-उत्पादन वाले सांचे पर विचार करें। सख्त गुहा-से-गुहा स्थिरता सुनिश्चित करने के लिए अत्यधिक सटीकता की आवश्यकता होती है। तकनीशियनों को बिल्कुल एक ही ज्यामिति की 32 अलग-अलग बार मशीनिंग करनी होगी। उन्हें जटिल रनर सिस्टम को पूरी तरह से संतुलित करना होगा ताकि प्लास्टिक प्रत्येक शून्य में समान रूप से प्रवाहित हो। यह विशाल उपक्रम स्वाभाविक रूप से डिलीवरी कैलेंडर का विस्तार करता है।
नरम धातुओं की मशीन कठोर धातुओं की तुलना में बहुत तेज होती है। एल्युमीनियम या माइल्ड स्टील सीएनसी मिलों को अधिकतम फ़ीड दरों पर चलाने की अनुमति देता है। P20 पूर्व-कठोर स्टील काटने और पॉलिश करने में अपेक्षाकृत तेज़ रहता है।
इसके विपरीत, पूरी तरह से कठोर H13 या S7 स्टील सब कुछ धीमा कर देता है। मशीन चालकों को कच्चे स्टील को काटना होगा, उसे ताप उपचार के लिए बाहर भेजना होगा और उसके ठंडा होने की प्रतीक्षा करनी होगी। फिर उन्हें अंतिम आयाम प्राप्त करने के लिए धीमी ईडीएम प्रक्रियाएं और हार्ड-मिलिंग करनी होगी। कठोर स्टील दीर्घायु की गारंटी देता है लेकिन काटने की गति को गंभीर रूप से प्रतिबंधित करता है।
आपकी कॉस्मेटिक आवश्यकताएँ शारीरिक श्रम के घंटों को निर्धारित करती हैं। मानक मशीनीकृत फिनिश के लिए न्यूनतम अतिरिक्त काम की आवश्यकता होती है। जटिल आवश्यकताएँ मूल रूप से शेड्यूल को बदल देती हैं।
एसपीआई ए-1 (डायमंड पॉलिश) ऑप्टिकल फिनिश प्राप्त करने के लिए महत्वपूर्ण, सावधानीपूर्वक मैनुअल श्रम की आवश्यकता होती है। उपकरण निर्माता आवर्धन के तहत स्टील को हाथ से चमकाने में कई दिन बिताते हैं। जटिल वीडीआई बनावट के लिए समय लेने वाली स्पार्क क्षरण प्रक्रियाओं की आवश्यकता होती है। आपको अपनी सौंदर्य संबंधी इच्छाओं को अपनी तत्काल समयसीमा की बाधाओं के विरुद्ध संतुलित करना होगा।
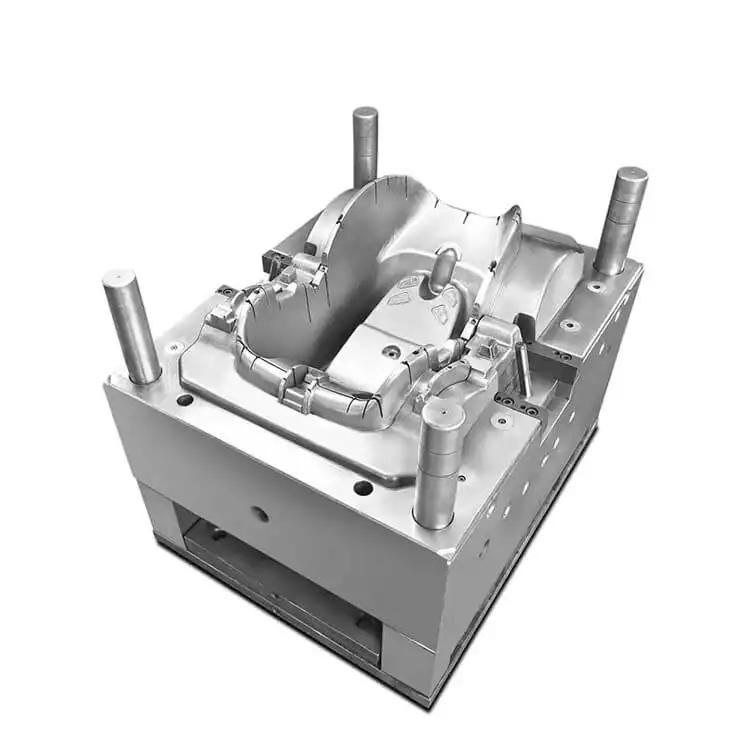
सही टूलिंग रणनीति चुनने के लिए आपको एक विश्वसनीय निर्णय ढांचे की आवश्यकता है। यह चुनाव पूरी तरह से आपके व्यावसायिक लक्ष्यों पर निर्भर करता है। आपको बाजार की गति को दीर्घकालिक इकाई अर्थशास्त्र के मुकाबले तौलना चाहिए।
तालिका: रैपिड और प्रोडक्शन टूलींग रणनीतियों की तुलना
विशेषता |
रैपिड टूलींग |
उत्पादन टूलींग |
|---|---|---|
विशिष्ट लीड टाइम |
2 से 4 सप्ताह |
6 से 12+ सप्ताह |
प्राथमिक सामग्री |
एल्युमीनियम (उदाहरण के लिए, एल्युमोल्ड) या माइल्ड स्टील |
कठोर स्टील (जैसे, H13, S7) |
विशिष्ट आयतन |
100 से 10,000 इकाइयाँ |
100,000 से लाखों इकाइयाँ |
स्वचालन स्तर |
न्यूनतम (मैन्युअल आवेषण सामान्य) |
पूरी तरह से स्वचालित (स्लाइडर, ऑटो-इजेक्शन) |
सर्वोत्तम उपयोग का मामला |
प्रोटोटाइपिंग, बाज़ार परीक्षण, ब्रिज उत्पादन |
दीर्घकालिक विनिर्माण, प्रति भाग न्यूनतम लागत |
तेज़ उत्पाद पुनरावृत्तियों की अक्सर आवश्यकता होती है तेजी से टूलींग . आपको इस दृष्टिकोण का उपयोग प्रोटोटाइपिंग, प्रारंभिक बाज़ार परीक्षण, या कम मात्रा वाले ब्रिज उत्पादन के लिए करना चाहिए। घिसाव दिखाने से पहले यह सुरक्षित रूप से 100 से 10,000 यूनिट का उत्पादन करता है।
विशेषताओं में नरम आधार सामग्री शामिल है। निर्माता आमतौर पर इन्हें विमान-ग्रेड एल्यूमीनियम या हल्के स्टील से बनाते हैं। वे आम तौर पर एकल-गुहा डिज़ाइन पेश करते हैं और न्यूनतम स्वचालन का उपयोग करते हैं। आप जटिल यांत्रिक स्लाइडर्स के लिए भुगतान करने के बजाय मैन्युअल रूप से इन्सर्ट लोड कर सकते हैं।
सीमाएँ निश्चित रूप से मौजूद हैं। एल्यूमिनियम कम उपकरण जीवन प्रदान करता है। यह लंबे समय तक उत्पादन के दौरान अत्यधिक अपघर्षक ग्लास से भरे रेजिन को संभाल नहीं सकता है। नरम धातु जल्दी खराब हो जाएगी, जिससे आपके हिस्से के आयाम बदल जाएंगे और कॉस्मेटिक फिनिश खराब हो जाएगी।
स्केल मजबूत स्थायित्व की मांग करता है। कस्टम मोल्ड टूलींग उच्च मात्रा में उत्पादन को लक्षित करती है। लाखों चक्रों तक फैले दीर्घकालिक विनिर्माण के लिए इस पद्धति का उपयोग करें। यह अंततः उत्पाद जीवन चक्र में प्रति भाग सबसे कम लागत उत्पन्न करता है।
विशेषताओं में अविश्वसनीय रूप से टिकाऊ सामग्री शामिल है। निर्माता H13 या S7 जैसे कठोर स्टील का उपयोग करते हैं। इन उपकरणों में मल्टी-कैविटी लेआउट और पूरी तरह से स्वचालित रनर और इजेक्शन सिस्टम शामिल हैं। वे मानवीय हस्तक्षेप के बिना कई दिनों तक स्वायत्त रूप से चलते हैं।
इस स्केलेबिलिटी परिणाम में पहले से अधिक समय लगता है। हालाँकि, यह बड़े पैमाने पर चक्र समय और आंशिक लागत को काफी कम कर देता है। आप दीर्घकालिक परिचालन दक्षता की गारंटी के लिए प्रारंभिक गति का त्याग करते हैं।
मानक बिक्री पिचें अक्सर यथार्थवादी जोखिमों की अनदेखी करती हैं। परिचालन विश्वास के निर्माण के लिए इन छिपी हुई बाधाओं को उजागर करने की आवश्यकता है। आपको अपने लॉन्च कैलेंडर को बरकरार रखने के लिए देरी का अनुमान लगाना चाहिए।
अधूरी सीएडी फ़ाइलें अक्सर किसी धातु के कटने से पहले किसी प्रोजेक्ट को रोक देती हैं। इंजीनियर अन-मोल्डेबल फीचर्स ढूंढते हैं और डिजाइन में बदलाव का अनुरोध करते हैं। धीमी ग्राहक स्वीकृतियाँ इस चरण को हफ्तों तक खींचती हैं।
आप सख्त संचार प्रोटोकॉल को परिभाषित करके इस जोखिम को कम कर सकते हैं। डीएफएम में तेजी लाने के लिए इन कदमों का पालन करें:
24-48 घंटे का एसएलए स्थापित करें: दोनों पक्षों को दो व्यावसायिक दिनों के भीतर इंजीनियरिंग फीडबैक और अनुमोदन टर्नअराउंड की आवश्यकता होती है।
मूल CAD फ़ाइलें प्रदान करें: महत्वपूर्ण सहनशीलता का उल्लेख करते हुए विस्तृत 2D PDF ड्राइंग के साथ हमेशा STEP या IGES फ़ाइलें भेजें।
एकल निर्णय-निर्माता को सशक्त बनाएं: समिति की सर्वसम्मति की प्रतीक्षा किए बिना तुरंत डिज़ाइन परिवर्तनों को अधिकृत करने के लिए अपनी टीम में एक प्रमुख इंजीनियर को नामित करें।
आपूर्ति शृंखला की बाधाएँ खरीद टीमों को आसानी से चकमा दे देती हैं। विशेष उपकरण स्टील्स की अनुपलब्धता से शेड्यूल में कई सप्ताह जुड़ जाते हैं। विदेशी एयरोस्पेस-ग्रेड एल्यूमीनियम ब्लॉकों को मशीन की दुकान तक पहुंचने के लिए कभी-कभी लंबे समय की आवश्यकता होती है।
उत्पादन रेजिन समान सिरदर्द का कारण बनता है। कस्टम-रंगीन रेजिन या विशेष चिकित्सा-ग्रेड पॉलिमर को बैकऑर्डर का सामना करना पड़ सकता है। यदि विशिष्ट प्लास्टिक T0 परीक्षण के लिए तैयार नहीं है, तो तैयार स्टील बस शेल्फ पर बेकार पड़ा रहता है।
कई नौसिखिया खरीदार मानते हैं कि पहली बार में ही उत्पादन के लिए तैयार हिस्सा तैयार हो जाता है। हम इसे 'टी0 ट्रैप' कहते हैं। पहले नमूने लगभग हमेशा छोटी-मोटी खामियाँ प्रदर्शित करते हैं। आपको फ्लैश, वार्प, या गलत सिकुड़न दरें दिखाई दे सकती हैं।
कार्यान्वयन वास्तविकता सतर्क योजना निर्धारित करती है। अपनी बेसलाइन टाइमलाइन के मानक भाग के रूप में T1 और T2 परिशोधन की योजना बनाएं। उपकरण निर्माताओं को आयामों को डायल करने, गेटों को समायोजित करने या बनावट को चमकाने के लिए समय की आवश्यकता होती है। नमूना पुनरावृत्ति को एक अनिवार्य चरण मानें, अप्रत्याशित अपवाद नहीं।
संभावित विक्रेताओं की सटीक जांच करने के लिए आपको मजबूत शॉर्टलिस्टिंग तर्क की आवश्यकता है। अवास्तविक वादों को जल्दी पहचान लेने से आप समय-सीमा चूकने और बाद में महंगे पुनर्कार्य से बच जाते हैं।
हमेशा विक्रेता के आंतरिक सेटअप के बारे में पूछताछ करें। क्या उनके पास समर्पित, इन-हाउस सीएनसी और ईडीएम मशीनें हैं? क्या वे केवल छोटे उप-ठेकेदारों को काम की दलाली दे रहे हैं?
इन-हाउस उपकरण कतार में देरी को नाटकीय रूप से कम कर देता है। यदि कोई निर्माता अपनी दुकान के फर्श को नियंत्रित करता है, तो वे तत्काल सुधारों को समायोजित करने के लिए शेड्यूल में बदलाव कर सकते हैं। दलालों को अन्य ग्राहकों के पीछे कतार में इंतजार करना होगा, जिससे आपकी समय-सीमा की भविष्यवाणी नष्ट हो जाएगी।
अस्पष्ट शब्दावली सच्चे कैलेंडर को अस्पष्ट कर देती है। आपको बिल्कुल स्पष्ट करना होगा कि उद्धरण समय मापना कब शुरू करता है। क्या घड़ी पीओ जारी करने, प्रारंभिक सीएडी अनुमोदन, या उस क्षण से शुरू होती है जब जमा उनके बैंक को मंजूरी दे देती है?
इसके अलावा, फिनिश लाइन को परिभाषित करें। क्या लीड समय आंतरिक 'टूल पूर्णता' पर समाप्त होता है? या क्या यह आपके अनुमोदित T1 नमूनों की भौतिक डिलीवरी पर समाप्त होता है? इन मील के पत्थर को स्पष्ट करने से परियोजना में हफ्तों तक निराशाजनक तर्क-वितर्क से बचाव होता है।
एक मशीन की दुकान भौतिकी के नियमों को नहीं मोड़ सकती। उनसे उनकी वर्तमान स्पिंडल उपयोग दरों के बारे में पूछें। एक दुकान जो पहले से ही 95% क्षमता पर काम कर रही है वह आपके ऑर्डर को वास्तविक रूप से तेज़ नहीं कर सकती है।
यदि वे पूरी तरह से बुक होने पर बिजली की तेजी से डिलीवरी का वादा करते हैं, तो वे या तो नौकरी निकाल देंगे या आपसे सप्ताहांत ओवरटाइम के लिए भारी, छिपा हुआ प्रीमियम वसूल करेंगे। अनुबंध पर हस्ताक्षर करने से पहले क्षमता पारदर्शिता की मांग करें।
इंजेक्शन मोल्ड डिलीवरी की अवधि कभी भी एक मनमानी संख्या नहीं होती है। उपकरण निर्माता सामग्री की कठोरता, भाग की जटिलता और अपेक्षित उत्पादन मात्रा के आधार पर इसकी सावधानीपूर्वक गणना करते हैं। डिज़ाइन चरण के दौरान खुला संचार शेड्यूल स्लिप के विरुद्ध आपका सबसे मजबूत बचाव बना हुआ है।
चरण शून्य को प्राथमिकता दें: अपने कैलेंडर पर दिनों की गिनती करने से पहले अपने सीएडी को लॉक करें और डीएफएम को अंतिम रूप दें।
उद्धरण से परे देखें: केवल सबसे कम उद्धृत अवधि के आधार पर टूलिंग पार्टनर का चयन न करें। अवास्तविक समय-सीमा अनिवार्य रूप से जल्दबाजी वाली इंजीनियरिंग, खराब उपकरण गुणवत्ता और अविश्वसनीय रूप से महंगे पुनर्कार्य को जन्म देती है।
स्केल के साथ रणनीति को संरेखित करें: तत्काल परीक्षण के लिए तीव्र एल्यूमीनियम सेटअप चुनें, लेकिन दीर्घकालिक स्केलेबिलिटी के लिए कठोर स्टील के लिए प्रतिबद्ध रहें।
आप आज एक सटीक समयरेखा सुरक्षित कर सकते हैं। व्यापक डीएफएम विश्लेषण और ईमानदार, डेटा-समर्थित लीड टाइम मूल्यांकन के लिए अपनी वर्तमान 3डी सीएडी फ़ाइल को किसी विश्वसनीय भागीदार को सबमिट करने के लिए अपनी टीम को प्रेरित करें।
उत्तर: हां, आप दो प्राथमिक तरीकों से समयसीमा में तेजी ला सकते हैं। सबसे पहले, आप सप्ताहांत या रात भर की मशीनिंग शिफ्ट को कवर करने के लिए शीघ्र शुल्क का भुगतान कर सकते हैं। दूसरा, आप सक्रिय रूप से पार्ट डिज़ाइन को सरल बना सकते हैं। जटिल अंडरकट्स को कम करना और सरल, मानक सतह फिनिश को चुनना आवश्यक मशीनिंग और पॉलिशिंग घंटों को काफी कम कर देता है।
उत्तर: परोक्ष रूप से, हाँ। पीवीसी या 30% ग्लास से भरे नायलॉन जैसे अत्यधिक संक्षारक या अपघर्षक रेजिन के लिए मजबूत टूलींग की आवश्यकता होती है। आपका सांचा पूरी तरह से कठोर H13 जैसे कठोर, पहनने-प्रतिरोधी स्टील से निर्मित होना चाहिए। मानक पूर्व-कठोर धातुओं की तुलना में इस विशिष्ट सामग्री को काटने, ईडीएम और ताप-उपचार में काफी अधिक समय लगता है।
उत्तर: T0 (टेस्ट 0) आपके नए पूर्ण किए गए टूल से शूट किया गया पहला भौतिक प्लास्टिक भाग है। उपकरण के प्रदर्शन का मूल्यांकन करने के लिए इंजीनियर इस प्रारंभिक नमूने का उपयोग करते हैं। इससे उन्हें अंतिम उत्पादन अनुमोदन देने से पहले किसी भी आवश्यक आयामी बदलाव या कॉस्मेटिक समायोजन की पहचान करने में मदद मिलती है।


