


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 30-09-2026 Asal: Lokasi


Di bidang manufaktur, prediktabilitas garis waktu tetap sama pentingnya dengan pengeluaran per unit Anda. Perkakas yang tertunda mendorong tanggal masuk ke pasar menjadi lebih jauh. Hal ini berisiko menimbulkan gangguan serius pada rantai pasokan dan terus-menerus membuat frustrasi para pemangku kepentingan utama. Kutipan untuk waktu tunggu cetakan injeksi sering kali berkisar antara dua hingga dua belas minggu. Tim pengadaan dan teknik harus memahami mengapa terdapat perbedaan besar ini agar dapat memperkirakan produksi secara akurat.
Memahami variabel di balik pembuatan alat memberdayakan Anda untuk mengevaluasi penawaran masuk secara akurat. Variabel-variabel ini berkisar dari kekerasan bahan dasar hingga kompleksitas desain yang rumit. Anda dapat dengan mudah menghindari hambatan tersembunyi. Anda juga dapat memilih pendekatan perkakas yang tepat untuk kebutuhan skalabilitas spesifik Anda. Kami akan mengeksplorasi setiap fase pembuatan cetakan, menguraikan risiko tersembunyi, dan menunjukkan kepada Anda cara mengenali janji vendor yang tidak realistis.
Waktu tunggu standar untuk cetakan baja tingkat produksi berkisar antara 6 hingga 12 minggu; perkakas aluminium cepat biasanya membutuhkan 2 hingga 4 minggu.
Kompleksitas komponen, kavitasi cetakan, dan pemilihan material adalah pendorong utama waktu pemesinan.
Penggelinciran garis waktu yang paling umum terjadi bukanlah pemesinan, melainkan negosiasi Desain untuk Manufakturabilitas (DFM) yang berkepanjangan dan siklus iterasi sampel (T0 hingga T1).
Mengevaluasi mitra perkakas memerlukan melihat melampaui hari-hari yang ditentukan dan meneliti kemampuan internal mereka, ketelitian DFM, dan protokol komunikasi.
Anda harus mengungkap garis waktu dengan memecahnya menjadi fase-fase yang dapat diverifikasi. Menetapkan ekspektasi dasar mencegah kejutan sebelum Anda mendalami variabel yang kompleks. Setiap proyek perkakas khusus mengikuti perkembangan terstruktur.
Insinyur memulai dengan mengevaluasi garis perpisahan dan sudut rancangan secara cermat. Mereka menentukan lokasi gerbang yang optimal dan strategi pelontaran yang kuat. Fase ini memastikan geometri Anda benar-benar dapat terlepas dari balok baja.
Realitas Implementasi: Proses pembuatan perkakas tidak akan dimulai sampai Anda menyetujui CAD 3D akhir. Banyak pembeli yang salah berasumsi bahwa timeline dimulai saat pesanan pembelian dikeluarkan. Keterlambatan dalam persetujuan desain secara langsung memperpanjang tanggal pengiriman akhir Anda.
Fase ini melibatkan pemindahan material berat. Fasilitas melakukan pemesinan kasar untuk membentuk balok baja. Mereka menerapkan perlakuan panas jika desain Anda memerlukan baja perkakas yang diperkeras. Insinyur kemudian menggunakan Pemesinan Pelepasan Listrik (EDM) untuk fitur yang rumit.
EDM secara perlahan membakar logam menggunakan percikan listrik. Ini menciptakan sudut dalam yang tajam dan rusuk halus. Tahap ini mewakili inti dari proses pembuatan cetakan . Ketersediaan mesin sepenuhnya menentukan kecepatan fase ini. Spindel CNC yang di-backlog akan langsung menghentikan kemajuan Anda.
Mesin tidak dapat menyelesaikan semuanya secara otomatis. Pembuat peralatan yang terampil turun tangan untuk melakukan pekerjaan yang kritis. Mereka melakukan pemolesan tangan yang cermat untuk mencapai persyaratan permukaan tertentu. Mereka dengan hati-hati memasang penggeser, pengangkat, dan pin inti ke dalam rakitan utama.
Perakitan akhir ini menuntut ketelitian yang tinggi. Ketidakselarasan kecil di sini menyebabkan flashing atau cacat bagian nantinya. Pemasangan yang tepat memastikan komponen bergerak meluncur dengan lancar selama siklus produksi berkelanjutan.
T0 mewakili tes fisik pertama cetakan injeksi plastik . Teknisi menyuntikkan resin cair ke dalam alat yang baru dirakit. Mereka memeriksa potongan plastik yang dihasilkan untuk mengetahui adanya lengkungan, bekas tenggelam, dan keakuratan dimensi.
Penyesuaian praktis tidak bisa dihindari. Anda tidak boleh mengharapkan bagian yang sempurna pada percobaan pertama. Pembuat perkakas biasanya perlu mengubah ukuran gerbang, menyesuaikan saluran pendingin, atau menyempurnakan tekstur. Anda harus menyangga waktu iterasi ini ke dalam jadwal peluncuran Anda.
Faktor teknis tertentu akan secara sistematis menambah atau mengurangi durasi produksi Anda. Anda harus memahami variabel-variabel ini untuk mengoptimalkan jadwal peluncuran produk Anda.
Mesin cetakan buka-tutup sederhana sangat cepat. Geometri kompleks mengubah persamaan ini sepenuhnya. Pemotongan, aksi samping, dan ulir internal yang rumit memerlukan komponen bergerak tambahan. Pembuat perkakas Anda harus merancang dan mengerjakan pengangkat atau penggeser khusus.
Setiap bagian yang bergerak memerlukan pemrograman CNC individual. Hal ini memerlukan pemesinan terpisah, pemolesan, dan pemasangan manual yang presisi. Kompleksitas tambahan ini secara drastis meningkatkan jam kerja teknis dan waktu yang dihabiskan di lantai produksi.
Jumlah komponen identik yang diproduksi per siklus sangat mempengaruhi waktu pemesinan. Mesin cetakan prototipe rongga tunggal jauh lebih cepat daripada alat produksi yang kompleks.
Pertimbangkan cetakan produksi tinggi dengan 32 rongga. Hal ini memerlukan ketelitian ekstrim untuk memastikan konsistensi rongga-ke-rongga yang ketat. Teknisi harus mengerjakan geometri yang sama persis sebanyak 32 kali secara terpisah. Mereka harus menyeimbangkan sistem pelari yang kompleks dengan sempurna sehingga plastik mengalir secara merata ke setiap ruang kosong. Upaya besar-besaran ini tentu saja memperpanjang kalender pengiriman.
Mesin logam lunak jauh lebih cepat daripada logam keras. Aluminium atau baja ringan memungkinkan pabrik CNC bekerja pada laju pengumpanan maksimum. Baja pra-pengerasan P20 tetap relatif cepat untuk dipotong dan dipoles.
Sebaliknya, baja H13 atau S7 yang dikeraskan sepenuhnya memperlambat segalanya. Masinis harus memotong baja mentah, mengirimkannya untuk perlakuan panas, dan menunggu hingga dingin. Mereka kemudian harus melakukan proses EDM yang lebih lambat dan penggilingan keras untuk mencapai dimensi akhir. Baja yang lebih keras menjamin umur panjang tetapi sangat membatasi kecepatan potong.
Persyaratan kosmetik Anda menentukan jam kerja manual. Penyelesaian akhir dengan mesin standar memerlukan kerja ekstra minimal. Persyaratan yang rumit secara mendasar mengubah jadwal.
Untuk mencapai hasil akhir optik SPI A-1 (semir berlian) memerlukan kerja manual yang signifikan dan teliti. Pembuat perkakas menghabiskan waktu berhari-hari memoles baja dengan tangan di bawah pembesaran. Tekstur VDI yang kompleks memerlukan proses erosi percikan yang memakan waktu. Anda harus menyeimbangkan keinginan estetika Anda dengan batasan waktu yang mendesak.
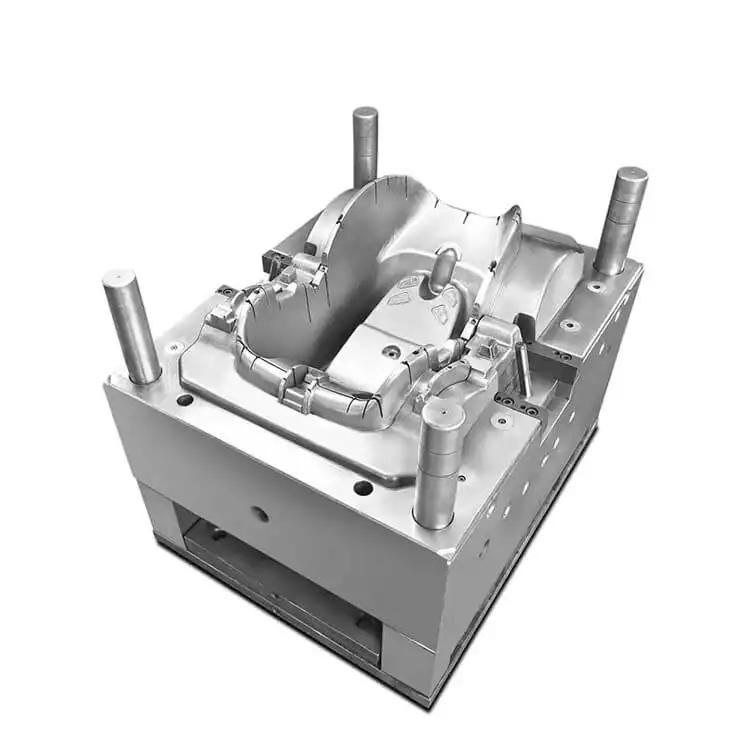
Anda memerlukan kerangka keputusan yang andal untuk memilih strategi perkakas yang tepat. Pilihan ini sepenuhnya bergantung pada tujuan bisnis Anda. Anda harus mempertimbangkan speed-to-market dengan unit ekonomi jangka panjang.
Tabel: Perbandingan Strategi Peralatan Cepat dan Produksi
Fitur |
Perkakas Cepat |
Perkakas Produksi |
|---|---|---|
Waktu Pimpin yang Khas |
2 hingga 4 Minggu |
6 hingga 12+ Minggu |
Bahan Utama |
Aluminium (misalnya Alumold) atau Baja Ringan |
Baja Keras (misalnya, H13, S7) |
Volume Khas |
100 hingga 10.000 Unit |
100.000 hingga Jutaan Unit |
Tingkat Otomatisasi |
Minimal (Sisipan manual umum) |
Sepenuhnya Otomatis (Slider, ejeksi otomatis) |
Kasus Penggunaan Terbaik |
Pembuatan Prototipe, Pengujian Pasar, Produksi Jembatan |
Manufaktur Jangka Panjang, Biaya per suku cadang Terendah |
Iterasi produk yang cepat sering kali diperlukan perkakas yang cepat . Anda harus menggunakan pendekatan ini untuk pembuatan prototipe, pengujian pasar awal, atau produksi jembatan bervolume rendah. Ini dengan aman menghasilkan 100 hingga 10.000 unit sebelum menunjukkan keausan.
Ciri-cirinya antara lain bahan dasar yang lebih lembut. Pabrikan biasanya mengolahnya dari aluminium kelas pesawat terbang atau baja ringan. Mereka biasanya menampilkan desain rongga tunggal dan menggunakan otomatisasi minimal. Anda mungkin memuat sisipan secara manual daripada membayar penggeser mekanis yang rumit.
Keterbatasan pasti ada. Aluminium menawarkan masa pakai alat yang lebih rendah. Produk ini tidak dapat menangani resin berisi kaca yang sangat abrasif dalam jangka waktu produksi yang lama. Logam yang lebih lunak akan cepat rusak, mengubah dimensi komponen dan menurunkan hasil akhir kosmetik.
Skala menuntut daya tahan yang kokoh. Perkakas cetakan khusus menargetkan produksi volume tinggi. Gunakan metode ini untuk produksi jangka panjang yang mencakup jutaan siklus. Hal ini pada akhirnya menghasilkan biaya per komponen terendah sepanjang siklus hidup produk.
Karakteristiknya mencakup bahan yang sangat tahan lama. Pabrikan menggunakan baja yang dikeraskan seperti H13 atau S7. Alat-alat ini menampilkan tata letak multi-rongga serta sistem pelari dan ejeksi yang sepenuhnya otomatis. Mereka berjalan secara mandiri selama berhari-hari tanpa campur tangan manusia.
Hasil skalabilitas ini membutuhkan waktu lebih lama di awal. Namun, hal ini secara drastis mengurangi waktu siklus dan biaya suku cadang dalam skala besar. Anda mengorbankan kecepatan awal untuk menjamin efisiensi operasional jangka panjang.
Promosi penjualan standar sering kali mengabaikan risiko yang realistis. Membangun kepercayaan operasional perlu menyoroti hambatan-hambatan yang tersembunyi ini. Anda harus mengantisipasi penundaan agar kalender peluncuran Anda tetap utuh.
File CAD yang tidak lengkap sering kali menghentikan proyek sebelum logam apa pun terpotong. Insinyur menemukan fitur yang tidak dapat dibentuk dan meminta perubahan desain. Persetujuan klien yang lambat menunda fase ini selama berminggu-minggu.
Anda dapat mengurangi risiko ini dengan menetapkan protokol komunikasi yang ketat. Ikuti langkah-langkah yang dapat ditindaklanjuti berikut untuk mempercepat DFM:
Tetapkan SLA 24-48 jam: Memerlukan umpan balik teknik dan penyelesaian persetujuan dalam dua hari kerja di kedua sisi.
Sediakan file CAD asli: Selalu kirim file STEP atau IGES bersama gambar PDF 2D mendetail yang menunjukkan toleransi kritis.
Berdayakan satu pengambil keputusan: Tunjuk satu insinyur utama di tim Anda untuk mengizinkan perubahan desain secara instan tanpa menunggu konsensus komite.
Kendala rantai pasokan dengan mudah membutakan tim pengadaan. Tidak tersedianya baja perkakas khusus menambah jadwal berminggu-minggu. Blok aluminium kelas luar angkasa yang eksotis terkadang memerlukan waktu tunggu yang lama hanya untuk sampai di bengkel mesin.
Resin produksi menyebabkan sakit kepala serupa. Resin dengan warna khusus atau polimer tingkat medis khusus mungkin akan mengalami pemesanan awal. Jika plastik tertentu belum siap untuk uji coba T0, baja yang sudah jadi hanya akan diam di rak.
Banyak pembeli pemula berasumsi bahwa suntikan pertama menghasilkan suku cadang yang siap produksi. Kami menyebutnya 'Perangkap T0.' Sampel pertama hampir selalu menunjukkan cacat kecil. Anda mungkin melihat flash, warp, atau tingkat penyusutan yang salah.
Realitas Implementasi menentukan perencanaan yang hati-hati. Rencanakan penyempurnaan T1 dan T2 sebagai bagian standar dari garis waktu dasar Anda. Pembuat perkakas memerlukan waktu untuk menyesuaikan dimensi, menyesuaikan gerbang, atau memoles tekstur. Perlakukan iterasi sampel sebagai fase wajib, bukan pengecualian yang tidak terduga.
Anda memerlukan logika pemilihan yang kuat untuk memeriksa vendor potensial secara akurat. Menemukan janji-janji yang tidak realistis sejak dini akan menyelamatkan Anda dari tenggat waktu yang terlewat dan pengerjaan ulang yang mahal di kemudian hari.
Selalu interogasi pengaturan internal vendor. Apakah mereka memiliki mesin CNC dan EDM khusus? Apakah mereka sekadar memperantarai pekerjaan tersebut kepada sub-kontraktor yang lebih kecil?
Peralatan internal secara signifikan mengurangi penundaan antrian. Jika produsen mengendalikan pabriknya sendiri, mereka dapat mengubah jadwal untuk mengakomodasi perbaikan yang mendesak. Broker harus mengantri di belakang klien lain, sehingga menghancurkan prediktabilitas timeline Anda.
Terminologi yang tidak jelas mengaburkan kalender yang sebenarnya. Anda harus memperjelas kapan tepatnya kutipan mulai mengukur waktu. Apakah jamnya dimulai dari penerbitan PO, persetujuan awal CAD, atau saat setoran dikliring di bank mereka?
Selanjutnya menentukan garis finis. Apakah waktu tunggu berakhir pada 'penyelesaian alat' internal? Atau apakah itu berakhir setelah pengiriman fisik sampel T1 yang Anda setujui? Mengklarifikasi pencapaian-pencapaian ini mencegah argumen-argumen yang membuat frustrasi selama berminggu-minggu setelah proyek dijalankan.
Sebuah bengkel mesin tidak dapat melanggar hukum fisika. Tanyakan kepada mereka tentang tingkat pemanfaatan spindel mereka saat ini. Toko yang sudah beroperasi dengan kapasitas 95% tidak dapat mempercepat pesanan Anda secara realistis.
Jika mereka menjanjikan pengiriman secepat kilat saat pemesanan sudah penuh, mereka akan menengahi pekerjaan tersebut atau membebankan Anda premi yang mahal dan tersembunyi untuk lembur akhir pekan. Menuntut transparansi kapasitas sebelum menandatangani kontrak.
Durasi pengiriman cetakan injeksi tidak pernah menjadi angka sembarangan. Pembuat perkakas menghitungnya dengan cermat berdasarkan kekerasan material, kompleksitas komponen, dan volume produksi yang diharapkan. Komunikasi terbuka selama fase desain tetap menjadi pertahanan terkuat Anda terhadap slip jadwal.
Prioritaskan Fase Nol: Kunci CAD Anda dan selesaikan DFM sebelum menghitung hari di kalender Anda.
Perhatikan Melampaui Penawaran: Jangan memilih mitra perkakas hanya berdasarkan durasi penawaran terpendek. Jadwal waktu yang tidak realistis pasti akan menyebabkan rekayasa yang terburu-buru, kualitas alat yang buruk, dan pengerjaan ulang yang sangat mahal.
Menyelaraskan Strategi dengan Skala: Pilih pengaturan aluminium yang cepat untuk pengujian langsung, namun berkomitmenlah pada baja yang diperkeras untuk skalabilitas jangka panjang.
Anda dapat mendapatkan garis waktu yang akurat hari ini. Minta tim Anda untuk mengirimkan file CAD 3D Anda saat ini ke mitra tepercaya untuk analisis DFM yang komprehensif dan penilaian waktu tunggu yang jujur dan didukung data.
J: Ya, Anda dapat mempercepat timeline melalui dua metode utama. Pertama, Anda dapat membayar biaya yang dipercepat untuk menutupi shift pemesinan akhir pekan atau malam hari. Kedua, Anda dapat secara aktif menyederhanakan desain bagian. Mengurangi undercut yang rumit dan memilih penyelesaian permukaan standar yang lebih sederhana secara signifikan mempersingkat waktu pengerjaan dan pemolesan yang diperlukan.
J: Secara tidak langsung ya. Resin yang sangat korosif atau abrasif, seperti PVC atau nilon berisi kaca 30%, memerlukan perkakas yang kuat. Cetakan Anda harus dibuat dari baja yang lebih keras dan tahan aus seperti H13 yang dikeraskan sepenuhnya. Bahan khusus ini membutuhkan waktu lebih lama untuk dipotong, EDM, dan perlakuan panas dibandingkan dengan logam standar yang sudah dikeraskan sebelumnya.
A: T0 (Tes 0) adalah bagian plastik fisik pertama yang diambil dari alat Anda yang baru selesai dibuat. Insinyur menggunakan sampel awal ini untuk mengevaluasi kinerja alat. Ini membantu mereka mengidentifikasi perubahan dimensi atau penyesuaian kosmetik yang diperlukan sebelum Anda memberikan persetujuan produksi akhir.


