


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 30/09/2026 Origine: Sito


Nel settore manifatturiero, la prevedibilità della sequenza temporale rimane fondamentale tanto quanto le spese per unità. Il ritardo degli strumenti sposta le date di immissione sul mercato. Rischia gravi interruzioni della catena di approvvigionamento e frustra costantemente le principali parti interessate. Citazioni per I tempi di consegna dello stampo a iniezione spesso variano da due a dodici settimane. I team di procurement e ingegneria devono comprendere il motivo per cui esiste questa ampia varianza per poter prevedere con precisione la produzione.
Comprendere le variabili alla base della creazione degli utensili ti consente di valutare accuratamente i preventivi in arrivo. Queste variabili vanno dalla durezza del materiale di base alla complessità della progettazione complessa. Puoi facilmente evitare i colli di bottiglia nascosti. Puoi anche scegliere l'approccio corretto agli strumenti per le tue specifiche esigenze di scalabilità. Esploreremo ogni fase della creazione dello stampo, delineeremo i rischi nascosti e ti mostreremo come individuare le promesse non realistiche dei fornitori.
I tempi di consegna standard per gli stampi in acciaio di produzione vanno da 6 a 12 settimane; la lavorazione rapida dell'alluminio richiede in genere da 2 a 4 settimane.
La complessità delle parti, la cavitazione dello stampo e la selezione dei materiali sono i principali fattori determinanti del tempo di lavorazione.
Il deragliamento più comune della sequenza temporale non è la lavorazione, ma le negoziazioni prolungate di Design for Manufacturability (DFM) e i cicli di iterazione dei campioni (da T0 a T1).
La valutazione di un partner per gli utensili richiede di guardare oltre i giorni indicati e di esaminare attentamente le sue capacità interne, la completezza del DFM e i protocolli di comunicazione.
È necessario demistificare la sequenza temporale suddividendola in fasi verificabili. Stabilire le aspettative di base previene le sorprese prima di immergersi in variabili complesse. Ogni progetto di utensili personalizzati segue una progressione strutturata.
Gli ingegneri iniziano valutando meticolosamente le linee di giunzione e gli angoli di sformo. Determinano le posizioni ottimali dei cancelli e robuste strategie di espulsione. Questa fase garantisce che la geometria possa effettivamente staccarsi dal blocco d'acciaio.
Realtà dell'implementazione: il tempo dedicato alla produzione degli utensili non inizia finché non si approva il CAD 3D finale. Molti acquirenti presumono erroneamente che la sequenza temporale inizi con l'emissione di un ordine di acquisto. I ritardi nell'approvazione del progetto prolungano direttamente la data di consegna finale.
Questa fase prevede la rimozione di materiale pesante. Le strutture eseguono lavorazioni di sgrossatura per modellare i blocchi di acciaio. Applicano il trattamento termico se il tuo progetto richiede acciaio per utensili temprato. Gli ingegneri utilizzano quindi la lavorazione a scarica elettrica (EDM) per le caratteristiche complesse.
L'EDM brucia lentamente il metallo utilizzando scintille elettriche. Crea angoli interni acuti e nervature sottili. Questa fase rappresenta il fulcro del processo di fabbricazione dello stampo . La disponibilità della macchina determina interamente la velocità di questa fase. I mandrini CNC in arretrato metteranno immediatamente in pausa i tuoi progressi.
Le macchine non possono finire tutto automaticamente. I produttori di utensili qualificati intervengono per il lavoro di banco critico. Eseguono una meticolosa lucidatura manuale per soddisfare specifici requisiti superficiali. Si inseriscono con cura i cursori, i sollevatori e i perni centrali nel gruppo principale.
Questo assemblaggio finale richiede un'elevata precisione. Un piccolo disallineamento in questo caso provoca successivamente lampeggiamenti o difetti delle parti. Il corretto montaggio garantisce che i componenti mobili scorrano agevolmente durante i cicli di produzione continui.
T0 rappresenta il primo test fisico del stampo per iniezione plastica . I tecnici iniettano la resina fusa nello strumento appena assemblato. Ispezionano i pezzi di plastica risultanti per verificare la deformazione, i segni di avvallamento e l'accuratezza dimensionale.
Gli aggiustamenti sono praticamente inevitabili. Non dovresti mai aspettarti parti perfette al primo tentativo. I produttori di utensili di solito devono modificare le dimensioni dei cancelli, regolare i canali di raffreddamento o perfezionare le trame. È necessario bufferizzare questo tempo di iterazione nella pianificazione del lancio.
Fattori tecnici specifici aumenteranno o diminuiranno sistematicamente la durata della produzione. È necessario comprendere queste variabili per ottimizzare il programma di lancio del prodotto.
Macchina semplice per stampi apri-chiudi incredibilmente veloce. La geometria complessa cambia completamente questa equazione. Sottosquadri, azioni laterali e filettature interne complesse richiedono componenti mobili aggiuntivi. Il tuo attrezzista deve progettare e lavorare sollevatori o cursori personalizzati.
Ogni parte mobile richiede una programmazione CNC individuale. Richiede lavorazione separata, lucidatura e montaggio manuale preciso. Questa complessità aggiuntiva aumenta drasticamente sia le ore di progettazione che il tempo trascorso in officina.
Il numero di pezzi identici prodotti per ciclo influenza fortemente il tempo di lavorazione. Uno stampo prototipo a cavità singola viene lavorato molto più velocemente di uno strumento di produzione complesso.
Consideriamo uno stampo ad alta produzione da 32 cavità. Richiede estrema precisione per garantire una rigorosa consistenza da cavità a cavità. I tecnici devono lavorare esattamente la stessa geometria 32 volte separate. Devono bilanciare perfettamente i complessi sistemi di guide in modo che la plastica scorra uniformemente in ogni singolo vuoto. Questa imponente impresa allunga naturalmente il calendario delle consegne.
I metalli teneri vengono lavorati molto più velocemente dei metalli duri. L'alluminio o l'acciaio dolce consentono alle frese CNC di funzionare alla massima velocità di avanzamento. L'acciaio pretemprato P20 rimane relativamente veloce da tagliare e lucidare.
Al contrario, l'acciaio H13 o S7 completamente temprato rallenta tutto. I macchinisti devono tagliare l'acciaio grezzo, inviarlo al trattamento termico e attendere che si raffreddi. Devono quindi eseguire processi di elettroerosione più lenti e fresatura dura per ottenere le dimensioni finali. L'acciaio più duro garantisce la longevità ma limita fortemente la velocità di taglio.
Le tue esigenze cosmetiche dettano le ore di lavoro manuale. Le finiture lavorate standard richiedono un lavoro extra minimo. Requisiti complessi alterano radicalmente il programma.
Il raggiungimento di una finitura ottica SPI A-1 (lucido diamantato) richiede un lavoro manuale significativo e meticoloso. I produttori di utensili trascorrono giorni interi a lucidare l'acciaio a mano sotto ingrandimento. Le strutture VDI complesse richiedono processi di elettroerosione che richiedono molto tempo. Devi bilanciare i tuoi desideri estetici con i tuoi urgenti vincoli temporali.
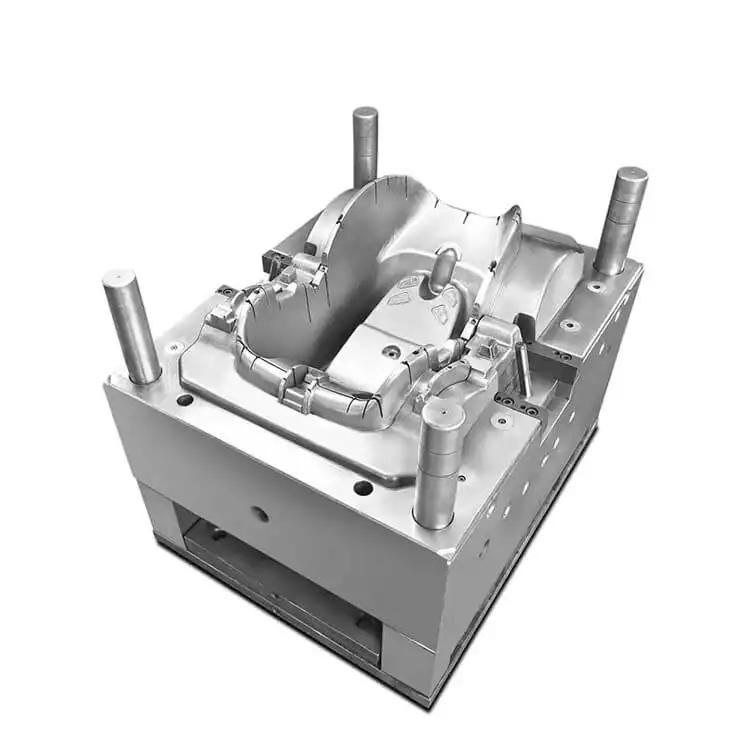
È necessario un quadro decisionale affidabile per scegliere la giusta strategia di attrezzamento. Questa scelta dipende interamente dai tuoi obiettivi aziendali. È necessario valutare la velocità di immissione sul mercato rispetto all'economia unitaria a lungo termine.
Tabella: Confronto tra strategie di attrezzaggio rapido e di produzione
Caratteristica |
Attrezzaggio rapido |
Attrezzature di produzione |
|---|---|---|
Tempi di consegna tipici |
Da 2 a 4 settimane |
Da 6 a 12+ settimane |
Materiale primario |
Alluminio (ad esempio, Alumold) o acciaio dolce |
Acciaio temprato (ad es. H13, S7) |
Volume tipico |
Da 100 a 10.000 unità |
Da 100.000 a milioni di unità |
Livello di automazione |
Minimo (inserimenti manuali comuni) |
Completamente automatizzato (cursori, espulsione automatica) |
Miglior caso d'uso |
Prototipazione, test di mercato, produzione di ponti |
Produzione a lungo termine, costo per pezzo più basso |
Spesso sono necessarie iterazioni rapide del prodotto attrezzaggio rapido . Dovresti utilizzare questo approccio per la prototipazione, i test di mercato iniziali o la produzione di ponti a basso volume. Produce in sicurezza da 100 a 10.000 unità prima di mostrare segni di usura.
Le caratteristiche includono materiali di base più morbidi. I produttori di solito li fresano da alluminio aeronautico o acciaio dolce. In genere presentano design a cavità singola e utilizzano un'automazione minima. Potresti caricare manualmente gli inserti invece di pagare per complessi cursori meccanici.
Esistono certamente delle limitazioni. L'alluminio offre una durata utensile inferiore. Non è in grado di gestire resine caricate con vetro altamente abrasive su lunghi cicli di produzione. Il metallo più morbido si consumerà rapidamente, alterando le dimensioni della parte e degradando le finiture estetiche.
La scala richiede una durabilità robusta. Gli utensili per stampi personalizzati mirano alla produzione di volumi elevati. Utilizza questo metodo per la produzione a lungo termine che copre milioni di cicli. Alla fine garantisce il costo per parte più basso durante il ciclo di vita del prodotto.
Le caratteristiche includono materiali incredibilmente durevoli. I produttori utilizzano acciaio temprato come H13 o S7. Questi strumenti sono caratterizzati da layout multi-cavità e sistemi di guida ed espulsione completamente automatizzati. Funzionano autonomamente per giorni senza intervento umano.
Questo risultato di scalabilità richiede molto più tempo in anticipo. Tuttavia, riduce drasticamente il tempo di ciclo e il costo delle parti su larga scala. Sacrifichi la velocità iniziale per garantire l'efficienza operativa a lungo termine.
Le proposte di vendita standard spesso ignorano i rischi realistici. Per costruire la fiducia operativa è necessario evidenziare questi colli di bottiglia nascosti. È necessario anticipare i ritardi per mantenere intatto il calendario dei lanci.
I file CAD incompleti spesso interrompono un progetto prima che il metallo venga tagliato. Gli ingegneri trovano caratteristiche non stampabili e richiedono modifiche al design. Le lente approvazioni dei clienti trascinano questa fase per settimane.
È possibile mitigare questo rischio definendo protocolli di comunicazione rigorosi. Segui questi passaggi attuabili per accelerare DFM:
Stabilisci uno SLA di 24-48 ore: richiedi feedback tecnico e tempi di approvazione entro due giorni lavorativi da entrambe le parti.
Fornisci file CAD nativi: invia sempre file STEP o IGES insieme a un disegno PDF 2D dettagliato che evidenzia le tolleranze critiche.
Dai più potere a un singolo decisore: designa un ingegnere capo del tuo team per autorizzare istantaneamente le modifiche alla progettazione senza attendere il consenso del comitato.
I vincoli della supply chain ingannano facilmente i team di procurement. L'indisponibilità di acciai per utensili specializzati aggiunge settimane al programma. I blocchi di alluminio esotici di tipo aerospaziale a volte richiedono lunghi tempi di consegna solo per arrivare all'officina meccanica.
Le resine di produzione causano mal di testa simili. Le resine con colori personalizzati o i polimeri specializzati per uso medico potrebbero dover affrontare ordini arretrati. Se la plastica specifica non è pronta per la prova T0, l'acciaio finito resta semplicemente inattivo sullo scaffale.
Molti acquirenti alle prime armi presumono che il primo scatto produca una parte pronta per la produzione. La chiamiamo 'Trappola T0'. I primi campioni mostrano quasi sempre piccoli difetti. Potrebbero verificarsi bave, deformazioni o tassi di restringimento errati.
Implementazione La realtà impone una pianificazione cauta. Pianifica i perfezionamenti T1 e T2 come parte standard della tua sequenza temporale di base. I produttori di utensili hanno bisogno di tempo per definire le dimensioni, regolare i cancelli o lucidare le trame. Tratta l'iterazione del campione come una fase obbligatoria, non come un'eccezione imprevista.
È necessaria una forte logica di selezione per esaminare accuratamente i potenziali fornitori. Individuare tempestivamente le promesse non realistiche ti evita il mancato rispetto delle scadenze e costose rielaborazioni successive.
Interroga sempre la configurazione interna di un fornitore. Hanno macchine CNC ed EDM dedicate e interne? Stanno semplicemente intermediando il lavoro a subappaltatori più piccoli?
Le apparecchiature interne riducono drasticamente i ritardi nelle code. Se un produttore controlla la propria produzione, può modificare i programmi per far fronte a soluzioni urgenti. I broker devono attendere in fila dietro gli altri clienti, distruggendo la prevedibilità della tua sequenza temporale.
La terminologia vaga oscura il vero calendario. È necessario chiarire esattamente quando il preventivo inizia a misurare il tempo. Il tempo inizia dall'emissione dell'ordine di acquisto, dall'approvazione iniziale del CAD o dal momento in cui il deposito viene liquidato dalla banca?
Inoltre, definire la linea del traguardo. Il lead time termina con il 'completamento dello strumento' interno? Oppure termina con la consegna fisica dei campioni T1 approvati? Chiarire questi traguardi evita discussioni frustranti per settimane nell'inizio del progetto.
Un’officina meccanica non può piegare le leggi della fisica. Chiedi loro informazioni sui tassi di utilizzo attuali del mandrino. Un negozio già operativo al 95% della capacità non può realisticamente accelerare il tuo ordine.
Se promettono consegne rapidissime mentre sono al completo, intermediano il lavoro o ti addebitano premi nascosti e salati per gli straordinari del fine settimana. Richiedere trasparenza sulla capacità della domanda prima di firmare il contratto.
La durata della consegna dello stampo a iniezione non è mai un numero arbitrario. I produttori di utensili lo calcolano meticolosamente in base alla durezza del materiale, alla complessità della parte e al volume di produzione previsto. La comunicazione aperta durante la fase di progettazione rimane la difesa più forte contro gli slittamenti della pianificazione.
Dai priorità alla Fase Zero: blocca il tuo CAD e finalizza il DFM prima di contare i giorni sul tuo calendario.
Guarda oltre il preventivo: non selezionare un partner per gli utensili basandosi esclusivamente sulla durata più breve indicata. Tempistiche non realistiche portano inevitabilmente a una progettazione affrettata, a una scarsa qualità degli strumenti e a rilavorazioni incredibilmente costose.
Allinea la strategia alla scala: scegli configurazioni rapide dell'alluminio per test immediati, ma scegli l'acciaio temprato per la scalabilità a lungo termine.
Puoi assicurarti una cronologia precisa oggi stesso. Chiedi al tuo team di inviare il file CAD 3D corrente a un partner fidato per un'analisi DFM completa e una valutazione onesta e basata sui dati dei tempi di consegna.
R: Sì, puoi accelerare la sequenza temporale attraverso due metodi principali. Innanzitutto, puoi pagare tariffe accelerate per coprire i turni di lavorazione del fine settimana o notturni. In secondo luogo, è possibile semplificare attivamente la progettazione della parte. La riduzione dei sottosquadri complessi e la scelta di finiture superficiali standard più semplici riducono drasticamente le ore di lavorazione e lucidatura necessarie.
R: Indirettamente sì. Le resine altamente corrosive o abrasive, come il PVC o il nylon caricato con vetro al 30%, richiedono utensili robusti. Lo stampo deve essere realizzato in acciaio più duro e resistente all'usura come H13 completamente temprato. Questo materiale specifico richiede molto più tempo per il taglio, l'elettroerosione e il trattamento termico rispetto ai metalli pre-temprati standard.
R: T0 (Test 0) è la primissima parte fisica in plastica stampata dal tuo strumento appena completato. Gli ingegneri utilizzano questo campione iniziale per valutare le prestazioni dello strumento. Li aiuta a identificare eventuali modifiche dimensionali o aggiustamenti estetici necessari prima di concedere l'approvazione della produzione finale.


