


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 30.09.2026 Pochodzenie: Strona


W produkcji przewidywalność harmonogramu pozostaje tak samo istotna, jak wydatki jednostkowe. Opóźnione oprzyrządowanie przesuwa daty wejścia na rynek na zewnątrz. Grozi to poważnymi zakłóceniami w łańcuchu dostaw i konsekwentnie frustruje kluczowych interesariuszy. Cytaty dla Czas realizacji form wtryskowych często waha się od dwóch do dwunastu tygodni. Zespoły zaopatrzeniowe i inżynieryjne muszą zrozumieć, dlaczego istnieje tak duża rozbieżność, aby móc dokładnie prognozować produkcję.
Zrozumienie zmiennych stojących za produkcją narzędzi umożliwia dokładną ocenę przychodzących ofert. Zmienne te wahają się od twardości materiału podstawowego po złożoność projektu. Możesz łatwo uniknąć ukrytych wąskich gardeł. Możesz także wybrać odpowiednie podejście do narzędzi dla konkretnych potrzeb w zakresie skalowalności. Zbadamy każdą fazę tworzenia formy, przedstawimy ukryte ryzyko i pokażemy, jak rozpoznać nierealistyczne obietnice dostawców.
Standardowy czas realizacji form ze stali produkcyjnej wynosi od 6 do 12 tygodni; szybkie oprzyrządowanie aluminiowe zwykle wymaga od 2 do 4 tygodni.
Złożoność części, kawitacja formy i dobór materiału to główne czynniki wpływające na czas obróbki.
Najczęstszym wykolejeniem osi czasu nie jest obróbka skrawaniem, ale przedłużone negocjacje dotyczące projektu pod kątem wykonalności (DFM) i przykładowe cykle iteracji (od T0 do T1).
Ocena partnera narzędziowego wymaga spojrzenia poza podane dni i sprawdzenia jego wewnętrznych możliwości, dokładności DFM i protokołów komunikacyjnych.
Musisz zdemistyfikować oś czasu, dzieląc ją na weryfikowalne fazy. Ustalenie wyjściowych oczekiwań pozwala uniknąć niespodzianek przed zagłębieniem się w złożone zmienne. Każdy projekt oprzyrządowania niestandardowego ma zorganizowany przebieg.
Inżynierowie rozpoczynają od dokładnej oceny linii podziału i kątów pochylenia. Określają optymalne lokalizacje bramek i solidne strategie wyrzucania. Ta faza zapewnia, że geometria może faktycznie uwolnić się od stalowego bloku.
Rzeczywistość wdrożenia: Czas produkcji narzędzi rozpoczyna się dopiero po zatwierdzeniu ostatecznego projektu CAD 3D. Wielu kupujących błędnie zakłada, że harmonogram rozpoczyna się w momencie złożenia zamówienia. Opóźnienia w zatwierdzeniu projektu bezpośrednio wydłużają ostateczny termin dostawy.
Faza ta obejmuje usuwanie ciężkiego materiału. Urządzenia wykonują obróbkę zgrubną w celu ukształtowania bloków stalowych. Stosują obróbkę cieplną, jeśli Twój projekt wymaga hartowanej stali narzędziowej. Następnie inżynierowie wykorzystują obróbkę elektroerozyjną (EDM) do wykonywania skomplikowanych elementów.
EDM powoli wypala metal za pomocą iskier elektrycznych. Tworzy ostre wewnętrzne narożniki i delikatne żebra. Ten etap stanowi rdzeń proces produkcji form . Dostępność maszyny całkowicie decyduje o szybkości tej fazy. Zablokowane wrzeciona CNC natychmiastowo wstrzymają Twój postęp.
Maszyny nie są w stanie zakończyć wszystkiego automatycznie. Wykwalifikowani twórcy narzędzi wkraczają do krytycznych prac laboratoryjnych. Wykonują skrupulatne ręczne polerowanie, aby osiągnąć określone wymagania dotyczące powierzchni. Starannie dopasowują suwaki, podnośniki i sworznie rdzenia do głównego zespołu.
Ten końcowy montaż wymaga dużej precyzji. Niewielka niewspółosiowość powoduje później flashowanie lub defekty części. Właściwe dopasowanie zapewnia płynne przesuwanie ruchomych elementów podczas ciągłych cykli produkcyjnych.
T0 oznacza pierwszy test fizyczny plastikowa forma wtryskowa . Technicy wstrzykują stopioną żywicę do nowo zmontowanego narzędzia. Sprawdzają powstałe elementy z tworzywa sztucznego pod kątem wypaczeń, śladów zapadnięć i dokładności wymiarowej.
Korekty są praktycznie nieuniknione. Nigdy nie należy oczekiwać doskonałych części już przy pierwszej próbie. Twórcy narzędzi zwykle muszą dostosować rozmiary bramek, dostosować kanały chłodzące lub udoskonalić tekstury. Musisz buforować ten czas iteracji w harmonogramie uruchamiania.
Specyficzne czynniki techniczne będą systematycznie wydłużać lub skracać czas produkcji. Musisz zrozumieć te zmienne, aby zoptymalizować harmonogram wprowadzania produktu na rynek.
Prosta maszyna do formowania otwierająco-zamykającego jest niewiarygodnie szybka. Złożona geometria całkowicie zmienia to równanie. Podcięcia, działania boczne i złożone gwinty wewnętrzne wymagają dodatkowych ruchomych elementów. Twój twórca narzędzi musi zaprojektować i obrobić niestandardowe podnośniki lub suwaki.
Każda część ruchoma wymaga indywidualnego programowania CNC. Wymaga osobnej obróbki, polerowania i precyzyjnego ręcznego dopasowania. Ta dodatkowa złożoność drastycznie zawyża zarówno liczbę godzin pracy inżynierskiej, jak i czas spędzony w hali produkcyjnej.
Liczba identycznych części wytwarzanych w jednym cyklu ma duży wpływ na czas obróbki. Prototypowe formy jednogniazdowe wytwarzają znacznie szybciej niż złożone narzędzie produkcyjne.
Rozważmy wysokoprodukcyjną formę z 32 gniazdami. Wymaga to niezwykłej precyzji, aby zapewnić ścisłą spójność między ubytkami. Technicy muszą obrabiać dokładnie tę samą geometrię 32 razy. Muszą doskonale równoważyć złożone systemy prowadnic, aby tworzywo sztuczne wpływało równomiernie do każdej pustej przestrzeni. To ogromne przedsięwzięcie w naturalny sposób wydłuża kalendarz dostaw.
Metale miękkie obrabiają się znacznie szybciej niż metale twarde. Aluminium lub stal miękka umożliwiają frezarkom CNC pracę z maksymalnymi prędkościami posuwu. Wstępnie hartowana stal P20 jest stosunkowo łatwa w cięciu i polerowaniu.
I odwrotnie, w pełni hartowana stal H13 lub S7 spowalnia wszystko. Mechanicy muszą ciąć surową stal, wysyłać ją do obróbki cieplnej i czekać, aż ostygnie. Następnie muszą przeprowadzić wolniejsze procesy EDM i frezowanie na twardo, aby uzyskać ostateczne wymiary. Twardsza stal gwarantuje długowieczność, ale poważnie ogranicza prędkość cięcia.
Twoje wymagania kosmetyczne narzucają godziny pracy ręcznej. Standardowe wykończenia maszynowe wymagają minimalnej dodatkowej pracy. Złożone wymagania zasadniczo zmieniają harmonogram.
Uzyskanie wykończenia optycznego SPI A-1 (diamentowy połysk) wymaga znacznej, skrupulatnej pracy ręcznej. Producenci narzędzi spędzają całe dnie na ręcznym polerowaniu stali w powiększeniu. Złożone tekstury VDI wymagają czasochłonnych procesów erozji iskrowej. Musisz zrównoważyć swoje pragnienia estetyczne z pilnymi ograniczeniami osi czasu.
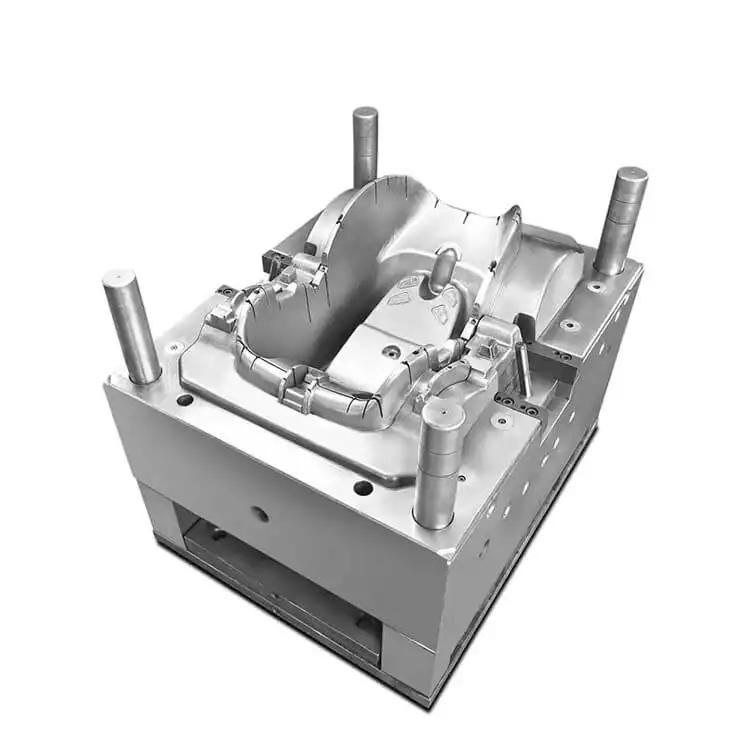
Aby wybrać odpowiednią strategię narzędziową, potrzebujesz niezawodnych ram decyzyjnych. Wybór ten zależy całkowicie od Twoich celów biznesowych. Należy porównać szybkość wprowadzenia produktu na rynek z długoterminową ekonomiką jednostki.
Tabela: Porównanie strategii oprzyrządowania szybkiego i produkcyjnego
Funkcja |
Szybkie oprzyrządowanie |
Oprzyrządowanie produkcyjne |
|---|---|---|
Typowy czas realizacji |
2 do 4 tygodni |
6 do 12+ tygodni |
Materiał podstawowy |
Aluminium (np. Alumold) lub stal miękka |
Stal hartowana (np. H13, S7) |
Typowa objętość |
100 do 10 000 jednostek |
100 000 do milionów jednostek |
Poziom automatyzacji |
Minimalne (częste wkładki ręczne) |
W pełni zautomatyzowany (suwaki, automatyczny wyrzut) |
Najlepszy przypadek użycia |
Prototypowanie, testowanie rynku, produkcja mostów |
Długoterminowa produkcja, najniższy koszt w przeliczeniu na część |
Często wymagają szybkich iteracji produktu szybkie oprzyrządowanie . Należy zastosować to podejście do prototypowania, wstępnych testów rynkowych lub produkcji mostów na małą skalę. Bezpiecznie daje od 100 do 10 000 jednostek, zanim zacznie wykazywać zużycie.
Charakterystyka obejmuje bardziej miękkie materiały podstawowe. Producenci zwykle frezują je z aluminium lotniczego lub stali miękkiej. Zazwyczaj mają konstrukcję jednokomorową i wykorzystują minimalną automatyzację. Zamiast płacić za skomplikowane mechaniczne suwaki, możesz ręcznie załadować wkładki.
Z pewnością istnieją ograniczenia. Aluminium zapewnia niższą trwałość narzędzia. Nie radzi sobie z wysoce ściernymi żywicami wypełnionymi szkłem w długich seriach produkcyjnych. Bardziej miękki metal szybko się zużyje, zmieniając wymiary części i pogarszając wygląd wykończenia.
Skala wymaga dużej wytrzymałości. Niestandardowe oprzyrządowanie do form jest przeznaczone do produkcji na dużą skalę. Użyj tej metody w przypadku długoterminowej produkcji obejmującej miliony cykli. Ostatecznie zapewnia najniższy koszt części w całym cyklu życia produktu.
Charakterystyka obejmuje niezwykle trwałe materiały. Producenci używają stali hartowanej, takiej jak H13 lub S7. Narzędzia te charakteryzują się układami wielogniazdowymi oraz w pełni zautomatyzowanymi systemami prowadnic i wyrzutników. Działają autonomicznie przez kilka dni bez interwencji człowieka.
Uzyskanie takiego wyniku w zakresie skalowalności zajmuje dużo więcej czasu. Jednakże drastycznie skraca czas cyklu i koszty części na dużą skalę. Poświęcasz wczesną prędkość, aby zagwarantować długoterminową wydajność operacyjną.
Standardowe oferty sprzedaży często ignorują realistyczne ryzyko. Budowanie zaufania operacyjnego wymaga uwidocznienia ukrytych wąskich gardeł. Aby zachować kalendarz premier w nienaruszonym stanie, należy przewidzieć opóźnienia.
Niekompletne pliki CAD często wstrzymują projekt, zanim jakikolwiek metal zostanie wycięty. Inżynierowie znajdują elementy, których nie można formować i żądają zmian w projekcie. Powolne zatwierdzanie klientów wydłuża tę fazę tygodniami.
Możesz złagodzić to ryzyko, definiując rygorystyczne protokoły komunikacyjne. Wykonaj poniższe praktyczne kroki, aby przyspieszyć DFM:
Umów się na 24–48-godzinną umowę SLA: wymagaj od obu stron informacji zwrotnych od inżynierów i zatwierdzeń w ciągu dwóch dni roboczych.
Dostarczaj natywne pliki CAD: Zawsze wysyłaj pliki STEP lub IGES wraz ze szczegółowym rysunkiem 2D w formacie PDF, podając krytyczne tolerancje.
Wzmocnij pozycję jednego decydenta: Wyznacz w swoim zespole jednego głównego inżyniera, który będzie mógł natychmiastowo zatwierdzać zmiany w projekcie, bez czekania na konsensus komisji.
Ograniczenia w łańcuchu dostaw łatwo odwracają uwagę zespołów zakupowych. Niedostępność specjalistycznych stali narzędziowych wydłuża harmonogram o tygodnie. Egzotyczne bloki aluminiowe klasy lotniczej czasami wymagają długiego czasu realizacji, aby dotrzeć do warsztatu mechanicznego.
Żywice produkcyjne powodują podobne bóle głowy. Żywice o niestandardowych kolorach lub specjalistyczne polimery klasy medycznej mogą spotkać się z zamówieniami oczekującymi. Jeśli konkretny plastik nie jest gotowy do próby T0, wykończona stal po prostu leży bezczynnie na półce.
Wielu początkujących nabywców zakłada, że pierwszy strzał daje część gotową do produkcji. Nazywamy to „pułapką T0”. Pierwsze próbki prawie zawsze wykazują drobne wady. Możesz zobaczyć błysk, wypaczenie lub nieprawidłowe współczynniki kurczenia.
Wdrażanie Rzeczywistość narzuca ostrożne planowanie. Zaplanuj udoskonalenia T1 i T2 jako standardową część podstawowej osi czasu. Twórcy narzędzi potrzebują czasu na wybranie wymiarów, dostosowanie bramek lub wypolerowanie tekstur. Traktuj iterację próbki jako fazę obowiązkową, a nie nieoczekiwany wyjątek.
Aby dokładnie zweryfikować potencjalnych dostawców, potrzebujesz silnej logiki tworzenia krótkiej listy. Wczesne wykrycie nierealistycznych obietnic pozwala uniknąć przekroczenia terminów i kosztownych przeróbek w późniejszym czasie.
Zawsze sprawdzaj wewnętrzną konfigurację dostawcy. Czy mają dedykowane, własne maszyny CNC i EDM? Czy po prostu pośredniczą w pracach mniejszych podwykonawców?
Własny sprzęt radykalnie zmniejsza opóźnienia w kolejkach. Jeśli producent kontroluje własną halę produkcyjną, może zmieniać harmonogramy, aby uwzględnić pilne poprawki. Brokerzy muszą czekać w kolejce za innymi klientami, niszcząc przewidywalność osi czasu.
Niejasna terminologia przesłania prawdziwy kalendarz. Musisz dokładnie wyjaśnić, kiedy cytat zaczyna mierzyć czas. Czy czas zaczyna się od wystawienia zamówienia zakupu, wstępnego zatwierdzenia CAD, czy też od momentu rozliczenia depozytu w banku?
Ponadto określ linię mety. Czy czas realizacji kończy się w momencie wewnętrznego „ukończenia narzędzia”? A może kończy się w momencie fizycznej dostawy zatwierdzonych próbek T1? Wyjaśnienie tych kamieni milowych zapobiegnie frustrującym argumentom tygodniami po rozpoczęciu projektu.
Warsztat mechaniczny nie może nagiąć praw fizyki. Zapytaj ich o aktualny stopień wykorzystania wrzeciona. Sklep działający już na 95% nie jest w stanie realistycznie przyspieszyć realizacji zamówienia.
Jeśli obiecują błyskawiczną dostawę przy pełnym zamówieniu, albo pośredniczą w realizacji zlecenia, albo pobierają wysokie, ukryte premie za weekendowe nadgodziny. Żądaj przejrzystości przepustowości przed podpisaniem umowy.
Czas dostawy formy wtryskowej nigdy nie jest liczbą dowolną. Producenci narzędzi obliczają go skrupulatnie na podstawie twardości materiału, złożoności części i oczekiwanej wielkości produkcji. Otwarta komunikacja na etapie projektowania pozostaje najsilniejszą obroną przed przesunięciem harmonogramu.
Nadaj priorytet fazie zerowej: zablokuj swój CAD i sfinalizuj DFM przed policzeniem dni w swoim kalendarzu.
Spójrz poza wycenę: Nie wybieraj partnera w zakresie narzędzi wyłącznie na podstawie najkrótszego podanego czasu trwania. Nierealistyczne ramy czasowe nieuchronnie prowadzą do pośpiechu w projektowaniu, niskiej jakości narzędzi i niewiarygodnie kosztownych przeróbek.
Dopasuj strategię do skali: wybierz szybkie konfiguracje aluminiowe do natychmiastowych testów, ale zdecyduj się na stal hartowaną, aby zapewnić długoterminową skalowalność.
Już dziś możesz zapewnić sobie dokładny harmonogram. Poproś swój zespół o przesłanie aktualnego pliku 3D CAD zaufanemu partnerowi w celu kompleksowej analizy DFM i uczciwej oceny czasu realizacji opartej na danych.
Odp.: Tak, możesz przyspieszyć harmonogram, korzystając z dwóch podstawowych metod. Po pierwsze, możesz uiścić opłaty przyspieszone, aby pokryć weekendowe lub nocne zmiany w obróbce. Po drugie, możesz aktywnie uprościć projekt części. Ograniczenie skomplikowanych podcięć i wybór prostszych, standardowych wykończeń powierzchni drastycznie skraca wymagane godziny obróbki i polerowania.
Odpowiedź: Pośrednio tak. Żywice silnie korozyjne lub ścierne, takie jak PCV lub nylon z 30% zawartością szkła, wymagają solidnego oprzyrządowania. Twoja forma musi być wykonana z twardszej, odpornej na zużycie stali, takiej jak całkowicie hartowana stal H13. Cięcie, obróbka elektroerozyjna i obróbka cieplna tego specyficznego materiału zajmują znacznie więcej czasu w porównaniu ze standardowymi, wstępnie hartowanymi metalami.
Odp.: T0 (Test 0) to pierwsza fizyczna część z tworzywa sztucznego wystrzelona z nowo ukończonego narzędzia. Inżynierowie wykorzystują tę początkową próbkę do oceny wydajności narzędzia. Pomaga im zidentyfikować wszelkie niezbędne poprawki wymiarowe lub poprawki kosmetyczne przed wydaniem ostatecznego zatwierdzenia produkcji.


