


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-30 Kaynak: Alan


Üretimde zaman çizelgesinin öngörülebilirliği, birim başına harcamalarınız kadar kritik olmaya devam ediyor. Gecikmeli takımlama, pazara çıkış tarihlerini ileriye doğru iter. Tedarik zincirinde ciddi aksamalara neden olma riski taşır ve kilit paydaşları sürekli olarak hayal kırıklığına uğratır. Fiyat teklifleri enjeksiyon kalıbının teslim süresi genellikle iki ila on iki hafta arasında çılgınca değişir. Tedarik ve mühendislik ekipleri, üretimi doğru bir şekilde tahmin etmek için bu büyük farklılığın neden mevcut olduğunu anlamalıdır.
Takım yapımının ardındaki değişkenleri anlamak, gelen teklifleri doğru bir şekilde değerlendirmenizi sağlar. Bu değişkenler temel malzeme sertliğinden karmaşık tasarım karmaşıklığına kadar değişir. Gizli darboğazlardan kolayca kaçınabilirsiniz. Ayrıca özel ölçeklenebilirlik ihtiyaçlarınız için doğru takımlama yaklaşımını da seçebilirsiniz. Kalıp oluşturmanın her aşamasını inceleyeceğiz, gizli risklerin ana hatlarını çizeceğiz ve satıcıların gerçekçi olmayan vaatlerini nasıl tespit edeceğinizi göstereceğiz.
Üretim sınıfı çelik kalıplar için standart teslimat süreleri 6 ila 12 hafta arasında değişir; Hızlı alüminyum kalıplama genellikle 2 ila 4 hafta gerektirir.
Parça karmaşıklığı, kalıp kavitasyonu ve malzeme seçimi, işleme süresinin ana etkenleridir.
Zaman çizelgesindeki en yaygın raydan çıkma, işleme değil, uzun süreli Üretilebilirlik için Tasarım (DFM) müzakereleri ve örnek yineleme döngüleridir (T0'dan T1'e).
Bir takım iş ortağını değerlendirmek, belirtilen günlerin ötesine bakmayı ve şirket içi yeteneklerini, DFM kapsamlılığını ve iletişim protokollerini incelemeyi gerektirir.
Zaman çizelgesini doğrulanabilir aşamalara bölerek gizemini çözmelisiniz. Temel beklentileri belirlemek, karmaşık değişkenlere dalmadan önce sürprizleri önler. Her özel takımlama projesi yapılandırılmış bir ilerlemeyi takip eder.
Mühendisler, ayrım hatlarını ve taslak açılarını titizlikle değerlendirerek işe başlar. Optimum kapı konumlarını ve sağlam fırlatma stratejilerini belirlerler. Bu aşama geometrinizin çelik bloktan gerçekten kurtulabilmesini sağlar.
Uygulama Gerçekliği: Takım imalatındaki saat, siz son 3D CAD'yi onaylayana kadar başlamaz. Birçok alıcı yanlışlıkla zaman çizelgesinin bir satın alma siparişi verilmesiyle başladığını varsayar. Tasarım onayındaki gecikmeler doğrudan nihai teslimat tarihinizi uzatır.
Bu aşama ağır malzemenin kaldırılmasını içerir. Tesisler çelik blokları şekillendirmek için kaba işleme gerçekleştirir. Tasarımınız sertleştirilmiş takım çeliği gerektiriyorsa ısıl işlem uygularlar. Mühendisler daha sonra karmaşık özellikler için Elektrik Boşaltma İşlemesini (EDM) kullanır.
EDM, elektrik kıvılcımlarını kullanarak metali yavaşça yakar. Keskin iç köşeler ve ince kaburgalar oluşturur. Bu aşama işin çekirdeğini temsil eder. kalıp üretim süreci . Makinenin kullanılabilirliği tamamen bu aşamanın hızını belirler. Birikmiş CNC milleri ilerlemenizi anında duraklatacaktır.
Makineler her şeyi otomatik olarak bitiremez. Yetenekli takım üreticileri kritik tezgah çalışmaları için devreye giriyor. Belirli yüzey gereksinimlerini karşılamak için titizlikle elle cilalama işlemi gerçekleştirirler. Kaydırıcıları, kaldırıcıları ve göbek pimlerini ana düzeneğe dikkatlice yerleştiriyorlar.
Bu son montaj yüksek hassasiyet gerektirir. Buradaki en ufak bir yanlış hizalama, daha sonra yanıp sönmeye veya parça arızalarına neden olur. Doğru montaj, hareketli bileşenlerin sürekli üretim döngüleri sırasında sorunsuz bir şekilde kaymasını sağlar.
T0 ilk fiziksel testi temsil eder plastik enjeksiyon kalıbı . Teknisyenler yeni monte edilen alete erimiş reçine enjekte ediyor. Ortaya çıkan plastik parçaları çözgü, çökme izleri ve boyutsal doğruluk açısından inceliyorlar.
Ayarlamalar neredeyse kaçınılmazdır. Hiçbir zaman ilk denemede mükemmel parçalar beklememelisiniz. Alet üreticilerinin genellikle kapı boyutlarında ince ayar yapması, soğutma kanallarını ayarlaması veya dokuları iyileştirmesi gerekir. Bu yineleme süresini başlatma planınıza arabelleğe almanız gerekir.
Belirli teknik faktörler üretim sürenizi sistematik olarak artıracak veya azaltacaktır. Ürün lansman programınızı optimize etmek için bu değişkenleri anlamalısınız.
Basit açma-kapama kalıpları inanılmaz derecede hızlı işlenir. Karmaşık geometri bu denklemi tamamen değiştirir. Alttan kesmeler, yan hareketler ve karmaşık iç dişliler ek hareketli bileşenler gerektirir. Alet üreticinizin özel kaldırıcılar veya kaydırıcılar tasarlaması ve işlemesi gerekir.
Her hareketli parça ayrı ayrı CNC programlaması gerektirir. Ayrı işleme, cilalama ve hassas manuel montaj gerektirir. Bu eklenen karmaşıklık, hem mühendislik saatlerini hem de atölyede harcanan zamanı büyük ölçüde artırır.
Çevrim başına üretilen aynı parçaların sayısı, işleme süresini büyük ölçüde etkiler. Tek boşluklu bir prototip kalıp, karmaşık bir üretim aracından çok daha hızlı işlenir.
32 gözlü yüksek üretimli bir kalıp düşünün. Boşluktan boşluğa sıkı bir tutarlılık sağlamak için aşırı hassasiyet gerekir. Teknisyenlerin aynı geometriyi 32 ayrı kez işlemesi gerekir. Plastiğin her boşluğa eşit şekilde akmasını sağlamak için karmaşık yolluk sistemlerini mükemmel bir şekilde dengelemeleri gerekir. Bu devasa girişim doğal olarak teslimat takvimini uzatıyor.
Yumuşak metaller sert metallere göre çok daha hızlı işlenir. Alüminyum veya yumuşak çelik, CNC frezelerin maksimum ilerleme hızlarında çalışmasına olanak tanır. P20 önceden sertleştirilmiş çeliğin kesilmesi ve cilalanması nispeten hızlı kalır.
Tam tersine, tamamen sertleştirilmiş H13 veya S7 çeliği her şeyi yavaşlatır. Makinistlerin ham çeliği kesmesi, ısıl işleme göndermesi ve soğumasını beklemesi gerekiyor. Daha sonra nihai boyutlara ulaşmak için daha yavaş EDM işlemleri ve sert frezeleme işlemleri gerçekleştirmeleri gerekir. Daha sert çelik uzun ömürlülüğü garanti eder ancak kesme hızını ciddi şekilde kısıtlar.
Kozmetik gereksinimleriniz manuel çalışma saatlerini belirler. Standart işlenmiş yüzeyler minimum düzeyde ekstra çalışma gerektirir. Karmaşık gereksinimler programı temelden değiştirir.
SPI A-1 (elmas cilası) optik kaplamaya ulaşmak, önemli ve titiz bir el emeği gerektirir. Alet üreticileri çeliği büyütme altında elle cilalamak için günler harcıyor. Karmaşık VDI dokuları, zaman alan kıvılcım erozyonu süreçlerini gerektirir. Estetik arzularınızı acil zaman çizelgesi kısıtlamalarınıza göre dengelemelisiniz.
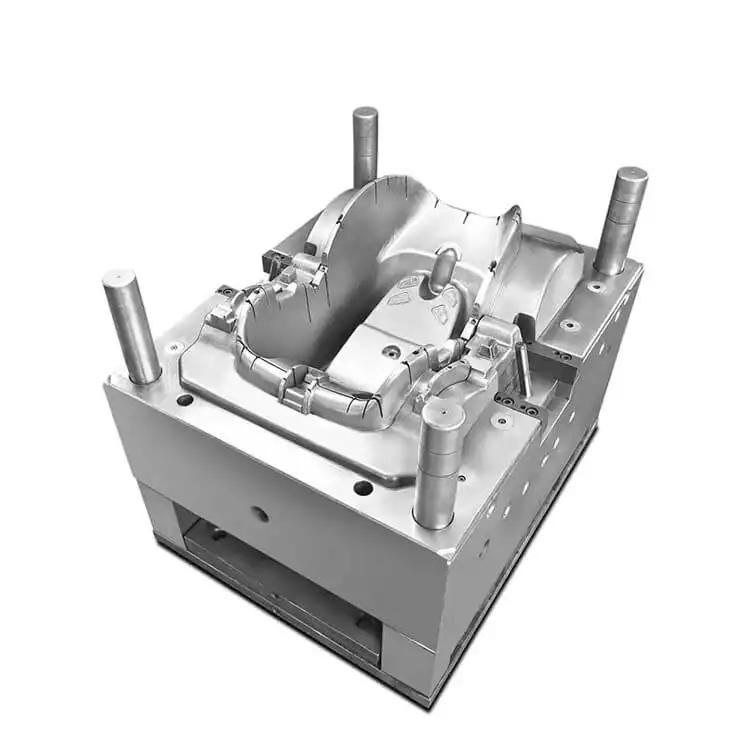
Doğru takımlama stratejisini seçmek için güvenilir bir karar çerçevesine ihtiyacınız var. Bu seçim tamamen iş hedeflerinize bağlıdır. Pazara çıkış hızını uzun vadeli birim ekonomiyle karşılaştırmalısınız.
Tablo: Hızlı ve Üretim Kalıplama Stratejilerinin Karşılaştırılması
Özellik |
Hızlı Takımlama |
Üretim Kalıpları |
|---|---|---|
Tipik Teslim Süresi |
2 ila 4 Hafta |
6 - 12+ Hafta |
Birincil Malzeme |
Alüminyum (örn. Alumold) veya Yumuşak Çelik |
Sertleştirilmiş Çelik (örn. H13, S7) |
Tipik Hacim |
100 ila 10.000 Birim |
100.000 ila Milyon Birim |
Otomasyon Seviyesi |
Minimal (Manuel eklemeler ortaktır) |
Tam Otomatik (Kaydırıcılar, otomatik çıkarma) |
En İyi Kullanım Durumu |
Prototipleme, Pazar Testi, Köprü Üretimi |
Uzun Vadeli Üretim, En Düşük Parça Başına Maliyet |
Hızlı ürün yinelemeleri çoğu zaman gerektirir hızlı takımlama . Bu yaklaşımı prototip oluşturma, ilk pazar testi veya düşük hacimli köprü üretimi için kullanmalısınız. Aşınma göstermeden önce güvenli bir şekilde 100 ila 10.000 birim üretir.
Özellikleri arasında daha yumuşak taban malzemeleri bulunur. Üreticiler genellikle bunları uçak kalitesinde alüminyum veya yumuşak çelikten frezelerler. Tipik olarak tek boşluklu tasarımlara sahiptirler ve minimum düzeyde otomasyon kullanırlar. Karmaşık mekanik kaydırıcılar için ödeme yapmak yerine ek parçaları manuel olarak yükleyebilirsiniz.
Sınırlamalar kesinlikle mevcuttur. Alüminyum daha düşük takım ömrü sunar. Uzun üretim süreçlerinde yüksek derecede aşındırıcı cam dolgulu reçineleri işleyemez. Daha yumuşak metal hızla aşınır, parça boyutlarınızı değiştirir ve kozmetik kaplamaları bozar.
Ölçek, sağlam dayanıklılık gerektirir. Özel kalıp takımları yüksek hacimli üretimi hedefler. Milyonlarca döngüye yayılan uzun vadeli üretim için bu yöntemi kullanın. Sonuçta ürün yaşam döngüsü boyunca en düşük parça başına maliyeti sağlar.
Özellikleri arasında inanılmaz derecede dayanıklı malzemeler bulunur. Üreticiler H13 veya S7 gibi sertleştirilmiş çelik kullanıyor. Bu aletler çok boşluklu düzenlere ve tam otomatik kızak ve fırlatma sistemlerine sahiptir. İnsan müdahalesi olmadan günlerce otonom olarak çalışırlar.
Bu ölçeklenebilirlik sonucu başlangıçta çok daha uzun sürer. Bununla birlikte, çevrim süresini ve parça maliyetini büyük ölçekte önemli ölçüde azaltır. Uzun vadeli operasyonel verimliliği garanti etmek için erken hızdan fedakarlık edersiniz.
Standart satış konuşmaları çoğu zaman gerçekçi riskleri göz ardı eder. Operasyonel güven oluşturmak, bu gizli darboğazların vurgulanmasını gerektirir. Lansman takviminizi sağlam tutmak için gecikmeleri öngörmelisiniz.
Eksik CAD dosyaları sıklıkla herhangi bir metal kesilmeden projeyi durdurur. Mühendisler kalıplanamayan özellikler buluyor ve tasarım değişiklikleri talep ediyor. Yavaş müşteri onayları bu aşamayı haftalarca uzatır.
Sıkı iletişim protokolleri tanımlayarak bu riski azaltabilirsiniz. DFM'yi hızlandırmak için şu uygulanabilir adımları izleyin:
24-48 saatlik bir SLA oluşturun: Her iki tarafta da iki iş günü içinde mühendislik geri bildirimi ve onay geri dönüşleri isteyin.
Yerel CAD dosyaları sağlayın: Kritik toleransları belirten ayrıntılı bir 2D PDF çizimiyle birlikte her zaman STEP veya IGES dosyalarını gönderin.
Tek bir karar vericiyi güçlendirin: Ekibinizde, komite fikir birliğini beklemeden tasarım değişikliklerini anında yetkilendirmesi için bir baş mühendis atayın.
Tedarik zinciri kısıtlamaları, satın alma ekiplerini kolayca hazırlıksız yakalar. Özel takım çeliklerinin bulunamaması programa haftalar katıyor. Egzotik havacılık sınıfı alüminyum blokların bazen makine atölyesine ulaşması uzun teslim süreleri gerektirir.
Üretim reçineleri de benzer baş ağrılarına neden olur. Özel renkli reçineler veya özel tıbbi sınıf polimerler ön siparişlerle karşı karşıya kalabilir. Belirli bir plastik T0 denemesi için hazır değilse, bitmiş çelik rafta boşta kalır.
Birçok acemi alıcı, ilk atışta üretime hazır bir parça elde edileceğini varsayar. Biz buna 'T0 Tuzağı' diyoruz. İlk numunelerde neredeyse her zaman küçük kusurlar görülür. Parlama, çarpıklık veya yanlış küçülme oranları görebilirsiniz.
Uygulama Gerçekliği ihtiyatlı planlamayı gerektirir. Temel zaman çizelgenizin standart bir parçası olarak T1 ve T2 ayrıntılandırmalarını planlayın. Alet üreticilerinin boyutları ayarlamak, kapıları ayarlamak veya dokuları cilalamak için zamana ihtiyacı var. Örnek yinelemeyi beklenmedik bir istisna olarak değil, zorunlu bir aşama olarak ele alın.
Potansiyel satıcıları doğru bir şekilde incelemek için güçlü bir kısa liste mantığına ihtiyacınız var. Gerçekçi olmayan vaatleri erken fark etmek, sizi kaçırılan son teslim tarihlerinden ve daha sonra maliyetli yeniden çalışmalardan kurtarır.
Her zaman bir satıcının dahili kurulumunu sorgulayın. Şirket içi özel CNC ve EDM makineleri var mı? İşi daha küçük taşeronlara mı aracılık ediyorlar?
Şirket içi ekipmanlar kuyruk gecikmelerini önemli ölçüde azaltır. Bir üretici kendi atölyesini kontrol ediyorsa, acil düzeltmelere uyum sağlamak için programları değiştirebilir. Komisyoncuların diğer müşterilerin arkasında sıra beklemesi gerekir, bu da zaman çizelgesinin öngörülebilirliğini yok eder.
Belirsiz terminoloji gerçek takvimi gizler. Teklifin zamanı ölçmeye tam olarak ne zaman başlayacağını netleştirmelisiniz. Süre, PO düzenlemesinden, ilk CAD onayından veya depozitonun bankadan tahsil edildiği andan itibaren mi başlıyor?
Ayrıca bitiş çizgisini tanımlayın. Teslimat süresi dahili 'araç tamamlama' ile bitiyor mu? Yoksa onaylı T1 numunelerinizin fiziki teslimiyle mi sona eriyor? Bu kilometre taşlarının açıklığa kavuşturulması, projeye haftalar kala sinir bozucu tartışmaların önlenmesini sağlar.
Bir makine atölyesi fizik yasalarını esnetemez. Onlara mevcut iş mili kullanım oranlarını sorun. Halihazırda %95 kapasiteyle çalışan bir mağazanın siparişinizi gerçekçi bir şekilde hızlandırması mümkün değildir.
Rezervasyonunuz doluyken ışık hızında teslimat sözü verirlerse, ya işi halledecekler ya da hafta sonu fazla mesai için sizden yüksek, gizli primler talep edecekler. Sözleşmeyi imzalamadan önce kapasite şeffaflığı talep edin.
Enjeksiyon kalıbı teslim süresi hiçbir zaman rastgele bir sayı değildir. Takım üreticileri bunu malzeme sertliğine, parça karmaşıklığına ve beklenen üretim hacmine göre titizlikle hesaplar. Tasarım aşamasında açık iletişim, program kaymalarına karşı en güçlü savunmanız olmaya devam ediyor.
Sıfır Aşamasına Öncelik Verin: Takviminizdeki günleri saymadan önce CAD'inizi kilitleyin ve DFM'yi sonlandırın.
Fiyat Teklifinin Ötesine Bakın: Yalnızca teklif edilen en kısa süreyi temel alarak bir takım işleme ortağı seçmeyin. Gerçekçi olmayan zaman çizelgeleri kaçınılmaz olarak aceleye getirilmiş mühendislik işlemlerine, düşük takım kalitesine ve inanılmaz derecede maliyetli yeniden çalışmalara yol açar.
Stratejiyi Ölçekle Uyumlu Hale Getirin: Anında test için hızlı alüminyum kurulumlarını seçin, ancak uzun vadeli ölçeklenebilirlik için sertleştirilmiş çeliği tercih edin.
Bugün doğru bir zaman çizelgesi sağlayabilirsiniz. Ekibinizden, kapsamlı bir DFM analizi ve dürüst, veri destekli bir teslim süresi değerlendirmesi için mevcut 3D CAD dosyanızı güvenilir bir ortağa göndermesini isteyin.
C: Evet, iki temel yöntemle zaman çizelgesini hızlandırabilirsiniz. İlk olarak, hafta sonu veya gecelik işleme vardiyalarını karşılamak için hızlandırılmış ücretler ödeyebilirsiniz. İkinci olarak parça tasarımını etkin bir şekilde basitleştirebilirsiniz. Karmaşık alttan kesmeleri azaltmak ve daha basit, standart yüzey kaplamalarını tercih etmek, gerekli işleme ve cilalama saatlerini büyük ölçüde kısaltır.
C: Dolaylı olarak evet. PVC veya %30 cam dolgulu naylon gibi son derece aşındırıcı veya aşındırıcı reçineler, sağlam aletler gerektirir. Kalıbınızın tamamen sertleştirilmiş H13 gibi daha sert, aşınmaya dayanıklı çelikten üretilmiş olması gerekmektedir. Bu özel malzemenin kesilmesi, EDM ve ısıl işlemi, standart önceden sertleştirilmiş metallere kıyasla çok daha uzun sürer.
C: T0 (Test 0), yeni tamamladığınız aletinizden çekilen ilk fiziksel plastik parçadır. Mühendisler bu ilk örneği aracın performansını değerlendirmek için kullanır. Nihai üretim onayını vermeden önce gerekli boyutsal değişiklikleri veya kozmetik ayarlamaları belirlemelerine yardımcı olur.


