


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


Dans le secteur manufacturier, la prévisibilité des délais reste tout aussi essentielle que vos dépenses unitaires. Un outillage retardé repousse les dates de mise sur le marché. Cela risque de graves perturbations de la chaîne d’approvisionnement et frustre constamment les principales parties prenantes. Citations pour Les délais de livraison des moules à injection varient souvent de deux à douze semaines. Les équipes d’approvisionnement et d’ingénierie doivent comprendre pourquoi cet écart considérable existe pour prévoir la production avec précision.
Comprendre les variables derrière la création d'outils vous permet d'évaluer avec précision les devis entrants. Ces variables vont de la dureté du matériau de base à la complexité complexe de la conception. Vous pouvez facilement éviter les goulots d’étranglement cachés. Vous pouvez également choisir l’approche d’outillage adaptée à vos besoins d’évolutivité spécifiques. Nous explorerons chaque phase de création de moules, soulignerons les risques cachés et vous montrerons comment repérer les promesses irréalistes des fournisseurs.
Les délais de livraison standard pour les moules en acier de qualité production vont de 6 à 12 semaines ; un outillage rapide en aluminium nécessite généralement 2 à 4 semaines.
La complexité des pièces, la cavitation du moule et la sélection des matériaux sont les principaux facteurs déterminants du temps d'usinage.
Le déraillement le plus courant n’est pas l’usinage, mais les négociations prolongées de conception pour la fabricabilité (DFM) et les cycles d’itération d’échantillons (T0 à T1).
L'évaluation d'un partenaire en outillage nécessite de regarder au-delà des jours cités et d'examiner ses capacités internes, la rigueur du DFM et ses protocoles de communication.
Vous devez démystifier la chronologie en la divisant en phases vérifiables. L'établissement d'attentes de base évite les surprises avant de plonger dans des variables complexes. Chaque projet d'outillage personnalisé suit une progression structurée.
Les ingénieurs commencent par évaluer méticuleusement les lignes de séparation et les angles de dépouille. Ils déterminent les emplacements optimaux des portes et des stratégies d’éjection robustes. Cette phase garantit que votre géométrie peut réellement se détacher du bloc d'acier.
Réalité de la mise en œuvre : le temps de fabrication des outils ne démarre que lorsque vous approuvez la CAO 3D finale. De nombreux acheteurs supposent à tort que le délai commence dès l’émission d’un bon de commande. Les retards dans l’approbation de la conception prolongent directement votre date de livraison finale.
Cette phase implique un enlèvement de matière important. Les installations effectuent un usinage grossier pour façonner les blocs d'acier. Ils appliquent un traitement thermique si votre conception nécessite de l'acier à outils trempé. Les ingénieurs utilisent ensuite l'usinage par décharge électrique (EDM) pour les fonctionnalités complexes.
L'EDM brûle lentement le métal à l'aide d'étincelles électriques. Il crée des coins internes pointus et de fines nervures. Cette étape représente le cœur du processus de fabrication de moules . La disponibilité des machines dicte entièrement la rapidité de cette phase. Les broches CNC en retard mettront instantanément votre progression en pause.
Les machines ne peuvent pas tout terminer automatiquement. Des outilleurs qualifiés interviennent pour les travaux d’établi critiques. Ils effectuent un polissage manuel méticuleux pour répondre à des exigences de surface spécifiques. Ils installent soigneusement les curseurs, les élévateurs et les broches centrales dans l'assemblage principal.
Cet assemblage final exige une grande précision. Un petit désalignement ici provoque des clignotements ou des défauts de pièces plus tard. Un ajustement approprié garantit que les composants mobiles glissent en douceur pendant les cycles de production continus.
T0 représente le premier test physique du moule d'injection plastique . Les techniciens injectent de la résine fondue dans l'outil nouvellement assemblé. Ils inspectent les pièces de plastique résultantes pour vérifier la déformation, les marques d'évier et la précision dimensionnelle.
Des ajustements sont pratiquement inévitables. Il ne faut jamais s’attendre à des pièces parfaites dès la première tentative. Les outilleurs doivent généralement modifier la taille des portes, ajuster les canaux de refroidissement ou affiner les textures. Vous devez intégrer ce temps d'itération dans votre calendrier de lancement.
Des facteurs techniques spécifiques augmenteront ou diminueront systématiquement votre durée de fabrication. Vous devez comprendre ces variables pour optimiser votre calendrier de lancement de produits.
Machine de moules simples à ouverture et fermeture incroyablement rapide. La géométrie complexe change complètement cette équation. Les contre-dépouilles, les actions latérales et les filetages internes complexes nécessitent des composants mobiles supplémentaires. Votre outilleur doit concevoir et usiner des élévateurs ou des curseurs personnalisés.
Chaque pièce mobile nécessite une programmation CNC individuelle. Cela nécessite un usinage séparé, un polissage et un ajustement manuel précis. Cette complexité supplémentaire gonfle considérablement à la fois les heures d’ingénierie et le temps passé en atelier.
Le nombre de pièces identiques produites par cycle influence fortement le temps d'usinage. Un moule prototype à empreinte unique s’usine beaucoup plus rapidement qu’un outil de production complexe.
Considérons un moule à haute production de 32 empreintes. Cela nécessite une précision extrême pour garantir une cohérence stricte d’une cavité à l’autre. Les techniciens doivent usiner exactement la même géométrie 32 fois. Ils doivent équilibrer parfaitement les systèmes de glissières complexes afin que le plastique s'écoule uniformément dans chaque vide. Ce chantier massif allonge naturellement le calendrier de livraison.
Les métaux mous sont usinés beaucoup plus rapidement que les métaux durs. L'aluminium ou l'acier doux permettent aux fraiseuses CNC de fonctionner à des vitesses d'avance maximales. L'acier pré-trempé P20 reste relativement rapide à couper et à polir.
A l’inverse, l’acier H13 ou S7 entièrement trempé ralentit tout. Les machinistes doivent couper l'acier brut, l'envoyer pour traitement thermique et attendre qu'il refroidisse. Ils doivent ensuite effectuer des processus d'électroérosion et de fraisage plus lents pour obtenir les dimensions finales. Un acier plus dur garantit la longévité mais limite considérablement la vitesse de coupe.
Vos exigences esthétiques dictent les heures de travail manuel. Les finitions usinées standard nécessitent un minimum de travail supplémentaire. Des exigences complexes modifient fondamentalement le planning.
La réalisation d’une finition optique SPI A-1 (polissage diamant) nécessite un travail manuel important et méticuleux. Les outilleurs passent des journées entières à polir l’acier à la main sous grossissement. Les textures VDI complexes nécessitent des processus d'érosion par étincelle qui prennent du temps. Vous devez équilibrer vos désirs esthétiques et vos contraintes de temps urgentes.
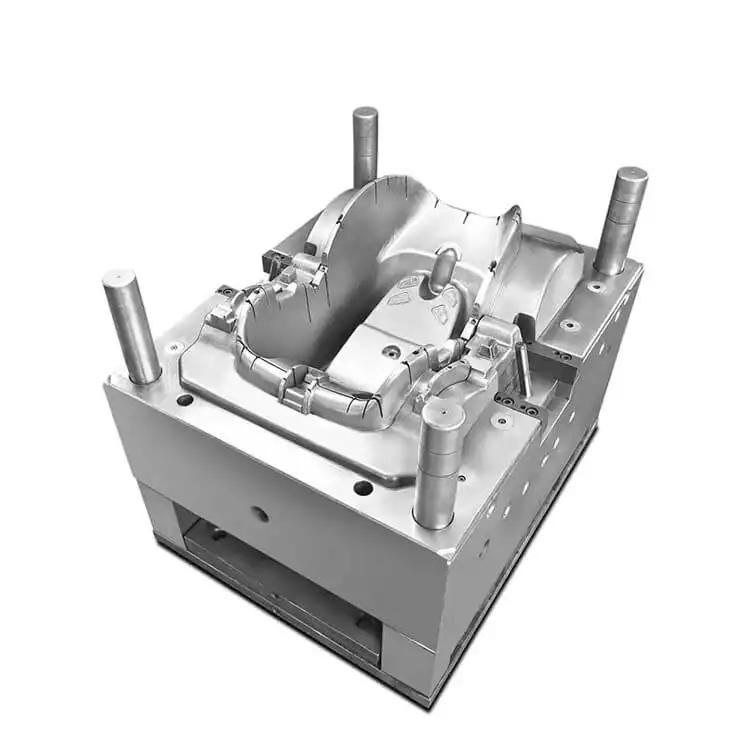
Vous avez besoin d’un cadre décisionnel fiable pour choisir la bonne stratégie d’outillage. Ce choix dépend entièrement de vos objectifs commerciaux. Vous devez mettre en balance la rapidité de mise sur le marché et les économies unitaires à long terme.
Tableau : Comparaison des stratégies d'outillage rapide et de production
Fonctionnalité |
Outillage rapide |
Outillage de production |
|---|---|---|
Délai de livraison typique |
2 à 4 semaines |
6 à 12+ semaines |
Matériau primaire |
||
Volume typique |
100 à 10 000 unités |
|
Niveau d'automatisation |
Entièrement automatisé (curseurs, éjection automatique) |
|
Meilleur cas d'utilisation |
Fabrication à long terme, coût par pièce le plus bas |
outillage rapide . Vous devez utiliser cette approche pour le prototypage, les tests de marché initiaux ou la production de ponts à faible volume. Il produit en toute sécurité 100 à 10 000 unités avant de montrer de l'usure.
Les caractéristiques incluent des matériaux de base plus doux. Les fabricants les fabriquent généralement à partir d’aluminium de qualité aéronautique ou d’acier doux. Ils présentent généralement des conceptions à cavité unique et utilisent une automatisation minimale. Vous pouvez charger manuellement des inserts plutôt que de payer pour des curseurs mécaniques complexes.
Des limites existent certainement. L'aluminium offre une durée de vie inférieure à l'outil. Il ne peut pas gérer les résines chargées de verre très abrasives sur de longues séries de production. Le métal plus mou s’usera rapidement, modifiant les dimensions de vos pièces et dégradant les finitions esthétiques.
L'outillage de moules personnalisés cible la production en grand volume. Utilisez cette méthode pour une fabrication à long terme couvrant des millions de cycles. En fin de compte, il génère le coût par pièce le plus bas tout au long du cycle de vie du produit.
Les caractéristiques incluent des matériaux incroyablement durables. Les fabricants utilisent de l'acier trempé comme le H13 ou le S7. Ces outils présentent des configurations multi-cavités et des systèmes d'alimentation et d'éjection entièrement automatisés. Ils fonctionnent de manière autonome pendant des jours sans intervention humaine.
Ce résultat d’évolutivité prend beaucoup plus de temps au départ. Cependant, cela réduit considérablement le temps de cycle et le coût des pièces à grande échelle. Vous sacrifiez la vitesse initiale pour garantir une efficacité opérationnelle à long terme.
Les arguments de vente standards ignorent souvent les risques réalistes. Pour instaurer une confiance opérationnelle, il faut mettre en évidence ces goulots d’étranglement cachés. Vous devez anticiper les retards pour garder votre calendrier de lancement intact.
Les fichiers CAO incomplets interrompent souvent un projet avant qu'un métal ne soit coupé. Les ingénieurs découvrent des fonctionnalités non moulables et demandent des modifications de conception. La lenteur des approbations des clients prolonge cette phase pendant des semaines.
Vous pouvez atténuer ce risque en définissant des protocoles de communication stricts. Suivez ces étapes concrètes pour accélérer le DFM :
Établissez un SLA de 24 à 48 heures : exigez des commentaires techniques et des délais d'approbation dans les deux jours ouvrables des deux côtés.
Fournissez des fichiers CAO natifs : envoyez toujours des fichiers STEP ou IGES accompagnés d'un dessin PDF 2D détaillé indiquant les tolérances critiques.
Donnez le pouvoir à un seul décideur : désignez un ingénieur principal dans votre équipe pour autoriser instantanément les modifications de conception sans attendre le consensus du comité.
Les contraintes de la chaîne d’approvisionnement mettent facilement les équipes d’approvisionnement au dépourvu. L'indisponibilité des aciers à outils spécialisés ajoute des semaines au calendrier. Les blocs exotiques d’aluminium de qualité aérospatiale nécessitent parfois de longs délais de livraison rien que pour arriver à l’atelier d’usinage.
Les résines de production provoquent des maux de tête similaires. Les résines de couleur personnalisée ou les polymères spécialisés de qualité médicale peuvent faire face à des commandes en souffrance. Si le plastique spécifique n'est pas prêt pour l'essai T0, l'acier fini reste simplement inutilisé sur l'étagère.
De nombreux acheteurs novices supposent que la première photo donne une pièce prête à être produite. Nous appelons cela le « piège T0 ». Les premiers échantillons présentent presque toujours des défauts mineurs. Vous pourriez constater des flashs, des déformations ou des taux de rétrécissement incorrects.
Mise en œuvre La réalité impose une planification prudente. Planifiez les améliorations T1 et T2 dans le cadre de votre calendrier de référence. Les outilleurs ont besoin de temps pour composer les dimensions, ajuster les portes ou polir les textures. Traitez l’itération de l’échantillon comme une phase obligatoire et non comme une exception inattendue.
Vous avez besoin d’une solide logique de présélection pour examiner avec précision les fournisseurs potentiels. Repérer tôt les promesses irréalistes vous évite des délais non respectés et des retouches coûteuses plus tard.
Interrogez toujours la configuration interne d’un fournisseur. Disposent-ils de machines CNC et EDM dédiées en interne ? Est-ce qu'ils négocient simplement le travail auprès de petits sous-traitants ?
L'équipement interne réduit considérablement les délais d'attente. Si un fabricant contrôle son propre atelier, il peut modifier les horaires pour répondre aux correctifs urgents. Les courtiers doivent faire la queue derrière les autres clients, détruisant ainsi la prévisibilité de votre calendrier.
Une terminologie vague obscurcit le véritable calendrier. Vous devez préciser exactement quand le devis commence à mesurer le temps. Le chronomètre commence-t-il à partir de l'émission du bon de commande, de l'approbation initiale du CAD ou du moment où le dépôt est compensé par leur banque ?
De plus, définissez la ligne d’arrivée. Le délai de livraison se termine-t-il à « l'achèvement de l'outil » interne ? Ou cela se termine-t-il à la livraison physique de vos échantillons T1 approuvés ? Clarifier ces étapes évite des disputes frustrantes des semaines après le début du projet.
Un atelier d’usinage ne peut pas contourner les lois de la physique. Interrogez-les sur leurs taux d’utilisation actuels des broches. Un magasin fonctionnant déjà à 95 % de sa capacité ne peut pas de manière réaliste accélérer votre commande.
S'ils promettent une livraison ultra-rapide alors que la réservation est complète, ils négocieront le travail ou vous factureront des primes élevées et cachées pour les heures supplémentaires du week-end. Exigez la transparence des capacités avant de signer le contrat.
La durée de livraison du moule d’injection n’est jamais un nombre arbitraire. Les outilleurs le calculent méticuleusement en fonction de la dureté du matériau, de la complexité des pièces et du volume de production attendu. Une communication ouverte pendant la phase de conception reste votre meilleure défense contre les retards de calendrier.
Donnez la priorité à la phase zéro : verrouillez votre CAD et finalisez DFM avant de compter les jours sur votre calendrier.
Regardez au-delà du devis : ne sélectionnez pas un partenaire d'outillage uniquement sur la base de la durée la plus courte indiquée. Des délais irréalistes conduisent inévitablement à une ingénierie précipitée, à une mauvaise qualité des outils et à des retouches incroyablement coûteuses.
Aligner la stratégie avec l'échelle : choisissez des configurations rapides en aluminium pour des tests immédiats, mais optez pour l'acier trempé pour une évolutivité à long terme.
Vous pouvez obtenir un calendrier précis dès aujourd’hui. Invitez votre équipe à soumettre votre fichier CAO 3D actuel à un partenaire de confiance pour une analyse DFM complète et une évaluation honnête des délais de livraison, basée sur des données.
R : Oui, vous pouvez accélérer le délai via deux méthodes principales. Tout d’abord, vous pouvez payer des frais accélérés pour couvrir les quarts de travail d’usinage du week-end ou de la nuit. Deuxièmement, vous pouvez simplifier activement la conception des pièces. La réduction des contre-dépouilles complexes et le choix de finitions de surface standard plus simples réduisent considérablement les heures d'usinage et de polissage nécessaires.
R : Indirectement, oui. Les résines hautement corrosives ou abrasives, comme le PVC ou le nylon chargé à 30 % de verre, nécessitent un outillage robuste. Votre moule doit être fabriqué à partir d’acier plus dur et résistant à l’usure comme le H13 entièrement trempé. Ce matériau spécifique prend beaucoup plus de temps à couper, à électroérosion et à traiter thermiquement que les métaux pré-durcis standards.
R : T0 (Test 0) est la toute première pièce physique en plastique tirée de votre outil nouvellement terminé. Les ingénieurs utilisent cet échantillon initial pour évaluer les performances de l'outil. Cela les aide à identifier les ajustements dimensionnels ou esthétiques nécessaires avant que vous accordiez l’approbation finale de la production.


