


Просмотры: 0 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


В производстве предсказуемость сроков остается столь же важной, как и затраты на единицу продукции. Задержка с оснасткой отодвигает сроки выхода на рынок. Это чревато серьезными сбоями в цепочке поставок и постоянно расстраивает ключевых заинтересованных сторон. Котировки для Время изготовления литьевой формы часто варьируется от двух до двенадцати недель. Команды по закупкам и инженерам должны понимать, почему существует такая огромная разница, чтобы точно прогнозировать производство.
Понимание переменных, лежащих в основе изготовления инструментов, позволит вам точно оценивать поступающие предложения. Эти переменные варьируются от твердости основного материала до сложной конструкции. Вы можете легко избежать скрытых узких мест. Вы также можете выбрать правильный инструментарий для своих конкретных потребностей в масштабируемости. Мы рассмотрим каждый этап создания пресс-формы, обрисуем скрытые риски и покажем, как выявить нереалистичные обещания поставщиков.
Стандартные сроки изготовления пресс-форм из стали промышленного класса составляют от 6 до 12 недель; быстрая обработка алюминия обычно занимает от 2 до 4 недель.
Сложность детали, кавитация в форме и выбор материала являются основными факторами, влияющими на время обработки.
Наиболее частым нарушением сроков является не механическая обработка, а длительные переговоры по проектированию технологичности (DFM) и циклы выборочных итераций (от T0 до T1).
Для оценки партнера по инструментарию необходимо выйти за рамки указанных дней и тщательно изучить его внутренние возможности, тщательность DFM и протоколы связи.
Вы должны прояснить временную шкалу, разбив ее на поддающиеся проверке фазы. Установление базовых ожиданий предотвращает сюрпризы, прежде чем вы углубитесь в сложные переменные. Каждый проект индивидуального инструментария следует структурированному прогрессу.
Инженеры начинают с тщательной оценки линий разъема и углов уклона. Они определяют оптимальное расположение ворот и надежную стратегию выброса. Этот этап гарантирует, что ваша геометрия действительно сможет освободиться от стального блока.
Реальность реализации: Отсчет производства оснастки не начнется до тех пор, пока вы не утвердите окончательный вариант 3D CAD. Многие покупатели ошибочно полагают, что срок начинается с момента размещения заказа на поставку. Задержки в утверждении проекта напрямую продлевают окончательную дату поставки.
Этот этап включает в себя удаление тяжелого материала. На предприятиях выполняется грубая механическая обработка для придания формы стальным блокам. Термическую обработку применяют, если ваша конструкция требует закаленной инструментальной стали. Затем инженеры используют электроэрозионную обработку (EDM) для создания сложных деталей.
Электроэрозионная обработка медленно выжигает металл с помощью электрических искр. Он создает острые внутренние углы и тонкие ребра. Этот этап представляет собой ядро процесс изготовления пресс-формы . Доступность машины полностью определяет скорость этого этапа. Загруженные шпиндели с ЧПУ мгновенно приостановят ваш прогресс.
Машины не могут завершить все автоматически. Квалифицированные производители инструментов берутся за критическую слесарную работу. Они выполняют тщательную ручную полировку для достижения конкретных требований к поверхности. Они тщательно вставляют ползунки, подъемники и штифты в основной узел.
Эта окончательная сборка требует высокой точности. Небольшое смещение здесь приводит к засветам или дефектам детали позже. Правильная установка обеспечивает плавное скольжение движущихся компонентов во время непрерывных производственных циклов.
T0 представляет собой первое физическое испытание пластиковая литьевая форма . Техники впрыскивают расплавленную смолу в только что собранный инструмент. Они проверяют полученные пластиковые детали на предмет деформации, вмятин и точности размеров.
Корректировки практически неизбежны. Никогда не следует ожидать идеальных деталей с первой попытки. Производителям инструментов обычно приходится корректировать размеры затворов, регулировать каналы охлаждения или улучшать текстуры. Вы должны включить это время итерации в свой график запуска.
Конкретные технические факторы будут систематически увеличивать или уменьшать продолжительность вашего производства. Вы должны понимать эти переменные, чтобы оптимизировать график запуска продукта.
Простая машина с открытыми и закрывающимися формами работает невероятно быстро. Сложная геометрия полностью меняет это уравнение. Подрезы, боковые действия и сложная внутренняя резьба требуют дополнительных движущихся компонентов. Ваш изготовитель инструментов должен спроектировать и обработать специальные подъемники или ползуны.
Каждая движущаяся часть требует индивидуального программирования ЧПУ. Он требует отдельной механической обработки, полировки и точной ручной подгонки. Эта дополнительная сложность резко увеличивает как инженерные часы, так и время, проведенное в цехе.
Количество идентичных деталей, производимых за цикл, сильно влияет на время обработки. Одногнездная форма-прототип изготавливается намного быстрее, чем сложный производственный инструмент.
Рассмотрим высокопроизводительную пресс-форму с 32 гнездами. Требуется чрезвычайная точность, чтобы обеспечить строгую согласованность между полостей. Техники должны обработать одну и ту же геометрию 32 раза. Они должны идеально балансировать сложные системы направляющих, чтобы пластик равномерно проникал в каждую пустоту. Это масштабное мероприятие естественным образом продлевает календарь поставок.
Мягкие металлы обрабатываются намного быстрее, чем твердые. Алюминий или мягкая сталь позволяют фрезерным станкам с ЧПУ работать с максимальной скоростью подачи. Предварительно закаленная сталь P20 относительно быстро поддается резке и полировке.
И наоборот, полностью закаленная сталь H13 или S7 все замедляет. Машинисты должны разрезать необработанную сталь, отправить ее на термообработку и дождаться, пока она остынет. Затем им приходится выполнять более медленные процессы электроэрозионной обработки и жесткого фрезерования для достижения окончательных размеров. Более твердая сталь гарантирует долговечность, но серьезно ограничивает скорость резания.
Ваши косметические требования диктуют количество часов ручного труда. Стандартная механическая обработка требует минимальной дополнительной работы. Сложные требования фундаментально меняют график.
Достижение оптической отделки SPI A-1 (алмазная полировка) требует значительного и кропотливого ручного труда. Производители инструментов проводят дни, полируя сталь вручную под увеличением. Сложные текстуры VDI требуют трудоемких процессов искровой эрозии. Вы должны сбалансировать свои эстетические желания и срочные временные ограничения.
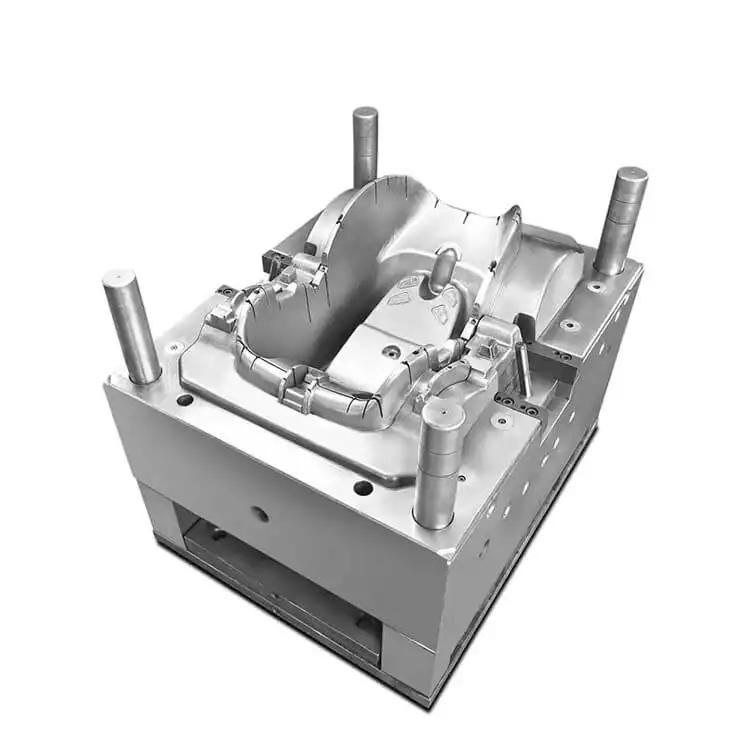
Вам нужна надежная система принятия решений, чтобы выбрать правильную инструментальную стратегию. Этот выбор полностью зависит от ваших бизнес-целей. Вы должны сопоставить скорость выхода на рынок с долгосрочной юнит-экономикой.
Таблица: Сравнение стратегий быстрого и производственного оснащения
Особенность |
Быстрая оснастка |
Производственная оснастка |
|---|---|---|
Типичное время выполнения |
от 2 до 4 недель |
От 6 до 12+ недель |
Первичный материал |
Алюминий (например, Alumold) или мягкая сталь |
Закаленная сталь (например, H13, S7) |
Типичный объем |
От 100 до 10 000 единиц |
От 100 000 до миллионов единиц |
Уровень автоматизации |
Минимальный (обычные ручные вставки) |
Полностью автоматизированный (слайдеры, автоматическое извлечение) |
Лучший вариант использования |
Прототипирование, рыночное тестирование, производство мостов |
Долгосрочное производство, самая низкая стоимость за деталь |
Быстрые итерации продукта часто требуют быстрая оснастка . Этот подход следует использовать для прототипирования, первоначального рыночного тестирования или мелкосерийного производства мостов. Он безопасно выдерживает от 100 до 10 000 единиц, прежде чем начнет проявляться износ.
Характеристики включают более мягкие базовые материалы. Производители обычно изготавливают их из авиационного алюминия или мягкой стали. Обычно они имеют конструкцию с одной полостью и используют минимальную автоматизацию. Вы можете загружать вставки вручную, вместо того чтобы платить за сложные механические ползунки.
Ограничения, безусловно, существуют. Алюминий обеспечивает меньший срок службы инструмента. Он не может обрабатывать высокоабразивные стеклонаполненные смолы в течение длительного производственного цикла. Более мягкий металл быстро изнашивается, изменяя размеры детали и ухудшая внешний вид.
Масштаб требует высокой прочности. Изготовленная на заказ пресс-форма предназначена для крупносерийного производства. Используйте этот метод для долгосрочного производства, охватывающего миллионы циклов. В конечном итоге это обеспечивает самую низкую стоимость детали в течение жизненного цикла продукта.
Характеристики включают в себя невероятно прочные материалы. Производители используют закаленную сталь типа H13 или S7. Эти инструменты имеют конструкцию с несколькими полостями и полностью автоматизированные системы направляющих и выброса. Они работают автономно в течение нескольких дней без вмешательства человека.
Этот результат масштабируемости требует гораздо больше времени. Однако это значительно сокращает время цикла и стоимость деталей при масштабировании. Вы жертвуете начальной скоростью, чтобы гарантировать долгосрочную эффективность работы.
Стандартные рекламные предложения часто игнорируют реальные риски. Укрепление оперативного доверия требует выявления этих скрытых узких мест. Вы должны предвидеть задержки, чтобы сохранить неизменным календарь запуска.
Неполные файлы САПР часто останавливают проект до того, как будет разрезан какой-либо металл. Инженеры находят неформуемые элементы и просят внести изменения в конструкцию. Медленные одобрения клиентов затягивают этот этап на несколько недель.
Вы можете снизить этот риск, определив строгие протоколы связи. Выполните следующие практические шаги для ускорения DFM:
Установите соглашение об уровне обслуживания в течение 24–48 часов: требуйте обратной связи от инженеров и получения одобрения в течение двух рабочих дней с обеих сторон.
Предоставляйте собственные файлы САПР. Всегда отправляйте файлы STEP или IGES вместе с подробным 2D-чертежем PDF с указанием критических допусков.
Предоставьте единому лицу, принимающему решения: назначьте в свою команду одного ведущего инженера, который мгновенно санкционирует изменения в проекте, не дожидаясь консенсуса комитета.
Ограничения в цепочке поставок легко ошеломляют команды по закупкам. Отсутствие специализированных инструментальных сталей добавляет к графику недели. Экзотические блоки из аэрокосмического алюминия иногда требуют длительного времени, чтобы доставить их в механический цех.
Производственные смолы вызывают аналогичную головную боль. Смолы нестандартного цвета или специализированные полимеры медицинского назначения могут столкнуться с отставанием в заказе. Если конкретный пластик не готов к испытанию Т0, готовая сталь просто простаивает на полке.
Многие начинающие покупатели полагают, что с первого выстрела получается деталь, готовая к производству. Мы называем это «ловушкой Т0». Первые образцы почти всегда имеют незначительные дефекты. Вы можете увидеть блики, деформации или неправильные скорости сжатия.
Реализация Реальность требует осторожного планирования. Планируйте уточнения T1 и T2 как стандартную часть вашего базового графика. Производителям инструментов нужно время, чтобы подобрать размеры, отрегулировать затворы или отполировать текстуры. Считайте итерацию выборки обязательным этапом, а не неожиданным исключением.
Вам нужна сильная логика составления короткого списка, чтобы точно проверять потенциальных поставщиков. Выявление нереалистичных обещаний на ранней стадии избавит вас от срыва сроков и дорогостоящих переделок в дальнейшем.
Всегда проверяйте внутреннюю настройку поставщика. Есть ли у них собственные станки с ЧПУ и электроэрозионной обработки? Они просто посредничают в работе с более мелкими субподрядчиками?
Собственное оборудование значительно сокращает задержки в очередях. Если производитель контролирует собственный цех, он может изменить график работы, чтобы внести срочные исправления. Брокерам приходится стоять в очереди позади других клиентов, разрушая предсказуемость ваших сроков.
Расплывчатая терминология скрывает истинный календарь. Вы должны уточнить, когда именно в котировке начинается отсчет времени. Отсчет времени начинается с выдачи заказа на поставку, первоначального утверждения CAD или с момента, когда депозит очищается от банка?
Кроме того, определите финишную черту. Завершается ли срок выполнения заказа при внутренней «завершении инструмента»? Или оно заканчивается после физической доставки утвержденных вами образцов Т1? Уточнение этих этапов предотвращает разочаровывающие споры уже через несколько недель после начала проекта.
Механический цех не может нарушить законы физики. Спросите их о текущих показателях использования шпинделей. Магазин, уже работающий на 95% мощности, не может реально ускорить ваш заказ.
Если они обещают молниеносную доставку при полном объеме заказов, они либо предоставят вам работу, либо взимают с вас огромные скрытые премии за сверхурочную работу в выходные дни. Требуйте прозрачности мощности перед подписанием контракта.
Срок поставки литьевой формы никогда не является произвольным числом. Производители инструментов тщательно рассчитывают его на основе твердости материала, сложности детали и ожидаемого объема производства. Открытое общение на этапе проектирования остается вашей сильнейшей защитой от срыва графика.
Расставьте приоритеты в нулевой фазе: зафиксируйте свой CAD и завершите DFM, прежде чем считать дни в календаре.
Не ограничивайтесь ценой: не выбирайте партнера по оснастке исключительно на основе кратчайшего заявленного срока. Нереалистичные сроки неизбежно приводят к спешке при проектировании, низкому качеству инструментов и невероятно дорогостоящим доработкам.
Согласуйте стратегию с масштабом: выбирайте быстрые установки из алюминия для немедленного тестирования, но выбирайте закаленную сталь для долгосрочной масштабируемости.
Вы можете обеспечить точные сроки уже сегодня. Предложите своей команде отправить текущий файл 3D CAD доверенному партнеру для комплексного анализа DFM и честной, подкрепленной данными оценки времени выполнения заказа.
О: Да, вы можете ускорить сроки двумя основными способами. Во-первых, вы можете внести ускоренную оплату за работу в выходные или ночные смены. Во-вторых, вы можете активно упростить конструкцию детали. Уменьшение сложных подрезов и выбор более простой стандартной обработки поверхности значительно сокращают необходимое время обработки и полировки.
О: Косвенно, да. Высококоррозионные или абразивные смолы, такие как ПВХ или нейлон с 30% стеклонаполнителем, требуют надежного инструмента. Ваша форма должна быть изготовлена из более твердой и износостойкой стали, например, полностью закаленной H13. Для резки, электроэрозионной обработки и термообработки этого конкретного материала требуется значительно больше времени по сравнению со стандартными предварительно закаленными металлами.
О: T0 (Тест 0) — это самая первая физическая пластиковая деталь, снятая с вашего только что собранного инструмента. Инженеры используют этот первоначальный образец для оценки производительности инструмента. Это помогает им определить любые необходимые изменения размеров или косметические корректировки, прежде чем вы дадите окончательное одобрение производства.


