


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 30-09-2026 Herkomst: Locatie


In de productie blijft de voorspelbaarheid van de tijdlijn net zo belangrijk als uw kosten per eenheid. Uitgestelde tooling duwt de marktintroductiedata naar buiten. Het riskeert ernstige verstoringen van de toeleveringsketen en frustreert voortdurend de belangrijkste belanghebbenden. Citaten voor De doorlooptijd van spuitgietmatrijzen varieert vaak enorm van twee tot twaalf weken. Inkoop- en engineeringteams moeten begrijpen waarom deze enorme variantie bestaat om de productie nauwkeurig te kunnen voorspellen.
Als u de variabelen achter het maken van tools begrijpt, kunt u binnenkomende offertes nauwkeurig evalueren. Deze variabelen variëren van de hardheid van het basismateriaal tot ingewikkelde ontwerpcomplexiteit. Verborgen knelpunten vermijd je eenvoudig. U kunt ook de juiste toolingaanpak kiezen voor uw specifieke schaalbaarheidsbehoeften. We onderzoeken elke fase van het maken van matrijzen, schetsen verborgen risico's en laten u zien hoe u onrealistische beloften van leveranciers kunt opmerken.
Standaard doorlooptijden voor stalen matrijzen van productiekwaliteit variëren van 6 tot 12 weken; snelle aluminiumbewerking vereist doorgaans 2 tot 4 weken.
De complexiteit van onderdelen, cavitatie van de matrijs en materiaalkeuze zijn de belangrijkste factoren die de bewerkingstijd bepalen.
De meest voorkomende ontsporing in de tijdlijn is niet de machinale bewerking, maar langdurige onderhandelingen over Design for Manufacturability (DFM) en monster-iteratiecycli (T0 tot T1).
Bij het evalueren van een toolingpartner moet je verder kijken dan de genoemde dagen en de interne capaciteiten, de grondigheid van DFM en de communicatieprotocollen onder de loep nemen.
Je moet de tijdlijn demystificeren door deze in verifieerbare fasen op te delen. Het vaststellen van basisverwachtingen voorkomt verrassingen voordat u in complexe variabelen duikt. Elk maatwerk toolingproject volgt een gestructureerde voortgang.
Ingenieurs beginnen met het nauwgezet evalueren van scheidingslijnen en diepgangshoeken. Ze bepalen optimale poortlocaties en robuuste uitwerpstrategieën. Deze fase zorgt ervoor dat uw geometrie daadwerkelijk los kan komen van het stalen blok.
Implementatie Realiteit: De klok voor de productie van gereedschappen begint pas nadat u de definitieve 3D CAD heeft goedgekeurd. Veel kopers gaan er ten onrechte van uit dat de tijdlijn begint bij het plaatsen van een inkooporder. Vertragingen bij de goedkeuring van het ontwerp verlengen direct uw uiteindelijke leverdatum.
Deze fase omvat het verwijderen van zwaar materiaal. Faciliteiten voeren ruwe bewerking uit om de stalen blokken te vormen. Ze passen een warmtebehandeling toe als uw ontwerp gehard gereedschapsstaal vereist. Ingenieurs gebruiken vervolgens Electrical Discharge Machining (EDM) voor ingewikkelde functies.
EDM verbrandt metaal langzaam weg met behulp van elektrische vonken. Het creëert scherpe interne hoeken en fijne ribben. Deze fase vertegenwoordigt de kern van de productieproces van matrijzen . De beschikbaarheid van machines bepaalt volledig de snelheid van deze fase. Achtergebleven CNC-spindels zullen uw voortgang onmiddellijk onderbreken.
Machines kunnen niet alles automatisch afwerken. Bekwame gereedschapmakers komen tussenbeide voor kritisch bankwerk. Ze voeren nauwgezet met de hand polijsten uit om aan specifieke oppervlaktevereisten te voldoen. Ze passen zorgvuldig schuifregelaars, lifters en kernpennen in het hoofdsamenstel.
Deze eindmontage vereist een hoge nauwkeurigheid. Een kleine verkeerde uitlijning hier veroorzaakt later flitsen of defecten aan onderdelen. Een goede montage zorgt ervoor dat bewegende componenten soepel glijden tijdens continue productiecycli.
T0 vertegenwoordigt de eerste fysieke test van de kunststof spuitgietmatrijs . Technici injecteren gesmolten hars in het nieuw gemonteerde gereedschap. Ze inspecteren de resulterende plastic stukken op kromtrekken, zinksporen en maatnauwkeurigheid.
Aanpassingen zijn vrijwel onvermijdelijk. Verwacht nooit bij de eerste poging perfecte onderdelen. Gereedschapmakers moeten meestal de poortafmetingen aanpassen, koelkanalen aanpassen of texturen verfijnen. U moet deze iteratietijd in uw startschema bufferen.
Specifieke technische factoren zullen uw productieduur systematisch verlengen of verkorten. U moet deze variabelen begrijpen om uw productlanceringsschema te optimaliseren.
Eenvoudige open-en-dicht-matrijzen worden ongelooflijk snel bewerkt. Complexe geometrie verandert deze vergelijking volledig. Ondersnijdingen, zijwaartse bewegingen en complexe interne schroefdraden vereisen extra bewegende componenten. Uw gereedschapmaker moet op maat gemaakte lifters of sliders ontwerpen en bewerken.
Elk bewegend onderdeel vereist een individuele CNC-programmering. Het vereist afzonderlijke bewerking, polijsten en nauwkeurige handmatige montage. Deze extra complexiteit zorgt voor een drastische stijging van zowel de engineeringuren als de tijd die op de werkvloer wordt doorgebracht.
Het aantal identieke onderdelen dat per cyclus wordt geproduceerd, heeft een grote invloed op de bewerkingstijd. Een prototype-matrijs met één holte machinaal veel sneller dan een complex productiegereedschap.
Overweeg een matrijs met 32 caviteiten voor een hoge productie. Het vereist extreme precisie om een strikte consistentie van holte tot holte te garanderen. Technici moeten 32 keer exact dezelfde geometrie bewerken. Ze moeten complexe runnersystemen perfect in evenwicht brengen, zodat plastic gelijkmatig in elke afzonderlijke ruimte stroomt. Deze enorme onderneming verlengt uiteraard de leveringskalender.
Zachte metalen worden veel sneller bewerkt dan harde metalen. Aluminium of zacht staal zorgt ervoor dat CNC-freesmachines met maximale voedingssnelheden kunnen draaien. P20 voorgehard staal blijft relatief snel te snijden en polijsten.
Omgekeerd vertraagt volledig gehard H13- of S7-staal alles. Machinisten moeten het ruwe staal snijden, het opsturen voor een warmtebehandeling en wachten tot het is afgekoeld. Vervolgens moeten ze langzamere EDM-processen en hardfrezen uitvoeren om de uiteindelijke afmetingen te bereiken. Harder staal garandeert een lange levensduur, maar beperkt de snijsnelheid ernstig.
Uw cosmetische vereisten bepalen de arbeidsuren. Standaard machinaal bewerkte afwerkingen vereisen minimaal extra werk. Complexe eisen veranderen de planning fundamenteel.
Het bereiken van een SPI A-1 (diamantpolijst) optische afwerking vereist aanzienlijk, nauwgezet handwerk. Gereedschapmakers zijn dagenlang bezig met het met de hand polijsten van het staal onder vergroting. Complexe VDI-texturen vereisen tijdrovende vonkerosieprocessen. U moet uw esthetische wensen afwegen tegen uw dringende tijdlijnbeperkingen.
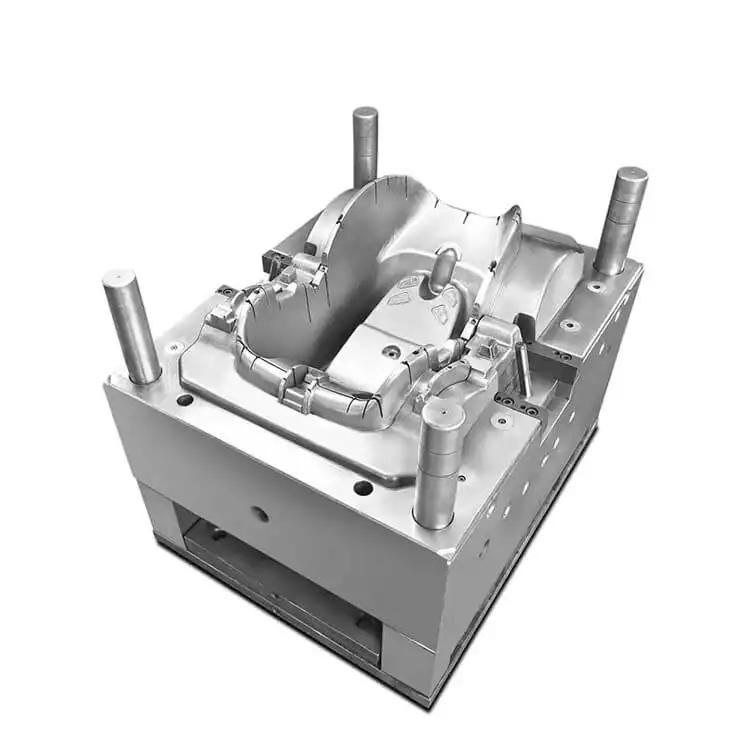
U hebt een betrouwbaar beslissingskader nodig om de juiste toolingstrategie te kiezen. Deze keuze hangt volledig af van uw bedrijfsdoelstellingen. Je moet de speed-to-market afwegen tegen de eenheidseconomie op de lange termijn.
Tabel: Vergelijking van strategieën voor snelle en productietooling
Functie |
Snelle tooling |
Productie gereedschap |
|---|---|---|
Typische doorlooptijd |
2 tot 4 weken |
6 tot 12+ weken |
Primair materiaal |
Aluminium (bijv. Alumold) of zacht staal |
Gehard staal (bijv. H13, S7) |
Typisch volume |
100 tot 10.000 eenheden |
100.000 tot miljoenen eenheden |
Automatiseringsniveau |
Minimaal (handmatige inzetstukken gebruikelijk) |
Volledig geautomatiseerd (schuifregelaars, automatisch uitwerpen) |
Beste gebruiksscenario |
Prototyping, markttesten, brugproductie |
Productie op lange termijn, laagste kosten per onderdeel |
Snelle productiteraties zijn vaak vereist snelle tooling . U moet deze aanpak gebruiken voor prototyping, eerste markttesten of brugproductie in kleine volumes. Het levert veilig 100 tot 10.000 eenheden op voordat het slijtage vertoont.
Kenmerken zijn onder meer zachtere basismaterialen. Fabrikanten frezen deze meestal uit aluminium van vliegtuigkwaliteit of zacht staal. Ze zijn doorgaans voorzien van ontwerpen met één holte en maken gebruik van minimale automatisering. U kunt inzetstukken handmatig laden in plaats van te betalen voor complexe mechanische schuifregelaars.
Er zijn zeker beperkingen. Aluminium biedt een lagere standtijd. Het kan niet overweg met zeer schurende, met glas gevulde harsen gedurende lange productieruns. Het zachtere metaal zal snel verslijten, waardoor de afmetingen van uw onderdeel veranderen en de cosmetische afwerking wordt aangetast.
Schaal vereist robuuste duurzaamheid. Aangepaste matrijsgereedschappen zijn gericht op productie van grote volumes. Gebruik deze methode voor productie op lange termijn die miljoenen cycli omvat. Het levert uiteindelijk de laagste kosten per onderdeel op gedurende de levenscyclus van het product.
Kenmerken zijn onder meer ongelooflijk duurzame materialen. Fabrikanten gebruiken gehard staal zoals H13 of S7. Deze gereedschappen zijn voorzien van lay-outs met meerdere holtes en volledig geautomatiseerde runner- en uitwerpsystemen. Ze draaien dagenlang autonoom zonder menselijke tussenkomst.
Dit schaalbaarheidsresultaat duurt vooraf veel langer. Het vermindert echter de cyclustijd en de onderdeelkosten op schaal drastisch. U offert vroege snelheid op om operationele efficiëntie op de lange termijn te garanderen.
Standaard verkooppraatjes negeren vaak realistische risico's. Voor het opbouwen van operationeel vertrouwen is het nodig deze verborgen knelpunten onder de aandacht te brengen. U moet op vertragingen anticiperen om uw lanceringskalender intact te houden.
Onvolledige CAD-bestanden leggen vaak een project stil voordat er metaal wordt gesneden. Ingenieurs vinden niet-vormbare kenmerken en verzoeken om ontwerpwijzigingen. Langzame klantgoedkeuringen slepen deze fase wekenlang in beslag.
U kunt dit risico beperken door strikte communicatieprotocollen te definiëren. Volg deze bruikbare stappen om DFM te versnellen:
Stel een SLA van 24 tot 48 uur op: Vereist technische feedback en goedkeuringstermijnen binnen twee werkdagen aan beide kanten.
Zorg voor native CAD-bestanden: stuur altijd STEP- of IGES-bestanden samen met een gedetailleerde 2D PDF-tekening waarin kritische toleranties worden aangegeven.
Geef één besluitvormer de macht: wijs één hoofdingenieur in uw team aan om ontwerpwijzigingen onmiddellijk goed te keuren zonder te wachten op consensus in de commissie.
Beperkingen in de toeleveringsketen kunnen inkoopteams gemakkelijk blind maken. De onbeschikbaarheid van gespecialiseerd gereedschapsstaal voegt weken toe aan de planning. Exotische aluminiumblokken van ruimtevaartkwaliteit hebben soms lange levertijden nodig om bij de machinewerkplaats te arriveren.
Productieharsen veroorzaken soortgelijke hoofdpijn. Op maat gemaakte harsen of gespecialiseerde polymeren van medische kwaliteit kunnen te maken krijgen met nabestellingen. Als het specifieke plastic nog niet klaar is voor de T0-proef, ligt het afgewerkte staal gewoon stil op de plank.
Veel beginnende kopers gaan ervan uit dat de eerste opname een productieklaar onderdeel oplevert. We noemen dit de 'T0 Trap'. Eerste monsters vertonen bijna altijd kleine gebreken. Mogelijk ziet u flits-, kromtrekking- of onjuiste krimppercentages.
Implementatie De werkelijkheid dicteert een voorzichtige planning. Plan T1- en T2-verfijningen als standaardonderdeel van uw basislijntijdlijn. Gereedschapmakers hebben tijd nodig om afmetingen in te stellen, poorten aan te passen of texturen te polijsten. Beschouw voorbeelditeratie als een verplichte fase en niet als een onverwachte uitzondering.
U hebt een sterke shortlistlogica nodig om potentiële leveranciers nauwkeurig te kunnen beoordelen. Als u onrealistische beloften vroegtijdig opmerkt, bespaart u gemiste deadlines en kostbaar herwerk later.
Onderzoek altijd de interne opzet van een leverancier. Hebben ze speciale interne CNC- en EDM-machines? Bemiddelen ze eenvoudigweg het werk aan kleinere onderaannemers?
Interne apparatuur vermindert wachtrijvertragingen aanzienlijk. Als een fabrikant de controle heeft over zijn eigen werkvloer, kan hij de planning verschuiven om dringende oplossingen op te lossen. Makelaars moeten in de rij achter andere klanten wachten, waardoor de voorspelbaarheid van uw tijdlijn wordt vernietigd.
Vage terminologie verduistert de ware kalender. U moet precies verduidelijken wanneer de offerte de tijd begint te meten. Begint de klok vanaf de uitgifte van de inkooporder, de initiële CAD-goedkeuring of het moment waarop de storting bij de bank wordt verwerkt?
Bepaal bovendien de finishlijn. Eindigt de doorlooptijd bij interne 'voltooiing van het gereedschap'? Of eindigt het bij de fysieke levering van uw goedgekeurde T1-monsters? Het verduidelijken van deze mijlpalen voorkomt frustrerende discussies die al weken in het project aan de gang zijn.
Een machinewerkplaats kan de wetten van de natuurkunde niet ombuigen. Vraag hen naar hun huidige spindelbezettingsgraad. Een winkel die al op 95% van de capaciteit draait, kan uw bestelling realistisch gezien niet versnellen.
Als ze een razendsnelle levering beloven terwijl ze volgeboekt zijn, zullen ze de klus bemiddelen of je steile, verborgen premies in rekening brengen voor overuren in het weekend. Vraag transparantie over de capaciteit voordat u het contract tekent.
De levertijd van spuitgietmatrijzen is nooit een willekeurig getal. Gereedschapmakers berekenen dit nauwgezet op basis van de materiaalhardheid, de complexiteit van de onderdelen en het verwachte productievolume. Open communicatie tijdens de ontwerpfase blijft uw sterkste verdediging tegen planningsfouten.
Geef prioriteit aan Phase Zero: leg uw CAD vast en voltooi DFM voordat u de dagen in uw agenda telt.
Kijk verder dan de offerte: Selecteer geen toolingpartner uitsluitend op basis van de kortste offerteduur. Onrealistische tijdlijnen leiden onvermijdelijk tot overhaaste engineering, slechte kwaliteit van het gereedschap en ongelooflijk kostbaar nabewerking.
Strategie op één lijn brengen met schaal: Kies snelle aluminium opstellingen voor onmiddellijke tests, maar kies voor gehard staal voor schaalbaarheid op de lange termijn.
U kunt vandaag nog een nauwkeurige tijdlijn veiligstellen. Vraag uw team om uw huidige 3D CAD-bestand naar een vertrouwde partner te sturen voor een uitgebreide DFM-analyse en een eerlijke, op gegevens gebaseerde beoordeling van de doorlooptijd.
A: Ja, u kunt de tijdlijn versnellen via twee primaire methoden. Ten eerste kunt u versnelde vergoedingen betalen voor bewerkingsdiensten in het weekend of 's nachts. Ten tweede kunt u het onderdeelontwerp actief vereenvoudigen. Het verminderen van complexe ondersnijdingen en het kiezen voor eenvoudigere, standaard oppervlakteafwerkingen verkorten de benodigde bewerkings- en polijsturen drastisch.
A: Indirect wel ja. Zeer corrosieve of schurende harsen, zoals PVC of 30% glasgevuld nylon, vereisen robuust gereedschap. Uw mal moet vervaardigd zijn uit harder, slijtvast staal zoals volledig gehard H13. Het snijden, EDM en warmtebehandeling van dit specifieke materiaal duurt aanzienlijk langer dan standaard voorgeharde metalen.
A: T0 (Test 0) is het allereerste fysieke plastic onderdeel van uw nieuw voltooide gereedschap. Ingenieurs gebruiken dit eerste voorbeeld om de prestaties van het gereedschap te evalueren. Het helpt hen eventuele noodzakelijke dimensionale aanpassingen of cosmetische aanpassingen te identificeren voordat u de definitieve productiegoedkeuring verleent.


