


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


In der Fertigung bleibt die Vorhersehbarkeit des Zeitplans genauso wichtig wie Ihre Stückkosten. Verspätete Werkzeugbereitstellung verschiebt die Markteinführungstermine nach außen. Es besteht die Gefahr schwerwiegender Unterbrechungen der Lieferkette und die Frustration wichtiger Stakeholder bleibt bestehen. Zitate für Die Vorlaufzeiten für Spritzgussformen liegen oft zwischen zwei und zwölf Wochen. Beschaffungs- und Konstruktionsteams müssen verstehen, warum diese große Varianz besteht, um die Produktion genau vorhersagen zu können.
Wenn Sie die Variablen verstehen, die hinter der Werkzeugherstellung stehen, können Sie eingehende Angebote genau bewerten. Diese Variablen reichen von der Härte des Grundmaterials bis hin zur komplexen Designkomplexität. Versteckte Engpässe können Sie ganz einfach vermeiden. Sie können auch den richtigen Tool-Ansatz für Ihre spezifischen Skalierbarkeitsanforderungen auswählen. Wir untersuchen jede Phase der Formenherstellung, zeigen versteckte Risiken auf und zeigen Ihnen, wie Sie unrealistische Lieferantenversprechen erkennen.
Die Standardvorlaufzeiten für Formen aus produktionstauglichem Stahl liegen zwischen 6 und 12 Wochen; Die schnelle Aluminiumbearbeitung dauert in der Regel 2 bis 4 Wochen.
Teilekomplexität, Formkavitation und Materialauswahl sind die Hauptfaktoren für die Bearbeitungszeit.
Die häufigste zeitliche Entgleisung ist nicht die Bearbeitung, sondern verlängerte Design for Manufacturability (DFM)-Verhandlungen und Beispiel-Iterationszyklen (T0 bis T1).
Die Bewertung eines Tooling-Partners erfordert einen Blick über die angegebenen Tage hinaus und die Prüfung seiner internen Fähigkeiten, DFM-Gründlichkeit und Kommunikationsprotokolle.
Sie müssen die Zeitachse entmystifizieren, indem Sie sie in überprüfbare Phasen unterteilen. Die Festlegung grundlegender Erwartungen verhindert Überraschungen, bevor Sie sich mit komplexen Variablen befassen. Jedes kundenspezifische Werkzeugprojekt folgt einem strukturierten Ablauf.
Ingenieure beginnen mit der sorgfältigen Bewertung von Trennfugen und Entformungsschrägen. Sie ermitteln optimale Angusspositionen und robuste Auswurfstrategien. Diese Phase stellt sicher, dass sich Ihre Geometrie tatsächlich vom Stahlblock lösen kann.
Umsetzungsrealität: Die Uhr für die Werkzeugherstellung beginnt erst, wenn Sie das endgültige 3D-CAD genehmigen. Viele Käufer gehen fälschlicherweise davon aus, dass die Frist mit der Erteilung einer Bestellung beginnt. Verzögerungen bei der Designgenehmigung verlängern direkt Ihren endgültigen Liefertermin.
In dieser Phase ist ein starker Materialabtrag erforderlich. Die Anlagen führen eine Grobbearbeitung durch, um die Stahlblöcke in Form zu bringen. Sie wenden eine Wärmebehandlung an, wenn Ihr Design gehärteten Werkzeugstahl erfordert. Anschließend verwenden Ingenieure die elektrische Entladungsbearbeitung (EDM) für komplizierte Merkmale.
Beim EDM wird Metall mithilfe elektrischer Funken langsam weggebrannt. Es entstehen scharfe Innenecken und feine Rippen. Diese Phase stellt den Kern der dar Formenherstellungsprozess . Die Maschinenverfügbarkeit bestimmt vollständig die Geschwindigkeit dieser Phase. Verstopfte CNC-Spindeln unterbrechen Ihren Fortschritt sofort.
Maschinen können nicht alles automatisch erledigen. Erfahrene Werkzeugmacher übernehmen die entscheidenden Arbeiten. Sie führen eine sorgfältige Handpolitur durch, um spezifische Oberflächenanforderungen zu erfüllen. Sie passen Schieber, Heber und Kernstifte sorgfältig in die Hauptbaugruppe ein.
Diese Endmontage erfordert höchste Präzision. Eine geringfügige Fehlausrichtung führt hier später zu Graten oder Bauteildefekten. Durch die richtige Montage wird sichergestellt, dass bewegliche Komponenten während kontinuierlicher Produktionszyklen reibungslos gleiten.
T0 stellt den ersten physischen Test dar Kunststoff-Spritzgussform . Techniker spritzen geschmolzenes Harz in das neu zusammengebaute Werkzeug. Sie prüfen die resultierenden Kunststoffteile auf Verzug, Einfallstellen und Maßhaltigkeit.
Anpassungen sind praktisch unvermeidlich. Man sollte nie beim ersten Versuch perfekte Teile erwarten. Werkzeugbauer müssen in der Regel die Angussgrößen optimieren, Kühlkanäle anpassen oder Texturen verfeinern. Sie müssen diese Iterationszeit in Ihrem Startplan puffern.
Spezifische technische Faktoren verlängern oder verkürzen Ihre Fertigungsdauer systematisch. Sie müssen diese Variablen verstehen, um Ihren Produkteinführungsplan zu optimieren.
Einfache, zu öffnende Formen lassen sich unglaublich schnell verarbeiten. Komplexe Geometrie verändert diese Gleichung völlig. Hinterschnitte, Seitenbewegungen und komplexe Innengewinde erfordern zusätzliche bewegliche Komponenten. Ihr Werkzeugmacher muss kundenspezifische Heber oder Schieber entwerfen und bearbeiten.
Jedes bewegliche Teil erfordert eine individuelle CNC-Programmierung. Es erfordert eine separate Bearbeitung, Polierung und eine präzise manuelle Anpassung. Diese zusätzliche Komplexität führt zu einem drastischen Anstieg sowohl der Entwicklungsarbeitsstunden als auch der Zeit, die in der Werkstatt aufgewendet wird.
Die Anzahl der pro Zyklus hergestellten identischen Teile hat großen Einfluss auf die Bearbeitungszeit. Eine Prototypform mit einer Kavität lässt sich viel schneller bearbeiten als ein komplexes Produktionswerkzeug.
Stellen Sie sich ein Hochleistungswerkzeug mit 32 Kavitäten vor. Es erfordert höchste Präzision, um eine strikte Konsistenz von Kavität zu Kavität sicherzustellen. Techniker müssen 32 Mal die exakt gleiche Geometrie bearbeiten. Sie müssen komplexe Angusssysteme perfekt ausbalancieren, damit der Kunststoff gleichmäßig in jeden einzelnen Hohlraum fließt. Dieses gewaltige Unterfangen verlängert natürlich den Lieferkalender.
Weiche Metalle zerspanen viel schneller als harte Metalle. Aluminium oder Weichstahl ermöglichen den Betrieb von CNC-Fräsmaschinen mit maximalen Vorschubgeschwindigkeiten. Der vorgehärtete P20-Stahl lässt sich relativ schnell schneiden und polieren.
Umgekehrt verlangsamt vollständig gehärteter H13- oder S7-Stahl alles. Maschinisten müssen den Rohstahl schneiden, ihn zur Wärmebehandlung schicken und warten, bis er abgekühlt ist. Anschließend müssen sie langsamere EDM-Prozesse und Hartfräsen durchführen, um die endgültigen Abmessungen zu erreichen. Härterer Stahl garantiert Langlebigkeit, schränkt aber die Schnittgeschwindigkeit stark ein.
Ihre kosmetischen Anforderungen bestimmen die Arbeitszeit. Standardbearbeitete Oberflächen erfordern nur minimalen Mehraufwand. Komplexe Anforderungen verändern den Zeitplan grundlegend.
Das Erreichen eines SPI A-1-Optikfinishs (Diamantpolitur) erfordert erhebliche, sorgfältige Handarbeit. Werkzeugmacher verbringen Tage damit, den Stahl unter der Lupe von Hand zu polieren. Komplexe VDI-Texturen erfordern zeitaufwändige Funkenerosionsprozesse. Sie müssen Ihre ästhetischen Wünsche mit Ihren dringenden Zeitvorgaben in Einklang bringen.
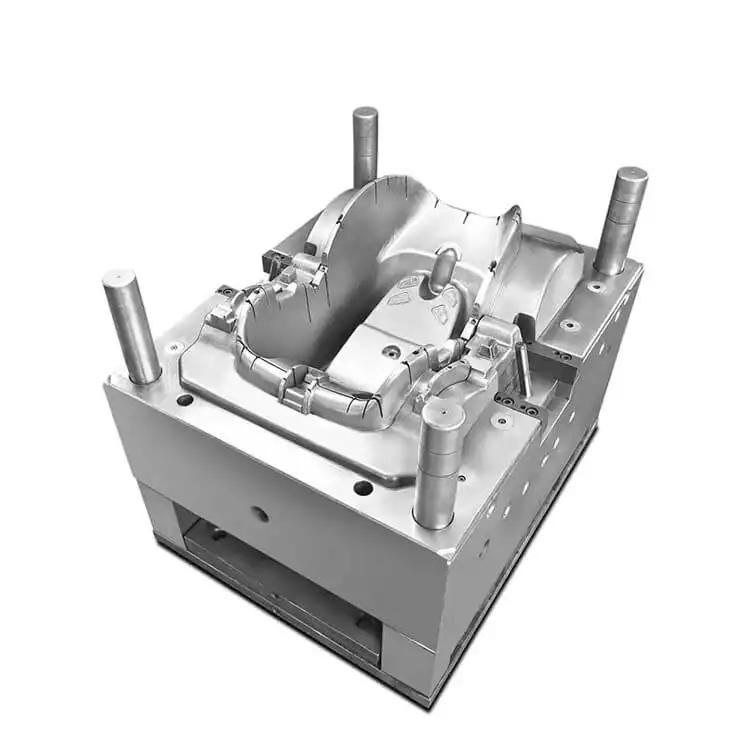
Sie benötigen einen zuverlässigen Entscheidungsrahmen, um die richtige Werkzeugstrategie auszuwählen. Diese Wahl hängt ganz von Ihren Geschäftszielen ab. Sie müssen die Geschwindigkeit der Markteinführung gegen die langfristige Wirtschaftlichkeit der Einheiten abwägen.
Tabelle: Vergleich von Rapid- und Production-Tooling-Strategien
Besonderheit |
Rapid Tooling |
Produktionswerkzeuge |
|---|---|---|
Typische Vorlaufzeit |
2 bis 4 Wochen |
6 bis 12+ Wochen |
Primärmaterial |
Aluminium (z. B. Alumold) oder Weichstahl |
Gehärteter Stahl (z. B. H13, S7) |
Typische Lautstärke |
100 bis 10.000 Einheiten |
100.000 bis Millionen Einheiten |
Automatisierungsebene |
Minimal (manuelle Einfügungen üblich) |
Vollautomatisch (Schieber, automatischer Auswurf) |
Bester Anwendungsfall |
Prototyping, Markttests, Brückenproduktion |
Langfristige Fertigung, niedrigste Kosten pro Teil |
Schnelle Produktiterationen erfordern oft schnelles Werkzeug . Sie sollten diesen Ansatz für die Prototypenerstellung, erste Markttests oder die Brückenproduktion in kleinen Stückzahlen verwenden. Es liefert sicher 100 bis 10.000 Einheiten, bevor Verschleiß auftritt.
Zu den Merkmalen gehören weichere Basismaterialien. Hersteller fräsen diese üblicherweise aus Flugzeugaluminium oder Weichstahl. Sie verfügen typischerweise über Einzelkavitäten-Designs und nutzen nur minimale Automatisierung. Sie könnten Einsätze manuell laden, anstatt für komplexe mechanische Schieber zu bezahlen.
Einschränkungen bestehen sicherlich. Aluminium bietet eine geringere Werkzeugstandzeit. Es kann bei langen Produktionsläufen keine stark abrasiven glasfaserverstärkten Harze verarbeiten. Das weichere Metall verschleißt schnell, verändert die Abmessungen Ihres Teils und verschlechtert die optische Oberfläche.
Waage erfordert robuste Haltbarkeit. Maßgeschneiderte Formenwerkzeuge zielen auf die Massenproduktion ab. Nutzen Sie diese Methode für eine langfristige Fertigung über Millionen von Zyklen. Dies führt letztendlich zu den niedrigsten Kosten pro Teil über den gesamten Produktlebenszyklus.
Zu den Merkmalen gehören unglaublich langlebige Materialien. Hersteller verwenden gehärteten Stahl wie H13 oder S7. Diese Werkzeuge verfügen über mehrere Kavitäten-Layouts und vollautomatische Anguss- und Auswurfsysteme. Sie laufen tagelang autonom ohne menschliches Eingreifen.
Dieses Skalierbarkeitsergebnis dauert im Vorfeld viel länger. Allerdings werden dadurch die Zykluszeit und die Teilekosten im großen Maßstab drastisch reduziert. Sie opfern frühe Geschwindigkeit, um langfristige Betriebseffizienz zu gewährleisten.
Standard-Verkaufsgespräche ignorieren oft realistische Risiken. Um operatives Vertrauen aufzubauen, müssen diese versteckten Engpässe hervorgehoben werden. Sie müssen mit Verzögerungen rechnen, um Ihren Startkalender intakt zu halten.
Unvollständige CAD-Dateien stoppen häufig ein Projekt, bevor Metall geschnitten wird. Ingenieure finden nicht formbare Merkmale und fordern Designänderungen an. Langsame Kundengenehmigungen ziehen diese Phase über Wochen hinaus.
Sie können dieses Risiko mindern, indem Sie strenge Kommunikationsprotokolle definieren. Befolgen Sie diese umsetzbaren Schritte, um DFM zu beschleunigen:
Richten Sie ein 24–48-Stunden-SLA ein: Fordern Sie auf beiden Seiten technisches Feedback und Genehmigungsabwicklungen innerhalb von zwei Werktagen.
Stellen Sie native CAD-Dateien bereit: Senden Sie STEP- oder IGES-Dateien immer zusammen mit einer detaillierten 2D-PDF-Zeichnung, in der kritische Toleranzen angegeben sind.
Ermächtigen Sie einen einzelnen Entscheidungsträger: Bestimmen Sie einen leitenden Ingenieur in Ihrem Team, der Designänderungen sofort genehmigt, ohne auf die Zustimmung des Ausschusses warten zu müssen.
Einschränkungen in der Lieferkette können Beschaffungsteams leicht überrumpeln. Die Nichtverfügbarkeit von Spezialwerkzeugstählen verlängert den Zeitplan um Wochen. Exotische Aluminiumblöcke in Luft- und Raumfahrtqualität erfordern manchmal lange Vorlaufzeiten, bis sie in der Maschinenwerkstatt ankommen.
Ähnliches Kopfzerbrechen bereiten Produktionsharze. Bei kundenspezifisch gefärbten Harzen oder speziellen Polymeren in medizinischer Qualität kann es zu Lieferrückständen kommen. Wenn der bestimmte Kunststoff nicht für den T0-Test bereit ist, bleibt der fertige Stahl einfach brachliegend im Regal liegen.
Viele unerfahrene Käufer gehen davon aus, dass der erste Schuss ein produktionsreifes Teil liefert. Wir nennen dies die „T0-Falle“. Erste Muster weisen fast immer kleinere Mängel auf. Möglicherweise sehen Sie Grate, Verformungen oder falsche Schrumpfraten.
Die Realität der Umsetzung erfordert eine sorgfältige Planung. Planen Sie T1- und T2-Verfeinerungen als Standardbestandteil Ihres Basiszeitplans ein. Werkzeugmacher benötigen Zeit, um Abmessungen einzustellen, Anschnitte anzupassen oder Texturen zu polieren. Behandeln Sie die Beispieliteration als obligatorische Phase und nicht als unerwartete Ausnahme.
Sie benötigen eine starke Auswahllogik, um potenzielle Anbieter genau zu prüfen. Das frühzeitige Erkennen unrealistischer Versprechen erspart Ihnen das Versäumen von Fristen und spätere kostspielige Nacharbeiten.
Fragen Sie immer die internen Einstellungen eines Anbieters ab. Verfügen sie über eigene CNC- und Erodiermaschinen im eigenen Haus? Vermitteln sie die Arbeit einfach an kleinere Subunternehmer?
Interne Ausrüstung reduziert Verzögerungen in Warteschlangen erheblich. Wenn ein Hersteller seine eigene Werkstatt kontrolliert, kann er Zeitpläne verschieben, um dringende Reparaturen zu ermöglichen. Makler müssen hinter anderen Kunden in der Schlange stehen, was die Vorhersehbarkeit Ihres Zeitplans zerstört.
Eine vage Terminologie verschleiert den wahren Kalender. Sie müssen genau klären, wann das Angebot mit der Zeitmessung beginnt. Beginnt die Uhr mit der Ausstellung der Bestellung, der ersten CAD-Genehmigung oder dem Moment, in dem die Anzahlung bei der Bank eingeht?
Definieren Sie außerdem die Ziellinie. Endet die Durchlaufzeit mit der internen „Werkzeugfertigstellung“? Oder endet es mit der physischen Lieferung Ihrer genehmigten T1-Proben? Durch die Klärung dieser Meilensteine werden frustrierende Auseinandersetzungen schon Wochen nach Beginn des Projekts vermieden.
Eine Maschinenwerkstatt kann die Gesetze der Physik nicht beugen. Fragen Sie sie nach der aktuellen Spindelauslastung. Ein Shop, der bereits zu 95 % ausgelastet ist, kann Ihre Bestellung nicht realistischerweise beschleunigen.
Wenn sie bei voller Auslastung eine blitzschnelle Lieferung versprechen, vermitteln sie entweder den Auftrag oder berechnen Ihnen hohe, versteckte Zuschläge für Überstunden am Wochenende. Fordern Sie Kapazitätstransparenz vor Vertragsunterzeichnung.
Die Lieferzeit einer Spritzgussform ist niemals eine willkürliche Zahl. Werkzeugbauer berechnen es sorgfältig auf der Grundlage der Materialhärte, der Teilekomplexität und des erwarteten Produktionsvolumens. Offene Kommunikation während der Entwurfsphase bleibt Ihr stärkster Schutz gegen Terminverschiebungen.
Priorisieren Sie Phase Null: Sichern Sie Ihr CAD und schließen Sie DFM ab, bevor Sie die Tage in Ihrem Kalender zählen.
Schauen Sie über das Angebot hinaus: Wählen Sie einen Werkzeugpartner nicht ausschließlich auf der Grundlage der kürzesten angegebenen Dauer aus. Unrealistische Zeitpläne führen unweigerlich zu überstürzter Entwicklung, schlechter Werkzeugqualität und unglaublich kostspieligen Nacharbeiten.
Strategie mit Maßstab abstimmen: Wählen Sie schnelle Aluminiumaufbauten für sofortige Tests, entscheiden Sie sich jedoch für gehärteten Stahl für langfristige Skalierbarkeit.
Sie können sich noch heute einen genauen Zeitplan sichern. Bitten Sie Ihr Team, Ihre aktuelle 3D-CAD-Datei an einen vertrauenswürdigen Partner zu übermitteln, um eine umfassende DFM-Analyse und eine ehrliche, datengestützte Durchlaufzeitbewertung zu erhalten.
A: Ja, Sie können den Zeitplan durch zwei Hauptmethoden beschleunigen. Erstens können Sie beschleunigte Gebühren zahlen, um Bearbeitungsschichten am Wochenende oder über Nacht abzudecken. Zweitens können Sie die Teilekonstruktion aktiv vereinfachen. Durch die Reduzierung komplexer Hinterschnitte und die Entscheidung für einfachere Standardoberflächen werden die erforderlichen Bearbeitungs- und Polierstunden drastisch verkürzt.
A: Indirekt ja. Stark korrosive oder abrasive Harze wie PVC oder 30 % glasfaserverstärktes Nylon erfordern robuste Werkzeuge. Ihre Form muss aus härterem, verschleißfestem Stahl wie vollständig gehärtetem H13 hergestellt sein. Das Schneiden, Erodieren und Wärmebehandeln dieses speziellen Materials dauert im Vergleich zu vorgehärteten Standardmetallen deutlich länger.
A: T0 (Test 0) ist das allererste physische Kunststoffteil, das von Ihrem neu fertiggestellten Werkzeug aufgenommen wurde. Ingenieure verwenden dieses erste Muster, um die Leistung des Werkzeugs zu bewerten. Es hilft ihnen, alle notwendigen Maßänderungen oder kosmetischen Anpassungen zu erkennen, bevor Sie die endgültige Produktionsfreigabe erteilen.


