


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-30 Kaynak: Alan


Plastik üretimi her yerdeki ürün ekipleri için temel bir gerilim yaratıyor. Takımlama önemli miktarda ön sermaye harcaması gerektirir. Bu arada, üretim teslim süreleri kritik pazara çıkış sürenizi doğrudan belirler. Standartlaştırılmış '4 ila 6 hafta' alıntıları genellikle önemli varsayımları gizler. Kalıp karmaşıklığını, malzeme kullanılabilirliğini ve gerekli numune alma yinelemelerini rutin olarak gözden kaçırırlar. Minimum Sipariş Miktarı'nın (MOQ) ve teslim sürelerinin yanlış hesaplanması, aşağı yönde büyük sorunlara neden olur. Bu kaçınılmaz olarak sert takımlara aşırı yatırım yapılmasına yol açar. Alternatif olarak, kritik ürün lansman dönemlerini kaçırma riskiyle karşı karşıya kalırsınız. Tedarik ve mühendislik ekiplerinin gerçekçi, kanıta dayalı bir çerçeveye acilen ihtiyacı var. Bu kılavuz tam olarak bunu sağlıyor. Takım özelliklerini, üretim hacmini ve tedarikçi yeteneklerini etkili bir şekilde uyumlu hale getirmenize yardımcı oluyoruz. Standart kalıp sınıflandırmalarında doğru şekilde nasıl gezineceğinizi öğreneceksiniz. Ayrıca tasarım onayının ve fiziksel imalatın ardındaki gerçek zaman çizelgelerini de ortaya çıkaracaksınız. İyimser en iyi senaryolara güvenmeyi bırakın. Güvenilir, sahada test edilmiş verilerle bir sonraki üretim çalışmanızı planlamaya başlayın.
Ekonomik ve Teknik Minimum Sipariş Adedi: Enjeksiyon kalıplamanın katı teknik minimumları yoktur, ancak ekonomik Minimum Sipariş Adedi, takım amortismanı ile belirlenir.
Standart Üretim Esasları: Gerçekçi teslimat süreleri, alüminyum prototip kalıplar için 2-4 hafta ile sertleştirilmiş çelik üretim kalıpları için 8-14+ hafta arasında değişir.
T1 Darboğazı: 'İlk çekimler' (T1) üretime hazır parçalar anlamına gelmez; planlama 1-3 haftalık takım ayarlamalarını hesaba katmalıdır.
Tedarikçi Şeffaflığı: Güvenilir tedarikçiler, en iyi senaryo zaman çizelgelerini alıntılamak yerine DFM (Üretilebilirlik için Tasarım) risk değerlendirmelerini önceden paylaşır.
Birçok alıcı Minimum Sipariş Miktarı (MOQ) kavramını derinden yanlış anlıyor. Enjeksiyon kalıplama makinelerinin küçük partileri çalıştıramayacağını varsayıyorlar. Bu kalıcı bir efsane olmaya devam ediyor. Gerektiğinde pres kolaylıkla sadece 50 parça üretebilmektedir. Ancak tedarikçiler, kurulum sürelerini karşılamak için Minimum Sipariş Adedi'ni sıkı bir şekilde uygular. Tesislerinde verimli makine kullanımını sağlamalıdırlar. Kurulum, kalıbın asılmasını, eski reçinenin temizlenmesini ve sıcaklıkların ayarlanmasını içerir. Bu işlem birkaç saat sürer. Ekonomik MOQ'lar bu sabit maliyetleri yeterli parçada karşılamaya odaklanır.
Hacim ihtiyaçlarınızı hizalamak için endüstri standartları SPI (Plastik Endüstrisi Topluluğu) kalıp sınıflandırmalarını kullanır. Bu çerçeve, takım dayanıklılığını doğrudan üretim beklentileriyle eşleştirir. Doğru sınıfı seçmek, sisteminizde aşırı mühendislik yapılmasını önler özel plastik takımlar . Yalnızca gerçekten ihtiyacınız olan dayanıklılık için ödeme yaparsınız.
Temel SPI sınıflandırmalarını inceleyelim.
Birim Çerçevesi Olarak SPI Kalıp Sınıflandırmaları
SPI Sınıfı |
Tipik Malzeme |
Hedef Hacim |
Maliyet Profili ve Teslim Süresi |
|---|---|---|---|
Sınıf 105 (Prototip) |
Alüminyum veya Epoksi |
500'den az parça |
Hızlı teslim süreleri, düşük sermaye harcaması, yüksek parça fiyatı. |
Sınıf 103/104 (Köprü) |
P20 Çelik veya Yüksek Dereceli Alüminyum |
10.000 ila 100.000 parça |
Orta düzeyde ön maliyet, dengeli birim ekonomisi. |
Sınıf 101/102 (Üretim) |
Sertleştirilmiş H13 Çelik |
1.000.000'den fazla döngü |
Yüksek ön maliyet, en düşük birim ekonomisi, uzun teslim süreleri. |
Stratejik uyum, dikkatli bir ön planlama gerektirir. Tahmini 12 aylık talebinizi doğrudan beklenen takım ömrüyle eşleştirin. Bu sayılara göre gerçek ekonomik MOQ'unuzu belirleyin. Yılda yalnızca 5.000 parçaya ihtiyacınız varsa Sınıf 101 kalıba yatırım yapmayın. Sermaye harcaması karlılığınızı mahvedecektir. Tersine, yüksek hacimli üretim için Sınıf 105 alüminyum alete güvenmek felakete davetiye çıkarır. Yumuşak metal hızla bozulur. Bu bozulma, son parçalarınızda ciddi boyutsal farklılıklara neden olur. Her zaman iş sonuçlarınızın takımlama sınıfınızı belirlemesine izin verin.
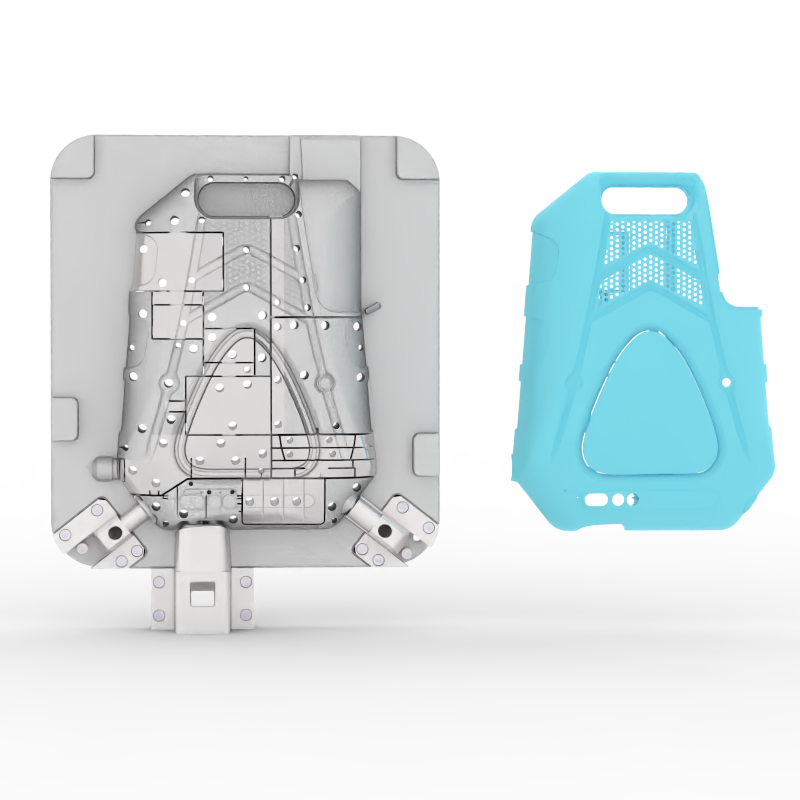
Pek çok ekip, bir Satınalma Siparişi verirken yanlışlıkla teslim süresi saatini başlatır. Bu yaklaşım anında program kaymalarını garanti eder. Gerçek saat ancak Üretilebilirlik için Tasarım (DFM) onayından sonra başlar. Dört kritik aşamayı gerçekçi bir şekilde yeniden yapılandıralım.
Herhangi bir metali kesmeden önce mühendislerin kalıp tasarımını tamamen tamamlaması gerekir. Kalıp akışı simülasyonları yürütüyorlar. Kapı yerleşimlerini hassas bir şekilde değerlendirirler. Taslak açılarını doğrular ve soğutma kanallarını optimize ederler. Her iki taraf da bu ayrıntılar üzerinde anlaştıktan sonra tasarıma kilitlenirsiniz. Ancak o zaman üretim saati işlemeye başlar.
Artık makinistler çekirdeği ve boşluğu şekillendiriyor. İmalat zaman çizelgeleri geometriye bağlı olarak çılgınca değişir. Basit, tek boşluklu kalıplar oldukça çabuk tamamlanır. Çok boşluklu kalıplar, kapsamlı CNC işleme ve Elektrik Erezyon İşleme (EDM) gerektirir. Kaydırıcılar veya kaldırıcılar gibi karmaşık eylemlerin eklenmesi bu aşamayı önemli ölçüde uzatır. Alet üreticilerinin bu hareketli parçaları mükemmel şekilde takmak için fazladan haftalara ihtiyacı var. Daha sert çelikler aynı zamanda kesme hızlarını da önemli ölçüde yavaşlatır.
Bu aşama baskıdan ilk fiziksel parçaları üretir. Burada mükemmellik beklemeyin. Kısa çekimler, gözle görülür batma izleri veya ayrım çizgileri boyunca minimum düzeyde parlama bekleyebilirsiniz. Amaç temel süreç verilerini toplamaktır. Mühendisler bu başlangıç parçalarını dikkatli bir şekilde ölçer. Fiziksel büzülmeyi orijinal CAD tahminleriyle karşılaştırırlar.
Tedarikçiler kapsamlı T1 denetim raporunu analiz eder. Kalıp ölçülerini buna göre ayarlıyorlar. Bazen belirli alanları kaynaklamaları ve yeniden kesmeleri gerekir. Son dokulandırma ve kritik cilalamayı uygularlar. Son olarak kesin süreç parametrelerini girerler. Bu yinelenen döngü, seri üretimin tutarlı, yüksek kaliteli sonuçlar vermesini sağlar.
Her sektör kalıp imalatına tamamen farklı yaklaşımlar gerektirir. Toleranslar, malzemeler ve uyumluluk beklentileri, genel programınızı büyük ölçüde belirler.
Kaynak yaparken Endüstriyel uygulamalara yönelik özel plastik enjeksiyon parçaları için yapısal bütünlük her şeyden önemli olmaya devam ediyor. Mühendisler sıklıkla yüksek derecede aşındırıcı malzemeleri belirtirler. Cam dolgulu naylonlar ve polikarbonatlar bu alana hakimdir. Bu dayanıklı reçineler zorlu ortamlara mükemmel şekilde dayanır. Ağır darbelere ve kimyasal maruziyete dayanıklıdırlar. Bununla birlikte, imalat zaman çizelgelerini büyük ölçüde etkilerler. Aşındırıcı malzemeler erken aşınmayı önlemek için daha sert çelik aletler gerektirir. H13 çeliğinin işlenmesi ve parlatılması, standart P20 çeliğinin kesilmesinden çok daha uzun sürer. Sonuç olarak, endüstriyel parçalara yönelik MOQ'lar genellikle orta hacim aralığında yer alır. Alıcılar, daha büyük takım yatırımlarını daha büyük başlangıç partileri sipariş ederek haklı çıkarmalılar.
Tam tersi, üreten tıbbi plastik bileşenler odak noktasını tamamen değiştiriyor. Biyouyumluluk ve mevzuata uygunluk sürece hakimdir. Üreticilerin parçaları katı ISO Sınıf 7 veya Sınıf 8 temiz oda kısıtlamaları altında kalıplaması gerekir. Tıbbi sınıf silikonlar, PEEK veya özel siklik olefin kopolimerleri (COC) kullanırlar. Bu düzenleyici talepler devasa idari katmanlar ekliyor. Kapsamlı IQ/OQ/PQ (Kurulum, Operasyonel ve Performans Yeterliliği) doğrulama aşamaları kesinlikle zorunludur. Mühendisler, makinenin her seferinde aynı parçaları ürettiğini kanıtlamalıdır. Bu yoğun doğrulamalar, genel proje zaman çizelgenize kolayca 4 ila 8 hafta ekler. Bu gecikme fiziksel takım kesme işleminden bağımsız olarak meydana gelir. Bu yeterlilik pencerelerini her zaman ürün lansman planınıza dahil edin.
Mükemmel planlanmış programlar bile beklenmedik engellerle karşı karşıya kalır. Yaygın tuzakları anlamak daha iyi yazmanıza yardımcı olur özel plastik takım özellikleri . Bu hataları önlemek projenizin sorunsuz ilerlemesini sağlar. Durdurulan zaman çizelgelerinin ardındaki en sık suçluları inceleyelim.
Kötü DFM Hazırlığı: Kusurlu CAD dosyalarının gönderilmesi gecikmeleri garanti eder. Yetersiz taslak açıları parçanın düzgün şekilde çıkmasını engeller. Düzgün olmayan duvar kalınlıkları iç boşluklara ve ciddi bükülmelere neden olur. İmkansız alt kesimler büyük, zaman alıcı yeniden tasarımlar gerektirir. Resmi fiyat teklifi talep etmeden önce bu spesifik sorunları dahili olarak ele alın.
Aşırı Tolerans: Parça geometrisinin tamamına çok sıkı toleranslar uygulamayın. Bu yaygın alışkanlık, işleme süresini önemli ölçüde artırır. Ayrıca T1 örneklemesi sırasında gereksiz yineleme döngülerini zorlar. Bunun yerine, işlev açısından kritik (CTF) boyutları tanımlayın. Tedarikçinizin hassaslık çabalarını yalnızca en önemli yere odaklayın.
Malzeme Kullanılabilirliği: Aleti hızlı bir şekilde tamamlayabilirsiniz, ancak reçine kıtlığı üretimi soğukta durduracaktır. Tedarik zinciri gerçeklerini kontrol etmeden niş reçineler belirlemek inanılmaz derecede tehlikelidir. Aletiniz rafta hazır durabilir. Bu arada, özel reçinenin kullanım süresi kolaylıkla 12 hafta olabilir. Malzeme teslim sürelerini her zaman önceden doğrulayın.
Yüzey İşlem Gereksinimleri: Kozmetik gereksinimler, son cilalama sürelerini büyük ölçüde belirler. Standart dokulu yüzeyler oldukça hızlı bir şekilde tamamlanır. Yüksek parlaklıktaki yüzeyler titiz ve zaman alan elmas cilalama gerektirir. SPI A-1 bitişine ulaşmak, standart bitişlere kıyasla zaman çizelgenize günler, hatta haftalar ekleyebilir.
Doğruyu seçmek özel plastik takım tedarikçisi projenizin nihai başarısını belirler. Potansiyel ortakları operasyonel gerçekliklerine göre değerlendirin. Sadece teklif edilen en düşük fiyatı seçmeyin.
İlk olarak, yurt içi ve denizaşırı dengeleri dikkatlice tartın. Açık deniz takımları genellikle önemli ölçüde daha düşük ön maliyetler sunar. Ancak iletişim gecikmesini hesaba katmalısınız. Ayrıca, uzatılmış okyanus taşımacılığını veya pahalı hava taşımacılığı gecikmelerini de hesaba katmalısınız. Ev içi takımlama genellikle başlangıçta daha maliyetlidir. Yine de daha hızlı yinelemeler, daha kolay site ziyaretleri ve daha güçlü IP koruması sağlar.
İkinci olarak, şirket içinde özel bir alet odası bulunduran satıcılara öncelik verin. Dış kaynaklı araçlar, kritik T1 ayarlama aşaması sırasında çok büyük riskler katar. Şirket içi ekipler kalıpları anında onarabilir ve değiştirebilir. Ağır çelik aletlerin üçüncü taraf mağazalara gidip gelmesinden kaçınırlar. Bu özellik, haftalarca boşa giden nakliye süresinden tasarruf sağlar.
Üçüncüsü, araç sahipliğinde şeffaflığı önceden talep edin. Ödemenin tamamı yapıldıktan sonra sözleşmenizde kalıbın size ait olduğunu açıkça belirttiğinden emin olun. Bu hayati madde size avantaj sağlar. Satıcının üretim MOQ'larını karşılayamaması durumunda aracı başka bir tesise aktarabilirsiniz. Kalite standartlarının aniden düşmesi durumunda sizi korur.
Son olarak, saf gerçekçilik için önerilen zaman çizelgelerini inceleyin. Önce bir DFM incelemesi talep etmeden, olağanüstü hızlı teslimat süreleri sunan kişilere son derece şüpheci yaklaşın. Gerçek üretim derin geometrik analiz gerektirir. Hiçbir zaman keyfi satış vaatlerine güvenmez. Güvenilir bir ortak potansiyel riskleri erkenden vurgular. Bunları iyimser programların arkasına saklamazlar.
Minimum Sipariş Adedi ve teslim sürelerini planlamak hassas ve bilinçli bir denge gerektirir. Başlangıçtaki sermaye harcamalarını uzun vadeli birim ekonomiyle dikkatlice tartmalısınız. Ayrıca katı ürün lansman programlarına da uymalısınız. Doğru tahmin, büyük ölçüde SPI araç sınıflarının gerçekçi tasarım aşamalarıyla hizalanmasına dayanır. Zorunlu örnekleme aralıklarını göz ardı edemezsiniz.
Bu uygulanabilir sonraki adımları izleyin:
İlk hacim tahminlerinizi gerçekçi 12 aylık piyasa tahminlerine dayandırın.
SPI sınıflandırma sistemini kullanarak takımlama ihtiyaçlarınızı doğru bir şekilde kategorilere ayırın.
Temel üretilebilirlik açısından CAD dosyalarınızı dahili olarak denetleyin.
Takım tasarımınızı tamamlamadan önce malzeme kullanılabilirliğini doğrulayın.
Eksik verilere dayalı genel fiyat listeleri istemeyi bırakın. Bunun yerine potansiyel tedarikçilerinizden kapsamlı bir DFM denetimi talep edin. Spesifik yıllık hacimlerinize göre hedeflenen bir takımlama teklifi talep edin.
C: Standart bir üretim kalıbı, nihai DFM onayından T1 numunesine kadar genellikle 6 ila 10 hafta gerektirir. İlk fiziksel parçalar ortaya çıktıktan sonra, temel takım ayarlamaları, dokulandırma ve son cilalama için 2 ila 3 hafta daha ayırmalısınız.
C: Evet, alüminyum prototip kalıpları kullanarak veya kaydırıcılar gibi karmaşık kalıp işlemlerini en aza indirerek süreci hızlandırabilirsiniz. Ayrıca öncelikli CNC makine süresi için hızlandırılmış ücretler ödeyebilirsiniz. Bununla birlikte, ilk DFM mühendislik incelemesi, ciddi aşağı yönlü kusurlar riski olmadan aceleye getirilemez.
C: Enjeksiyon kalıplamanın katı teknik minimumları yoktur. Ekonomik minimumlar tamamen satıcının kurulum kısıtlamalarına ve takım amortisman hedeflerine bağlıdır. Ekonomik üretim çalışmaları genellikle kalıplanmış bileşenin fiziksel boyutuna bağlı olarak 1.000 ila 5.000 parça arasında başlar.
C: Sübvansiyonlu veya amorti edilmiş bir kalıplama sözleşmesi olarak yapılandırılmadığı sürece, alıcı genellikle nihai faturayı ödedikten sonra kalıbın doğrudan sahibi olur. Taşınabilirliği sağlamak ve fikri mülkiyetinizi korumak için bu mülkiyet transferini her zaman ilk takım sözleşmenizde açıkça doğrulayın.


