


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-30 उत्पत्ति: साइट


प्लास्टिक विनिर्माण हर जगह उत्पाद टीमों के लिए एक बुनियादी तनाव प्रस्तुत करता है। टूलींग के लिए महत्वपूर्ण अग्रिम पूंजी व्यय की आवश्यकता होती है। इस बीच, निर्माण का नेतृत्व समय सीधे आपके महत्वपूर्ण समय-से-बाजार तक पहुंच जाता है। मानकीकृत '4 से 6 सप्ताह' उद्धरण अक्सर महत्वपूर्ण धारणाओं को छिपाते हैं। वे नियमित रूप से मोल्ड की जटिलता, सामग्री की उपलब्धता और आवश्यक नमूना पुनरावृत्तियों पर प्रकाश डालते हैं। न्यूनतम ऑर्डर मात्रा (एमओक्यू) और लीड समय की गलत गणना करने से बड़ी डाउनस्ट्रीम समस्याएं पैदा होती हैं। यह अनिवार्य रूप से कठोर टूलींग में अत्यधिक निवेश की ओर ले जाता है। वैकल्पिक रूप से, आप महत्वपूर्ण उत्पाद लॉन्च विंडो गुम होने का जोखिम उठाते हैं। खरीद और इंजीनियरिंग टीमों को एक यथार्थवादी, साक्ष्य-आधारित ढांचे की सख्त जरूरत है। यह मार्गदर्शिका बिलकुल यही प्रदान करती है। हम टूलींग विनिर्देशों, उत्पादन मात्रा और आपूर्तिकर्ता क्षमताओं को प्रभावी ढंग से संरेखित करने में आपकी सहायता करते हैं। आप सीखेंगे कि मानक मोल्ड वर्गीकरणों को सटीक रूप से कैसे नेविगेट किया जाए। आप डिज़ाइन अनुमोदन और भौतिक निर्माण के पीछे की वास्तविक समयसीमा को भी उजागर करेंगे। आशावादी सर्वोत्तम परिदृश्यों पर भरोसा करना बंद करें। विश्वसनीय, क्षेत्र-परीक्षणित डेटा के साथ अपने अगले विनिर्माण कार्य की योजना बनाना शुरू करें।
किफायती बनाम तकनीकी MOQ: इंजेक्शन मोल्डिंग में कोई सख्त तकनीकी न्यूनतम नहीं है, लेकिन किफायती MOQ टूलींग परिशोधन द्वारा निर्धारित होते हैं।
मानक निर्माण बेसलाइन: एल्यूमीनियम प्रोटोटाइप मोल्ड के लिए यथार्थवादी लीड समय 2-4 सप्ताह से लेकर कठोर स्टील उत्पादन मोल्ड के लिए 8-14+ सप्ताह तक होता है।
T1 बाधा: 'पहला शॉट' (T1) उत्पादन-तैयार भागों के बराबर नहीं है; योजना में 1-3 सप्ताह के टूलींग समायोजन का ध्यान रखना चाहिए।
आपूर्तिकर्ता पारदर्शिता: विश्वसनीय आपूर्तिकर्ता सर्वोत्तम-मामले-परिदृश्य समयसीमा को उद्धृत करने के बजाय डीएफएम (विनिर्माण क्षमता के लिए डिज़ाइन) जोखिम मूल्यांकन को पहले ही साझा करते हैं।
कई खरीदार न्यूनतम ऑर्डर मात्रा (एमओक्यू) की अवधारणा को गहराई से गलत समझते हैं। उनका मानना है कि इंजेक्शन मोल्डिंग मशीनें छोटे बैच नहीं चला सकती हैं। यह एक निरंतर मिथक बना हुआ है। यदि आवश्यक हो तो प्रेस आसानी से केवल 50 भागों का उत्पादन कर सकता है। हालाँकि, आपूर्तिकर्ता सेटअप समय को अवशोषित करने के लिए MOQ को सख्ती से लागू करते हैं। उन्हें अपनी सुविधा में कुशल मशीन उपयोग सुनिश्चित करना होगा। सेटअप में मोल्ड को लटकाना, पुराने रेजिन को शुद्ध करना और तापमान डायल करना शामिल है। इस प्रक्रिया में कई घंटे लग जाते हैं. किफायती MOQ इन निश्चित लागतों को पर्याप्त भागों में अवशोषित करने पर ध्यान केंद्रित करते हैं।
आपकी वॉल्यूम आवश्यकताओं को संरेखित करने के लिए, उद्योग मानक एसपीआई (सोसाइटी ऑफ प्लास्टिक इंडस्ट्री) मोल्ड वर्गीकरण का उपयोग करते हैं। यह ढाँचा उपकरण के स्थायित्व को सीधे उत्पादन अपेक्षाओं के अनुरूप बनाता है। सही कक्षा का चयन आपकी अति-इंजीनियरिंग को रोकता है कस्टम प्लास्टिक टूलींग । आप केवल उस स्थायित्व के लिए भुगतान करते हैं जिसकी आपको वास्तव में आवश्यकता है।
आइए हम मुख्य एसपीआई वर्गीकरणों की जांच करें।
वॉल्यूम फ्रेमवर्क के रूप में एसपीआई मोल्ड वर्गीकरण
एसपीआई क्लास |
विशिष्ट सामग्री |
लक्ष्य मात्रा |
लागत प्रोफ़ाइल और लीड समय |
|---|---|---|---|
कक्षा 105 (प्रोटोटाइप) |
एल्यूमिनियम या एपॉक्सी |
500 भागों से कम |
तेजी से लीड समय, कम कैपेक्स, उच्च टुकड़े की कीमत। |
कक्षा 103/104 (ब्रिज) |
P20 स्टील या हाई-ग्रेड एल्युमीनियम |
10,000 से 100,000 भाग |
मध्यम अग्रिम लागत, संतुलित इकाई अर्थशास्त्र। |
कक्षा 101/102 (उत्पादन) |
कठोर H13 स्टील |
1,000,000 से अधिक चक्र |
उच्च अग्रिम लागत, न्यूनतम इकाई अर्थशास्त्र, लंबी लीड समयावधि। |
रणनीतिक संरेखण के लिए सावधानीपूर्वक अग्रिम योजना की आवश्यकता होती है। अपनी अनुमानित 12-महीने की मांग को सीधे अपेक्षित उपकरण जीवन के विरुद्ध मैप करें। इन संख्याओं के आधार पर अपना वास्तविक किफायती MOQ निर्धारित करें। यदि आपको सालाना केवल 5,000 भागों की आवश्यकता है, तो क्लास 101 मोल्ड में निवेश न करें। पूंजीगत व्यय आपकी लाभप्रदता को बर्बाद कर देगा। इसके विपरीत, उच्च मात्रा में उत्पादन के लिए क्लास 105 एल्यूमीनियम उपकरण पर निर्भर रहना आपदा को आमंत्रित करता है। नरम धातु जल्दी खराब हो जाएगी। यह गिरावट आपके अंतिम भागों में गंभीर आयामी भिन्नताओं का कारण बनती है। हमेशा अपने व्यावसायिक परिणामों को अपने टूलींग वर्ग को निर्देशित करने दें।
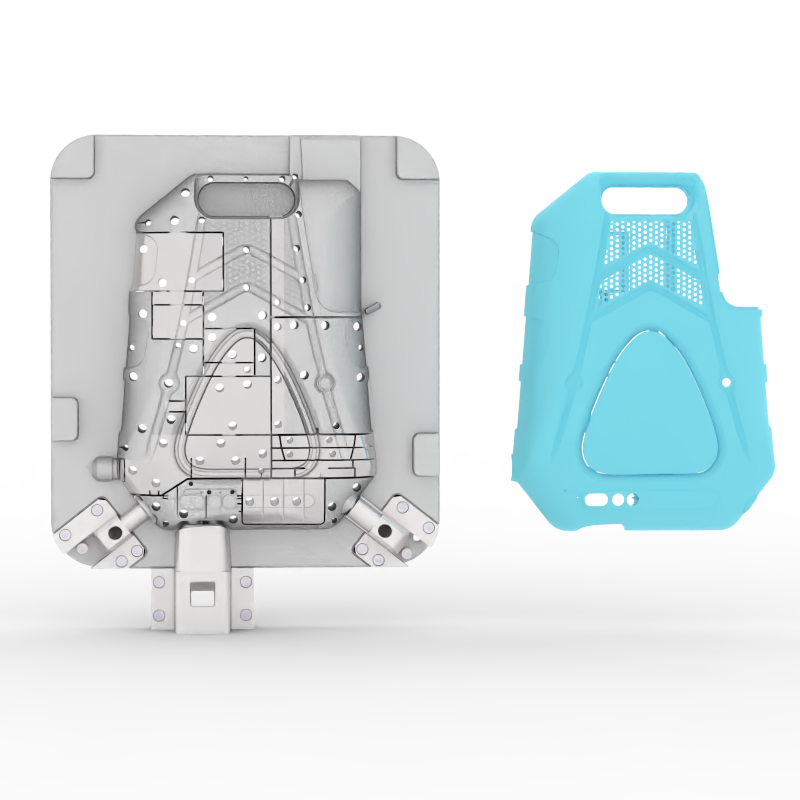
कई टीमें क्रय आदेश जारी करते समय गलती से लीड टाइम क्लॉक शुरू कर देती हैं। यह दृष्टिकोण तत्काल शेड्यूल स्लिप की गारंटी देता है। वास्तविक घड़ी डिजाइन फॉर मैन्युफैक्चरिबिलिटी (डीएफएम) अनुमोदन के बाद ही शुरू होती है। आइए हम चार महत्वपूर्ण चरणों का वास्तविक रूप से पुनर्निर्माण करें।
किसी भी धातु को काटने से पहले इंजीनियरों को सांचे के डिजाइन को पूरी तरह से अंतिम रूप देना चाहिए। वे मोल्डफ्लो सिमुलेशन चलाते हैं। वे गेट प्लेसमेंट का सटीक मूल्यांकन करते हैं। वे ड्राफ्ट कोणों को सत्यापित करते हैं और शीतलन चैनलों को अनुकूलित करते हैं। एक बार जब दोनों पक्ष इन विवरणों पर सहमत हो जाते हैं, तो आप डिज़ाइन लॉक कर देते हैं। तभी निर्माण की घड़ी टिक-टिक करने लगती है।
मशीनिस्ट अब कोर और कैविटी को आकार देते हैं। निर्माण की समय-सीमा ज्यामिति के आधार पर बहुत भिन्न होती है। सरल, एकल-गुहा वाले सांचे जल्दी खत्म हो जाते हैं। मल्टी-कैविटी मोल्ड्स के लिए व्यापक सीएनसी मशीनिंग और इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) की आवश्यकता होती है। स्लाइडर या लिफ्टर जैसी जटिल क्रियाओं को जोड़ने से यह चरण महत्वपूर्ण रूप से बढ़ जाता है। उपकरण निर्माताओं को इन गतिशील भागों को पूरी तरह से फिट करने के लिए अतिरिक्त सप्ताहों की आवश्यकता होती है। कठोर स्टील भी काटने की गति को नाटकीय रूप से धीमा कर देते हैं।
यह चरण प्रेस से पहले भौतिक भागों का उत्पादन करता है। यहां पूर्णता की अपेक्षा न करें. छोटे शॉट्स, ध्यान देने योग्य सिंक निशान, या विभाजन रेखाओं के साथ न्यूनतम फ्लैश की अपेक्षा करें। लक्ष्य आधारभूत प्रक्रिया डेटा एकत्र करना है। इंजीनियर इन प्रारंभिक भागों को सावधानीपूर्वक मापते हैं। वे भौतिक संकुचन की तुलना मूल CAD भविष्यवाणियों से करते हैं।
आपूर्तिकर्ता व्यापक T1 निरीक्षण रिपोर्ट का विश्लेषण करते हैं। वे तदनुसार मोल्ड आयामों को समायोजित करते हैं। कभी-कभी उन्हें विशिष्ट क्षेत्रों को वेल्ड और रीकट करना पड़ता है। वे अंतिम बनावट और महत्वपूर्ण पॉलिशिंग लागू करते हैं। अंत में, वे सटीक प्रक्रिया पैरामीटर डायल करते हैं। यह पुनरावृत्तीय लूप सुनिश्चित करता है कि बड़े पैमाने पर उत्पादन से सुसंगत, उच्च-गुणवत्ता वाले परिणाम प्राप्त हों।
प्रत्येक क्षेत्र साँचे के निर्माण के लिए पूरी तरह से अलग दृष्टिकोण की मांग करता है। सहनशीलता, सामग्री और अनुपालन की अपेक्षाएँ आपके समग्र कार्यक्रम को बहुत अधिक निर्धारित करती हैं।
सोर्सिंग करते समय औद्योगिक अनुप्रयोगों के लिए कस्टम प्लास्टिक इंजेक्शन भागों , संरचनात्मक अखंडता सर्वोपरि बनी हुई है। इंजीनियर अक्सर अत्यधिक अपघर्षक सामग्री निर्दिष्ट करते हैं। कांच से भरे नायलॉन और पॉली कार्बोनेट इस स्थान पर हावी हैं। ये ऊबड़-खाबड़ रेजिन कठोर वातावरण का पूरी तरह से प्रतिरोध करते हैं। वे भारी प्रभावों और रासायनिक जोखिम का सामना करते हैं। हालाँकि, वे निर्माण समय-सीमा पर भारी प्रभाव डालते हैं। अपघर्षक सामग्रियों को समय से पहले घिसाव से बचाने के लिए कठोर स्टील टूलींग की आवश्यकता होती है। H13 स्टील की मशीनिंग और पॉलिशिंग में मानक P20 स्टील को काटने की तुलना में अधिक समय लगता है। नतीजतन, औद्योगिक भागों के लिए MOQ अक्सर मध्य-मात्रा सीमा में बैठते हैं। खरीदारों को बड़े प्रारंभिक बैचों का ऑर्डर देकर भारी टूलींग निवेश को उचित ठहराना चाहिए।
इसके विपरीत, उत्पादन मेडिकल प्लास्टिक घटक पूरी तरह से फोकस बदल देते हैं। बायोकम्पैटिबिलिटी और नियामक अनुपालन इस प्रक्रिया पर हावी हैं। निर्माताओं को सख्त आईएसओ कक्षा 7 या कक्षा 8 क्लीनरूम बाधाओं के तहत भागों को ढालना चाहिए। वे मेडिकल-ग्रेड सिलिकोन, PEEK, या विशेष चक्रीय ओलेफ़िन कॉपोलिमर (COC) का उपयोग करते हैं। ये विनियामक मांगें बड़े पैमाने पर प्रशासनिक परतें जोड़ती हैं। व्यापक IQ/OQ/PQ (स्थापना, परिचालन और प्रदर्शन योग्यता) सत्यापन चरण सख्ती से अनिवार्य हैं। इंजीनियरों को यह साबित करना होगा कि मशीन हर बार समान हिस्से बनाती है। ये गहन सत्यापन आपके समग्र प्रोजेक्ट टाइमलाइन में आसानी से 4 से 8 सप्ताह जोड़ देते हैं। यह विलंब भौतिक उपकरण काटने की प्रक्रिया से स्वतंत्र रूप से होता है। इन योग्यता विंडो को हमेशा अपने उत्पाद लॉन्च शेड्यूल में शामिल करें।
यहां तक कि पूरी तरह से नियोजित कार्यक्रमों को भी अप्रत्याशित बाधाओं का सामना करना पड़ता है। सामान्य कमियों को समझने से आपको बेहतर लिखने में मदद मिलती है कस्टम प्लास्टिक टूलींग विनिर्देश । इन त्रुटियों को रोकने से आपका प्रोजेक्ट सुचारू रूप से चलता रहता है। आइए रुकी हुई समयसीमा के पीछे सबसे आम दोषियों की जांच करें।
ख़राब डीएफएम तैयारी: त्रुटिपूर्ण सीएडी फ़ाइलें सबमिट करने से देरी की गारंटी होती है। अपर्याप्त ड्राफ्ट कोण सुचारू भाग निष्कासन को रोकते हैं। गैर-समान दीवार की मोटाई आंतरिक रिक्तता और गंभीर विकृति का कारण बनती है। असंभव अंडरकट के लिए प्रमुख, समय लेने वाली रीडिज़ाइन की आवश्यकता होती है। औपचारिक कोटेशन का अनुरोध करने से पहले इन विशिष्ट मुद्दों को आंतरिक रूप से संबोधित करें।
अति-सहिष्णुता: संपूर्ण भाग की ज्यामिति पर ब्लैंकेट टाइट सहनशीलता लागू न करें। यह सामान्य आदत मशीनिंग समय को काफी बढ़ा देती है। यह T1 नमूने के दौरान अनावश्यक पुनरावृत्ति चक्रों को भी बाध्य करता है। इसके बजाय, क्रिटिकल-टू-फ़ंक्शन (सीटीएफ) आयामों की पहचान करें। अपने विक्रेता के सटीक प्रयासों पर केवल वहीं ध्यान केंद्रित करें जहां वे सबसे अधिक मायने रखते हैं।
सामग्री की उपलब्धता: आप उपकरण को जल्दी से अंतिम रूप दे सकते हैं, लेकिन राल की कमी से उत्पादन रुक जाएगा। आपूर्ति श्रृंखला की वास्तविकताओं की जांच किए बिना विशिष्ट रेजिन निर्दिष्ट करना अविश्वसनीय रूप से खतरनाक है। आपका उपकरण शेल्फ पर तैयार रह सकता है। इस बीच, विशेष राल आसानी से 12 सप्ताह तक बाहर रह सकता है। सामग्री के लीड समय को हमेशा पहले से सत्यापित करें।
सतही फिनिश आवश्यकताएँ: कॉस्मेटिक आवश्यकताएँ अंतिम पॉलिशिंग समय को बहुत अधिक निर्धारित करती हैं। मानक बनावट वाले फ़िनिश जल्दी ही ख़त्म हो जाते हैं। उच्च चमक वाली फिनिश के लिए सावधानीपूर्वक, समय लेने वाली हीरे की पॉलिशिंग की आवश्यकता होती है। एसपीआई ए-1 फिनिश हासिल करने से मानक फिनिश की तुलना में आपकी टाइमलाइन में दिन या सप्ताह भी जुड़ सकते हैं।
सही का चयन करना कस्टम प्लास्टिक टूलींग आपूर्तिकर्ता आपके प्रोजेक्ट की अंतिम सफलता निर्धारित करता है। संभावित साझेदारों का उनकी परिचालन वास्तविकता के आधार पर मूल्यांकन करें। केवल सबसे कम उद्धृत मूल्य का चयन न करें।
सबसे पहले, घरेलू बनाम अपतटीय व्यापार-ऑफ़ पर सावधानी से विचार करें। ऑफशोर टूलींग आमतौर पर काफी कम अग्रिम लागत प्रदान करती है। हालाँकि, आपको संचार विलंबता का ध्यान रखना होगा। आपको विस्तारित समुद्री माल ढुलाई या महंगी हवाई शिपिंग देरी को भी ध्यान में रखना चाहिए। घरेलू टूलींग की शुरुआत में आम तौर पर अधिक लागत आती है। फिर भी, यह तेज़ पुनरावृत्तियाँ, आसान साइट विज़िट और मजबूत आईपी सुरक्षा प्रदान करता है।
दूसरा, उन विक्रेताओं को प्राथमिकता दें जो एक समर्पित इन-हाउस टूल रूम बनाए रखते हैं। महत्वपूर्ण T1 ट्यूनिंग चरण के दौरान आउटसोर्स टूलींग अत्यधिक जोखिम बढ़ाती है। इन-हाउस टीमें तुरंत सांचों की मरम्मत और संशोधन कर सकती हैं। वे तीसरे पक्ष की दुकानों पर भारी इस्पात उपकरण भेजने से बचते हैं। यह क्षमता हफ्तों के बर्बाद पारगमन समय को बचाती है।
तीसरा, उपकरण स्वामित्व पारदर्शिता की अग्रिम मांग करें। सुनिश्चित करें कि आपका अनुबंध स्पष्ट रूप से बताता है कि एक बार पूरी तरह से भुगतान करने के बाद आप मोल्ड के मालिक हैं। यह महत्वपूर्ण खंड आपको उत्तोलन देता है। यदि विक्रेता उत्पादन MOQ को पूरा करने में विफल रहता है तो आप टूल को किसी अन्य सुविधा में स्थानांतरित कर सकते हैं। यदि उनके गुणवत्ता मानक अचानक गिर जाते हैं तो यह आपकी रक्षा करता है।
अंत में, सरासर यथार्थवाद के लिए उनकी प्रस्तावित समय-सीमा की जाँच करें। पहले डीएफएम समीक्षा का अनुरोध किए बिना असाधारण रूप से तेज़ लीड समय की पेशकश करने वाले किसी भी व्यक्ति पर अत्यधिक संदेह करें। वास्तविक विनिर्माण के लिए गहन ज्यामितीय विश्लेषण की आवश्यकता होती है। यह कभी भी मनमाने बिक्री वादों पर निर्भर नहीं रहता। एक भरोसेमंद साथी संभावित जोखिमों को पहले ही उजागर कर देता है। वे उन्हें आशावादी कार्यक्रमों के पीछे नहीं छिपाते।
MOQ और लीड समय की योजना बनाने के लिए एक नाजुक, सूचित संतुलन की आवश्यकता होती है। आपको प्रारंभिक पूंजी व्यय को दीर्घकालिक इकाई अर्थशास्त्र के मुकाबले सावधानीपूर्वक तौलना चाहिए। आपको सख्त उत्पाद लॉन्च शेड्यूल का भी सम्मान करना चाहिए। सटीक पूर्वानुमान एसपीआई टूलींग कक्षाओं को यथार्थवादी डिजाइन चरणों के साथ संरेखित करने पर बहुत अधिक निर्भर करता है। आप अनिवार्य सैंपलिंग विंडो को नजरअंदाज नहीं कर सकते।
इन कार्रवाईयोग्य अगले चरणों का पालन करें:
अपने प्रारंभिक वॉल्यूम अनुमानों को यथार्थवादी 12-महीने के बाज़ार अनुमानों पर आधारित करें।
एसपीआई वर्गीकरण प्रणाली का उपयोग करके अपनी टूलींग आवश्यकताओं को सटीक रूप से वर्गीकृत करें।
बुनियादी विनिर्माण क्षमता के लिए अपनी CAD फ़ाइलों का आंतरिक रूप से ऑडिट करें।
अपने टूलींग डिज़ाइन को अंतिम रूप देने से पहले सामग्री की उपलब्धता की पुष्टि करें।
अधूरे डेटा के आधार पर सामान्य मूल्य सूची मांगना बंद करें। इसके बजाय, अपने संभावित विक्रेताओं से व्यापक डीएफएम ऑडिट का अनुरोध करें। अपने विशिष्ट वार्षिक वॉल्यूम के आधार पर लक्षित टूलींग कोटेशन की मांग करें।
ए: एक मानक उत्पादन मोल्ड को आमतौर पर टी1 नमूने के लिए अंतिम डीएफएम अनुमोदन से 6 से 10 सप्ताह की आवश्यकता होती है। पहले भौतिक भागों के उभरने के बाद, आपको आवश्यक टूलींग ट्यूनिंग, टेक्सचरिंग और अंतिम पॉलिशिंग के लिए अतिरिक्त 2 से 3 सप्ताह आवंटित करना चाहिए।
उत्तर: हां, आप एल्यूमीनियम प्रोटोटाइप मोल्ड का उपयोग करके या स्लाइडर्स जैसी जटिल मोल्ड क्रियाओं को कम करके प्रक्रिया को तेज कर सकते हैं। आप प्राथमिकता वाली सीएनसी मशीन के समय के लिए शीघ्र शुल्क का भुगतान भी कर सकते हैं। हालाँकि, गंभीर डाउनस्ट्रीम दोषों को जोखिम में डाले बिना प्रारंभिक डीएफएम इंजीनियरिंग समीक्षा में जल्दबाजी नहीं की जा सकती।
ए: इंजेक्शन मोल्डिंग में कोई सख्त तकनीकी न्यूनतम सीमा नहीं है। किफायती न्यूनतम राशि पूरी तरह से विक्रेता की सेटअप बाधाओं और टूलींग परिशोधन लक्ष्यों पर निर्भर करती है। किफायती उत्पादन आमतौर पर 1,000 और 5,000 भागों के बीच शुरू होता है, जो कि ढाले गए घटक के भौतिक आकार पर निर्भर करता है।
उत्तर: जब तक इसे सब्सिडीयुक्त या परिशोधित टूलींग समझौते के रूप में संरचित नहीं किया जाता है, खरीदार आम तौर पर अंतिम चालान का भुगतान करने के बाद सीधे साँचे का मालिक होता है। पोर्टेबिलिटी सुनिश्चित करने और अपनी बौद्धिक संपदा की सुरक्षा के लिए स्वामित्व के इस हस्तांतरण को हमेशा अपने प्रारंभिक टूलींग अनुबंध में स्पष्ट रूप से सत्यापित करें।


