


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Die Kunststoffherstellung stellt für Produktteams überall eine grundlegende Herausforderung dar. Die Werkzeugausstattung erfordert erhebliche Vorabinvestitionen. In der Zwischenzeit bestimmen die Fertigungsvorlaufzeiten direkt Ihre entscheidende Markteinführungszeit. Standardisierte Angebote für „4 bis 6 Wochen“ verbergen oft entscheidende Annahmen. Sie beschönigen routinemäßig die Komplexität der Formen, die Materialverfügbarkeit und die wesentlichen Stichprobenwiederholungen. Eine Fehlkalkulation der Mindestbestellmenge (MOQ) und der Lieferzeiten führt zu großen nachgelagerten Problemen. Dies führt unweigerlich zu übermäßigen Investitionen in starre Werkzeuge. Alternativ besteht die Gefahr, dass wichtige Produkteinführungsfenster verpasst werden. Beschaffungs- und Entwicklungsteams benötigen dringend einen realistischen, evidenzbasierten Rahmen. Dieser Leitfaden bietet genau das. Wir helfen Ihnen dabei, Werkzeugspezifikationen, Produktionsvolumen und Lieferantenkapazitäten effektiv aufeinander abzustimmen. Sie erfahren, wie Sie mit den Standardklassifizierungen für Schimmelpilze genau umgehen. Sie werden auch die wahren Zeitpläne hinter der Designgenehmigung und der physischen Fertigung entdecken. Verlassen Sie sich nicht mehr auf optimistische Best-Case-Szenarien. Beginnen Sie mit der Planung Ihres nächsten Fertigungslaufs mit zuverlässigen, praxiserprobten Daten.
Wirtschaftliche vs. technische MOQ: Beim Spritzgießen gibt es keine strengen technischen Mindestanforderungen, aber wirtschaftliche MOQs werden durch die Werkzeugamortisation bestimmt.
Standard-Fertigungsbasislinien: Die realistischen Vorlaufzeiten reichen von 2–4 Wochen für Aluminium-Prototypenformen bis zu 8–14+ Wochen für Produktionsformen aus gehärtetem Stahl.
Der T1-Engpass: „Erste Aufnahmen“ (T1) sind nicht gleichbedeutend mit produktionsbereiten Teilen; Bei der Planung müssen 1–3 Wochen Werkzeuganpassungen berücksichtigt werden.
Lieferantentransparenz: Zuverlässige Lieferanten teilen DFM-Risikobewertungen (Design for Manufacturability) im Voraus mit, anstatt Best-Case-Szenario-Zeitpläne anzugeben.
Viele Käufer verstehen das Konzept der Mindestbestellmenge (Mindestbestellmenge, MOQ) zutiefst falsch. Sie gehen davon aus, dass Spritzgießmaschinen einfach nicht in der Lage sind, kleine Chargen herzustellen. Dies bleibt ein hartnäckiger Mythos. Bei Bedarf kann die Presse problemlos nur 50 Teile herstellen. Allerdings setzen die Lieferanten MOQs strikt durch, um Rüstzeiten zu absorbieren. Sie müssen eine effiziente Maschinenauslastung in ihrer gesamten Anlage sicherstellen. Zur Einrichtung gehört das Aufhängen der Form, das Entfernen des alten Harzes und das Einstellen der Temperaturen. Dieser Vorgang dauert mehrere Stunden. Wirtschaftliche MOQs konzentrieren sich darauf, diese Fixkosten über eine ausreichende Anzahl von Teilen zu absorbieren.
Um Ihren Mengenanforderungen gerecht zu werden, verwenden Industriestandards die Formenklassifizierungen der SPI (Society of Plastics Industry). Dieses Framework ordnet die Werkzeughaltbarkeit direkt den Produktionserwartungen zu. Durch die Wahl der richtigen Klasse wird ein Over-Engineering verhindert kundenspezifische Kunststoffwerkzeuge . Sie zahlen nur für die Haltbarkeit, die Sie tatsächlich benötigen.
Lassen Sie uns die wichtigsten SPI-Klassifizierungen untersuchen.
SPI-Formklassifizierungen als Volumenrahmen
SPI-Klasse |
Typisches Material |
Zielvolumen |
Kostenprofil und Vorlaufzeit |
|---|---|---|---|
Klasse 105 (Prototyp) |
Aluminium oder Epoxidharz |
Unter 500 Teile |
Schnelle Lieferzeiten, niedrige Investitionskosten, hoher Stückpreis. |
Klasse 103 / 104 (Brücke) |
P20-Stahl oder hochwertiges Aluminium |
10.000 bis 100.000 Teile |
Moderate Vorabkosten, ausgewogene Einheitsökonomie. |
Klasse 101 / 102 (Produktion) |
Gehärteter H13-Stahl |
Über 1.000.000 Zyklen |
Hohe Vorabkosten, niedrigste Stückkosten, lange Vorlaufzeiten. |
Die strategische Ausrichtung erfordert eine sorgfältige Vorabplanung. Ordnen Sie Ihren prognostizierten 12-Monats-Bedarf direkt der erwarteten Werkzeuglebensdauer zu. Bestimmen Sie anhand dieser Zahlen Ihren wirklich wirtschaftlichen Mindestbestellwert. Wenn Sie nur 5.000 Teile pro Jahr benötigen, investieren Sie nicht in ein Werkzeug der Klasse 101. Der Investitionsaufwand ruiniert Ihre Rentabilität. Umgekehrt führt die Verwendung eines Aluminiumwerkzeugs der Klasse 105 für die Massenproduktion zu einer Katastrophe. Das weiche Metall zersetzt sich schnell. Diese Verschlechterung führt zu erheblichen Maßabweichungen bei Ihren Endteilen. Lassen Sie Ihre Werkzeugklasse immer von Ihren Geschäftsergebnissen bestimmen.
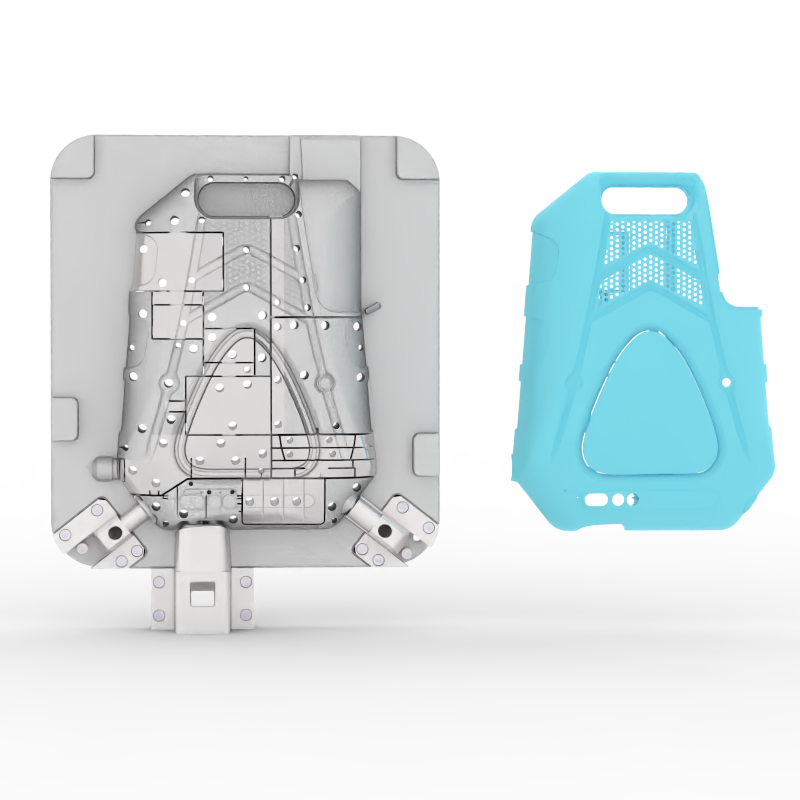
Viele Teams beginnen fälschlicherweise mit der Vorlaufzeit, wenn sie eine Bestellung aufgeben. Dieser Ansatz garantiert sofortige Terminverschiebungen. Die eigentliche Uhr beginnt erst nach der Genehmigung des Design for Manufacturability (DFM). Lassen Sie uns die vier kritischen Phasen realistisch dekonstruieren.
Vor dem Schneiden von Metall müssen Ingenieure den Formentwurf vollständig finalisieren. Sie führen Moldflow-Simulationen durch. Sie beurteilen die Torplatzierung präzise. Sie überprüfen Entformungswinkel und optimieren Kühlkanäle. Sobald sich beide Parteien auf diese Details geeinigt haben, legen Sie das Design fest. Erst dann beginnt die Fertigungsuhr zu ticken.
Nun formen Maschinisten Kern und Hohlraum. Die Fertigungszeitpläne variieren stark je nach Geometrie. Einfache Formen mit einer Kavität sind relativ schnell fertig. Formen mit mehreren Kavitäten erfordern umfangreiche CNC-Bearbeitung und Funkenerosion (EDM). Durch das Hinzufügen komplexer Aktionen wie Schieberegler oder Lifter wird diese Phase erheblich verlängert. Allein für den perfekten Einbau dieser beweglichen Teile benötigen Werkzeugbauer zusätzliche Wochen. Härtere Stähle verlangsamen zudem die Schnittgeschwindigkeit erheblich.
In dieser Phase werden die ersten physischen Teile aus der Presse hergestellt. Erwarten Sie hier keine Perfektion. Erwarten Sie kurze Aufnahmen, auffällige Einfallstellen oder minimale Blitze entlang der Trennlinien. Ziel ist die Erfassung grundlegender Prozessdaten. Ingenieure vermessen diese ersten Teile sorgfältig. Sie vergleichen die physikalische Schrumpfung mit den ursprünglichen CAD-Vorhersagen.
Lieferanten analysieren den umfassenden T1-Inspektionsbericht. Sie passen die Formabmessungen entsprechend an. Manchmal müssen sie bestimmte Bereiche schweißen und nachschneiden. Sie wenden die endgültige Texturierung und das kritische Polieren an. Abschließend stellen sie die genauen Prozessparameter ein. Diese iterative Schleife stellt sicher, dass die Massenproduktion konsistente, qualitativ hochwertige Ergebnisse liefert.
Jede Branche erfordert völlig unterschiedliche Herangehensweisen an den Formenbau. Erwartungen an Toleranzen, Materialien und Konformität bestimmen maßgeblich Ihren Gesamtzeitplan.
Bei der Beschaffung Bei kundenspezifischen Kunststoffspritzteilen für industrielle Anwendungen bleibt die strukturelle Integrität von größter Bedeutung. Ingenieure spezifizieren häufig stark abrasive Materialien. Glasgefüllte Nylons und Polycarbonate dominieren diesen Raum. Diese robusten Harze widerstehen rauen Umgebungen perfekt. Sie halten starken Stößen und chemischen Belastungen stand. Sie wirken sich jedoch drastisch auf die Fertigungszeitpläne aus. Abrasive Materialien erfordern härtere Stahlwerkzeuge, um vorzeitigen Verschleiß zu verhindern. Das Bearbeiten und Polieren von H13-Stahl dauert viel länger als das Schneiden von Standard-P20-Stahl. Folglich liegen MOQs für Industrieteile oft im mittleren Volumenbereich. Käufer müssen die höheren Werkzeuginvestitionen durch die Bestellung größerer Erstchargen rechtfertigen.
Umgekehrt produzieren Bei medizinischen Kunststoffkomponenten verschiebt sich der Schwerpunkt völlig. Biokompatibilität und Einhaltung gesetzlicher Vorschriften dominieren den Prozess. Hersteller müssen Teile unter strengen Reinraumanforderungen der ISO-Klasse 7 oder 8 formen. Sie verwenden medizinische Silikone, PEEK oder spezielle zyklische Olefin-Copolymere (COC). Diese regulatorischen Anforderungen fügen massive Verwaltungsebenen hinzu. Umfangreiche IQ/OQ/PQ-Validierungsphasen (Installation, Betriebs- und Leistungsqualifizierung) sind unbedingt erforderlich. Ingenieure müssen nachweisen, dass die Maschine jedes Mal identische Teile produziert. Durch diese intensiven Validierungen verlängert sich die gesamte Projektzeit leicht um 4 bis 8 Wochen. Diese Verzögerung tritt unabhängig vom physischen Werkzeugschneidprozess auf. Berücksichtigen Sie diese Qualifizierungsfenster immer in Ihrem Produkteinführungsplan.
Selbst perfekt geplante Zeitpläne stoßen auf unerwartete Hindernisse. Wenn Sie häufige Fallstricke verstehen, können Sie besser schreiben Spezifikationen für kundenspezifische Kunststoffwerkzeuge . Wenn Sie diese Fehler verhindern, läuft Ihr Projekt reibungslos weiter. Lassen Sie uns die häufigsten Übeltäter hinter ins Stocken geratenen Zeitplänen untersuchen.
Schlechte DFM-Vorbereitung: Das Einreichen fehlerhafter CAD-Dateien garantiert Verzögerungen. Unzureichende Entformungswinkel verhindern einen reibungslosen Teileauswurf. Ungleichmäßige Wandstärken verursachen innere Hohlräume und starke Verformungen. Unmögliche Hinterschneidungen erfordern umfangreiche und zeitaufwändige Neukonstruktionen. Behandeln Sie diese spezifischen Probleme intern, bevor Sie formelle Angebote anfordern.
Übertoleranz: Wenden Sie keine pauschal engen Toleranzen auf die gesamte Teilegeometrie an. Diese allgemeine Angewohnheit erhöht die Bearbeitungszeit drastisch. Es erzwingt außerdem unnötige Iterationszyklen während der T1-Probenahme. Identifizieren Sie stattdessen funktionskritische Dimensionen (CTF). Konzentrieren Sie die Präzisionsbemühungen Ihres Anbieters nur dort, wo sie am wichtigsten sind.
Materialverfügbarkeit: Möglicherweise stellen Sie das Werkzeug schnell fertig, aber Harzknappheit führt dazu, dass die Produktion nicht mehr möglich ist. Nischenharze zu spezifizieren, ohne die Realität der Lieferkette zu prüfen, ist unglaublich gefährlich. Ihr Werkzeug steht möglicherweise bereit im Regal. Mittlerweile kann es durchaus sein, dass das Spezialharz 12 Wochen ausverkauft ist. Überprüfen Sie die Materialvorlaufzeiten stets frühzeitig.
Anforderungen an die Oberflächenbeschaffenheit: Kosmetische Anforderungen bestimmen die Endpolierzeit stark. Standard-Strukturoberflächen lassen sich recht schnell auftragen. Hochglanzlackierungen erfordern eine sorgfältige und zeitaufwändige Diamantpolitur. Das Erreichen eines SPI A-1-Abschlusses kann Ihren Zeitplan im Vergleich zu Standardabschlüssen um Tage oder sogar Wochen verlängern.
Das Richtige auswählen Der Lieferant kundenspezifischer Kunststoffwerkzeuge entscheidet über den endgültigen Erfolg Ihres Projekts. Bewerten Sie potenzielle Partner anhand ihrer betrieblichen Realität. Wählen Sie nicht einfach den niedrigsten Angebotspreis.
Wägen Sie zunächst sorgfältig die Inlands- und Offshore-Kompromisse ab. Offshore-Werkzeuge bieten in der Regel deutlich geringere Vorabkosten. Sie müssen jedoch die Kommunikationslatenz berücksichtigen. Sie müssen auch längere Seefracht- oder teure Verzögerungen beim Lufttransport einkalkulieren. Inländische Werkzeuge sind anfangs in der Regel teurer. Dennoch bietet es schnellere Iterationen, einfachere Besuche vor Ort und einen stärkeren IP-Schutz.
Zweitens: Priorisieren Sie Anbieter, die über einen eigenen Werkzeugraum im Unternehmen verfügen. Ausgelagerte Werkzeuge stellen ein enormes Risiko während der kritischen T1-Tuning-Phase dar. Interne Teams können Formen sofort reparieren und modifizieren. Sie vermeiden den Hin- und Rückversand schwerer Stahlwerkzeuge an Drittanbieter. Diese Funktion erspart wochenlange verschwendete Transportzeit.
Drittens: Fordern Sie von vornherein Transparenz über den Werkzeugbesitz. Stellen Sie sicher, dass in Ihrem Vertrag ausdrücklich angegeben ist, dass Sie nach vollständiger Bezahlung Eigentümer der Form sind. Diese wichtige Klausel verschafft Ihnen Einfluss. Sie können das Werkzeug an eine andere Einrichtung übertragen, wenn der Anbieter die Produktions-MOQs nicht einhält. Es schützt Sie, wenn die Qualitätsstandards plötzlich sinken.
Überprüfen Sie abschließend die vorgeschlagenen Zeitpläne auf reinen Realismus. Seien Sie äußerst skeptisch gegenüber jedem, der außergewöhnlich schnelle Lieferzeiten anbietet, ohne vorher eine DFM-Bewertung anzufordern. Echte Fertigung erfordert eine tiefgreifende geometrische Analyse. Es verlässt sich niemals auf willkürliche Verkaufsversprechen. Ein vertrauenswürdiger Partner weist frühzeitig auf potenzielle Risiken hin. Sie verstecken sie nicht hinter optimistischen Zeitplänen.
Die Planung von Mindestbestellmengen und Durchlaufzeiten erfordert ein sorgfältiges, fundiertes Gleichgewicht. Sie müssen die anfänglichen Investitionsausgaben sorgfältig gegen die langfristige Wirtschaftlichkeit der Einheit abwägen. Sie müssen außerdem strenge Zeitpläne für die Produkteinführung einhalten. Eine genaue Prognose hängt in hohem Maße von der Ausrichtung der SPI-Werkzeugklassen auf realistische Entwurfsphasen ab. Sie können obligatorische Probenahmefenster nicht ignorieren.
Befolgen Sie diese umsetzbaren nächsten Schritte:
Basieren Sie Ihre ersten Volumenschätzungen auf realistischen 12-Monats-Marktprognosen.
Kategorisieren Sie Ihre Werkzeuganforderungen präzise mithilfe des SPI-Klassifizierungssystems.
Prüfen Sie Ihre CAD-Dateien intern auf grundlegende Herstellbarkeit.
Bestätigen Sie die Materialverfügbarkeit, bevor Sie Ihr Werkzeugdesign fertigstellen.
Fragen Sie nicht mehr nach allgemeinen Preislisten, die auf unvollständigen Daten basieren. Fordern Sie stattdessen ein umfassendes DFM-Audit von Ihren potenziellen Anbietern an. Fordern Sie ein gezieltes Werkzeugangebot basierend auf Ihrem spezifischen Jahresvolumen an.
A: Eine Standardproduktionsform benötigt in der Regel 6 bis 10 Wochen von der endgültigen DFM-Genehmigung bis zum T1-Muster. Nachdem die ersten physischen Teile entstanden sind, sollten Sie weitere 2 bis 3 Wochen für die grundlegende Werkzeugabstimmung, Texturierung und Endpolitur einplanen.
A: Ja, Sie können den Prozess beschleunigen, indem Sie Prototypenformen aus Aluminium verwenden oder komplexe Formenvorgänge wie Schieber minimieren. Sie können auch Expressgebühren für vorrangige CNC-Maschinenzeit zahlen. Allerdings kann die erste DFM-technische Überprüfung nicht überstürzt erfolgen, ohne das Risiko schwerwiegender nachgelagerter Mängel einzugehen.
A: Beim Spritzgießen gibt es keine strengen technischen Mindestanforderungen. Wirtschaftliche Mindestbeträge hängen vollständig von den Einrichtungsbeschränkungen des Anbieters und den Werkzeugamortisationszielen ab. Wirtschaftliche Produktionsläufe beginnen in der Regel zwischen 1.000 und 5.000 Teilen, abhängig stark von der physikalischen Größe des Formteils.
A: Sofern es sich nicht um einen subventionierten oder amortisierten Werkzeugvertrag handelt, ist der Käufer in der Regel der vollständige Eigentümer der Form, sobald er die Schlussrechnung bezahlt hat. Überprüfen Sie diese Eigentumsübertragung immer ausdrücklich in Ihrem ursprünglichen Werkzeugvertrag, um die Portabilität sicherzustellen und Ihr geistiges Eigentum zu schützen.


