


プラスチック製造では、あらゆる場所の製品チームに根本的な緊張が生じます。ツーリングには多額の先行投資が必要です。一方、製造リードタイムは市場投入までの重要な時間を直接左右します。標準化された「4 ~ 6 週間」の見積もりには、重要な前提が隠されていることがよくあります。彼らは、金型の複雑さ、材料の入手可能性、重要なサンプリングの反復を日常的に説明します。最小注文数量 (MOQ) とリードタイムの計算を誤ると、下流で重大な問題が発生します。必然的に、剛性の高いツールへの過剰投資につながります。あるいは、重要な製品の発売期間を逃す危険があります。調達チームとエンジニアリング チームは、現実的で証拠に基づいたフレームワークを切実に必要としています。このガイドはまさにそれを提供します。当社は、工具の仕様、生産量、サプライヤーの能力を効果的に調整するお手伝いをします。標準的な金型分類を正確にナビゲートする方法を学びます。また、設計の承認と物理的な製造の背後にある本当のタイムラインも明らかになります。楽観的な最善のシナリオに依存するのはやめましょう。信頼できる現場でテストされたデータを使用して、次の製造実行の計画を開始します。
経済的な MOQ と技術的な MOQ: 射出成形には厳密な技術的な最小値はありませんが、経済的な MOQ は金型の償却によって決まります。
標準的な製造ベースライン: 現実的なリードタイムは、アルミニウムのプロトタイプ金型の場合は 2 ~ 4 週間、硬化鋼の生産金型の場合は 8 ~ 14 週間以上となります。
T1 のボトルネック: 「最初のショット」 (T1) は、本番稼働可能な部品と同等ではありません。計画には 1 ~ 3 週間の工具調整を考慮する必要があります。
サプライヤーの透明性: 信頼できるサプライヤーは、最良のシナリオのタイムラインを引用するのではなく、DFM (製造容易性設計) リスク評価を事前に共有します。
多くのバイヤーは、最小注文数量 (MOQ) の概念を深く誤解しています。彼らは、射出成形機では単純に小ロットを実行できないと想定しています。これは根強い通説として残っています。プレス機は、必要に応じてわずか 50 個の部品を簡単に製造できます。ただし、サプライヤーはセットアップ時間を吸収するために MOQ を厳密に強制します。施設全体でマシンを効率的に利用できるようにする必要があります。セットアップには、金型を吊り下げ、古い樹脂をパージし、温度を調整することが含まれます。このプロセスには数時間かかります。経済的な MOQ は、十分な部品にわたってこれらの固定費を吸収することに重点を置いています。
量のニーズを調整するために、業界標準では SPI (Society of Plastics Industry) の金型分類が使用されています。このフレームワークは、ツールの耐久性を生産上の期待に直接マッピングします。適切なクラスを選択すると、オーバーエンジニアリングを防ぐことができます。 カスタムプラスチックツーリング。実際に必要な耐久性に対してのみ料金を支払います。
コアの SPI 分類を調べてみましょう。
ボリュームフレームワークとしての SPI 金型分類
SPIクラス |
代表的な材質 |
ターゲットボリューム |
コストプロファイルとリードタイム |
|---|---|---|---|
クラス105(試作型) |
アルミニウムまたはエポキシ |
500 パーツ未満 |
短いリードタイム、低い設備投資、高い単価。 |
クラス 103 / 104 (ブリッジ) |
P20 スチールまたは高級アルミニウム |
10,000~100,000部品 |
適度な初期費用、バランスのとれたユニットエコノミクス。 |
クラス 101 / 102 (生産) |
硬化H13鋼 |
100万サイクル以上 |
高い初期費用、最低のユニットエコノミクス、長いリードタイム。 |
戦略的な調整には、事前の慎重な計画が必要です。予測される 12 か月の需要を、予測される工具寿命に対して直接マッピングします。これらの数値に基づいて、実際の経済的な MOQ を決定します。年間 5,000 個の部品しか必要ない場合は、クラス 101 金型に投資しないでください。設備投資により収益性が損なわれます。逆に、大量生産でクラス 105 アルミニウム工具に依存すると、災害が発生します。柔らかい金属はすぐに劣化してしまいます。この劣化により、最終部品の寸法に大きなばらつきが生じます。常にビジネスの成果に応じてツール クラスを決定してください。
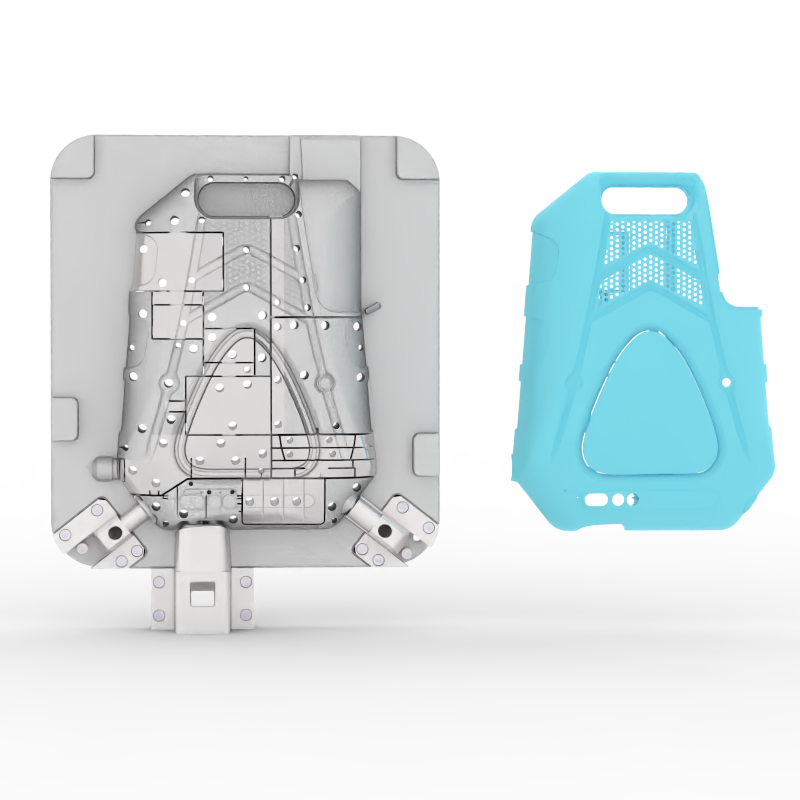
多くのチームは、発注書を発行する直前に誤ってリード タイム クロックを開始します。このアプローチにより、スケジュールの即時遅れが保証されます。実際のクロックは、製造可能性設計 (DFM) の承認後にのみ開始されます。 4 つの重要なフェーズを現実的に分解してみましょう。
金属を切断する前に、エンジニアは金型の設計を完全に完成させる必要があります。彼らはモールドフローシミュレーションを実行します。ゲートの配置を正確に評価します。抜き勾配を検証し、冷却チャネルを最適化します。双方がこれらの詳細に同意したら、デザインを確定します。そうして初めて、製造時計は時を刻み始めます。
機械工はコアとキャビティを成形します。製造タイムラインは形状に応じて大幅に異なります。シンプルな単一キャビティ金型は比較的早く完成します。複数個取りの金型には、大規模な CNC 加工と放電加工 (EDM) が必要です。スライダーやリフターなどの複雑なアクションを追加すると、このフェーズが大幅に延長されます。工具メーカーは、これらの可動部品を完璧に取り付けるためだけにさらに数週間を要します。鋼が硬いと、切断速度も大幅に低下します。
この段階では、プレス機から最初の物理的な部品が製造されます。ここで完璧を期待しないでください。ショート ショット、目立つヒケ、またはパーティング ラインに沿った最小限のバリが発生することが予想されます。目標は、ベースライン プロセス データを収集することです。エンジニアはこれらの初期部品を慎重に測定します。物理的収縮を元の CAD 予測と比較します。
サプライヤーは包括的な T1 検査レポートを分析します。それに応じて金型の寸法を調整します。場合によっては、特定の領域を溶接したり再切断したりする必要があります。最終的なテクスチャリングと重要な研磨が適用されます。最後に、正確なプロセス パラメーターをダイヤルインします。この反復ループにより、大量生産で一貫した高品質の結果が得られます。
各分野では、金型製造に対してまったく異なるアプローチが求められます。公差、材質、コンプライアンスに対する期待によって、全体のスケジュールが大きく決まります。
調達時 産業用途向けのカスタムプラスチック射出部品では 、構造的完全性が最も重要です。エンジニアは研磨性の高い材料を指定することがよくあります。ガラス入りナイロンとポリカーボネートがこのスペースを占めています。これらの頑丈な樹脂は、過酷な環境に完全に耐えます。強い衝撃や化学物質への曝露にも耐えます。ただし、それらは製造スケジュールに大きな影響を与えます。研磨材には、早期の摩耗を防ぐためにより硬い鋼製工具が必要です。 H13 鋼の機械加工と研磨には、標準の P20 鋼の切断よりもはるかに時間がかかります。その結果、工業用部品のMOQは多くの場合中量範囲に収まります。バイヤーは、より大きな初期バッチを注文することで、より多額の工具投資を正当化する必要があります。
逆にプロデュースすると、 医療用プラスチック 部品は焦点を完全に移します。生体適合性と法規制への準拠がプロセスの主要な部分を占めます。メーカーは、ISO クラス 7 またはクラス 8 のクリーンルームの厳しい制約に従って部品を成形する必要があります。医療グレードのシリコーン、PEEK、または特殊な環状オレフィン共重合体 (COC) が使用されています。こうした規制上の要求により、大規模な管理レイヤーが追加されます。広範な IQ/OQ/PQ (設置、運用、およびパフォーマンスの適格性確認) 検証フェーズは厳密に必須です。エンジニアは、機械が毎回同じ部品を生産することを証明しなければなりません。これらの綿密な検証により、プロジェクト全体のタイムラインは簡単に 4 ~ 8 週間追加されます。この遅延は、物理的な工具の切削プロセスとは関係なく発生します。これらの認定期間を常に製品発売スケジュールに組み込んでください。
完璧に計画されたスケジュールであっても、予期せぬ障害に直面します。よくある落とし穴を理解すると、より良い文章を書くことができます カスタムプラスチックツーリング仕様。これらのエラーを防ぐことで、プロジェクトをスムーズに進めることができます。タイムラインの停滞の背後にある最も頻繁な原因を調べてみましょう。
DFM の準備が不十分: 欠陥のある CAD ファイルを送信すると、遅延が確実に発生します。抜き勾配が不十分であると、スムーズな部品の排出が妨げられます。壁の厚さが不均一であると、内部に空隙が生じたり、大きな反りが生じたりします。不可能なアンダーカットには、時間のかかる大規模な再設計が必要です。正式な見積もりをリクエストする前に、これらの特定の問題に社内で対処してください。
過剰な公差: 部品の形状全体に一律に厳しい公差を適用しないでください。この一般的な習慣により、加工時間が大幅に増加します。また、T1 サンプリング中に不必要な反復サイクルが強制されます。代わりに、機能にとって重要な (CTF) ディメンションを特定します。ベンダーの精度向上への取り組みは、最も重要な部分にのみ集中してください。
材料の入手可能性: ツールはすぐに完成するかもしれませんが、樹脂が不足すると生産が停止してしまいます。サプライチェーンの現実を確認せずにニッチな樹脂を指定することは非常に危険です。あなたのツールは棚に準備ができているかもしれません。一方、特殊樹脂の発売は軽く12週間かかる可能性がある。常に材料のリードタイムを早めに確認してください。
表面仕上げの要件: 表面仕上げの要件により、最終研磨時間が大きく左右されます。標準的なテクスチャー仕上げは比較的早く仕上がります。高光沢仕上げには、時間のかかる入念なダイヤモンド研磨が必要です。 SPI A-1 仕上げを達成するには、標準仕上げと比較して、スケジュールに数日、さらには数週間かかる場合があります。
右を選択する カスタムプラスチック工具のサプライヤーが プロジェクトの最終的な成功を左右します。業務上の現実に基づいて潜在的なパートナーを評価します。単純に最低価格を選択しないでください。
まず、国内とオフショアのトレードオフを慎重に比較検討します。通常、オフショア ツールの初期費用は大幅に低くなります。ただし、通信遅延を考慮する必要があります。海上輸送の延長や高額な航空輸送の遅延も考慮する必要があります。一般的に国内の工具は初期費用が高くなります。さらに、イテレーションの高速化、サイト訪問の容易化、および強力な IP 保護を実現します。
次に、社内に専用のツール ルームを維持しているベンダーを優先します。アウトソーシングされたツールは、重要な T1 調整フェーズ中に多大なリスクをもたらします。社内チームは金型をすぐに修理および修正できます。彼らは、重い鋼製工具をサードパーティのショップに往復輸送することを避けています。この機能により、数週間の無駄な輸送時間が節約されます。
第三に、ツールの所有権の透明性を事前に要求します。全額支払った後は、金型を所有することを契約書に明記してください。この重要な条項により、影響力が得られます。ベンダーが生産 MOQ を満たさない場合は、ツールを別の施設に移すことができます。品質基準が突然低下した場合でも保護されます。
最後に、提案されたタイムラインが完全に現実的であるかどうかを精査します。最初に DFM レビューをリクエストせずに、非常に速いリードタイムを提供する人には、非常に懐疑的になってください。実際の製造には、詳細な幾何学的分析が必要です。恣意的な販売約束に依存することはありません。信頼できるパートナーは、潜在的なリスクを早期に指摘します。彼らは楽観的なスケジュールの背後にそれらを隠すことはありません。
MOQ とリードタイムの計画には、情報に基づいた繊細なバランスが必要です。初期資本支出と長期的なユニットエコノミクスを慎重に比較検討する必要があります。また、厳密な製品発売スケジュールを遵守する必要があります。正確な予測は、SPI ツール クラスを現実的な設計フェーズに合わせることに大きく依存します。必須のサンプリングウィンドウを無視することはできません。
次の実行可能なステップに従ってください。
最初の取引高の見積もりは、現実的な 12 か月の市場予測に基づいてください。
SPI 分類システムを使用して、ツールのニーズを正確に分類します。
基本的な製造可能性について CAD ファイルを内部で監査します。
工具設計を最終決定する前に、材料の入手可能性を確認してください。
不完全なデータに基づいた一般的な価格表を求めるのはやめてください。代わりに、将来のベンダーに包括的な DFM 監査を依頼してください。特定の年間生産量に基づいて、ターゲットを絞った工具の見積もりを要求します。
A: 標準的な量産金型では、通常、最終的な DFM 承認から T1 サンプルまで 6 ~ 10 週間かかります。最初の物理的な部品が出現したら、重要なツールの調整、テクスチャリング、最終研磨にさらに 2 ~ 3 週間を割り当てる必要があります。
A: はい、アルミニウムのプロトタイプ金型を利用するか、スライダーなどの複雑な金型の動作を最小限に抑えることで、プロセスを迅速化できます。優先 CNC 機械時間に対して特急料金を支払うこともできます。ただし、最初の DFM エンジニアリング レビューを急いで行うと、下流で重大な欠陥が発生する危険が生じます。
A: 射出成形には厳密な技術的最低限度の規定はありません。経済的な最小値は、ベンダーのセットアップの制約とツールの償却目標に完全に依存します。経済的な生産は通常、成形部品の物理的なサイズに応じて 1,000 ~ 5,000 個の部品から始まります。
A: 補助金付きまたは償却金型契約として構成されていない限り、購入者は通常、最終請求書を支払った時点で金型を完全に所有します。移植性を確保し、知的財産を保護するために、最初のツール契約でこの所有権の譲渡を必ず明示的に確認してください。


