


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 30.09.2026 Pochodzenie: Strona


Produkcja tworzyw sztucznych stwarza fundamentalne napięcie dla zespołów produktowych na całym świecie. Oprzyrządowanie wymaga znacznych początkowych nakładów kapitałowych. Tymczasem czasy realizacji produkcji bezpośrednio wpływają na krytyczny czas wprowadzenia produktu na rynek. Standaryzowane wyceny „od 4 do 6 tygodni” często ukrywają kluczowe założenia. Rutynowo omawiają złożoność formy, dostępność materiałów i niezbędne iteracje pobierania próbek. Błędne obliczenie minimalnej ilości zamówienia (MOQ) i czasu realizacji powoduje poważne problemy na dalszym etapie. Nieuchronnie prowadzi to do nadmiernych inwestycji w sztywne narzędzia. Alternatywnie istnieje ryzyko, że ominiesz krytyczne okna wprowadzenia produktu na rynek. Zespoły ds. zakupów i inżynierii desperacko potrzebują realistycznych, opartych na dowodach ram. Ten przewodnik zapewnia dokładnie to. Pomagamy skutecznie dostosować specyfikacje narzędzi, wielkość produkcji i możliwości dostawców. Dowiesz się, jak dokładnie poruszać się po standardowych klasyfikacjach form. Odkryjesz także prawdziwe ramy czasowe zatwierdzania projektu i fizycznej produkcji. Przestań polegać na optymistycznych, najlepszych scenariuszach. Zacznij planować kolejny cykl produkcyjny, korzystając z wiarygodnych, przetestowanych w praktyce danych.
Ekonomiczne a techniczne MOQ: Formowanie wtryskowe nie ma ścisłych minimalnych wymagań technicznych, ale ekonomiczne MOQ są podyktowane amortyzacją oprzyrządowania.
Standardowe podstawy produkcyjne: Realistyczne czasy realizacji wahają się od 2–4 tygodni w przypadku aluminiowych form prototypowych do 8–14+ tygodni w przypadku form produkcyjnych ze stali hartowanej.
Wąskie gardło T1: „Pierwsze strzały” (T1) nie są równoznaczne z częściami gotowymi do produkcji; planowanie musi uwzględniać 1–3 tygodnie dostosowań narzędzi.
Przejrzystość dostawców: niezawodni dostawcy dzielą się ocenami ryzyka DFM (Design for Manufacturability) z góry, zamiast podawać ramy czasowe według najlepszego scenariusza.
Wielu kupujących głęboko błędnie rozumie koncepcję minimalnej ilości zamówienia (MOQ). Zakładają, że wtryskarki po prostu nie są w stanie wytwarzać małych partii. To pozostaje trwałym mitem. W razie potrzeby prasa może z łatwością wyprodukować zaledwie 50 części. Jednak dostawcy wymuszają MOQ wyłącznie w celu pochłonięcia czasu konfiguracji. Muszą zapewnić efektywne wykorzystanie maszyn w całym zakładzie. Konfiguracja obejmuje zawieszenie formy, usunięcie starej żywicy i ustawienie temperatury. Proces ten trwa kilka godzin. Ekonomiczne MOQ skupiają się na absorpcji tych kosztów stałych na wystarczającą liczbę części.
Aby dostosować zapotrzebowanie w zakresie objętości, standardy branżowe korzystają z klasyfikacji form SPI (Towarzystwo Przemysłu Tworzyw Sztucznych). Ramy te odwzorowują trwałość narzędzi bezpośrednio na oczekiwania produkcyjne. Wybór właściwej klasy zapobiega nadmiernej inżynierii niestandardowe oprzyrządowanie z tworzyw sztucznych . Płacisz tylko za trwałość, której faktycznie potrzebujesz.
Przyjrzyjmy się podstawowym klasyfikacjom SPI.
Klasyfikacje form SPI jako ramy objętościowe
Klasa SPI |
Typowy materiał |
Docelowa objętość |
Profil kosztów i czas realizacji |
|---|---|---|---|
Klasa 105 (prototyp) |
Aluminium lub żywica epoksydowa |
Poniżej 500 części |
Szybkie terminy realizacji, niski CapEx, wysoka cena jednostkowa. |
Klasa 103/104 (most) |
Stal P20 lub wysokiej jakości aluminium |
10 000 do 100 000 części |
Umiarkowane koszty początkowe, zrównoważona ekonomika jednostki. |
Klasa 101/102 (Produkcja) |
Hartowana stal H13 |
Ponad 1 000 000 cykli |
Wysoki koszt początkowy, najniższa ekonomika jednostkowa, długi czas realizacji. |
Dopasowanie strategiczne wymaga starannego planowania z góry. Porównaj swoje prognozowane 12-miesięczne zapotrzebowanie bezpośrednio z oczekiwaną żywotnością narzędzia. Określ swoje prawdziwe ekonomiczne MOQ na podstawie tych liczb. Jeśli potrzebujesz tylko 5000 części rocznie, nie inwestuj w formę klasy 101. Nakłady inwestycyjne zniszczą Twoją rentowność. I odwrotnie, poleganie na narzędziu aluminiowym klasy 105 w produkcji na dużą skalę grozi katastrofą. Miękki metal szybko ulega degradacji. Ta degradacja powoduje poważne różnice wymiarowe w końcowych częściach. Zawsze pozwól, aby wyniki biznesowe dyktowały klasę narzędzi.
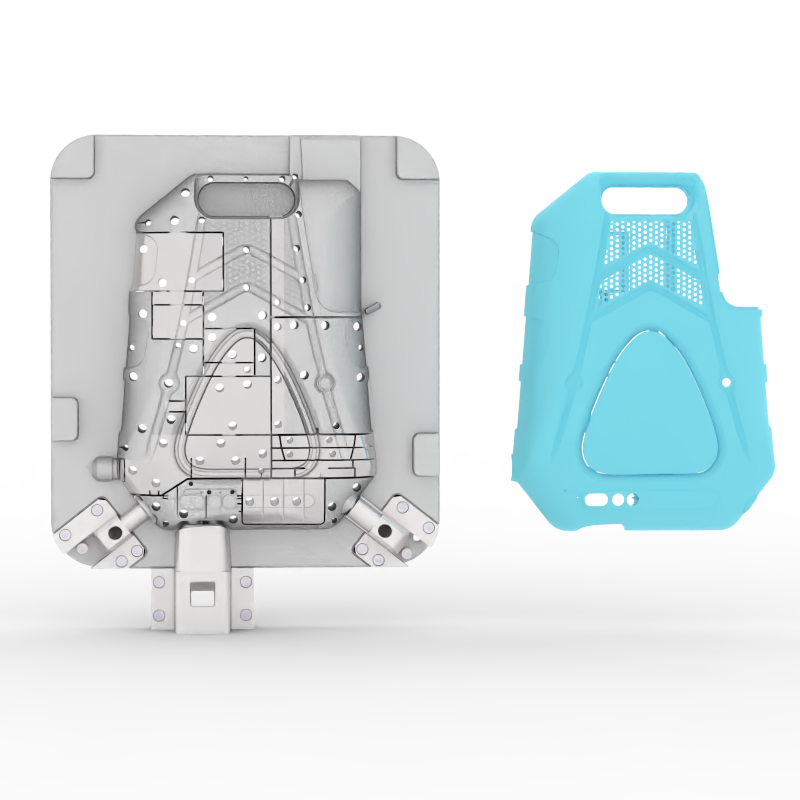
Wiele zespołów błędnie rozpoczyna odliczanie czasu realizacji zaraz po wydaniu zamówienia. Takie podejście gwarantuje natychmiastowe przesunięcia w harmonogramie. Prawdziwy zegar rozpoczyna pracę dopiero po zatwierdzeniu projektu pod kątem wykonalności (DFM). Zdekonstruujmy realistycznie cztery krytyczne fazy.
Przed cięciem jakiegokolwiek metalu inżynierowie muszą całkowicie sfinalizować projekt formy. Przeprowadzają symulacje przepływu formy. Dokładnie oceniają rozmieszczenie bram. Weryfikują kąty ciągu i optymalizują kanały chłodzące. Gdy obie strony uzgodnią te szczegóły, zatwierdzasz projekt. Dopiero wtedy zegar produkcji zaczyna tykać.
Mechanicy kształtują teraz rdzeń i wgłębienie. Harmonogramy produkcji różnią się znacznie w zależności od geometrii. Proste, jednogniazdowe formy wykańczają się dość szybko. Formy wielogniazdowe wymagają rozległej obróbki CNC i obróbki elektroerozyjnej (EDM). Dodanie skomplikowanych akcji, takich jak suwaki lub podnośniki, znacznie wydłuża tę fazę. Producenci narzędzi potrzebują dodatkowych tygodni, aby idealnie dopasować te ruchome części. Twardsze stale znacznie spowalniają prędkość skrawania.
W tej fazie z prasy powstają pierwsze fizyczne części. Nie oczekuj tutaj perfekcji. Spodziewaj się krótkich strzałów, zauważalnych śladów zapadnięcia lub minimalnego błysku wzdłuż linii podziału. Celem jest zebranie podstawowych danych procesowych. Inżynierowie dokładnie mierzą te początkowe części. Porównują skurcz fizyczny z pierwotnymi przewidywaniami CAD.
Dostawcy analizują kompleksowy raport z inspekcji T1. Dostosowują odpowiednio wymiary formy. Czasami muszą zespawać i ponownie przyciąć określone obszary. Stosują końcowe teksturowanie i krytyczne polerowanie. Na koniec wybierają dokładne parametry procesu. Ta pętla iteracyjna zapewnia, że produkcja masowa zapewnia spójne wyniki o wysokiej jakości.
Każdy sektor wymaga zupełnie innego podejścia do produkcji form. Oczekiwania dotyczące tolerancji, materiałów i zgodności w dużym stopniu dyktują ogólny harmonogram.
Podczas pozyskiwania niestandardowe części wtryskowe z tworzyw sztucznych do zastosowań przemysłowych, integralność strukturalna pozostaje najważniejsza. Inżynierowie często określają materiały o wysokiej ścieralności. W tej przestrzeni dominują nylony i poliwęglany wypełnione szkłem. Te wytrzymałe żywice doskonale są odporne na trudne warunki. Wytrzymują silne uderzenia i narażenie na działanie substancji chemicznych. Jednakże mają one drastyczny wpływ na terminy produkcji. Materiały ścierne wymagają twardszych narzędzi stalowych, aby zapobiec przedwczesnemu zużyciu. Obróbka i polerowanie stali H13 trwa znacznie dłużej niż cięcie standardowej stali P20. W związku z tym MOQ części przemysłowych często mieści się w średnim zakresie. Kupujący muszą uzasadnić większą inwestycję w oprzyrządowanie, zamawiając większe partie początkowe.
I odwrotnie, produkcja medyczne komponenty z tworzyw sztucznych całkowicie zmieniają punkt ciężkości. W procesie dominuje biokompatybilność i zgodność z przepisami. Producenci muszą formować części zgodnie ze ścisłymi wymaganiami dotyczącymi pomieszczeń czystych klasy 7 lub 8 ISO. Wykorzystują silikony klasy medycznej, PEEK lub specjalistyczne kopolimery cyklicznych olefin (COC). Te wymagania regulacyjne dodają ogromne warstwy administracyjne. Obszerne fazy walidacji IQ/OQ/PQ (kwalifikacja instalacyjna, operacyjna i wydajnościowa) są absolutnie obowiązkowe. Inżynierowie muszą udowodnić, że maszyna za każdym razem wytwarza identyczne części. Te intensywne weryfikacje z łatwością wydłużają ogólny harmonogram projektu o 4 do 8 tygodni. Opóźnienie to występuje niezależnie od fizycznego procesu skrawania narzędzia. Zawsze uwzględniaj te okna kwalifikacyjne w harmonogramie wprowadzenia produktu na rynek.
Nawet doskonale zaplanowane harmonogramy napotykają nieoczekiwane przeszkody. Zrozumienie typowych pułapek pomoże Ci lepiej pisać niestandardowe specyfikacje narzędzi plastikowych . Zapobieganie tym błędom zapewnia płynną realizację projektu. Przyjrzyjmy się najczęstszym winowajcom opóźnień w realizacji terminów.
Słabe przygotowanie DFM: przesłanie wadliwych plików CAD gwarantuje opóźnienia. Nieodpowiednie kąty pochylenia uniemożliwiają płynne wyrzucanie części. Niejednorodne grubości ścianek powodują wewnętrzne puste przestrzenie i poważne wypaczenia. Niemożliwe podcięcia wymagają poważnych i czasochłonnych przeprojektowań. Zanim poprosisz o formalną wycenę, rozwiąż te konkretne problemy wewnętrznie.
Nadmierna tolerancja: Nie należy stosować ogólnych wąskich tolerancji w całej geometrii części. Ten powszechny zwyczaj drastycznie wydłuża czas obróbki. Wymusza to również niepotrzebne cykle iteracyjne podczas próbkowania T1. Zamiast tego zidentyfikuj wymiary krytyczne dla funkcji (CTF). Skoncentruj wysiłki dostawcy na precyzji tylko tam, gdzie mają one największe znaczenie.
Dostępność materiału: Możesz szybko ukończyć narzędzie, ale niedobory żywicy zatrzymają produkcję. Określanie żywic niszowych bez sprawdzenia realiów łańcucha dostaw jest niezwykle niebezpieczne. Twoje narzędzie może znajdować się gotowe na półce. Tymczasem specjalistyczna żywica może z łatwością wygasnąć przez 12 tygodni. Zawsze wcześnie sprawdzaj terminy dostaw materiałów.
Wymagania dotyczące wykończenia powierzchni: Wymagania kosmetyczne w dużym stopniu dyktują czas końcowego polerowania. Standardowe teksturowane wykończenia kończą się dość szybko. Wykończenia o wysokim połysku wymagają skrupulatnego i czasochłonnego polerowania diamentem. Osiągnięcie wykończenia SPI A-1 może wydłużyć harmonogram o kilka dni lub nawet tygodni w porównaniu do standardowych wykończeń.
Wybór prawa dostawca niestandardowych narzędzi z tworzyw sztucznych decyduje o ostatecznym sukcesie Twojego projektu. Oceniaj potencjalnych partnerów na podstawie ich rzeczywistości operacyjnej. Nie wybieraj po prostu najniższej oferowanej ceny.
Najpierw dokładnie rozważ kompromisy krajowe i zagraniczne. Oprzyrządowanie offshore zwykle oferuje znacznie niższe koszty początkowe. Należy jednak uwzględnić opóźnienia w komunikacji. Należy również uwzględnić wydłużony czas frachtu morskiego lub kosztowne opóźnienia w transporcie lotniczym. Narzędzia domowe zazwyczaj kosztują początkowo więcej. Zapewnia jednak szybsze iteracje, łatwiejsze wizyty w witrynie i silniejszą ochronę IP.
Po drugie, traktuj priorytetowo dostawców, którzy utrzymują wydzieloną wewnętrzną narzędziownię. Outsourcing narzędzi zwiększa ogromne ryzyko w krytycznej fazie dostrajania T1. Wewnętrzne zespoły mogą natychmiast naprawiać i modyfikować formy. Unikają wysyłania ciężkich stalowych narzędzi tam i z powrotem do zewnętrznych sklepów. Ta funkcja pozwala zaoszczędzić tygodnie zmarnowanego czasu transportu.
Po trzecie, żądaj od razu przejrzystości własności narzędzi. Upewnij się, że umowa wyraźnie stwierdza, że jesteś właścicielem formy po całkowitej zapłacie. Ta istotna klauzula daje Ci przewagę. Możesz przenieść narzędzie do innego zakładu, jeśli dostawca nie spełni produkcyjnych wymagań MOQ. Chroni Cię, jeśli standardy jakości nagle spadną.
Na koniec sprawdź proponowane harmonogramy pod kątem czystego realizmu. Bądź bardzo sceptyczny w stosunku do kogokolwiek, kto oferuje wyjątkowo krótkie terminy realizacji, bez uprzedniego proszenia o recenzję DFM. Prawdziwa produkcja wymaga głębokiej analizy geometrycznej. Nigdy nie opiera się na arbitralnych obietnicach sprzedaży. Godny zaufania partner wcześnie zwraca uwagę na potencjalne ryzyko. Nie ukrywają ich za optymistycznymi harmonogramami.
Planowanie MOQ i czasów realizacji wymaga delikatnej, świadomej równowagi. Należy dokładnie porównać początkowe wydatki kapitałowe z długoterminową ekonomiką jednostki. Musisz także przestrzegać rygorystycznych harmonogramów wprowadzania produktów na rynek. Dokładne prognozowanie w dużej mierze opiera się na dostosowaniu klas narzędzi SPI do realistycznych faz projektowania. Nie można zignorować obowiązkowych okien próbkowania.
Wykonaj następujące, praktyczne kroki:
Oprzyj swoje wstępne szacunki wolumenu na realistycznych 12-miesięcznych prognozach rynkowych.
Dokładnie kategoryzuj swoje potrzeby w zakresie narzędzi, korzystając z systemu klasyfikacji SPI.
Wewnętrznie kontroluj swoje pliki CAD pod kątem podstawowej możliwości produkcyjnej.
Potwierdź dostępność materiałów przed sfinalizowaniem projektu oprzyrządowania.
Przestań pytać o ogólne cenniki oparte na niekompletnych danych. Zamiast tego poproś potencjalnych dostawców o kompleksowy audyt DFM. Zażądaj ukierunkowanej wyceny narzędzi w oparciu o konkretne roczne wolumeny.
Odp.: Standardowa forma produkcyjna zwykle wymaga od 6 do 10 tygodni od ostatecznego zatwierdzenia przez DFM do próbki T1. Po pojawieniu się pierwszych fizycznych części należy przeznaczyć dodatkowe 2–3 tygodnie na niezbędne dostrojenie narzędzi, teksturowanie i końcowe polerowanie.
Odp.: Tak, możesz przyspieszyć proces, wykorzystując aluminiowe formy prototypowe lub minimalizując złożone działania formy, takie jak suwaki. Możesz także uiścić opłaty przyspieszone za priorytetowy czas pracy maszyny CNC. Jednakże wstępnego przeglądu technicznego DFM nie można przyspieszyć bez ryzyka poważnych usterek w dalszej części procesu.
Odp.: Formowanie wtryskowe nie ma ścisłych minimalnych wymagań technicznych. Minimalne wartości ekonomiczne zależą całkowicie od ograniczeń dostawcy i celów amortyzacji narzędzi. Ekonomiczne serie produkcyjne zwykle rozpoczynają się od 1000 do 5000 części, w dużym stopniu w zależności od fizycznego rozmiaru formowanego elementu.
Odp.: O ile nie jest to umowa o dotowane lub amortyzowane narzędzia, kupujący zazwyczaj jest właścicielem formy po zapłaceniu faktury końcowej. Zawsze wyraźnie sprawdzaj to przeniesienie własności w początkowej umowie o oprzyrządowanie, aby zapewnić przenośność i chronić swoją własność intelektualną.


