


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 30/09/2026 Origine: Sito


La produzione di plastica rappresenta una tensione fondamentale per i team di prodotto ovunque. Gli strumenti richiedono notevoli spese in conto capitale iniziali. Nel frattempo, i tempi di fabbricazione determinano direttamente il time-to-market critico. Le citazioni standardizzate di 'da 4 a 6 settimane' spesso nascondono presupposti cruciali. Di solito sorvolano sulla complessità dello stampo, sulla disponibilità dei materiali e sulle iterazioni di campionamento essenziali. Il calcolo errato della quantità minima di ordine (MOQ) e dei tempi di consegna causa gravi problemi a valle. Ciò porta inevitabilmente a investire eccessivamente in utensili rigidi. In alternativa, rischi di perdere finestre cruciali per il lancio del prodotto. I team di procurement e ingegneria hanno un disperato bisogno di un quadro realistico e basato sull’evidenza. Questa guida fornisce esattamente questo. Ti aiutiamo ad allineare in modo efficace le specifiche degli utensili, il volume di produzione e le capacità dei fornitori. Imparerai come navigare in modo accurato nelle classificazioni standard degli stampi. Scoprirai anche le vere tempistiche dietro l'approvazione del progetto e la fabbricazione fisica. Smetti di fare affidamento su scenari migliori e ottimistici. Inizia a pianificare la tua prossima produzione con dati affidabili e testati sul campo.
MOQ economico e tecnico: lo stampaggio a iniezione non prevede minimi tecnici rigorosi, ma i MOQ economici sono dettati dall'ammortamento degli utensili.
Linee di base di fabbricazione standard: i tempi di consegna realistici vanno da 2–4 settimane per stampi prototipi in alluminio a 8–14+ settimane per stampi per la produzione di acciaio temprato.
Il collo di bottiglia del T1: i 'primi colpi' (T1) non equivalgono a parti pronte per la produzione; la pianificazione deve tenere conto di 1-3 settimane di aggiustamenti degli strumenti.
Trasparenza dei fornitori: i fornitori affidabili condividono in anticipo le valutazioni dei rischi DFM (Design for Manufacturability), anziché citare le tempistiche dello scenario migliore.
Molti acquirenti fraintendono profondamente il concetto di quantità minima di ordine (MOQ). Presumono che le macchine per lo stampaggio a iniezione semplicemente non possano eseguire piccoli lotti. Questo rimane un mito persistente. Se necessario, la pressa può facilmente produrre solo 50 pezzi. Tuttavia, i fornitori applicano rigorosamente i MOQ per assorbire i tempi di installazione. Devono garantire un utilizzo efficiente delle macchine in tutta la loro struttura. L'installazione prevede di appendere lo stampo, eliminare la vecchia resina e regolare la temperatura. Questo processo richiede diverse ore. I MOQ economici si concentrano sull'assorbimento di questi costi fissi su un numero sufficiente di parti.
Per allineare le vostre esigenze di volume, gli standard di settore utilizzano le classificazioni degli stampi SPI (Society of Plastics Industry). Questo quadro associa la durabilità degli utensili direttamente alle aspettative di produzione. Scegliere la classe giusta impedisce di sovraccaricare il tuo utensili in plastica personalizzati . Paghi solo per la durabilità di cui effettivamente hai bisogno.
Esaminiamo le principali classificazioni SPI.
Classificazioni degli stampi SPI come struttura del volume
Classe SPI |
Materiale tipico |
Volume obiettivo |
Profilo di costo e tempi di consegna |
|---|---|---|---|
Classe 105 (prototipo) |
Alluminio o resina epossidica |
Meno di 500 parti |
Tempi di consegna rapidi, CapEx bassi, prezzo unitario elevato. |
Classe 103 / 104 (Ponte) |
P20 Acciaio o alluminio di alta qualità |
Da 10.000 a 100.000 parti |
Costi iniziali moderati, economia unitaria equilibrata. |
Classe 101 / 102 (Produzione) |
Acciaio H13 temprato |
Oltre 1.000.000 di cicli |
Costi iniziali elevati, costi unitari più bassi, tempi di consegna lunghi. |
L’allineamento strategico richiede un’attenta pianificazione anticipata. Mappa la tua domanda prevista per 12 mesi direttamente rispetto alla durata prevista dell'utensile. Determina il tuo vero MOQ economico in base a questi numeri. Se ti servono solo 5.000 parti all'anno, non investire in uno stampo di Classe 101. Le spese in conto capitale rovineranno la tua redditività. Al contrario, fare affidamento su uno strumento in alluminio di Classe 105 per la produzione di volumi elevati è un rischio disastroso. Il metallo morbido si degraderà rapidamente. Questo degrado provoca gravi variazioni dimensionali nelle parti finali. Lascia sempre che i risultati aziendali determinino il tuo corso di utensileria.
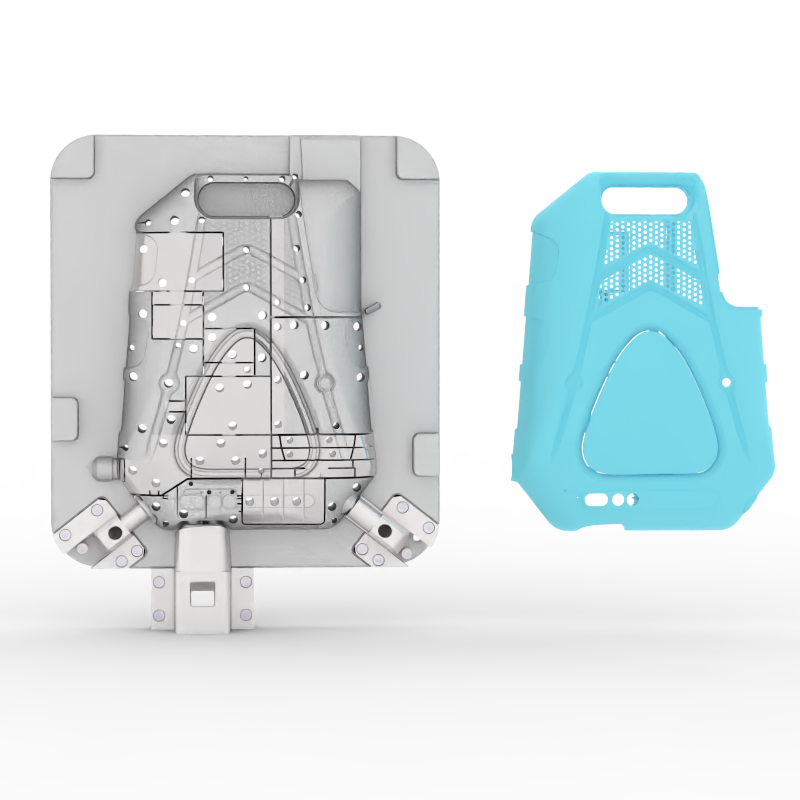
Molti team avviano erroneamente il lead time nel momento in cui emettono un ordine di acquisto. Questo approccio garantisce scadenze immediate. L'orologio reale parte solo dopo l'approvazione del Design for Manufacturability (DFM). Decostruiamo realisticamente le quattro fasi critiche.
Prima di tagliare qualsiasi metallo, gli ingegneri devono finalizzare completamente il progetto dello stampo. Eseguono simulazioni del flusso di stampo. Valutano con precisione il posizionamento dei cancelli. Verificano gli angoli di sformo e ottimizzano i canali di raffreddamento. Una volta che entrambe le parti concordano su questi dettagli, blocchi il progetto. Solo allora il tempo di fabbricazione inizia a ticchettare.
I macchinisti ora modellano il nucleo e la cavità. Le tempistiche di fabbricazione variano notevolmente in base alla geometria. Gli stampi semplici a cavità singola finiscono piuttosto rapidamente. Gli stampi multi-cavità richiedono un'ampia lavorazione CNC e l'elettroerosione (EDM). L'aggiunta di azioni complesse come cursori o sollevatori estende notevolmente questa fase. I produttori di utensili hanno bisogno di settimane extra solo per adattare perfettamente queste parti mobili. Gli acciai più duri inoltre rallentano drasticamente la velocità di taglio.
Questa fase produce le prime parti fisiche fuori dalla pressa. Non aspettarti la perfezione qui. Aspettatevi scatti brevi, segni di avvallamento evidenti o bagliori minimi lungo le linee di giunzione. L'obiettivo è raccogliere dati di processo di base. Gli ingegneri misurano attentamente queste parti iniziali. Confrontano il ritiro fisico con le previsioni CAD originali.
I fornitori analizzano il rapporto completo di ispezione T1. Regolano di conseguenza le dimensioni dello stampo. A volte devono saldare e ritagliare aree specifiche. Applicano la testurizzazione finale e la lucidatura critica. Infine, impostano i parametri di processo precisi. Questo ciclo iterativo garantisce che la produzione di massa produca risultati coerenti e di alta qualità.
Ogni settore richiede approcci completamente diversi alla fabbricazione degli stampi. Le aspettative in termini di tolleranze, materiali e conformità determinano fortemente il programma complessivo.
Durante l'approvvigionamento parti di iniezione plastica personalizzate per applicazioni industriali, l'integrità strutturale rimane fondamentale. Gli ingegneri specificano spesso materiali altamente abrasivi. Nylon e policarbonati riempiti di vetro dominano questo spazio. Queste robuste resine resistono perfettamente agli ambienti difficili. Resistono a forti impatti e all'esposizione chimica. Tuttavia, incidono drasticamente sui tempi di fabbricazione. I materiali abrasivi richiedono utensili in acciaio più duro per prevenire l'usura prematura. La lavorazione e la lucidatura dell'acciaio H13 richiedono molto più tempo rispetto al taglio dell'acciaio P20 standard. Di conseguenza, i MOQ per le parti industriali spesso si collocano nella fascia di volume medio. Gli acquirenti devono giustificare il maggiore investimento in attrezzature ordinando lotti iniziali più grandi.
Al contrario, produrre i componenti in plastica medicale spostano completamente l’attenzione. La biocompatibilità e la conformità normativa dominano il processo. I produttori devono stampare le parti rispettando i rigorosi vincoli delle camere bianche ISO Classe 7 o Classe 8. Utilizzano siliconi di grado medico, PEEK o copolimeri olefinici ciclici specializzati (COC). Queste richieste normative aggiungono enormi livelli amministrativi. Le fasi di convalida IQ/OQ/PQ (Installation, Operational e Performance Qualification) approfondite sono strettamente obbligatorie. Gli ingegneri devono dimostrare che la macchina produce parti identiche ogni volta. Queste convalide approfondite aggiungono facilmente dalle 4 alle 8 settimane alla tempistica complessiva del progetto. Questo ritardo si verifica indipendentemente dal processo fisico di taglio dell'utensile. Tieni sempre conto di queste finestre di qualificazione nel programma di lancio del tuo prodotto.
Anche i programmi perfettamente pianificati devono affrontare ostacoli imprevisti. Comprendere le insidie comuni ti aiuta a scrivere meglio specifiche personalizzate degli utensili in plastica . Prevenendo questi errori, il tuo progetto procede senza intoppi. Esaminiamo i colpevoli più frequenti dietro le tempistiche bloccate.
Preparazione DFM inadeguata: l'invio di file CAD difettosi garantisce ritardi. Angoli di sformo inadeguati impediscono un'espulsione regolare del pezzo. Spessori delle pareti non uniformi causano vuoti interni e gravi deformazioni. I sottosquadri impossibili richiedono riprogettazioni importanti e dispendiose in termini di tempo. Affronta questi problemi specifici internamente prima di richiedere preventivi formali.
Tolleranza eccessiva: non applicare tolleranze ristrette generali sull'intera geometria della parte. Questa abitudine comune aumenta drasticamente i tempi di lavorazione. Inoltre forza cicli di iterazione non necessari durante il campionamento T1. Identificare invece le dimensioni critiche per la funzione (CTF). Concentra gli sforzi di precisione del tuo fornitore solo dove contano di più.
Disponibilità del materiale: potresti finalizzare lo strumento rapidamente, ma la carenza di resina interromperà la produzione a freddo. Specificare le resine di nicchia senza verificare la realtà della catena di approvvigionamento è incredibilmente pericoloso. Il tuo strumento potrebbe essere pronto sullo scaffale. Nel frattempo, la resina specializzata potrebbe facilmente durare 12 settimane. Verificare sempre tempestivamente i tempi di consegna dei materiali.
Requisiti di finitura superficiale: i requisiti estetici impongono fortemente i tempi di lucidatura finale. Le finiture testurizzate standard si avvolgono piuttosto rapidamente. Le finiture ad alta brillantezza richiedono una lucidatura al diamante meticolosa e dispendiosa in termini di tempo. Il raggiungimento di un traguardo SPI A-1 può aggiungere giorni o addirittura settimane alla tua sequenza temporale rispetto ai traguardi standard.
Selezionando il diritto Il fornitore di utensili in plastica personalizzati determina il successo finale del tuo progetto. Valutare i potenziali partner in base alla loro realtà operativa. Non selezionare semplicemente il prezzo indicato più basso.
Innanzitutto, valutare attentamente i compromessi nazionali rispetto a quelli offshore. Gli utensili offshore di solito offrono costi iniziali significativamente inferiori. Tuttavia, è necessario tenere conto della latenza della comunicazione. È inoltre necessario tenere conto del trasporto marittimo prolungato o dei costosi ritardi della spedizione aerea. Gli utensili domestici generalmente costano di più inizialmente. Tuttavia, offre iterazioni più veloci, visite al sito più semplici e una protezione IP più forte.
In secondo luogo, dare la priorità ai fornitori che mantengono una sala attrezzi interna dedicata. Gli strumenti esternalizzati aggiungono rischi immensi durante la fase critica di ottimizzazione T1. I team interni possono riparare e modificare immediatamente gli stampi. Evitano di spedire avanti e indietro utensili pesanti in acciaio a negozi di terze parti. Questa funzionalità consente di risparmiare settimane di tempo di transito sprecato.
In terzo luogo, richiedere in anticipo la trasparenza della proprietà degli strumenti. Assicurati che il tuo contratto dichiari esplicitamente che sei proprietario dello stampo una volta completamente pagato. Questa clausola vitale ti dà influenza. È possibile trasferire lo strumento in un'altra struttura se il fornitore non riesce a soddisfare i MOQ di produzione. Ti protegge se i loro standard di qualità diminuiscono improvvisamente.
Infine, controlla le scadenze proposte per puro realismo. Sii molto scettico nei confronti di chiunque offra tempi di consegna eccezionalmente rapidi senza prima richiedere una revisione DFM. La produzione reale richiede un’analisi geometrica approfondita. Non si basa mai su promesse di vendita arbitrarie. Un partner affidabile evidenzia tempestivamente i potenziali rischi. Non li nascondono dietro programmi ottimistici.
La pianificazione del MOQ e dei tempi di consegna richiede un equilibrio delicato e informato. È necessario valutare attentamente la spesa in conto capitale iniziale rispetto all'economia unitaria a lungo termine. È inoltre necessario rispettare rigidi programmi di lancio dei prodotti. Una previsione accurata si basa in gran parte sull'allineamento delle classi di strumenti SPI con fasi di progettazione realistiche. Non è possibile ignorare le finestre di campionamento obbligatorie.
Segui questi passaggi successivi attuabili:
Basa le tue stime di volume iniziali su proiezioni di mercato realistiche a 12 mesi.
Categorizza accuratamente le tue esigenze in termini di utensili utilizzando il sistema di classificazione SPI.
Controlla internamente i tuoi file CAD per verificarne la producibilità di base.
Conferma la disponibilità del materiale prima di finalizzare la progettazione degli utensili.
Basta chiedere listini generici basati su dati incompleti. Richiedi invece un audit DFM completo ai tuoi potenziali fornitori. Richiedi un preventivo mirato per gli utensili in base ai tuoi volumi annuali specifici.
R: Uno stampo di produzione standard richiede in genere dalle 6 alle 10 settimane dall'approvazione finale del DFM al campione T1. Dopo che sono emerse le prime parti fisiche, dovresti dedicare altre 2 o 3 settimane per la messa a punto essenziale degli strumenti, la strutturazione e la lucidatura finale.
R: Sì, puoi accelerare il processo utilizzando stampi prototipo in alluminio o riducendo al minimo le azioni complesse dello stampo come i cursori. Puoi anche pagare tariffe accelerate per il tempo macchina CNC prioritario. Tuttavia, la revisione ingegneristica iniziale del DFM non può essere affrettata senza rischiare gravi difetti a valle.
R: Lo stampaggio a iniezione non prevede minimi tecnici rigorosi. I minimi economici dipendono interamente dai vincoli di configurazione del fornitore e dagli obiettivi di ammortamento degli utensili. I cicli di produzione economici iniziano solitamente tra 1.000 e 5.000 parti, a seconda delle dimensioni fisiche del componente stampato.
R: A meno che non sia previsto un contratto per attrezzature sovvenzionate o ammortizzate, l'acquirente in genere possiede lo stampo a titolo definitivo una volta pagata la fattura finale. Verifica sempre esplicitamente questo trasferimento di proprietà nel contratto iniziale dell'attrezzatura per garantire la portabilità e proteggere la tua proprietà intellettuale.


