


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-30 Origen: Sitio


La fabricación de plástico presenta una tensión fundamental para los equipos de productos de todo el mundo. Las herramientas requieren un importante gasto de capital inicial. Mientras tanto, los plazos de entrega de fabricación controlan directamente su tiempo crítico de comercialización. Las cotizaciones estandarizadas de '4 a 6 semanas' a menudo ocultan suposiciones cruciales. Rutinariamente pasan por alto la complejidad del molde, la disponibilidad de materiales y las iteraciones de muestreo esenciales. Calcular mal la cantidad mínima de pedido (MOQ) y los plazos de entrega provoca importantes problemas posteriores. Esto conduce inevitablemente a una inversión excesiva en herramientas rígidas. Alternativamente, corre el riesgo de perderse ventanas críticas de lanzamiento de productos. Los equipos de adquisiciones e ingeniería necesitan desesperadamente un marco realista y basado en evidencia. Esta guía proporciona exactamente eso. Le ayudamos a alinear las especificaciones de herramientas, el volumen de producción y las capacidades de los proveedores de manera efectiva. Aprenderá a navegar con precisión por las clasificaciones de moldes estándar. También descubrirá los verdaderos plazos detrás de la aprobación del diseño y la fabricación física. Deje de confiar en los mejores escenarios optimistas. Comience a planificar su próxima producción con datos confiables y probados en campo.
MOQ económico versus técnico: el moldeo por inyección no tiene mínimos técnicos estrictos, pero los MOQ económicos vienen dictados por la amortización de las herramientas.
Líneas de base de fabricación estándar: Los plazos de entrega realistas oscilan entre 2 y 4 semanas para moldes de prototipos de aluminio y entre 8 y 14 semanas o más para moldes de producción de acero endurecido.
El cuello de botella T1: Los 'primeros disparos' (T1) no equivalen a piezas listas para producción; La planificación debe tener en cuenta entre 1 y 3 semanas de ajustes de herramientas.
Transparencia de proveedores: Los proveedores confiables comparten evaluaciones de riesgos DFM (Diseño para la Manufacturabilidad) por adelantado en lugar de citar cronogramas del mejor de los casos.
Muchos compradores malinterpretan profundamente el concepto de cantidad mínima de pedido (MOQ). Asumen que las máquinas de moldeo por inyección simplemente no pueden procesar lotes pequeños. Este sigue siendo un mito persistente. La prensa puede producir fácilmente sólo 50 piezas si es necesario. Sin embargo, los proveedores imponen estrictamente los MOQ para absorber los tiempos de preparación. Deben garantizar la utilización eficiente de la máquina en todas sus instalaciones. La configuración implica colgar el molde, purgar la resina vieja y ajustar las temperaturas. Este proceso lleva varias horas. Los MOQ económicos se centran en absorber estos costos fijos en suficientes partes.
Para alinear sus necesidades de volumen, los estándares de la industria utilizan clasificaciones de moldes de la SPI (Sociedad de la Industria del Plástico). Este marco asigna la durabilidad de la herramienta directamente a las expectativas de producción. Elegir la clase correcta evita una ingeniería excesiva de su herramientas de plástico personalizadas . Sólo paga por la durabilidad que realmente necesita.
Examinemos las clasificaciones principales del SPI.
Clasificaciones de moldes SPI como marco de volumen
Clase SPI |
Material típico |
Volumen objetivo |
Perfil de costos y plazo de entrega |
|---|---|---|---|
Clase 105 (prototipo) |
Aluminio o Epoxi |
Menos de 500 piezas |
Plazos de entrega rápidos, CapEx bajo, precio por pieza alto. |
Clase 103/104 (Puente) |
Acero P20 o aluminio de alta calidad |
10.000 a 100.000 piezas |
Costo inicial moderado, economía unitaria equilibrada. |
Clase 101/102 (Producción) |
Acero H13 endurecido. |
Más de 1.000.000 de ciclos |
Alto costo inicial, economía unitaria más baja, largos plazos de entrega. |
La alineación estratégica requiere una cuidadosa planificación inicial. Mapee su demanda proyectada para 12 meses directamente con la vida útil esperada de la herramienta. Determine su MOQ económico real en función de estos números. Si solo necesita 5000 piezas al año, no invierta en un molde Clase 101. El gasto de capital arruinará su rentabilidad. Por el contrario, confiar en una herramienta de aluminio Clase 105 para una producción de gran volumen invita al desastre. El metal blando se degradará rápidamente. Esta degradación provoca severas variaciones dimensionales en sus piezas finales. Deje siempre que los resultados de su negocio dicten su clase de herramientas.
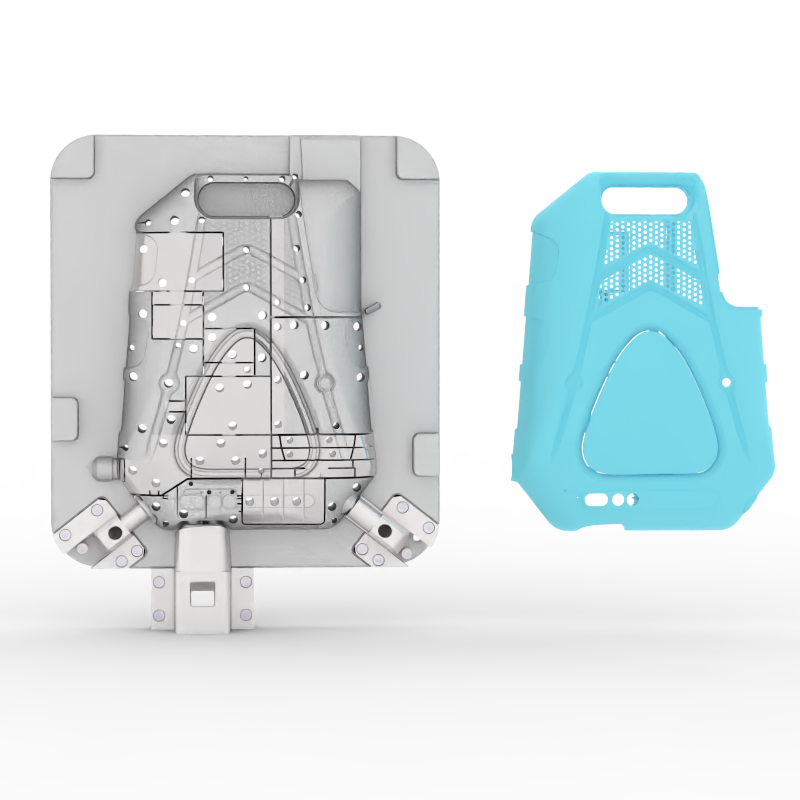
Muchos equipos inician por error el tiempo de entrega justo cuando emiten una orden de compra. Este enfoque garantiza retrasos inmediatos en el cronograma. El reloj real comienza sólo después de la aprobación del Diseño para la Fabricación (DFM). Deconstruyamos las cuatro fases críticas de manera realista.
Antes de cortar cualquier metal, los ingenieros deben finalizar por completo el diseño del molde. Realizan simulaciones de flujo de moldes. Evalúan la ubicación de las puertas con precisión. Verifican los ángulos de tiro y optimizan los canales de enfriamiento. Una vez que ambas partes estén de acuerdo con estos detalles, usted fija el diseño. Sólo entonces comienza a correr el reloj de la fabricación.
Los maquinistas ahora dan forma al núcleo y la cavidad. Los plazos de fabricación varían enormemente según la geometría. Los moldes simples de una sola cavidad se terminan con bastante rapidez. Los moldes de cavidades múltiples requieren un extenso mecanizado CNC y mecanizado por descarga eléctrica (EDM). Agregar acciones complejas como controles deslizantes o elevadores extiende significativamente esta fase. Los fabricantes de herramientas necesitan semanas adicionales para montar perfectamente estas piezas móviles. Los aceros más duros también reducen drásticamente la velocidad de corte.
Esta fase produce las primeras piezas físicas que salen de la prensa. No esperes perfección aquí. Espere tomas cortas, marcas de hundimiento notables o destellos mínimos a lo largo de las líneas divisorias. El objetivo es recopilar datos básicos del proceso. Los ingenieros miden estas piezas iniciales con cuidado. Comparan la contracción física con las predicciones CAD originales.
Los proveedores analizan el informe completo de inspección T1. Ajustan las dimensiones del molde en consecuencia. En ocasiones deben soldar y recortar áreas específicas. Aplican texturizado final y pulido crítico. Finalmente, marcan los parámetros precisos del proceso. Este ciclo iterativo garantiza que la producción en masa produzca resultados consistentes y de alta calidad.
Cada sector exige enfoques completamente diferentes para la fabricación de moldes. Las expectativas de tolerancias, materiales y cumplimiento dictan en gran medida su cronograma general.
Al abastecerse Piezas de inyección de plástico personalizadas para aplicaciones industriales, la integridad estructural sigue siendo primordial. Los ingenieros frecuentemente especifican materiales altamente abrasivos. Los nailon y policarbonatos rellenos de vidrio dominan este espacio. Estas resinas resistentes resisten perfectamente los entornos hostiles. Resisten fuertes impactos y exposición química. Sin embargo, afectan drásticamente los plazos de fabricación. Los materiales abrasivos requieren herramientas de acero más duras para evitar el desgaste prematuro. Mecanizar y pulir acero H13 lleva mucho más tiempo que cortar acero P20 estándar. En consecuencia, los MOQ de piezas industriales suelen situarse en el rango de volumen medio. Los compradores deben justificar la mayor inversión en herramientas solicitando lotes iniciales más grandes.
Por el contrario, producir Los componentes plásticos médicos cambian el enfoque por completo. La biocompatibilidad y el cumplimiento normativo dominan el proceso. Los fabricantes deben moldear piezas bajo estrictas restricciones de sala limpia ISO Clase 7 o Clase 8. Utilizan siliconas de grado médico, PEEK o copolímeros de olefinas cíclicas (COC) especializados. Estas exigencias regulatorias añaden enormes capas administrativas. Las fases exhaustivas de validación IQ/OQ/PQ (instalación, operación y calificación de rendimiento) son estrictamente obligatorias. Los ingenieros deben demostrar que la máquina produce piezas idénticas cada vez. Estas intensas validaciones añaden fácilmente de 4 a 8 semanas al cronograma general de su proyecto. Este retraso se produce independientemente del proceso físico de corte de la herramienta. Tenga siempre en cuenta estas ventanas de calificación en el calendario de lanzamiento de su producto.
Incluso los horarios perfectamente planificados enfrentan obstáculos inesperados. Comprender los errores comunes le ayuda a escribir mejor Especificaciones de herramientas de plástico personalizadas . Prevenir estos errores mantiene su proyecto avanzando sin problemas. Examinemos los culpables más frecuentes detrás de los plazos estancados.
Mala preparación de DFM: el envío de archivos CAD defectuosos garantiza retrasos. Los ángulos de salida inadecuados impiden la expulsión suave de las piezas. Los espesores de pared no uniformes provocan huecos internos y deformaciones graves. Los recortes imposibles requieren rediseños importantes que requieren mucho tiempo. Aborde estos problemas específicos internamente antes de solicitar cotizaciones formales.
Tolerancia excesiva: no aplique tolerancias generales estrictas en toda la geometría de la pieza. Este hábito común aumenta drásticamente el tiempo de mecanizado. También fuerza ciclos de iteración innecesarios durante el muestreo T1. En su lugar, identifique las dimensiones críticas para la función (CTF). Enfoque los esfuerzos de precisión de su proveedor solo donde más importan.
Disponibilidad de material: Es posible que finalice la herramienta rápidamente, pero la escasez de resina detendrá la producción. Especificar resinas de nicho sin comprobar la realidad de la cadena de suministro es increíblemente peligroso. Es posible que su herramienta esté lista en el estante. Mientras tanto, la resina especializada podría tardar fácilmente 12 semanas. Siempre verifique los tiempos de entrega de materiales con anticipación.
Requisitos de acabado superficial: Los requisitos cosméticos dictan en gran medida los tiempos de pulido final. Los acabados texturizados estándar se terminan con bastante rapidez. Los acabados de alto brillo requieren un pulido con diamante meticuloso y que requiere mucho tiempo. Lograr un acabado SPI A-1 puede agregar días o incluso semanas a su cronograma en comparación con los acabados estándar.
Seleccionando el derecho El proveedor de herramientas de plástico personalizadas determina el éxito final de su proyecto. Evaluar socios potenciales en función de su realidad operativa. No se limite a seleccionar el precio cotizado más bajo.
En primer lugar, hay que sopesar cuidadosamente las compensaciones internas y externas. Las herramientas costa afuera generalmente ofrecen costos iniciales significativamente más bajos. Sin embargo, debe tener en cuenta la latencia de la comunicación. También debe tener en cuenta el transporte marítimo prolongado o los costosos retrasos en el envío aéreo. Las herramientas domésticas generalmente cuestan más inicialmente. Sin embargo, ofrece iteraciones más rápidas, visitas al sitio más sencillas y una protección de propiedad intelectual más sólida.
En segundo lugar, priorice a los proveedores que mantienen una sala de herramientas interna dedicada. Las herramientas subcontratadas añaden un riesgo inmenso durante la fase crítica de ajuste de T1. Los equipos internos pueden reparar y modificar moldes inmediatamente. Evitan enviar herramientas pesadas de acero de ida y vuelta a tiendas de terceros. Esta capacidad ahorra semanas de tiempo de tránsito desperdiciado.
En tercer lugar, exigir transparencia en la propiedad de las herramientas desde el principio. Asegúrese de que su contrato indique explícitamente que usted es propietario del molde una vez que haya pagado en su totalidad. Esta cláusula vital le da influencia. Puede transferir la herramienta a otra instalación si el proveedor no cumple con los MOQ de producción. Le protege si sus estándares de calidad bajan repentinamente.
Finalmente, examine los cronogramas propuestos para comprobar su puro realismo. Sea muy escéptico con cualquiera que ofrezca plazos de entrega excepcionalmente rápidos sin solicitar primero una revisión de DFM. La fabricación real requiere un análisis geométrico profundo. Nunca se basa en promesas de ventas arbitrarias. Un socio confiable destaca los riesgos potenciales con anticipación. No los esconden detrás de calendarios optimistas.
La planificación de MOQ y plazos de entrega requiere un equilibrio delicado e informado. Debe sopesar cuidadosamente el gasto de capital inicial frente a la economía unitaria a largo plazo. También debes respetar estrictos calendarios de lanzamiento de productos. La previsión precisa depende en gran medida de alinear las clases de herramientas SPI con fases de diseño realistas. No se pueden ignorar las ventanas de muestreo obligatorias.
Siga estos siguientes pasos prácticos:
Base sus estimaciones de volumen iniciales en proyecciones de mercado realistas a 12 meses.
Clasifique sus necesidades de herramientas con precisión utilizando el sistema de clasificación SPI.
Audite sus archivos CAD internamente para verificar la capacidad de fabricación básica.
Confirme la disponibilidad de material antes de finalizar el diseño de su herramienta.
Deja de pedir listas de precios genéricas basadas en datos incompletos. En su lugar, solicite una auditoría DFM integral a sus posibles proveedores. Exija una cotización de herramientas específica basada en sus volúmenes anuales específicos.
R: Un molde de producción estándar normalmente requiere de 6 a 10 semanas desde la aprobación final del DFM hasta la muestra T1. Después de que surjan las primeras piezas físicas, debe dedicar de 2 a 3 semanas adicionales para el ajuste, texturizado y pulido final de las herramientas esenciales.
R: Sí, puede acelerar el proceso utilizando moldes prototipo de aluminio o minimizando acciones complejas del molde, como controles deslizantes. También puede pagar tarifas de agilización por el tiempo prioritario de la máquina CNC. Sin embargo, la revisión inicial de ingeniería del DFM no se puede apresurar sin correr el riesgo de sufrir graves defectos posteriores.
R: El moldeo por inyección no tiene mínimos técnicos estrictos. Los mínimos económicos dependen enteramente de las limitaciones de configuración del proveedor y de los objetivos de amortización de herramientas. Las tiradas de producción económicas suelen comenzar entre 1.000 y 5.000 piezas, dependiendo en gran medida del tamaño físico del componente moldeado.
R: A menos que esté estructurado como un acuerdo de herramientas subsidiado o amortizado, el comprador normalmente es propietario absoluto del molde una vez que paga la factura final. Verifique siempre esta transferencia de propiedad explícitamente en su contrato de herramientas inicial para garantizar la portabilidad y proteger su propiedad intelectual.


