


Просмотры: 0 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Производство пластмасс представляет собой фундаментальное напряжение для производственных команд во всем мире. Оснастка требует значительных первоначальных капиталовложений. Между тем, сроки изготовления напрямую определяют ваше критическое время выхода на рынок. Стандартизированные котировки «от 4 до 6 недель» часто скрывают важные предположения. Они обычно замалчивают сложность формы, доступность материалов и важные итерации отбора проб. Неправильный расчет минимального объема заказа (MOQ) и сроков выполнения заказа приводит к серьезным проблемам в дальнейшем. Это неизбежно приводит к чрезмерным инвестициям в жесткие инструменты. В противном случае вы рискуете пропустить важные окна запуска продукта. Команды по закупкам и проектированию отчаянно нуждаются в реалистичной, основанной на фактических данных системе. Данное руководство предоставляет именно это. Мы помогаем вам эффективно согласовывать спецификации оснастки, объемы производства и возможности поставщиков. Вы научитесь точно ориентироваться в стандартных классификациях пресс-форм. Вы также узнаете истинные сроки утверждения проекта и физического изготовления. Перестаньте полагаться на оптимистичные сценарии развития событий. Начните планировать свой следующий производственный цикл, используя надежные, проверенные на практике данные.
Экономический и технический минимальный заказ. Для литья под давлением не существует строгих технических минимумов, но экономичный минимальный заказ определяется амортизацией инструмента.
Стандартные базовые показатели изготовления: Реальное время выполнения заказа варьируется от 2–4 недель для форм для прототипов из алюминия до 8–14+ недель для форм для производства из закаленной стали.
Узкое место Т1: «Первые выстрелы» (Т1) не равны готовым к производству деталям; планирование должно учитывать 1–3 недели корректировки оснастки.
Прозрачность поставщиков. Надежные поставщики заранее делятся оценками рисков DFM (Проектирование для технологичности), а не указывают сроки наилучшего сценария.
Многие покупатели глубоко неправильно понимают концепцию минимального количества заказа (MOQ). Они полагают, что машины для литья под давлением просто не могут работать с небольшими партиями. Это остается устойчивым мифом. При необходимости пресс может легко изготовить всего 50 деталей. Однако поставщики строго соблюдают минимальный заказ, чтобы сократить время установки. Они должны обеспечить эффективное использование оборудования на своем предприятии. Установка включает в себя подвешивание формы, удаление старой смолы и настройку температуры. Этот процесс занимает несколько часов. Экономичные MOQ направлены на поглощение этих фиксированных затрат на достаточное количество деталей.
Чтобы согласовать ваши потребности в объемах, отраслевые стандарты используют классификацию пресс-форм SPI (Общество индустрии пластмасс). Эта система напрямую связывает долговечность инструмента с производственными ожиданиями. Выбор правильного класса предотвращает чрезмерную инженерию вашего нестандартные пластиковые инструменты . Вы платите только за ту долговечность, которая вам действительно нужна.
Давайте рассмотрим основные классификации SPI.
Классификация пресс-форм SPI как основа объема
Класс SPI |
Типичный материал |
Целевой объем |
Профиль затрат и время выполнения заказа |
|---|---|---|---|
Класс 105 (Прототип) |
Алюминий или эпоксидная смола |
Менее 500 деталей |
Быстрые сроки выполнения заказа, низкие капитальные затраты, высокая цена за штуку. |
Класс 103/104 (Мост) |
Сталь P20 или высококачественный алюминий |
От 10 000 до 100 000 деталей |
Умеренные первоначальные затраты, сбалансированная экономичность. |
Класс 101/102 (Производство) |
Закаленная сталь H13 |
Более 1 000 000 циклов |
Высокие первоначальные затраты, низкая удельная экономичность, длительные сроки выполнения заказов. |
Стратегическое согласование требует тщательного предварительного планирования. Сопоставьте прогнозируемый 12-месячный спрос с ожидаемым сроком службы инструмента. Основываясь на этих цифрах, определите свой истинный экономичный минимальный заказ. Если вам нужно всего 5000 деталей в год, не вкладывайте средства в пресс-форму класса 101. Капитальные затраты разрушат вашу прибыльность. И наоборот, использование алюминиевого инструмента класса 105 для крупносерийного производства чревато катастрофой. Мягкий металл быстро разрушается. Это ухудшение приводит к серьезным изменениям размеров конечных деталей. Всегда позволяйте результатам вашего бизнеса определять класс вашего инструмента.
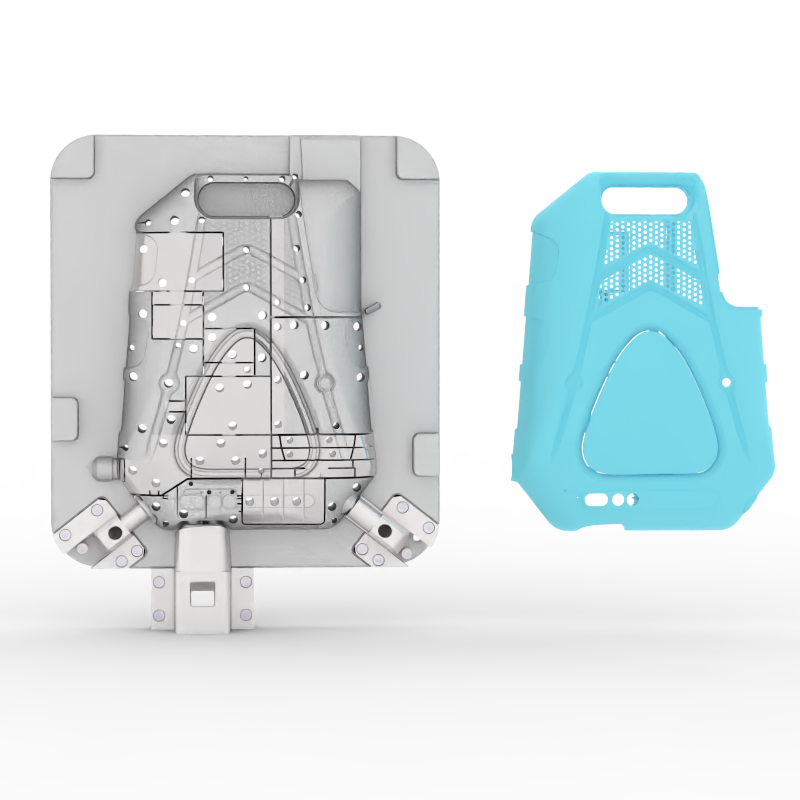
Многие команды ошибочно запускают отсчет времени выполнения сразу при оформлении заказа на поставку. Такой подход гарантирует немедленные сбои в графике. Настоящие часы запускаются только после утверждения «Проектирования для технологичности» (DFM). Давайте реалистично деконструируем четыре критические фазы.
Прежде чем резать любой металл, инженеры должны полностью доработать конструкцию пресс-формы. Они запускают моделирование плесени. Они точно оценивают расположение ворот. Они проверяют углы уклона и оптимизируют каналы охлаждения. Как только обе стороны согласуют эти детали, вы фиксируете дизайн. Только тогда часы производства начнут тикать.
Теперь машинисты формируют сердечник и полость. Сроки изготовления сильно различаются в зависимости от геометрии. Простые одноместные формы изготавливаются довольно быстро. Многоместные формы требуют обширной механической обработки на станках с ЧПУ и электроэрозионной обработки (EDM). Добавление сложных действий, таких как ползунки или подъемники, значительно продлевает этот этап. Производителям инструментов нужны дополнительные недели, чтобы идеально подогнать эти движущиеся части. Более твердые стали также значительно замедляют скорость резания.
На этом этапе из пресса производятся первые физические детали. Не ждите здесь совершенства. Ожидайте коротких снимков, заметных вмятин или минимальной вспышки вдоль линий разъема. Целью является сбор исходных данных о процессе. Инженеры тщательно измеряют эти первоначальные детали. Они сравнивают физическую усадку с первоначальными прогнозами CAD.
Поставщики анализируют подробный отчет о проверке Т1. Они соответствующим образом корректируют размеры формы. Иногда им приходится сваривать и перерезать определенные участки. Они применяют финальное текстурирование и критическую полировку. Наконец, они устанавливают точные параметры процесса. Этот итеративный цикл гарантирует, что массовое производство дает стабильные и высококачественные результаты.
Каждый сектор требует совершенно разных подходов к изготовлению пресс-форм. Ожидания в отношении допусков, материалов и соответствия во многом определяют ваш общий график.
При поиске Изготовленные на заказ пластиковые детали для промышленного применения, структурная целостность остается первостепенной задачей. Инженеры часто используют высокоабразивные материалы. В этом пространстве доминируют стеклонаполненные нейлоны и поликарбонаты. Эти прочные смолы прекрасно противостоят суровым условиям окружающей среды. Они выдерживают сильные удары и химическое воздействие. Однако они существенно влияют на сроки изготовления. Абразивные материалы требуют более прочных стальных инструментов, чтобы предотвратить преждевременный износ. Механическая обработка и полировка стали H13 занимает гораздо больше времени, чем резка стандартной стали P20. Следовательно, минимальный заказ на промышленные детали часто находится в среднем диапазоне. Покупатели должны оправдать более крупные инвестиции в инструмент, заказывая более крупные первоначальные партии.
И наоборот, производство медицинские пластиковые компоненты полностью смещают фокус. Биосовместимость и соблюдение нормативных требований доминируют в этом процессе. Производители должны формовать детали в соответствии со строгими требованиями ISO класса 7 или 8 для чистых помещений. Они используют силиконы медицинского назначения, PEEK или специализированные сополимеры циклических олефинов (COC). Эти нормативные требования добавляют огромные административные уровни. Расширенные этапы проверки IQ/OQ/PQ (квалификация установки, эксплуатации и производительности) строго обязательны. Инженеры должны каждый раз доказывать, что машина производит одинаковые детали. Эти интенсивные проверки легко добавят от 4 до 8 недель к общему графику вашего проекта. Эта задержка происходит независимо от физического процесса резания инструмента. Всегда учитывайте эти квалификационные окна в своем графике запуска продукта.
Даже идеально спланированные графики сталкиваются с неожиданными препятствиями. Понимание распространенных ошибок поможет вам писать лучше. Спецификации пластиковых инструментов на заказ . Предотвращение этих ошибок обеспечит бесперебойную работу вашего проекта. Давайте рассмотрим наиболее частых виновников задержки сроков.
Плохая подготовка DFM: отправка ошибочных файлов САПР гарантирует задержки. Неправильные углы уклона препятствуют плавному выбросу детали. Неравномерная толщина стенок приводит к появлению внутренних пустот и серьезному короблению. Невозможные подрезы требуют серьезных и трудоемких изменений. Прежде чем запрашивать официальные расценки, решите эти конкретные проблемы внутри компании.
Чрезмерные допуски: не применяйте жесткие допуски по всей геометрии детали. Эта распространенная привычка резко увеличивает время обработки. Это также приводит к ненужным циклам итерации во время выборки T1. Вместо этого определите параметры, являющиеся критически важными для функции (CTF). Сосредоточьте усилия вашего поставщика по точности только там, где они наиболее важны.
Доступность материала: Вы можете быстро доработать инструмент, но нехватка смолы остановит производство. Выбирать нишевые смолы без проверки реалий цепочки поставок невероятно опасно. Ваш инструмент может лежать на полке. Между тем, срок годности специализированной смолы может легко составить 12 недель. Всегда заранее проверяйте сроки поставки материалов.
Требования к отделке поверхности: Косметические требования сильно диктуют время окончательной полировки. Стандартная текстурированная отделка застывает довольно быстро. Глянцевая поверхность требует тщательной и трудоемкой алмазной полировки. Достижение завершения SPI A-1 может увеличить ваши сроки на несколько дней или даже недель по сравнению со стандартным завершением.
Выбор правильного Поставщик пластиковых инструментов на заказ определяет конечный успех вашего проекта. Оценивайте потенциальных партнеров на основе их операционной реальности. Не выбирайте просто самую низкую цену.
Во-первых, тщательно взвесьте внутренние и оффшорные компромиссы. Морское оборудование обычно предлагает значительно более низкие первоначальные затраты. Однако необходимо учитывать задержку связи. Вы также должны учитывать длительные морские перевозки или дорогостоящие задержки в воздушной доставке. Домашние инструменты обычно изначально стоят дороже. Тем не менее, он обеспечивает более быстрые итерации, упрощение посещения объектов и более надежную защиту интеллектуальной собственности.
Во-вторых, отдайте предпочтение поставщикам, у которых есть выделенная инструментальная комната. Инструменты, переданные на аутсорсинг, добавляют огромный риск на критическом этапе настройки T1. Собственные бригады могут немедленно отремонтировать и модифицировать пресс-формы. Они избегают доставки тяжелых стальных инструментов туда и обратно в сторонние магазины. Эта возможность экономит недели потерянного времени в пути.
В-третьих, заранее требуйте прозрачности владения инструментами. Убедитесь, что в вашем контракте четко указано, что вы являетесь владельцем формы после полной оплаты. Этот жизненно важный пункт дает вам рычаги воздействия. Вы можете передать инструмент на другое предприятие, если поставщик не сможет выполнить производственные MOQ. Это защитит вас, если их стандарты качества внезапно упадут.
Наконец, проверьте предлагаемые сроки на предмет полного реализма. Будьте очень скептически настроены по отношению к любому, кто предлагает исключительно быстрые сроки выполнения заказов без предварительного запроса на проверку DFM. Реальное производство требует глубокого геометрического анализа. Он никогда не полагается на произвольные обещания о продажах. Надежный партнер заранее выявляет потенциальные риски. Они не прячут их за оптимистичными графиками.
Планирование минимального заказа и сроков выполнения требует тонкого и осознанного баланса. Вы должны тщательно сопоставить первоначальные капитальные затраты с долгосрочными юнит-экономиками. Вы также должны соблюдать строгие графики запуска продуктов. Точное прогнозирование во многом зависит от согласования классов инструментов SPI с реалистичными этапами проектирования. Вы не можете игнорировать обязательные окна отбора проб.
Выполните следующие действенные шаги:
Основывайте свои первоначальные оценки объема на реалистичных 12-месячных прогнозах рынка.
Точно классифицируйте свои потребности в инструментах, используя систему классификации SPI.
Проведите внутренний аудит файлов САПР на предмет базовой технологичности.
Прежде чем завершить проектирование оснастки, убедитесь в наличии материала.
Перестаньте запрашивать общие прайс-листы на основе неполных данных. Вместо этого запросите комплексный аудит DFM у своих потенциальных поставщиков. Требуйте целевую расценку на инструмент, основанную на ваших конкретных годовых объемах.
Ответ: Для изготовления стандартной производственной формы обычно требуется от 6 до 10 недель с момента окончательного утверждения DFM до получения образца Т1. После появления первых физических деталей вам следует выделить еще 2–3 недели на необходимую настройку инструментов, текстурирование и окончательную полировку.
Ответ: Да, вы можете ускорить процесс, используя алюминиевые формы-прототипы или минимизируя сложные действия с пресс-формой, такие как ползунки. Вы также можете оплатить ускоренную оплату за приоритетное время станка с ЧПУ. Однако первоначальную техническую проверку DFM нельзя проводить в спешке, не рискуя столкнуться с серьезными дефектами в дальнейшем.
Ответ: Для литья под давлением не существует строгих технических требований. Экономические минимумы полностью зависят от ограничений поставщика по настройке и целей амортизации инструмента. Экономичные производственные циклы обычно начинаются от 1000 до 5000 деталей, что во многом зависит от физического размера отлитого компонента.
Ответ: Если это не оформлено в виде субсидируемого или амортизируемого договора на оснастку, покупатель обычно полностью владеет пресс-формой после оплаты окончательного счета. Всегда четко проверяйте эту передачу права собственности в своем первоначальном контракте на инструменты, чтобы обеспечить переносимость и защитить вашу интеллектуальную собственность.


