


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 30-09-2026 المنشأ: موقع


يمثل تصنيع البلاستيك توترًا أساسيًا لفرق الإنتاج في كل مكان. تتطلب الأدوات نفقات رأسمالية كبيرة مقدمًا. وفي الوقت نفسه، فإن المهل الزمنية للتصنيع بوابة مباشرة للوقت الحرج الخاص بك للوصول إلى السوق. غالبًا ما تخفي الاقتباسات القياسية 'من 4 إلى 6 أسابيع' افتراضات مهمة. إنهم يتغاضون بشكل روتيني عن تعقيد العفن، وتوافر المواد، وتكرارات أخذ العينات الأساسية. يؤدي الخطأ في حساب الحد الأدنى لكمية الطلب (MOQ) والمهل الزمنية إلى حدوث مشكلات كبيرة في المراحل النهائية. إنه يؤدي حتما إلى الإفراط في الاستثمار في الأدوات الصارمة. وبدلاً من ذلك، فإنك تخاطر بفقدان نوافذ إطلاق المنتج المهمة. تحتاج فرق المشتريات والهندسة بشدة إلى إطار واقعي قائم على الأدلة. هذا الدليل يوفر ذلك بالضبط. نحن نساعدك على مواءمة مواصفات الأدوات وحجم الإنتاج وقدرات الموردين بشكل فعال. سوف تتعلم كيفية التنقل بين تصنيفات القوالب القياسية بدقة. سوف تكتشف أيضًا الجداول الزمنية الحقيقية وراء الموافقة على التصميم والتصنيع المادي. التوقف عن الاعتماد على أفضل السيناريوهات المتفائلة. ابدأ في التخطيط لعملية التصنيع التالية باستخدام بيانات موثوقة تم اختبارها ميدانيًا.
الاقتصادية مقابل التقنية موك: صب الحقن ليس له حدود تقنية صارمة، ولكن موك الاقتصادية تمليها استهلاك الأدوات.
خطوط الأساس القياسية للتصنيع: تتراوح المهل الزمنية الواقعية من 2 إلى 4 أسابيع لقوالب النماذج الأولية من الألومنيوم إلى ما يزيد عن 8 إلى 14 أسبوعًا لقوالب إنتاج الفولاذ المتصلب.
عنق الزجاجة T1: 'الطلقات الأولى' (T1) لا تساوي الأجزاء الجاهزة للإنتاج؛ يجب أن يأخذ التخطيط في الاعتبار 1-3 أسابيع من تعديلات الأدوات.
شفافية الموردين: يشارك الموردون الموثوقون تقييمات مخاطر DFM (التصميم من أجل التصنيع) مقدمًا بدلاً من ذكر الجداول الزمنية لأفضل السيناريوهات.
العديد من المشترين يسيئون فهم مفهوم الحد الأدنى لكمية الطلب (MOQ). إنهم يفترضون أن آلات القولبة بالحقن لا يمكنها ببساطة تشغيل دفعات صغيرة. وتظل هذه أسطورة مستمرة. يمكن للصحافة إنتاج 50 جزءًا فقط إذا لزم الأمر. ومع ذلك، يفرض الموردون نظام MOQs بشكل صارم لاستيعاب أوقات الإعداد. يجب عليهم ضمان الاستخدام الفعال للآلة عبر منشآتهم. يتضمن الإعداد تعليق القالب وتطهير الراتنج القديم والاتصال بدرجات الحرارة. تستغرق هذه العملية عدة ساعات. تركز MOQs الاقتصادية على استيعاب هذه التكاليف الثابتة عبر أجزاء كافية.
لمواءمة احتياجات الحجم لديك، تستخدم معايير الصناعة تصنيفات قوالب SPI (جمعية صناعة البلاستيك). يعين إطار العمل هذا متانة الأداة مباشرة لتوقعات الإنتاج. إن اختيار الفصل المناسب يمنع الإفراط في هندسة عملك الأدوات البلاستيكية المخصصة . أنت تدفع فقط مقابل المتانة التي تحتاجها بالفعل.
دعونا نتفحص تصنيفات SPI الأساسية.
تصنيفات قوالب SPI كإطار حجمي
فئة SPI |
مادة نموذجية |
حجم الهدف |
ملف التكلفة والمهلة الزمنية |
|---|---|---|---|
الفئة 105 (النموذج الأولي) |
الألومنيوم أو الايبوكسي |
أقل من 500 قطعة |
فترات زمنية سريعة، وانخفاض النفقات الرأسمالية، وارتفاع سعر القطعة. |
فئة 103 / 104 (الجسر) |
فولاذ P20 أو ألومنيوم عالي الجودة |
10.000 إلى 100.000 قطعة |
تكلفة أولية معتدلة، واقتصاديات الوحدة المتوازنة. |
فئة 101 / 102 (الإنتاج) |
الفولاذ المقوى H13 |
أكثر من 1,000,000 دورة |
تكلفة أولية عالية، وأدنى اقتصاديات الوحدة، وفترات انتظار طويلة. |
تتطلب المواءمة الإستراتيجية تخطيطًا دقيقًا مقدمًا. قم بتخطيط الطلب المتوقع لمدة 12 شهرًا مباشرةً مقابل العمر المتوقع للأداة. حدد موك الاقتصادي الحقيقي الخاص بك بناءً على هذه الأرقام. إذا كنت تحتاج فقط إلى 5000 قطعة سنويًا، فلا تستثمر في قالب من الفئة 101. الإنفاق الرأسمالي سوف يدمر ربحيتك. وعلى العكس من ذلك، فإن الاعتماد على أداة الألومنيوم من الفئة 105 للإنتاج بكميات كبيرة يدعو إلى وقوع كارثة. سوف يتحلل المعدن الناعم بسرعة. يسبب هذا التدهور اختلافات شديدة في الأبعاد في الأجزاء النهائية. اسمح دائمًا لنتائج عملك أن تملي فئة الأدوات الخاصة بك.
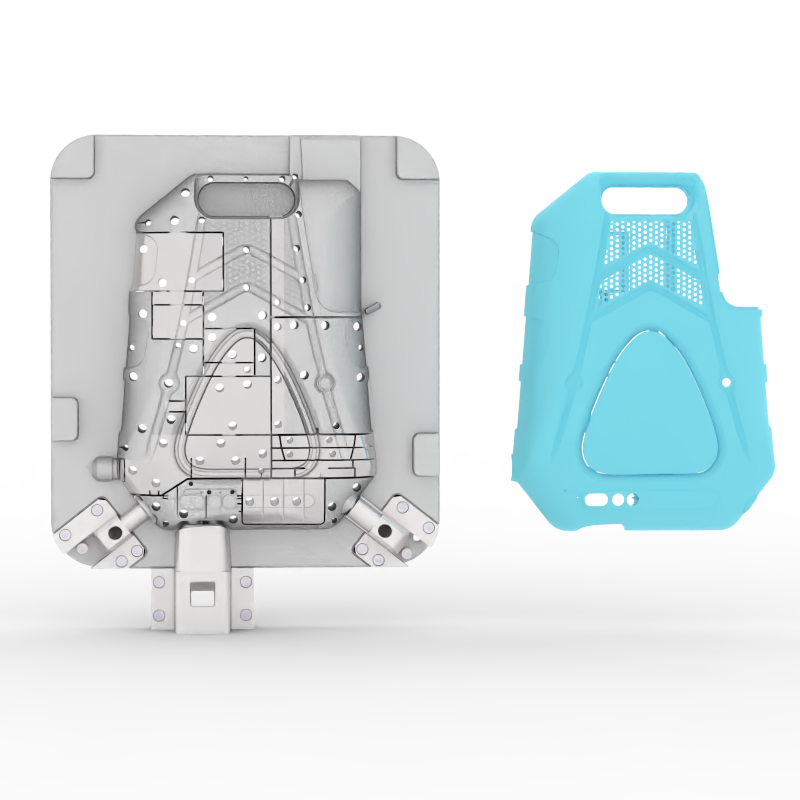
تبدأ العديد من الفرق عن طريق الخطأ ساعة المهلة الزمنية مباشرةً عند إصدار أمر الشراء. ويضمن هذا النهج زلات الجدول الزمني الفوري. تبدأ الساعة الحقيقية فقط بعد موافقة التصميم للتصنيع (DFM). دعونا نحلل المراحل الأربع الحاسمة بشكل واقعي.
قبل قطع أي معدن، يجب على المهندسين الانتهاء من تصميم القالب بالكامل. يجرون عمليات محاكاة لتدفق العفن. يقومون بتقييم مواضع البوابة بدقة. إنهم يتحققون من زوايا السحب ويحسنون قنوات التبريد. بمجرد أن يتفق الطرفان على هذه التفاصيل، يمكنك تثبيت التصميم. عندها فقط تبدأ ساعة التصنيع بالدق.
يقوم الميكانيكيون الآن بتشكيل القلب والتجويف. تختلف الجداول الزمنية للتصنيع بشكل كبير بناءً على الهندسة. تنتهي القوالب البسيطة ذات التجويف الواحد بسرعة كبيرة. تتطلب القوالب متعددة التجاويف تصنيعًا واسع النطاق باستخدام الحاسب الآلي وتصنيع التفريغ الكهربائي (EDM). تؤدي إضافة إجراءات معقدة مثل أشرطة التمرير أو الرافعات إلى تمديد هذه المرحلة بشكل كبير. ويحتاج صانعو الأدوات إلى أسابيع إضافية فقط لملاءمة هذه الأجزاء المتحركة بشكل مثالي. كما أن الفولاذ الأكثر صلابة يبطئ سرعات القطع بشكل كبير.
تنتج هذه المرحلة الأجزاء المادية الأولى من المطبعة. لا تتوقع الكمال هنا. توقع لقطات قصيرة، أو علامات غرق ملحوظة، أو الحد الأدنى من الوميض على طول خطوط الفراق. الهدف هو جمع بيانات العملية الأساسية. يقوم المهندسون بقياس هذه الأجزاء الأولية بعناية. يقومون بمقارنة الانكماش المادي مع توقعات CAD الأصلية.
يقوم الموردون بتحليل تقرير فحص T1 الشامل. يقومون بتعديل أبعاد القالب وفقًا لذلك. في بعض الأحيان يجب عليهم لحام وإعادة قطع مناطق معينة. إنهم يطبقون التركيب النهائي والتلميع النقدي. وأخيرًا، يقومون بطلب معلمات العملية الدقيقة. تضمن هذه الحلقة التكرارية أن يؤدي الإنتاج الضخم إلى نتائج متسقة وعالية الجودة.
يتطلب كل قطاع أساليب مختلفة تمامًا لتصنيع القوالب. إن توقعات التفاوتات والمواد والامتثال تملي بشكل كبير جدولك العام.
عند المصادر أجزاء حقن بلاستيكية مخصصة للتطبيقات الصناعية، تظل السلامة الهيكلية ذات أهمية قصوى. كثيرًا ما يحدد المهندسون مواد شديدة الكشط. تهيمن النايلون والبولي كربونات المملوءة بالزجاج على هذه المساحة. هذه الراتنجات القوية تقاوم البيئات القاسية بشكل مثالي. أنها تتحمل التأثيرات الثقيلة والتعرض للمواد الكيميائية. ومع ذلك، فإنها تؤثر بشكل كبير على الجداول الزمنية للتصنيع. تتطلب المواد الكاشطة أدوات فولاذية أكثر صلابة لمنع التآكل المبكر. تستغرق عملية تصنيع وتلميع الفولاذ H13 وقتًا أطول بكثير من قطع الفولاذ P20 القياسي. ونتيجة لذلك، غالبًا ما تقع موكيات الأجزاء الصناعية في نطاق الحجم المتوسط. يجب على المشترين تبرير الاستثمار الأثقل في الأدوات عن طريق طلب دفعات أولية أكبر.
بالعكس إنتاج المكونات البلاستيكية الطبية تحول التركيز بالكامل. التوافق الحيوي والامتثال التنظيمي يهيمن على هذه العملية. يجب على الشركات المصنعة أن تقوم بتشكيل الأجزاء وفقًا لقيود غرف الأبحاث الصارمة من الفئة ISO 7 أو Class 8. إنهم يستخدمون السيليكون الطبي أو PEEK أو بوليمرات الأوليفين الحلقية المتخصصة (COC). تضيف هذه المتطلبات التنظيمية طبقات إدارية ضخمة. تعد مراحل التحقق الشاملة من IQ/OQ/PQ (التثبيت والتشغيل وتأهيل الأداء) إلزامية تمامًا. يجب على المهندسين أن يثبتوا أن الآلة تنتج أجزاء متطابقة في كل مرة. تضيف عمليات التحقق المكثفة هذه بسهولة من 4 إلى 8 أسابيع إلى الجدول الزمني الإجمالي لمشروعك. يحدث هذا التأخير بشكل مستقل عن عملية قطع الأداة المادية. قم دائمًا بأخذ فترات التأهيل هذه بعين الاعتبار في جدول إطلاق المنتج الخاص بك.
حتى الجداول الزمنية المخططة بشكل مثالي تواجه حواجز غير متوقعة. يساعدك فهم المخاطر الشائعة على الكتابة بشكل أفضل مواصفات الأدوات البلاستيكية المخصصة . يؤدي منع هذه الأخطاء إلى إبقاء مشروعك يتحرك بسلاسة. دعونا نفحص الأسباب الأكثر شيوعًا وراء الجداول الزمنية المتوقفة.
سوء إعداد سوق دبي المالي: تقديم ملفات CAD المعيبة يضمن التأخير. تمنع زوايا السحب غير الكافية إخراج الأجزاء بشكل سلس. سمك الجدار غير الموحد يسبب فراغات داخلية واعوجاج شديد. تتطلب عمليات القطع المستحيلة عمليات إعادة تصميم كبيرة وتستغرق وقتًا طويلاً. قم بمعالجة هذه المشكلات المحددة داخليًا قبل طلب عروض الأسعار الرسمية.
الإفراط في التسامح: لا تطبق تفاوتات مشددة شاملة عبر هندسة الجزء بأكمله. هذه العادة الشائعة تزيد بشكل كبير من وقت المعالجة. كما أنه يفرض دورات تكرار غير ضرورية أثناء أخذ عينات T1. بدلاً من ذلك، حدد الأبعاد المهمة للوظيفة (CTF). قم بتركيز جهود الدقة التي يبذلها البائع الخاص بك فقط في الأماكن الأكثر أهمية.
توفر المواد: قد تتمكن من الانتهاء من الأداة بسرعة، ولكن نقص الراتنج سيوقف الإنتاج. إن تحديد الراتنجات المتخصصة دون التحقق من حقائق سلسلة التوريد أمر خطير للغاية. قد تكون أداتك جاهزة على الرف. وفي الوقت نفسه، يمكن أن يستغرق استخدام الراتنج المتخصص 12 أسبوعًا بسهولة. تحقق دائمًا من المهل الزمنية للمواد مبكرًا.
متطلبات تشطيب السطح: تحدد متطلبات مستحضرات التجميل أوقات التلميع النهائية بشكل كبير. يتم الانتهاء من التشطيبات القياسية المزخرفة بسرعة كبيرة. تتطلب التشطيبات شديدة اللمعان تلميعًا دقيقًا للألماس ويستغرق وقتًا طويلاً. يمكن أن يؤدي تحقيق إنهاء SPI A-1 إلى إضافة أيام أو حتى أسابيع إلى المخطط الزمني الخاص بك مقارنة بالتشطيبات القياسية.
اختيار الحق يحدد مورد الأدوات البلاستيكية المخصصة النجاح النهائي لمشروعك. تقييم الشركاء المحتملين بناءً على واقعهم التشغيلي. لا تقم ببساطة باختيار أقل سعر معروض.
أولاً، علينا أن نزن بعناية بين المقايضات المحلية والخارجية. عادةً ما توفر الأدوات الخارجية تكاليف أولية أقل بكثير. ومع ذلك، يجب عليك حساب زمن الوصول للاتصالات. يجب عليك أيضًا مراعاة الشحن البحري الممتد أو تأخير الشحن الجوي الباهظ الثمن. الأدوات المحلية تكلف بشكل عام أكثر في البداية. ومع ذلك، فهو يقدم تكرارات أسرع، وزيارات موقع أسهل، وحماية أقوى للملكية الفكرية.
ثانيًا، قم بإعطاء الأولوية للبائعين الذين يحتفظون بغرفة أدوات داخلية مخصصة. تضيف الأدوات الخارجية مخاطر هائلة أثناء مرحلة ضبط T1 الحرجة. يمكن للفرق الداخلية إصلاح القوالب وتعديلها على الفور. إنهم يتجنبون شحن الأدوات الفولاذية الثقيلة ذهابًا وإيابًا إلى متاجر الطرف الثالث. توفر هذه الإمكانية أسابيع من وقت العبور الضائع.
ثالثًا، المطالبة بشفافية ملكية الأداة مقدمًا. تأكد من أن عقدك ينص صراحةً على أنك تمتلك القالب بمجرد دفع ثمنه بالكامل. يمنحك هذا البند الحيوي النفوذ. يمكنك نقل الأداة إلى منشأة أخرى إذا فشل البائع في تلبية موك الإنتاج. إنه يحميك إذا انخفضت معايير الجودة الخاصة بهم فجأة.
وأخيرًا، قم بفحص الجداول الزمنية المقترحة للتأكد من الواقعية المطلقة. كن متشككًا للغاية تجاه أي شخص يقدم مهلة زمنية سريعة بشكل استثنائي دون أن يطلب أولاً مراجعة سوق دبي المالي. يتطلب التصنيع الحقيقي تحليلًا هندسيًا عميقًا. لا تعتمد أبدًا على وعود البيع التعسفية. الشريك الجدير بالثقة يسلط الضوء على المخاطر المحتملة في وقت مبكر. إنهم لا يخفونهم وراء جداول زمنية متفائلة.
يتطلب تخطيط موك والمهل الزمنية توازنًا دقيقًا ومستنيرًا. يجب عليك أن تزن بعناية النفقات الرأسمالية الأولية مقابل اقتصاديات الوحدة طويلة الأجل. يجب عليك أيضًا احترام الجداول الزمنية الصارمة لإطلاق المنتج. يعتمد التنبؤ الدقيق بشكل كبير على مواءمة فئات أدوات SPI مع مراحل التصميم الواقعية. لا يمكنك تجاهل نوافذ أخذ العينات الإلزامية.
اتبع هذه الخطوات التالية القابلة للتنفيذ:
قم ببناء تقديراتك الأولية للحجم على توقعات السوق الواقعية لمدة 12 شهرًا.
قم بتصنيف احتياجات الأدوات الخاصة بك بدقة باستخدام نظام تصنيف SPI.
قم بمراجعة ملفات CAD الخاصة بك داخليًا من أجل قابلية التصنيع الأساسية.
تأكد من توفر المواد قبل الانتهاء من تصميم الأدوات الخاصة بك.
توقف عن طلب قوائم الأسعار العامة بناءً على بيانات غير كاملة. وبدلاً من ذلك، اطلب إجراء تدقيق شامل لسوق دبي المالي من البائعين المحتملين. اطلب عرض أسعار مستهدفًا للأدوات استنادًا إلى أحجامك السنوية المحددة.
ج: يتطلب قالب الإنتاج القياسي عادة من 6 إلى 10 أسابيع من الموافقة النهائية لسوق دبي المالي إلى عينة T1. بعد ظهور الأجزاء المادية الأولى، يجب عليك تخصيص 2 إلى 3 أسابيع إضافية لضبط الأدوات الأساسية، والتركيب، والتلميع النهائي.
ج: نعم، يمكنك تسريع العملية عن طريق استخدام قوالب النماذج الأولية من الألومنيوم أو تقليل إجراءات القالب المعقدة مثل أشرطة التمرير. يمكنك أيضًا دفع رسوم سريعة مقابل وقت آلة CNC ذات الأولوية. ومع ذلك، لا يمكن التعجيل بالمراجعة الهندسية الأولية لسوق دبي المالي دون المخاطرة بحدوث عيوب خطيرة في المراحل النهائية.
ج: لا يوجد حد أدنى فني صارم لقولبة الحقن. يعتمد الحد الأدنى الاقتصادي بشكل كامل على قيود إعداد البائع وأهداف استهلاك الأدوات. عادة ما تبدأ عمليات الإنتاج الاقتصادي من 1000 إلى 5000 قطعة، اعتمادًا كبيرًا على الحجم المادي للمكون المصبوب.
ج: ما لم يتم تنظيمه كاتفاقية أدوات مدعومة أو مطفأة، فإن المشتري عادةً ما يمتلك القالب بالكامل بمجرد دفع الفاتورة النهائية. تحقق دائمًا من نقل الملكية هذا بشكل صريح في عقد الأدوات الأولي الخاص بك لضمان قابلية النقل وحماية الملكية الفكرية الخاصة بك.


