


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 30-09-2026 Herkomst: Locatie


De kunststofproductie brengt een fundamentele spanning met zich mee voor productteams overal ter wereld. Tooling vereist aanzienlijke kapitaaluitgaven vooraf. Ondertussen bepalen de doorlooptijden van de fabricage direct uw kritieke time-to-market. Gestandaardiseerde koersen van '4 tot 6 weken' verbergen vaak cruciale aannames. Ze verdoezelen routinematig de complexiteit van de matrijs, de beschikbaarheid van materialen en essentiële bemonsteringiteraties. Het verkeerd berekenen van de minimale bestelhoeveelheid (MOQ) en doorlooptijden veroorzaakt grote downstream-problemen. Het leidt onvermijdelijk tot overinvesteringen in rigide gereedschappen. Als alternatief loopt u het risico dat u cruciale productlanceringsvensters mist. Inkoop- en engineeringteams hebben dringend behoefte aan een realistisch, op bewijs gebaseerd raamwerk. Deze gids biedt precies dat. Wij helpen u gereedschapsspecificaties, productievolume en leverancierscapaciteiten effectief op elkaar af te stemmen. U leert hoe u nauwkeurig door standaard matrijsclassificaties kunt navigeren. Je ontdekt ook de ware tijdlijnen achter ontwerpgoedkeuring en fysieke fabricage. Vertrouw niet langer op optimistische best-case scenario’s. Begin met het plannen van uw volgende productierun met betrouwbare, in de praktijk geteste gegevens.
Economische versus technische MOQ: Spuitgieten kent geen strikte technische minimumvereisten, maar economische MOQ's worden bepaald door de afschrijving van het gereedschap.
Standaard fabricagebasislijnen: realistische doorlooptijden variëren van 2 tot 4 weken voor aluminium prototypematrijzen tot 8 tot 14+ weken voor productiematrijzen van gehard staal.
Het knelpunt van de T1: 'Eerste schoten' (T1) zijn niet hetzelfde als productieklare onderdelen; Bij de planning moet rekening worden gehouden met 1 à 3 weken aan gereedschapsaanpassingen.
Transparantie van leveranciers: Betrouwbare leveranciers delen vooraf DFM-risicobeoordelingen (Design for Manufacturability) in plaats van tijdlijnen voor het beste scenario te vermelden.
Veel kopers begrijpen het concept van de minimale bestelhoeveelheid (MOQ) ernstig verkeerd. Ze gaan ervan uit dat spuitgietmachines eenvoudigweg geen kleine batches kunnen verwerken. Dit blijft een hardnekkige mythe. De pers kan indien nodig gemakkelijk slechts 50 onderdelen produceren. Leveranciers handhaven MOQ's echter strikt om de insteltijden te absorberen. Ze moeten zorgen voor een efficiënt machinegebruik in hun hele vestiging. De installatie omvat het ophangen van de mal, het verwijderen van oude hars en het instellen van de temperatuur. Dit proces duurt enkele uren. Voordelige MOQ's zijn erop gericht deze vaste kosten over voldoende onderdelen te verdelen.
Om uw volumebehoeften op één lijn te brengen, gebruiken industriestandaarden SPI-matrijsclassificaties (Society of Plastics Industry). Dit raamwerk brengt de duurzaamheid van het gereedschap rechtstreeks in verband met de productieverwachtingen. Door de juiste klasse te kiezen, voorkomt u dat u uw computer overmatig ontwikkelt op maat gemaakt kunststof gereedschap . U betaalt alleen voor de duurzaamheid die u daadwerkelijk nodig heeft.
Laten we de belangrijkste SPI-classificaties onderzoeken.
SPI-vormclassificaties als volumeframework
SPI-klasse |
Typisch materiaal |
Doelvolume |
Kostenprofiel en doorlooptijd |
|---|---|---|---|
Klasse 105 (prototype) |
Aluminium of epoxy |
Minder dan 500 onderdelen |
Snelle doorlooptijden, lage CapEx, hoge stukprijs. |
Klasse 103 / 104 (brug) |
P20 staal of hoogwaardig aluminium |
10.000 tot 100.000 onderdelen |
Matige initiële kosten, evenwichtige eenheidseconomie. |
Klasse 101 / 102 (productie) |
Gehard H13-staal |
Meer dan 1.000.000 cycli |
Hoge initiële kosten, laagste kosten per eenheid, lange doorlooptijden. |
Strategische afstemming vereist een zorgvuldige planning vooraf. Breng uw verwachte vraag over 12 maanden rechtstreeks in kaart met de verwachte standtijd. Bepaal uw werkelijke economische MOQ op basis van deze cijfers. Als u jaarlijks slechts 5.000 onderdelen nodig heeft, investeer dan niet in een klasse 101-matrijs. De kapitaaluitgaven zullen uw winstgevendheid ruïneren. Omgekeerd is het vertrouwen op een klasse 105 aluminium gereedschap voor de productie van grote volumes een ramp. Het zachte metaal zal snel afbreken. Deze degradatie veroorzaakt ernstige dimensionale variaties in uw uiteindelijke onderdelen. Laat uw bedrijfsresultaten altijd uw gereedschapsklasse bepalen.
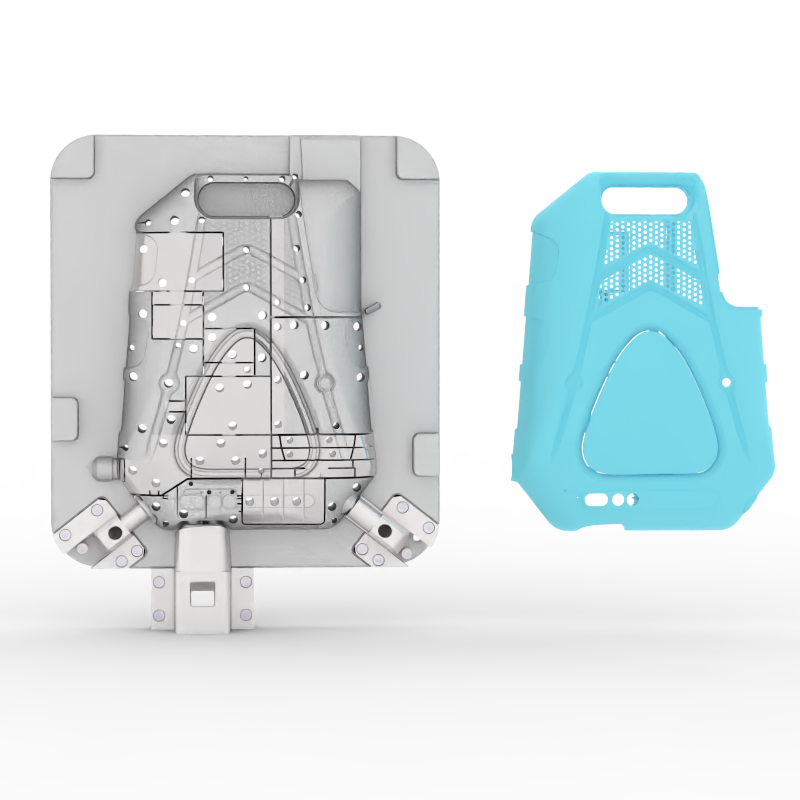
Veel teams starten ten onrechte de doorlooptijdklok op het moment dat ze een inkooporder plaatsen. Deze aanpak garandeert onmiddellijke planningsschema's. De echte klok start pas na goedkeuring van Design for Manufacturability (DFM). Laten we de vier kritieke fasen realistisch deconstrueren.
Voordat er metaal wordt gesneden, moeten ingenieurs het matrijsontwerp volledig voltooien. Ze voeren schimmelstroomsimulaties uit. Ze evalueren de poortplaatsingen nauwkeurig. Ze verifiëren tochthoeken en optimaliseren koelkanalen. Zodra beide partijen het eens zijn over deze details, legt u het ontwerp vast. Pas dan begint de fabricageklok te tikken.
Machinisten vormen nu de kern en de holte. De tijdlijnen van de fabricage variëren enorm, afhankelijk van de geometrie. Eenvoudige mallen met één holte zijn vrij snel klaar. Mallen met meerdere holtes vereisen uitgebreide CNC-bewerking en Electrical Discharge Machining (EDM). Door complexe acties toe te voegen, zoals sliders of lifters, wordt deze fase aanzienlijk verlengd. Gereedschapmakers hebben extra weken nodig om deze bewegende delen perfect te laten passen. Hardere staalsoorten vertragen ook dramatisch de snijsnelheden.
In deze fase komen de eerste fysieke onderdelen uit de pers. Verwacht hier geen perfectie. Verwacht korte shots, opvallende zinksporen of minimale flits langs scheidingslijnen. Het doel is het verzamelen van basisprocesgegevens. Ingenieurs meten deze eerste onderdelen zorgvuldig. Ze vergelijken fysieke krimp met de oorspronkelijke CAD-voorspellingen.
Leveranciers analyseren het uitgebreide T1-inspectierapport. Zij passen de matrijsafmetingen daarop aan. Soms moeten ze specifieke gebieden lassen en opnieuw snijden. Ze brengen definitieve textuur aan en kritisch polijsten. Ten slotte voeren ze de precieze procesparameters in. Deze iteratieve lus zorgt ervoor dat massaproductie consistente resultaten van hoge kwaliteit oplevert.
Elke sector vraagt om geheel andere benaderingen van de matrijsfabricage. Verwachtingen ten aanzien van toleranties, materialen en naleving bepalen in hoge mate uw algehele planning.
Bij het sourcen op maat gemaakte kunststof injectieonderdelen voor industriële toepassingen, structurele integriteit blijft van het grootste belang. Ingenieurs specificeren vaak zeer schurende materialen. Met glas gevulde nylons en polycarbonaten domineren deze ruimte. Deze robuuste harsen zijn perfect bestand tegen zware omstandigheden. Ze zijn bestand tegen zware schokken en blootstelling aan chemicaliën. Ze hebben echter een drastische invloed op de fabricagetijdlijnen. Schurende materialen vereisen harder staalgereedschap om voortijdige slijtage te voorkomen. Het bewerken en polijsten van H13-staal duurt veel langer dan het snijden van standaard P20-staal. Bijgevolg bevinden MOQ's voor industriële onderdelen zich vaak in het middenvolumebereik. Kopers moeten de zwaardere investering in gereedschap rechtvaardigen door grotere initiële batches te bestellen.
Omgekeerd: produceren medische plastic componenten verlegt de focus volledig. Biocompatibiliteit en naleving van de regelgeving domineren het proces. Fabrikanten moeten onderdelen vormen onder strikte ISO-klasse 7- of klasse 8-cleanroombeperkingen. Ze maken gebruik van siliconen van medische kwaliteit, PEEK of gespecialiseerde cyclische olefinecopolymeren (COC). Deze regelgevingseisen voegen enorme administratieve lagen toe. Uitgebreide IQ/OQ/PQ-validatiefasen (installatie, operationele en prestatiekwalificatie) zijn strikt verplicht. Ingenieurs moeten bewijzen dat de machine elke keer identieke onderdelen produceert. Deze intensieve validaties voegen gemakkelijk 4 tot 8 weken toe aan uw totale projecttijdlijn. Deze vertraging treedt op onafhankelijk van het fysieke snijproces van het gereedschap. Houd altijd rekening met deze kwalificatieperiodes in uw productlanceringsschema.
Zelfs perfect geplande schema's worden geconfronteerd met onverwachte obstakels. Als u veelvoorkomende valkuilen begrijpt, kunt u beter schrijven aangepaste specificaties voor kunststof gereedschappen . Door deze fouten te voorkomen, blijft uw project soepel verlopen. Laten we de meest voorkomende boosdoeners achter vastgelopen tijdlijnen onderzoeken.
Slechte DFM-voorbereiding: het indienen van gebrekkige CAD-bestanden garandeert vertragingen. Onvoldoende trekhoeken voorkomen een soepele uitwerping van onderdelen. Niet-uniforme wanddiktes veroorzaken interne holtes en ernstige kromtrekkingen. Onmogelijke ondersnijdingen vereisen grote, tijdrovende herontwerpen. Behandel deze specifieke problemen intern voordat u formele offertes aanvraagt.
Overtolerantie: Pas geen algemene krappe toleranties toe over de gehele onderdeelgeometrie. Deze algemene gewoonte verhoogt de bewerkingstijd drastisch. Het forceert ook onnodige iteratiecycli tijdens T1-bemonstering. Identificeer in plaats daarvan CTF-dimensies (Critical-to-Function). Richt de precisie-inspanningen van uw leverancier alleen daar waar ze er het meest toe doen.
Beschikbaarheid van materiaal: U kunt het gereedschap misschien snel afmaken, maar harstekorten zullen de productie stopzetten. Het specificeren van nicheharsen zonder de realiteit van de toeleveringsketen te controleren is ongelooflijk gevaarlijk. Het kan zijn dat uw gereedschap klaar op de plank ligt. Ondertussen zou de gespecialiseerde hars gemakkelijk 12 weken uit kunnen zijn. Controleer de materiaaldoorlooptijden altijd vroegtijdig.
Vereisten voor oppervlakteafwerking: Cosmetische vereisten bepalen in hoge mate de uiteindelijke polijsttijden. Standaard getextureerde afwerkingen worden vrij snel verwerkt. Hoogglansafwerkingen vereisen een zorgvuldige, tijdrovende diamantpolijsting. Het bereiken van een SPI A-1-afwerking kan dagen of zelfs weken aan uw tijdlijn toevoegen in vergelijking met standaardafwerkingen.
Het juiste selecteren Leverancier van kunststofgereedschap op maat bepaalt het uiteindelijke succes van uw project. Evalueer potentiële partners op basis van hun operationele realiteit. Kies niet zomaar de laagst genoteerde prijs.
Weeg eerst zorgvuldig de binnenlandse versus buitenlandse afwegingen af. Offshore-tooling biedt doorgaans aanzienlijk lagere initiële kosten. U moet echter rekening houden met de communicatielatentie. U moet ook rekening houden met langdurige zeevracht of dure vertragingen bij luchtverzending. Binnenlandse gereedschappen kosten in eerste instantie over het algemeen meer. Toch levert het snellere iteraties, eenvoudiger sitebezoeken en sterkere IP-bescherming.
Ten tweede: geef prioriteit aan leveranciers die een speciale interne gereedschapskamer onderhouden. Uitbestede tooling brengt een enorm risico met zich mee tijdens de kritieke T1-afstemmingsfase. Interne teams kunnen mallen onmiddellijk repareren en aanpassen. Ze vermijden het heen en weer sturen van zwaar stalen gereedschap naar winkels van derden. Deze mogelijkheid bespaart weken verspilde transittijd.
Ten derde: eis vooraf transparantie over de eigendom van het gereedschap. Zorg ervoor dat in uw contract expliciet wordt vermeld dat u eigenaar bent van de mal zodra deze volledig is betaald. Deze essentiële clausule geeft u een hefboomeffect. U kunt het gereedschap naar een andere faciliteit overbrengen als de leverancier niet aan de productie-MOQ's voldoet. Het beschermt je als hun kwaliteitsnormen plotseling dalen.
Controleer ten slotte hun voorgestelde tijdlijnen op puur realisme. Wees zeer sceptisch tegenover iedereen die uitzonderlijk snelle doorlooptijden aanbiedt zonder eerst een DFM-beoordeling aan te vragen. Echte productie vereist een diepgaande geometrische analyse. Het vertrouwt nooit op willekeurige verkoopbeloften. Een betrouwbare partner signaleert potentiële risico’s vroegtijdig. Ze verbergen ze niet achter optimistische schema's.
Het plannen van MOQ en doorlooptijden vereist een delicaat, geïnformeerd evenwicht. U moet de initiële kapitaaluitgaven zorgvuldig afwegen tegen de eenheidseconomie op de lange termijn. U moet ook strikte productlanceringsschema's respecteren. Nauwkeurige prognoses zijn sterk afhankelijk van het afstemmen van SPI-toolingklassen op realistische ontwerpfasen. U kunt verplichte bemonsteringsvensters niet negeren.
Volg deze bruikbare volgende stappen:
Baseer uw initiële volumeschattingen op realistische marktprognoses over een periode van twaalf maanden.
Categoriseer uw gereedschapsbehoeften nauwkeurig met behulp van het SPI-classificatiesysteem.
Controleer uw CAD-bestanden intern op basismaakbaarheid.
Bevestig de beschikbaarheid van materialen voordat u uw gereedschapsontwerp voltooit.
Stop met het vragen naar generieke prijslijsten op basis van onvolledige gegevens. Vraag in plaats daarvan een uitgebreide DFM-audit aan bij uw potentiële leveranciers. Vraag een gerichte toolingofferte op basis van uw specifieke jaarvolumes.
A: Een standaard productiematrijs heeft doorgaans 6 tot 10 weken nodig vanaf de definitieve DFM-goedkeuring tot het T1-monster. Nadat de eerste fysieke onderdelen tevoorschijn komen, moet u nog eens 2 tot 3 weken uittrekken voor het afstemmen van het gereedschap, het textureren en het uiteindelijke polijsten.
A: Ja, u kunt het proces versnellen door aluminium prototypematrijzen te gebruiken of complexe matrijsacties zoals schuifregelaars te minimaliseren. U kunt ook versnelde kosten betalen voor de prioriteit van de CNC-machinetijd. De initiële technische beoordeling van de DFM kan echter niet overhaast worden uitgevoerd zonder het risico te lopen op ernstige defecten verderop in de keten.
A: Spuitgieten kent geen strikte technische minimumvereisten. Economische minima zijn volledig afhankelijk van de installatiebeperkingen van de leverancier en de afschrijvingsdoelen van de gereedschappen. Economische productieseries beginnen meestal tussen de 1.000 en 5.000 onderdelen, sterk afhankelijk van de fysieke grootte van het gegoten onderdeel.
A: Tenzij gestructureerd als een gesubsidieerde of afgeschreven gereedschapsovereenkomst, is de koper doorgaans volledig eigenaar van de mal zodra hij de eindfactuur heeft betaald. Verifieer deze eigendomsoverdracht altijd expliciet in uw initiële toolingcontract om portabiliteit te garanderen en uw intellectuele eigendom te beschermen.


