


射出成形部品の設計は芸術であると同時に科学でもあります。単にプラスチックを成形するだけではなく、強度があり、機能的で、見た目も魅力的な部品を作成することが重要です。コストを抑えながら、金型に正しく充填し、均一に冷却し、スムーズに取り出す必要があります。日常消費者向け製品を設計する場合でも、精密エンジニアリングコンポーネントを設計する場合でも、射出成形の原理を理解することが重要です。このガイドでは、いつでも高品質で製造可能な部品を作成できるように、適切な材料と肉厚の選択からリブ、抜き勾配、外観上の特徴の設計に至るまで、知っておくべきことすべてを説明します。
射出成形は製造に広く使用されている方法です。 プラスチック部品を 迅速かつ正確に製造します。溶融した材料を金型に注入し、冷却させた後、固体部分を除去することで機能します。精度を損なうことなく、複雑な形状を大量に製造できます。
射出: 溶融プラスチックを高圧下で金型キャビティに押し込みます。
冷却: 水路により部品が急速に冷却され、サイクル タイムが短縮されます。
突き出し:完成した部品は、突き出しピンを使用して金型から押し出されます。
| ステップの | 目的 | 主な考慮事項 |
|---|---|---|
| 注射 | 型を完全に埋める | 流量、圧力、温度 |
| 冷却 | 部品を効率的に固める | チャネルレイアウト、サイクルタイム |
| 排出 | 部品を傷つけずに取り外します | 抜き勾配、摩擦 |
射出成形機には、材料用のホッパー、溶解用の加熱バレル、金型をしっかりと保持するクランプが備わっています。すべてのパーツの形状は、パーツがどのように流れ、冷却され、出てくるかに影響を与えます。
適切な材料の選択は、設計から製造に至るまでのあらゆる段階に影響します。プラスチックには、熱可塑性 (再利用可能) または熱硬化性 (永久に硬化) があります。強度、柔軟性、耐熱性、収縮率が異なります。
強度と耐久性は肉厚、リブ、ボスに影響します。
耐薬品性は、どのプラスチックが製品に使用されるかに影響します。
流れのプロパティによって、薄いセクションや複雑な形状が適切に充填されるかどうかが決まります。
| 材料の種類 | 一般的な用途 | 注記 |
|---|---|---|
| ポリプロピレン(PP) | リビングヒンジ、コンテナ | 柔軟性、耐薬品性 |
| ABS | 電子機器の筐体 | 硬くて適度な耐熱性 |
| ナイロン(PA) | 歯車、機械部品 | 丈夫で湿気を吸収する |
| ピーク | 高性能部品 | 高価、非常に耐熱性が高い |
また、サイクル タイム、排出方法、工具の摩耗にも影響します。間違った材料を使用すると、反り、表面仕上げの低下、さらには金型の損傷が発生する可能性があります。
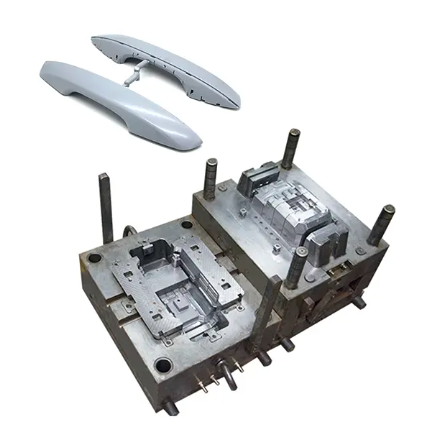
均一な壁厚が重要です。これにより、プラスチックが均一に流れ、均一に冷却され、反りやヒケなどの欠陥が軽減されます。壁が不均一であると、脆弱な部分が生じたり、再加工に費用がかかったりすることがよくあります。
壁をできるだけ均一に保ちます。
最小壁厚は材質と形状によって異なります。
リブは主肉厚の 50 ~ 75% である必要があります。
突然の変化、鋭い角、または突然の厚いスポットを避けてください。
| 材質 | 最小肉厚 | 通常の最大リブ厚さ |
|---|---|---|
| PP | 0.8mm | 0.6mm |
| ABS | 1.0mm | 0.7mm |
| ナイロン | 1.0~1.5mm | 1.0mm |
これらは、金型の適切な充填を保証し、ヒケを軽減し、部品の強度を維持します。抜き勾配角度も、特に厚い部品の排出に役立ちます。
抜き勾配角度により、部品を金型から簡単に取り外すことができます。垂直の壁は、摩擦なく滑り落ちるように、わずかなテーパーが必要です。鋭い角は応力点を生じ、空気が閉じ込められたりヒケが発生したりする可能性があります。
滑らかな表面: 1 ~ 2° の抜き勾配
テクスチャーのある表面: 3 ~ 5° のドラフト
リブ、ボス、コーナーに塗布
抜き勾配を金型のパーティング ラインに合わせます
角は丸くする必要があり、壁の厚さの 0.5 ~ 2 倍が理想的です。フィレットは応力を軽減し、材料の流れをガイドし、全体の外観を改善します。
リブは壁を厚くすることなく強度を高めます。材料の流れをガイドし、反りを防ぎます。ヒケを避けるには、適切な配置が重要です。
厚さ: 取り付けられた壁の 50 ~ 75%
高さ: 最大 3 × 壁厚
間隔: リブ厚さの 2 倍以上
応力を軽減するために接合部にフィレットを使用する
ガセットはコーナーや荷重がかかる部分を補強します。クロスリブは扱いが難しい場合がありますが、慎重に使用すると構造の完全性が向上します。
アンダーカットには、スライダーやリフターなどの追加の金型アクションが必要です。必要な場合にのみ使用してください。スナップフィットとクリップにより、ネジを使わずにパーツを取り付けることができます。リビング ヒンジにより、通常はポリプロピレン部品で繰り返しの屈曲が可能になります。
リビングヒンジ: 薄いゾーン (0.25 ~ 0.5 mm)、直線軸、リブ補強
スナップフィット: 破損することなく十分な柔軟性、明確な公差
アンダーカット: パーティング ラインを計画し、スライダー間の干渉を回避します。
これらの機能により組み立て時間は節約されますが、工具の複雑さは増大します。適切な計画により、欠陥が回避され、生産が簡素化されます。
多くの場合、部品にはブランド名が付いています。浮き彫りまたは凹みのある文字は、鮮明で読みやすく、成形に適したサイズである必要があります。高アスペクトのディテールやシャープな線を再現するのは困難です。
シンプルなフォント(サンセリフ)を使用する
高さと厚さを適切に保つ
張り付きを防ぐために抜き勾配を適用する
垂直面やドラフトの激しい面への設置は避けてください。
表面の質感は外観と離型の両方に影響します。テクスチャ領域では、品質を維持するためにより大きな抜き勾配が必要になる場合があります。
製造用の設計には、コストのかかるエラーを回避するための慎重な考慮が必要です。肉厚が不均一であると、部品の形状が歪んで使用不能になる反りという欠陥が発生する可能性があります。抜き勾配が不適切であると、突き出しプロセスが遅くなり、サイクル タイムが長くなり、部品が損傷する可能性があります。鋭い角はストレスポイントを生み出すことで知られており、負荷がかかると部品の破損につながる可能性があります。複雑なアンダーカットは金型の複雑さを増すだけでなく、追加のスライドやリフターが必要になるため製造コストも上昇します。ゲートの配置が不適切だと、材料の流れに影響があり、不完全な充填、空隙、またはその他の欠陥が生じる可能性があります。最後に、間違った材料を選択すると、意図した用途に対して脆くなりすぎたり、柔軟性が高すぎたりして、部品の性能が低下する可能性があります。設計段階の早い段階でこれらの間違いを特定すると、時間とコストを大幅に節約し、生産の遅延を減らすことができます。
射出成形設計の旅に乗り出すには、最終製品が機能的であるだけでなく、製造プロセスにおいて効率的であることを保証するための系統的なアプローチが必要です。成功する設計を作成するための詳細なステップバイステップ ガイドは次のとおりです。
機能、負荷、および環境の特定 部品の意図された
機能、部品が耐える負荷、および部品が動作する環境を徹底的に理解することから始めます。この初期評価は、部品の信頼性と寿命を確保するために必要な材料特性と設計特徴を決定するために非常に重要です。
強度、流動特性、耐熱性から材質を選定
強度、流動特性、耐熱性を考慮して適切な材質を選定してください。材料は、動作負荷や環境条件に耐えられると同時に、所望の部品形状を実現するために容易に成形可能である必要があります。
壁、リブ、抜き勾配を考慮した CAD での部品のモデル化
コンピュータ支援設計 (CAD) ソフトウェアを使用して、部品の詳細なモデルを作成します。この段階では、壁の厚さ、強度を高めるためのリブの配置、金型からの部品の取り出しを容易にする抜き勾配などの要素を考慮します。
充填と冷却のための金型フローのシミュレーション
製造段階に進む前に、金型フローをシミュレーションして、材料がキャビティにどのように充填され、冷却されるかを分析します。このシミュレーションは、充填、冷却、反りに関する潜在的な問題を特定するのに役立ち、設計で必要な調整を行うことができます。
パーティング ライン、アンダーカット、および突き出しフィーチャーを調整する
パーティング ラインとアンダーカットまたは突き出しフィーチャーを慎重に計画します。これらの要素は金型から部品を離型するために重要であり、金型と製造プロセスの複雑さとコストに大きな影響を与える可能性があります。
量産前のプロトタイプとテスト
設計が完成したら、プロトタイプを作成して部品の機能をテストし、製造可能性を評価します。このフェーズは、量産に着手する前に必要な最後の調整を特定するのに非常に貴重です。
コスト、製造性、美観を考慮して調整する
テスト後、コストを最適化し、製造を容易にし、部品の視覚的な魅力を高めるために設計を調整します。これには、性能と美観のバランスを達成するために、寸法、表面仕上げ、さらには材料の選択を微調整することが含まれる場合があります。
この構造化された設計プロセスに従うことで、作成する部品の信頼性と機能性だけでなく、製造が容易で、見た目も魅力的であることを保証できます。このアプローチにより、生産の遅延が最小限に抑えられ、コストが削減され、最終製品の全体的な品質が向上します。
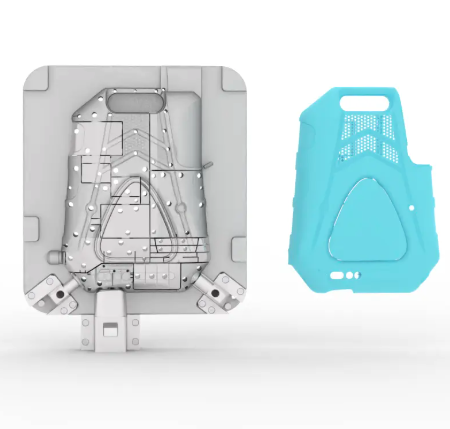
最も重要なルールは、壁の厚さを均一に維持することです。均一な厚さにより、反り、収縮、ヒケが軽減され、成形品の成形が容易になり、使用時の強度も高まります。
材料の選択は製品の要件によって異なります。強度、柔軟性、耐薬品性、温度耐性、コストを考慮してください。一般的な選択肢には、ABS、ポリプロピレン、ポリカーボネート、ナイロンなどがあります。
抜き勾配角度により、部品を損傷することなく金型から簡単に取り外すことができます。 1 ~ 3 度の抜き勾配を追加すると、金型内での傷、ストレス マーク、固着を防ぐことができます。
はい。 3D プリントのプロトタイプを使用すると、高価な金型を作成する前に、フィット感、機能、外観をテストできます。リスクを軽減し、時間を節約し、設計の正確さを保証します。
射出成形部品の成功は、賢明な設計決定から始まります。肉厚、抜き勾配、リブ、アンダーカット、および材料を慎重に計画することで、欠陥を減らし、製造コストを節約し、長持ちする部品を製造できます。金型設計者と協力して早期にプロトタイプを作成することで、修正の回数が減り、よりスムーズな製造が保証されます。射出成形が初めての場合でも、設計の最適化を検討している場合でも、これらの原則に従うことで、部品がより強力になり、製造が容易になり、エンド ユーザーにとってより魅力的なものになります。
で Dongguan Quanhao Plastic Mold Co., Ltd. では、精密な金型設計と製造の専門知識によってこれらの原則を実現します。プラスチック金型の開発と射出成形における長年の経験を持つ当社のチームは、クライアントがアイデアを信頼性の高い高品質の製品に変えるお手伝いをします。より優れた射出成形部品を作成する準備ができている場合は、Quanhao と提携して、あらゆるプロジェクトで効率、耐久性、卓越性を実現してください。


