


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 19-09-2025 Asal: Lokasi


Merancang komponen cetakan injeksi adalah seni dan sains. Ini bukan hanya tentang membentuk plastik tetapi menciptakan bagian-bagian yang kuat, fungsional, dan menarik secara visual. Bahan-bahan tersebut harus mengisi cetakan dengan benar, mendinginkan secara merata, dan mengeluarkan dengan lancar—semuanya dilakukan dengan tetap menjaga biaya tetap terkendali. Baik Anda merancang produk konsumen sehari-hari atau komponen rekayasa presisi, memahami prinsip pencetakan injeksi adalah kuncinya. Dalam panduan ini, kami mengeksplorasi semua yang perlu Anda ketahui—mulai dari memilih bahan dan ketebalan dinding yang tepat hingga mendesain rusuk, sudut rancangan, dan fitur kosmetik—sehingga Anda dapat membuat suku cadang berkualitas tinggi dan dapat diproduksi setiap saat.
Cetakan injeksi adalah metode pembuatan yang banyak digunakan bagian plastik dengan cepat dan tepat. Ia bekerja dengan menyuntikkan bahan cair ke dalam cetakan, membiarkannya dingin, dan kemudian membuang bagian padatnya. Mereka dapat menghasilkan bentuk kompleks dalam jumlah banyak tanpa kehilangan akurasi.
Injeksi: Plastik cair didorong ke dalam rongga cetakan di bawah tekanan tinggi.
Pendinginan: Saluran air mendinginkan komponen dengan cepat, sehingga mengurangi waktu siklus.
Ejeksi: Bagian yang sudah jadi didorong keluar dari cetakan menggunakan pin ejector.
| Langkah | Tujuan | Pertimbangan Utama |
|---|---|---|
| Injeksi | Isi cetakan sampai penuh | Laju aliran, tekanan, suhu |
| Pendinginan | Perkuat bagian tersebut secara efisien | Tata letak saluran, waktu siklus |
| Penyemburan | Lepaskan bagian tersebut tanpa kerusakan | Sudut draft, gesekan |
Mesin cetak injeksi memiliki gerbong untuk bahan, tong yang dipanaskan untuk peleburan, dan klem untuk menahan cetakan dengan erat. Bentuk setiap bagian mempengaruhi cara mengalir, mendingin, dan keluar.
Pemilihan material yang tepat berdampak pada setiap tahap, mulai dari desain hingga produksi. Plastik dapat bersifat termoplastik (dapat digunakan kembali) atau termoset (mengeras secara permanen). Mereka bervariasi dalam kekuatan, fleksibilitas, ketahanan panas, dan penyusutan.
Kekuatan dan daya tahan mempengaruhi ketebalan dinding, rusuk, dan bos.
Ketahanan terhadap bahan kimia mempengaruhi penggunaan plastik pada produk.
Sifat aliran menentukan apakah bagian tipis atau bentuk rumit akan terisi dengan baik.
| Jenis Bahan | Penggunaan Umum | Catatan |
|---|---|---|
| Polipropilena (PP) | Engsel hidup, wadah | Fleksibel, tahan bahan kimia |
| ABS | Perumahan elektronik | Kaku, tahan panas sedang |
| Nilon (PA) | Roda gigi, bagian mekanis | Kuat, menyerap kelembapan |
| MENGINTIP | Suku cadang berperforma tinggi | Mahal, sangat tahan panas |
Hal ini juga mempengaruhi waktu siklus, metode ejeksi, dan keausan alat. Penggunaan bahan yang salah dapat menyebabkan lengkungan, permukaan akhir yang buruk, atau bahkan kerusakan jamur.
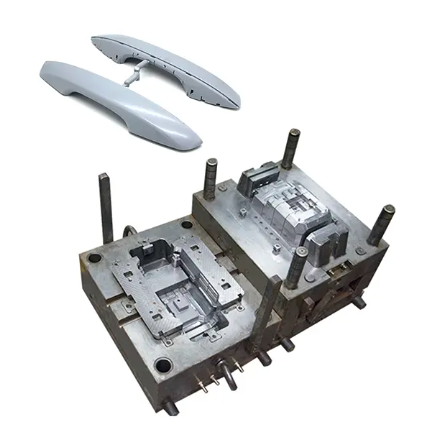
Ketebalan dinding yang seragam sangat penting. Hal ini memungkinkan plastik mengalir secara merata, mendingin secara merata, dan mengurangi cacat seperti bekas bengkok atau tenggelam. Dinding yang tidak rata sering kali menyebabkan titik lemah atau pengerjaan ulang yang mahal.
Jagalah dinding sekonsisten mungkin.
Ketebalan dinding minimum tergantung pada material dan geometri.
Tulang rusuk harus berukuran 50–75% dari ketebalan dinding utama.
Hindari perubahan mendadak, sudut tajam, atau titik tebal yang tiba-tiba.
| Bahan | Min Tebal Dinding | Khas Tebal Rib Maks |
|---|---|---|
| hal | 0,8 mm | 0,6 mm |
| ABS | 1,0 mm | 0,7 mm |
| Nilon | 1,0–1,5 mm | 1,0 mm |
Mereka memastikan pengisian cetakan yang tepat, mengurangi bekas tenggelam, dan menjaga kekuatan bagian. Sudut draft juga membantu ejeksi, terutama di bagian yang lebih tebal.
Sudut draft memungkinkan komponen terlepas dengan mudah dari cetakan. Dinding vertikal memerlukan sedikit lancip agar dapat meluncur keluar tanpa gesekan. Sudut tajam menyebabkan titik-titik stres dan mungkin memerangkap udara atau menyebabkan bekas tenggelam.
Permukaan halus: draft 1–2°
Permukaan bertekstur: draft 3–5°
Berlaku untuk tulang rusuk, atasan, dan sudut
Sejajarkan draf dengan garis perpisahan cetakan
Sudutnya harus membulat, idealnya ketebalan dinding 0,5–2×. Fillet mengurangi stres, memandu aliran material, dan meningkatkan penampilan secara keseluruhan.
Tulang rusuk menambah kekuatan tanpa menebalkan dinding. Mereka memandu aliran material dan mencegah lengkungan. Penempatan yang tepat adalah kunci untuk menghindari bekas tenggelam.
Ketebalan: 50–75% dari dinding terpasang
Tinggi: Maks 3× ketebalan dinding
Jarak: Minimal 2× tebal rusuk
Gunakan fillet di persimpangan untuk mengurangi stres
Gusset memperkuat sudut atau area penahan beban. Tulang rusuk yang menyilang mungkin rumit tetapi meningkatkan integritas struktural bila digunakan dengan hati-hati.
Pemotongan memerlukan tindakan cetakan ekstra seperti penggeser atau pengangkat. Gunakan hanya jika diperlukan. Snap-fit dan klip memungkinkan komponen terpasang tanpa sekrup. Engsel hidup memungkinkan pelenturan berulang, biasanya pada bagian polipropilen.
Engsel hidup: zona tipis (0,25–0,5 mm), sumbu lurus, tulangan rusuk
Snap-fit: cukup fleksibel tanpa putus, toleransi jelas
Undercut: rencanakan garis perpisahan, hindari gangguan antar penggeser
Fitur-fitur ini menghemat waktu perakitan namun meningkatkan kompleksitas perkakas. Perencanaan yang tepat menghindari cacat dan menyederhanakan produksi.
Suku cadang sering kali diberi merek. Teks yang ditinggikan atau ditenggelamkan harus jelas, dapat dibaca, dan berukuran untuk dicetak. Detail aspek tinggi atau garis tajam sulit untuk direproduksi.
Gunakan font sederhana (sans-serif)
Jaga tinggi dan ketebalan yang memadai
Terapkan sudut draft untuk mencegah lengket
Hindari penempatan pada permukaan vertikal atau permukaan yang sangat berangin
Tekstur permukaan mempengaruhi penampilan dan pelepasan jamur. Area bertekstur mungkin memerlukan sudut draf yang lebih besar untuk menjaga kualitas.
Perancangan untuk manufaktur melibatkan pertimbangan yang cermat untuk menghindari kesalahan yang merugikan. Ketebalan dinding yang tidak rata dapat menyebabkan lengkungan, suatu cacat yang mengubah bentuk bagian dan membuatnya tidak dapat digunakan. Sudut aliran udara yang tidak memadai dapat memperlambat proses ejeksi, meningkatkan waktu siklus, dan berpotensi merusak komponen. Sudut tajam terkenal dapat menciptakan titik-titik tegangan, yang dapat menyebabkan kegagalan bagian saat diberi beban. Pemotongan bawah yang rumit tidak hanya meningkatkan kompleksitas cetakan tetapi juga meningkatkan biaya produksi karena kebutuhan akan perosotan atau pengangkat tambahan. Penempatan gerbang yang buruk dapat mempengaruhi aliran material, menyebabkan pengisian yang tidak lengkap, rongga, atau cacat lainnya. Terakhir, pemilihan material yang salah dapat menurunkan kinerja komponen, baik karena membuatnya terlalu rapuh atau terlalu fleksibel untuk penggunaan yang dimaksudkan. Mengidentifikasi kesalahan-kesalahan ini di awal tahap desain dapat menghemat waktu, biaya, dan mengurangi penundaan produksi secara signifikan.
Memulai perjalanan desain cetakan injeksi memerlukan pendekatan metodis untuk memastikan produk akhir tidak hanya fungsional tetapi juga efisien dalam proses pembuatannya. Berikut panduan langkah demi langkah terperinci untuk membuat desain yang sukses:
Identifikasi Fungsi, Beban, dan Lingkungan
Mulailah dengan memahami secara menyeluruh fungsi yang diinginkan dari komponen tersebut, beban yang akan ditanggungnya, dan lingkungan di mana komponen tersebut akan dioperasikan. Penilaian awal ini sangat penting untuk menentukan sifat material dan fitur desain yang diperlukan yang akan menjamin keandalan dan umur panjang komponen tersebut.
Pilih Material Berdasarkan Kekuatan, Aliran, dan Panas
Pilih material yang sesuai dengan mempertimbangkan kekuatan, karakteristik aliran, dan ketahanan panasnya. Material tersebut harus mampu menahan beban operasional dan kondisi lingkungan serta mudah dibentuk untuk mencapai geometri bagian yang diinginkan.
Model Bagian dalam CAD Mengingat Dinding, Tulang Rusuk, dan Sudut Draf
Gunakan perangkat lunak Computer-Aided Design (CAD) untuk membuat model detail bagian tersebut. Selama tahap ini, pertimbangkan faktor-faktor seperti ketebalan dinding, penempatan rusuk untuk menambah kekuatan, dan sudut tarikan untuk memudahkan pengeluaran bagian dari cetakan.
Simulasikan Aliran Cetakan untuk Pengisian dan Pendinginan
Sebelum melanjutkan ke tahap pembuatan, simulasikan aliran cetakan untuk menganalisis bagaimana material akan mengisi rongga dan mendinginkan. Simulasi ini membantu mengidentifikasi potensi masalah pengisian, pendinginan, dan lengkungan, sehingga memungkinkan dilakukannya penyesuaian yang diperlukan dalam desain.
Sesuaikan Fitur Garis Perpisahan, Potongan Bawah, dan Ejeksi
Rencanakan dengan hati-hati garis perpisahan dan fitur potongan atau ejeksi apa pun. Elemen-elemen ini sangat penting untuk pelepasan komponen dari cetakan dan dapat berdampak signifikan terhadap kompleksitas dan biaya cetakan serta proses pembuatannya.
Prototipe dan Pengujian Sebelum Produksi Massal
Setelah desain selesai, buatlah prototipe untuk menguji fungsionalitas komponen dan menilai kemampuan manufakturnya. Fase ini sangat berharga untuk mengidentifikasi penyesuaian di menit-menit terakhir yang diperlukan sebelum melakukan produksi massal.
Sempurnakan Biaya, Kemampuan Manufaktur, dan Estetika
Setelah pengujian, sempurnakan desain untuk mengoptimalkan biaya, memastikan kemudahan produksi, dan meningkatkan daya tarik visual komponen. Hal ini mungkin melibatkan penyesuaian dimensi, penyelesaian permukaan, atau bahkan pemilihan material untuk mencapai keseimbangan antara kinerja dan estetika.
Dengan mengikuti proses desain terstruktur ini, Anda dapat memastikan bahwa komponen yang Anda buat tidak hanya andal dan fungsional namun juga mudah dibuat dan menarik secara visual. Pendekatan ini meminimalkan penundaan produksi, mengurangi biaya, dan meningkatkan kualitas produk akhir secara keseluruhan.
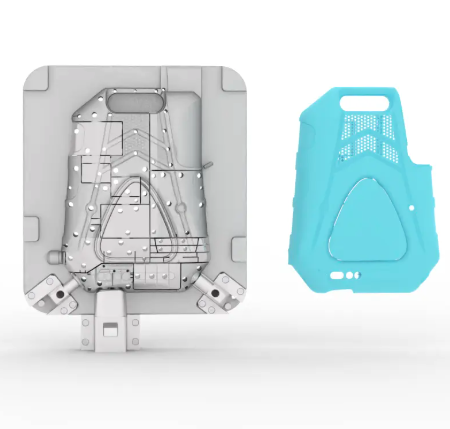
Aturan yang paling penting adalah menjaga ketebalan dinding tetap seragam. Ketebalan yang konsisten mengurangi lengkungan, penyusutan, dan bekas tenggelam, sehingga komponen lebih mudah dibentuk dan lebih kuat digunakan.
Pemilihan bahan tergantung pada kebutuhan produk. Pertimbangkan kekuatan, fleksibilitas, ketahanan kimia, toleransi suhu, dan biaya. Pilihan umum termasuk ABS, polipropilen, polikarbonat, dan nilon.
Sudut draft memudahkan pelepasan bagian dari cetakan tanpa kerusakan. Menambahkan aliran udara 1–3 derajat membantu mencegah goresan, tanda stres, dan menempel di dalam cetakan.
Ya. Prototipe pencetakan 3D memungkinkan Anda menguji kesesuaian, fungsi, dan tampilan sebelum membuat cetakan yang mahal. Ini mengurangi risiko, menghemat waktu, dan memastikan keakuratan desain.
Komponen cetakan injeksi yang sukses dimulai dengan keputusan desain yang cerdas. Dengan merencanakan secara cermat ketebalan dinding, sudut kemiringan, rusuk, potongan bawah, dan material, Anda dapat mengurangi cacat, menghemat biaya produksi, dan membuat suku cadang tahan lama. Kolaborasi dengan desainer cetakan dan pembuatan prototipe sejak dini memastikan revisi yang lebih sedikit dan produksi yang lebih lancar. Baik Anda baru mengenal cetakan injeksi atau ingin mengoptimalkan desain Anda, mengikuti prinsip-prinsip ini akan membuat komponen Anda lebih kuat, lebih mudah diproduksi, dan lebih menarik bagi pengguna akhir.
Pada Dongguan Quanhao Plastic Mould Co., Ltd. , kami mewujudkan prinsip-prinsip ini dengan desain cetakan presisi dan keahlian manufaktur. Dengan pengalaman bertahun-tahun dalam pengembangan cetakan plastik dan cetakan injeksi, tim kami membantu klien mengubah ide menjadi produk yang andal dan berkualitas tinggi. Jika Anda siap membuat komponen cetakan injeksi yang lebih baik, bermitralah dengan Quanhao dan raih efisiensi, daya tahan, dan keunggulan di setiap proyek.


