


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 19-09-2025 Herkomst: Locatie


Het ontwerpen van spuitgietonderdelen is zowel een kunst als een wetenschap. Het gaat niet alleen om het vormgeven van plastic, maar om het creëren van onderdelen die sterk, functioneel en visueel aantrekkelijk zijn. Ze moeten de mal correct vullen, gelijkmatig afkoelen en soepel uitwerpen, terwijl de kosten onder controle blijven. Of u nu alledaagse consumentenproducten of precisie-engineeringcomponenten ontwerpt, het begrijpen van de principes van spuitgieten is van cruciaal belang. In deze gids onderzoeken we alles wat u moet weten, van het kiezen van het juiste materiaal en de juiste wanddikte tot het ontwerpen van ribben, tochthoeken en cosmetische kenmerken, zodat u keer op keer hoogwaardige, produceerbare onderdelen kunt maken.
Spuitgieten is een veelgebruikte productiemethode kunststof onderdelen snel en nauwkeurig. Het werkt door gesmolten materiaal in een mal te injecteren, het te laten afkoelen en vervolgens het vaste deel te verwijderen. Ze kunnen complexe vormen in grote hoeveelheden produceren zonder aan nauwkeurigheid in te boeten.
Injectie: Gesmolten plastic wordt onder hoge druk in een matrijsholte geduwd.
Koeling: Waterkanalen koelen het onderdeel snel af, waardoor de cyclustijd wordt verkort.
Uitwerpen: Het afgewerkte onderdeel wordt met behulp van uitwerppennen uit de mal geduwd.
| Stap | Doel | Belangrijkste overwegingen |
|---|---|---|
| Injectie | Vul de vorm volledig | Debiet, druk, temperatuur |
| Koeling | Maak het onderdeel efficiënt vast | Kanaalindeling, cyclustijd |
| Uitwerpen | Verwijder het onderdeel zonder schade | Diepgangshoeken, wrijving |
Spuitgietmachines hebben trechters voor materiaal, verwarmde vaten om te smelten en klemmen om de mal stevig vast te houden. De vorm van elk onderdeel beïnvloedt hoe het stroomt, afkoelt en naar buiten komt.
Het kiezen van het juiste materiaal heeft invloed op elke fase, van ontwerp tot productie. Kunststoffen kunnen thermoplastisch (herbruikbaar) of thermohardend (permanent uitharden) zijn. Ze variëren in sterkte, flexibiliteit, hittebestendigheid en krimp.
Sterkte en duurzaamheid zijn van invloed op de wanddikte, ribben en nokken.
Chemische resistentie beïnvloedt welke kunststoffen voor het product werken.
Vloei-eigenschappen bepalen of dunne secties of ingewikkelde vormen goed worden gevuld.
| Materiaaltype | Typische toepassingen | Opmerkingen |
|---|---|---|
| Polypropyleen (PP) | Levende scharnieren, containers | Flexibel, chemisch bestendig |
| ABS | Elektronica behuizingen | Stijve, matige hittebestendigheid |
| Nylon (PA) | Tandwielen, mechanische onderdelen | Sterk, absorbeert vocht |
| KIJKJE | Hoogwaardige onderdelen | Duur, zeer hittebestendig |
Ze hebben ook invloed op de cyclustijd, uitwerpmethoden en gereedschapsslijtage. Het gebruik van het verkeerde materiaal kan kromtrekken, een slechte oppervlakteafwerking of zelfs schimmelschade veroorzaken.
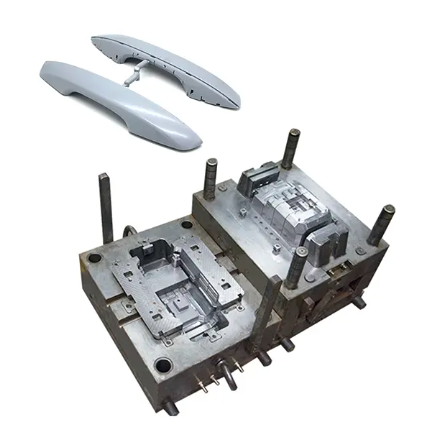
Een uniforme wanddikte is cruciaal. Het zorgt ervoor dat het plastic gelijkmatig kan vloeien, gelijkmatig kan afkoelen en defecten zoals kromtrekken of zinksporen verminderen. Oneffen muren leiden vaak tot zwakke plekken of kostbaar herwerk.
Houd muren zo consistent mogelijk.
Minimale wanddikte is afhankelijk van materiaal en geometrie.
Ribben moeten 50-75% van de dikte van de hoofdwand bedragen.
Vermijd abrupte veranderingen, scherpe hoeken of plotselinge dikke plekken.
| Materiaal | Minimale wanddikte | Typische maximale ribdikte |
|---|---|---|
| PP | 0,8 mm | 0,6 mm |
| ABS | 1,0 mm | 0,7 mm |
| Nylon | 1,0–1,5 mm | 1,0 mm |
Ze zorgen voor een goede vulling van de mal, verminderen zinksporen en behouden de sterkte van het onderdeel. Diepgangshoeken helpen ook bij het uitwerpen, vooral in dikkere delen.
Door de trekhoeken kunnen onderdelen gemakkelijk uit de mallen loskomen. Verticale wanden hebben een lichte tapsheid nodig, zodat ze zonder wrijving naar buiten glijden. Scherpe hoeken veroorzaken spanningspunten en kunnen lucht vasthouden of zinksporen veroorzaken.
Gladde oppervlakken: 1–2° diepgang
Getextureerde oppervlakken: 3–5° diepgang
Toepassen op ribben, nokken en hoeken
Lijn de diepgang uit met de scheidingslijnen van de mal
Hoeken moeten afgerond zijn, idealiter 0,5–2× wanddikte. Filets verminderen spanning, geleiden de materiaalstroom en verbeteren het algehele uiterlijk.
Ribben voegen sterkte toe zonder de muur dikker te maken. Ze geleiden de materiaalstroom en voorkomen kromtrekken. Een juiste plaatsing is essentieel om zinksporen te voorkomen.
Dikte: 50–75% van de bevestigde muur
Hoogte: Max. 3× wanddikte
Afstand: minimaal 2× ribdikte
Gebruik filets op kruispunten om stress te verminderen
Hoekplaten versterken hoeken of dragende gebieden. Dwarsribben kunnen lastig zijn, maar verbeteren de structurele integriteit als ze zorgvuldig worden gebruikt.
Ondersnijdingen vereisen extra vormacties zoals schuifregelaars of lifters. Gebruik ze alleen waar dat nodig is. Dankzij kliksluitingen en clips kunnen onderdelen zonder schroeven worden bevestigd. Levende scharnieren maken herhaaldelijk buigen mogelijk, meestal bij polypropyleenonderdelen.
Levende scharnieren: dunne zone (0,25–0,5 mm), rechte as, ribversterking
Snap-fits: voldoende flex zonder te breken, duidelijke toleranties
Ondersnijdingen: plan de scheidingslijn, vermijd interferentie tussen schuifregelaars
Deze functies besparen montagetijd, maar verhogen de complexiteit van het gereedschap. Een goede planning voorkomt defecten en vereenvoudigt de productie.
Onderdelen zijn vaak voorzien van branding. Verhoogde of verzonken tekst moet duidelijk en leesbaar zijn en op maat zijn gemaakt voor vormgeving. Details met een hoge aspectverhouding of scherpe lijnen zijn moeilijk te reproduceren.
Gebruik eenvoudige lettertypen (sans-serif)
Houd de hoogte en dikte voldoende
Breng tochthoeken aan om vastplakken te voorkomen
Vermijd plaatsing op verticale of sterk getekende oppervlakken
De oppervlaktetextuur beïnvloedt zowel het uiterlijk als het loslaten van de schimmel. Getextureerde gebieden vereisen mogelijk grotere trekhoeken om de kwaliteit te behouden.
Ontwerpen voor productie impliceert een zorgvuldige afweging om kostbare fouten te voorkomen. Een ongelijkmatige wanddikte kan leiden tot kromtrekken, een defect dat de vorm van het onderdeel vervormt en het onbruikbaar kan maken. Onvoldoende trekhoeken kunnen het uitwerpproces vertragen, de cyclustijd verlengen en mogelijk het onderdeel beschadigen. Scherpe hoeken zijn berucht vanwege het creëren van spanningspunten, wat kan leiden tot defecten aan onderdelen onder belasting. Complexe ondersnijdingen vergroten niet alleen de complexiteit van de matrijs, maar verhogen ook de productiekosten vanwege de behoefte aan extra sledes of lifters. Een slechte plaatsing van de poort kan de materiaalstroom beïnvloeden, wat kan leiden tot onvolledige vullingen, lege ruimtes of andere defecten. Ten slotte kan het kiezen van het verkeerde materiaal de prestaties van onderdelen verminderen, doordat het te broos of te flexibel wordt voor het beoogde gebruik. Het vroegtijdig identificeren van deze fouten in de ontwerpfase kan aanzienlijke tijd- en kostenbesparingen opleveren en productievertragingen verminderen.
Het begin van de reis van het spuitgietontwerp vereist een methodische aanpak om ervoor te zorgen dat het eindproduct niet alleen functioneel is, maar ook efficiënt in het productieproces. Hier vindt u een gedetailleerde stapsgewijze handleiding voor het maken van een succesvol ontwerp:
Functie, belasting en omgeving identificeren
Begin met het grondig begrijpen van de beoogde functie van het onderdeel, de belastingen die het zal dragen en de omgeving waarin het zal werken. Deze eerste beoordeling is cruciaal voor het bepalen van de noodzakelijke materiaaleigenschappen en ontwerpkenmerken die de betrouwbaarheid en levensduur van het onderdeel garanderen.
Kies materiaal op basis van sterkte, vloei en warmte
Selecteer het juiste materiaal, rekening houdend met de sterkte, vloei-eigenschappen en hittebestendigheid. Het materiaal moet bestand zijn tegen de operationele belastingen en omgevingsomstandigheden en tegelijkertijd gemakkelijk vormbaar zijn om de gewenste onderdeelgeometrie te bereiken.
Modelleer een onderdeel in CAD Houd rekening met muren, ribben en uitsteekhoeken
Gebruik CAD-software (Computer-Aided Design) om een gedetailleerd model van het onderdeel te maken. Houd tijdens deze fase rekening met factoren zoals wanddikte, de plaatsing van ribben voor extra sterkte en trekhoeken om het uitwerpen van het onderdeel uit de mal te vergemakkelijken.
Simuleer de matrijsstroom voor vullen en afkoelen
Voordat u naar de productiefase gaat, simuleert u de matrijsstroom om te analyseren hoe het materiaal de holte zal vullen en zal afkoelen. Deze simulatie helpt bij het identificeren van potentiële problemen met vullen, afkoelen en kromtrekken, waardoor de nodige aanpassingen in het ontwerp kunnen worden aangebracht.
Scheidingslijnen, ondersnijdingen en uitwerpfuncties aanpassen
Plan de scheidingslijnen en eventuele ondersnijdingen of uitwerpfuncties zorgvuldig. Deze elementen zijn van cruciaal belang voor het loslaten van het onderdeel uit de mal en kunnen een aanzienlijke invloed hebben op de complexiteit en de kosten van de mal en het productieproces.
Prototype en test vóór massaproductie
Zodra het ontwerp voltooid is, maakt u een prototype om de functionaliteit van het onderdeel te testen en de maakbaarheid ervan te beoordelen. Deze fase is van onschatbare waarde voor het identificeren van eventuele last-minute aanpassingen die nodig zijn voordat er tot massaproductie wordt overgegaan.
Verfijn op kosten, maakbaarheid en esthetiek
Verfijn na het testen het ontwerp om de kosten te optimaliseren, het fabricagegemak te garanderen en de visuele aantrekkingskracht van het onderdeel te verbeteren. Dit kan gepaard gaan met het aanpassen van afmetingen, oppervlakteafwerkingen of zelfs de materiaalkeuze om een evenwicht te bereiken tussen prestaties en esthetiek.
Door dit gestructureerde ontwerpproces te volgen, kunt u ervoor zorgen dat de onderdelen die u maakt niet alleen betrouwbaar en functioneel zijn, maar ook eenvoudig te vervaardigen en visueel aantrekkelijk zijn. Deze aanpak minimaliseert productievertragingen, verlaagt de kosten en verbetert de algehele kwaliteit van het eindproduct.
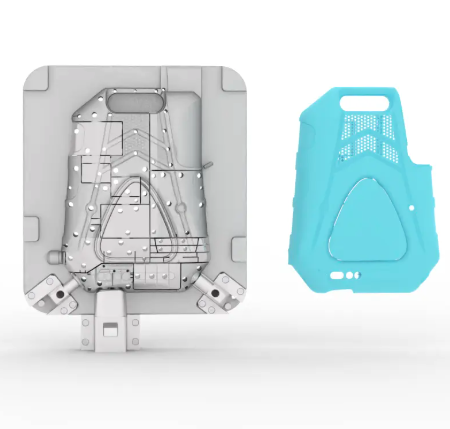
De belangrijkste regel is het handhaven van een uniforme wanddikte. De consistente dikte vermindert kromtrekken, krimpen en zinksporen, waardoor het onderdeel gemakkelijker te vormen is en sterker in gebruik.
De materiaalkeuze is afhankelijk van de productvereisten. Denk aan sterkte, flexibiliteit, chemische bestendigheid, temperatuurtolerantie en kosten. Veel voorkomende keuzes zijn ABS, polypropyleen, polycarbonaat en nylon.
Trekhoeken maken het gemakkelijker om het onderdeel zonder schade uit de mal te verwijderen. Door 1 à 3 graden trek toe te voegen, voorkom je krassen, spanningsvlekken en vastplakken in de mal.
Ja. Met prototypes voor 3D-printen kunt u de pasvorm, functie en uiterlijk testen voordat u een dure mal gaat bouwen. Het vermindert risico's, bespaart tijd en garandeert ontwerpnauwkeurigheid.
Succesvolle spuitgietonderdelen beginnen met slimme ontwerpbeslissingen. Door de wanddikte, diepgangshoeken, ribben, ondersnijdingen en materialen zorgvuldig te plannen, kunt u defecten verminderen, productiekosten besparen en onderdelen maken die lang meegaan. Samenwerking met matrijsontwerpers en vroegtijdig prototypen zorgen voor minder revisies en een soepelere productie. Of u nu nieuw bent bij spuitgieten of uw ontwerpen wilt optimaliseren, het volgen van deze principes zal uw onderdelen sterker, gemakkelijker te produceren en aantrekkelijker maken voor eindgebruikers.
Bij Dongguan Quanhao Plastic Mold Co., Ltd. , wij brengen deze principes tot leven met precisie matrijsontwerp en productie-expertise. Met jarenlange ervaring in de ontwikkeling van kunststofmatrijzen en spuitgieten helpt ons team klanten ideeën om te zetten in betrouwbare, hoogwaardige producten. Als u klaar bent om betere spuitgietonderdelen te maken, werk dan samen met Quanhao en bereik efficiëntie, duurzaamheid en uitmuntendheid in elk project.


