


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2025-09-19 Pochodzenie: Strona


Projektowanie części formowanych wtryskowo jest zarówno sztuką, jak i nauką. Nie chodzi tylko o kształtowanie plastiku, ale o tworzenie części, które są mocne, funkcjonalne i atrakcyjne wizualnie. Muszą prawidłowo wypełnić formę, równomiernie ostygnąć i płynnie wysunąć, a wszystko to przy jednoczesnej kontroli kosztów. Niezależnie od tego, czy projektujesz produkty codziennego użytku, czy komponenty inżynierii precyzyjnej, zrozumienie zasad formowania wtryskowego jest kluczowe. W tym przewodniku omawiamy wszystko, co musisz wiedzieć — od wyboru odpowiedniego materiału i grubości ścianki po projektowanie żeber, kątów pochylenia i cech kosmetycznych — dzięki czemu możesz za każdym razem wytwarzać wysokiej jakości, nadające się do produkcji części.
Formowanie wtryskowe jest szeroko stosowaną metodą wytwarzania części plastikowe szybko i precyzyjnie. Działa poprzez wtryskiwanie stopionego materiału do formy, pozostawienie go do ostygnięcia, a następnie usunięcie części stałej. Mogą wytwarzać złożone kształty w dużych ilościach bez utraty dokładności.
Wtrysk: Stopione tworzywo sztuczne jest wpychane do gniazda formy pod wysokim ciśnieniem.
Chłodzenie: kanały wodne szybko schładzają część, skracając czas cyklu.
Wypychanie: Gotową część wypycha się z formy za pomocą kołków wypychających.
| Krok Cel | Kluczowe | uwagi |
|---|---|---|
| Zastrzyk | Całkowicie wypełnij formę | Natężenie przepływu, ciśnienie, temperatura |
| Chłodzenie | Skutecznie zestalij część | Układ kanałów, czas cyklu |
| Wyrzucanie | Usuń część bez uszkodzeń | Kąty pochylenia, tarcie |
Wtryskarki posiadają leje zasypowe na materiał, podgrzewane beczki do topienia oraz zaciski mocno utrzymujące formę. Kształt każdej części wpływa na sposób jej przepływu, chłodzenia i wychodzenia.
Wybór odpowiedniego materiału ma wpływ na każdy etap, od projektu po produkcję. Tworzywa sztuczne mogą być termoplastyczne (nadające się do wielokrotnego użytku) lub termoutwardzalne (trwale utwardzane). Różnią się wytrzymałością, elastycznością, odpornością na ciepło i skurczem.
Wytrzymałość i trwałość wpływają na grubość ściany, żebra i występy.
Odporność chemiczna wpływa na to, jakie tworzywa sztuczne sprawdzą się w przypadku produktu.
Właściwości płynięcia określają, czy cienkie przekroje lub skomplikowane kształty zostaną prawidłowo wypełnione.
| Rodzaj materiału | Typowe zastosowania | Uwagi |
|---|---|---|
| Polipropylen (PP) | Zawiasy żywe, pojemniki | Elastyczny, odporny chemicznie |
| ABS | Obudowy elektroniki | Sztywna, umiarkowana odporność na ciepło |
| Nylon (PA) | Przekładnie, części mechaniczne | Mocny, pochłania wilgoć |
| ZERKAĆ | Części o wysokiej wydajności | Drogie, bardzo odporne na ciepło |
Wpływają również na czas cyklu, metody wyrzucania i zużycie narzędzia. Użycie niewłaściwego materiału może spowodować wypaczenie, złe wykończenie powierzchni, a nawet uszkodzenie pleśni.
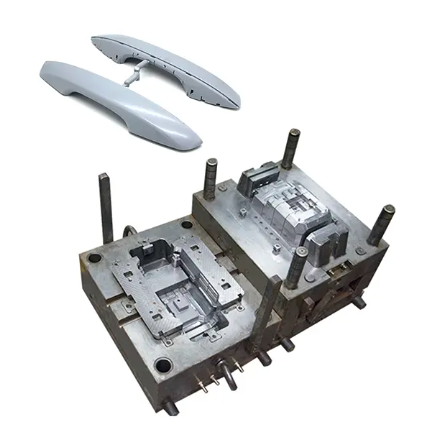
Kluczowa jest jednakowa grubość ścianki. Umożliwia równomierny przepływ tworzywa sztucznego, równomierne chłodzenie i redukuje defekty, takie jak wypaczenia lub zapadnięcia. Nierówne ściany często prowadzą do słabych punktów lub kosztownych przeróbek.
Utrzymuj ściany tak spójne, jak to możliwe.
Minimalna grubość ścianki zależy od materiału i geometrii.
Żebra powinny stanowić 50–75% grubości ściany głównej.
Unikaj gwałtownych zmian, ostrych narożników lub nagłych grubych plam.
| Materiał | Min. grubość ścianki | Typowa maksymalna grubość żebra |
|---|---|---|
| PP | 0,8 mm | 0,6 mm |
| ABS | 1,0 mm | 0,7 mm |
| Nylon | 1,0–1,5 mm | 1,0 mm |
Zapewniają prawidłowe wypełnienie formy, zmniejszają zapadnięcia i utrzymują wytrzymałość części. Kąty pochylenia również pomagają w wyrzucaniu, szczególnie w grubszych częściach.
Kąty pochylenia umożliwiają łatwe uwalnianie części z form. Pionowe ściany wymagają lekkiego zwężenia, aby wysuwały się bez tarcia. Ostre narożniki powodują powstawanie naprężeń i mogą uwięzić powietrze lub spowodować zapadnięcie się powierzchni.
Gładkie powierzchnie: przeciąg 1–2°
Powierzchnie teksturowane: przeciąg 3–5°
Nakładaj na żebra, występy i narożniki
Wyrównaj pochylenie z liniami podziału formy
Narożniki powinny być zaokrąglone, najlepiej o grubości 0,5–2× ścianki. Filety zmniejszają naprężenia, kierują przepływem materiału i poprawiają ogólny wygląd.
Żebra dodają wytrzymałości bez pogrubiania ściany. Kierują przepływem materiału i zapobiegają wypaczeniu. Właściwe umiejscowienie jest kluczem do uniknięcia śladów opadania.
Grubość: 50–75% przymocowanej ściany
Wysokość: Maks. 3× grubość ściany
Rozstaw: Co najmniej 2× grubość żebra
Użyj zaokrągleń na połączeniach, aby zmniejszyć naprężenia
Wstawki wzmacniają narożniki lub obszary nośne. Żebra poprzeczne mogą być trudne, ale poprawiają integralność strukturalną, jeśli są używane ostrożnie.
Podcięcia wymagają dodatkowych działań formy, takich jak suwaki lub podnośniki. Używaj ich tylko tam, gdzie jest to konieczne. Zatrzaski i klipsy umożliwiają mocowanie części bez użycia śrub. Zawiasy Living umożliwiają wielokrotne zginanie, zwykle w częściach polipropylenowych.
Zawiasy Living: cienka strefa (0,25–0,5 mm), oś prosta, wzmocnienie przetłoczenia
Pasowania zatrzaskowe: wystarczająca elastyczność bez pękania, wyraźne tolerancje
Podcięcia: zaplanuj linię podziału, unikaj kolizji pomiędzy suwakami
Funkcje te oszczędzają czas montażu, ale zwiększają złożoność oprzyrządowania. Właściwe planowanie pozwala uniknąć usterek i upraszcza produkcję.
Części często są oznaczone marką. Podniesiony lub zagłębiony tekst powinien być wyraźny, czytelny i mieć wymiary umożliwiające formowanie. Szczegóły o wysokich walorach lub ostre linie są trudne do odtworzenia.
Używaj prostych czcionek (bezszeryfowych)
Zachowaj odpowiednią wysokość i grubość
Zastosuj kąty pochylenia, aby zapobiec sklejaniu
Unikaj umieszczania na powierzchniach pionowych lub o dużym przeciągu
Tekstura powierzchni wpływa zarówno na wygląd, jak i na uwalnianie się pleśni. Obszary teksturowane mogą wymagać większych kątów pochylenia, aby zachować jakość.
Projektowanie pod kątem produkcji wymaga starannego rozważenia, aby uniknąć kosztownych błędów. Nierówna grubość ścianki może prowadzić do wypaczenia, czyli wady, która zniekształca kształt części i może sprawić, że nie będzie ona nadawała się do użytku. Nieodpowiednie kąty pochylenia mogą spowolnić proces wyrzucania, wydłużyć czas cyklu i potencjalnie uszkodzić część. Ostre narożniki są znane z tworzenia punktów naprężeń, które mogą prowadzić do uszkodzenia części pod obciążeniem. Skomplikowane podcięcia nie tylko zwiększają złożoność formy, ale także podnoszą koszty produkcji ze względu na konieczność stosowania dodatkowych prowadnic lub podnośników. Złe umiejscowienie zasuwy może mieć wpływ na przepływ materiału, prowadząc do niekompletnych wypełnień, pustych przestrzeni lub innych defektów. Wreszcie, wybór niewłaściwego materiału może obniżyć wydajność części, czyniąc ją zbyt kruchą lub zbyt elastyczną w stosunku do zamierzonego zastosowania. Identyfikacja tych błędów na wczesnym etapie projektowania może zaoszczędzić znaczną ilość czasu, kosztów i zmniejszyć opóźnienia w produkcji.
Rozpoczęcie projektowania form wtryskowych wymaga metodycznego podejścia, aby zapewnić, że produkt końcowy będzie nie tylko funkcjonalny, ale także wydajny w procesie produkcyjnym. Oto szczegółowy przewodnik krok po kroku, jak stworzyć udany projekt:
Identyfikacja funkcji, obciążenia i środowiska
Rozpocznij od dokładnego zrozumienia zamierzonej funkcji części, obciążeń, jakie będzie ona przenosić oraz środowiska, w którym będzie działać. Ta wstępna ocena ma kluczowe znaczenie dla określenia niezbędnych właściwości materiału i cech konstrukcyjnych, które zapewnią niezawodność i trwałość części.
Wybierz materiał w oparciu o wytrzymałość, płynność i ciepło.
Wybierz odpowiedni materiał, biorąc pod uwagę jego wytrzymałość, charakterystykę płynięcia i odporność na ciepło. Materiał musi być w stanie wytrzymać obciążenia operacyjne i warunki środowiskowe, a jednocześnie być łatwy do formowania w celu uzyskania pożądanej geometrii części.
Model części w programie CAD z uwzględnieniem ścian, żeber i kątów pochylenia
Użyj oprogramowania do projektowania wspomaganego komputerowo (CAD), aby utworzyć szczegółowy model części. Na tym etapie należy wziąć pod uwagę takie czynniki, jak grubość ścianki, rozmieszczenie żeber zapewniających dodatkową wytrzymałość oraz kąty pochylenia ułatwiające wyrzucanie części z formy.
Symulacja przepływu formy do napełniania i chłodzenia
Przed przejściem do fazy produkcyjnej należy przeprowadzić symulację przepływu formy, aby przeanalizować, w jaki sposób materiał wypełni gniazdo i ostygnie. Symulacja ta pomaga zidentyfikować potencjalne problemy z napełnianiem, chłodzeniem i wypaczeniami, umożliwiając wprowadzenie niezbędnych korekt w projekcie.
Dostosuj linie podziału, podcięcia i elementy wypychania
Ostrożnie zaplanuj linie podziału oraz wszelkie podcięcia i elementy wypychania. Elementy te mają kluczowe znaczenie dla zwolnienia części z formy i mogą znacząco wpłynąć na złożoność i koszt formy oraz procesu produkcyjnego.
Prototyp i test przed masową produkcją
Po sfinalizowaniu projektu utwórz prototyp, aby przetestować funkcjonalność części i ocenić jej wykonalność. Ta faza jest nieoceniona przy identyfikowaniu wszelkich niezbędnych dostosowań w ostatniej chwili przed przystąpieniem do masowej produkcji.
Udoskonalaj pod kątem kosztów, możliwości produkcyjnych i estetyki.
Po przetestowaniu udoskonal projekt, aby zoptymalizować koszty, zapewnić łatwość produkcji i poprawić atrakcyjność wizualną części. Może to obejmować zmianę wymiarów, wykończenia powierzchni, a nawet wybór materiału w celu osiągnięcia równowagi między wydajnością a estetyką.
Przestrzegając tego zorganizowanego procesu projektowania, możesz mieć pewność, że tworzone części będą nie tylko niezawodne i funkcjonalne, ale także łatwe w produkcji i atrakcyjne wizualnie. Takie podejście minimalizuje opóźnienia w produkcji, zmniejsza koszty i poprawia ogólną jakość produktu końcowego.
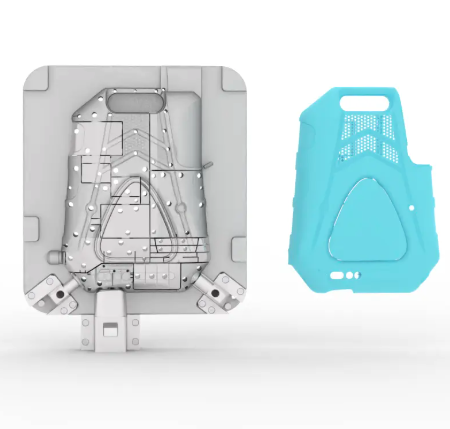
Najważniejszą zasadą jest zachowanie jednakowej grubości ścianki. Stała grubość zmniejsza wypaczenia, skurcz i zapadnięcia, dzięki czemu część jest łatwiejsza do formowania i mocniejsza w użyciu.
Wybór materiału zależy od wymagań produktu. Weź pod uwagę wytrzymałość, elastyczność, odporność chemiczną, tolerancję temperatury i koszt. Typowe wybory obejmują ABS, polipropylen, poliwęglan i nylon.
Kąty pochylenia ułatwiają wyjmowanie części z formy bez uszkodzeń. Dodanie 1–3 stopni przeciągu pomaga zapobiegać zadrapaniom, śladom naprężeń i przywieraniu do formy.
Tak. Prototypy drukowane w 3D pozwalają przetestować dopasowanie, działanie i wygląd przed zbudowaniem drogiej formy. Zmniejsza ryzyko, oszczędza czas i zapewnia dokładność projektu.
Skuteczne części formowane wtryskowo zaczynają się od mądrych decyzji projektowych. Starannie planując grubość ścian, kąty pochylenia, żebra, podcięcia i materiały, możesz zmniejszyć liczbę defektów, obniżyć koszty produkcji i stworzyć trwałe części. Współpraca z projektantami form i wczesne tworzenie prototypów zapewnia mniejszą liczbę poprawek i płynniejszą produkcję. Niezależnie od tego, czy dopiero zaczynasz przygodę z formowaniem wtryskowym, czy też chcesz zoptymalizować swoje projekty, przestrzeganie tych zasad sprawi, że Twoje części będą mocniejsze, łatwiejsze w produkcji i bardziej atrakcyjne dla użytkowników końcowych.
Na Dongguan Quanhao Plastic Mold Co., Ltd. wcielamy w życie te zasady dzięki precyzyjnemu projektowaniu form i specjalistycznej wiedzy produkcyjnej. Dzięki wieloletniemu doświadczeniu w opracowywaniu form do tworzyw sztucznych i formowaniu wtryskowym nasz zespół pomaga klientom przekształcać pomysły w niezawodne produkty wysokiej jakości. Jeśli jesteś gotowy na tworzenie lepszych części formowanych wtryskowo, nawiąż współpracę z Quanhao i osiągnij wydajność, trwałość i doskonałość w każdym projekcie.


