


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2025-09-19 Origine: Sito


La progettazione di parti stampate a iniezione è sia un'arte che una scienza. Non si tratta solo di modellare la plastica, ma di creare parti resistenti, funzionali e visivamente accattivanti. Devono riempire correttamente lo stampo, raffreddarlo uniformemente ed espellerlo senza problemi, il tutto mantenendo i costi sotto controllo. Che tu stia progettando prodotti di consumo di uso quotidiano o componenti di ingegneria di precisione, comprendere i principi dello stampaggio a iniezione è fondamentale. In questa guida esploriamo tutto ciò che devi sapere, dalla scelta del materiale e dello spessore delle pareti corretti alla progettazione di nervature, angoli di sformo e caratteristiche estetiche, in modo da poter realizzare ogni volta parti di alta qualità e producibili.
Lo stampaggio a iniezione è un metodo ampiamente utilizzato per la produzione parti in plastica in modo rapido e preciso. Funziona iniettando il materiale fuso in uno stampo, lasciandolo raffreddare e poi rimuovendo la parte solida. Possono produrre forme complesse in grandi quantità senza perdere la precisione.
Iniezione: la plastica fusa viene spinta nella cavità dello stampo ad alta pressione.
Raffreddamento: i canali dell'acqua raffreddano rapidamente la parte, riducendo il tempo del ciclo.
Espulsione: il pezzo finito viene espulso dallo stampo mediante perni di espulsione.
| Fase | Scopo | Considerazioni chiave |
|---|---|---|
| Iniezione | Riempire completamente lo stampo | Portata, pressione, temperatura |
| Raffreddamento | Solidificare la parte in modo efficiente | Layout dei canali, tempo di ciclo |
| Eiezione | Rimuovere la parte senza danni | Angoli di sformo, attrito |
Le macchine per lo stampaggio a iniezione sono dotate di tramogge per il materiale, cilindri riscaldati per la fusione e morsetti per tenere saldamente lo stampo. La forma di ogni parte influisce sul modo in cui scorre, si raffredda e fuoriesce.
La scelta del materiale giusto influisce su ogni fase, dalla progettazione alla produzione. La plastica può essere termoplastica (riutilizzabile) o termoindurente (indurisce in modo permanente). Variano in forza, flessibilità, resistenza al calore e restringimento.
La resistenza e la durata influiscono sullo spessore delle pareti, sulle nervature e sulle sporgenze.
La resistenza chimica influenza il tipo di plastica che funziona per il prodotto.
Le proprietà del flusso determinano se le sezioni sottili o le forme complesse si riempiranno correttamente.
| Tipo di materiale | Usi tipici | Note |
|---|---|---|
| Polipropilene (PP) | Cerniere vive, contenitori | Flessibile, resistente agli agenti chimici |
| ABS | Custodie per l'elettronica | Resistenza al calore rigida e moderata |
| Nylon (PA) | Ingranaggi, parti meccaniche | Forte, assorbe l'umidità |
| SBIRCIARE | Componenti ad alte prestazioni | Costoso, molto resistente al calore |
Influiscono anche sul tempo di ciclo, sui metodi di espulsione e sull'usura degli utensili. L'utilizzo del materiale sbagliato può causare deformazioni, scarsa finitura superficiale o persino danni allo stampo.
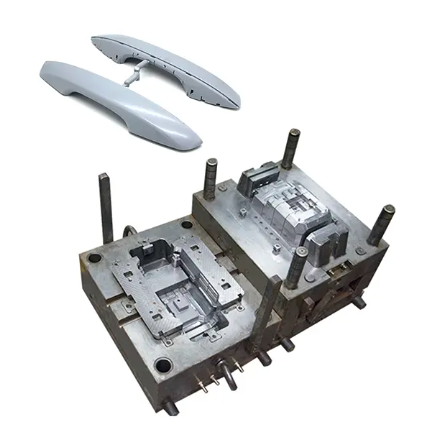
Lo spessore uniforme delle pareti è fondamentale. Consente alla plastica di fluire in modo uniforme, raffreddarsi in modo uniforme e riduce difetti come deformazioni o segni di avvallamento. Le pareti irregolari spesso portano a punti deboli o costose rilavorazioni.
Mantieni i muri il più coerenti possibile.
Lo spessore minimo della parete dipende dal materiale e dalla geometria.
Le nervature dovrebbero rappresentare il 50–75% dello spessore della parete principale.
Evitare cambiamenti bruschi, angoli acuti o punti spessi improvvisi.
| Materiale | Spessore minimo della parete | Spessore massimo tipico della nervatura |
|---|---|---|
| PP | 0,8 mm | 0,6 mm |
| ABS | 1,0 mm | 0,7 mm |
| Nylon | 1,0–1,5 mm | 1,0 mm |
Garantiscono il corretto riempimento dello stampo, riducono i segni di avvallamento e mantengono la resistenza della parte. Anche gli angoli di sformo aiutano l'espulsione, soprattutto nelle parti più spesse.
Gli angoli di sformo consentono alle parti di staccarsi facilmente dagli stampi. Le pareti verticali necessitano di una leggera rastremazione in modo che scivolino fuori senza attrito. Gli angoli acuti causano punti di stress e possono intrappolare aria o causare segni di avvallamento.
Superfici lisce: 1–2° di sformo
Superfici strutturate: angolo di sformo di 3–5°
Applicare su nervature, sporgenze e angoli
Allineare la bozza alle linee di divisione dello stampo
Gli angoli dovrebbero essere arrotondati, idealmente 0,5–2 volte lo spessore della parete. I raccordi riducono lo stress, guidano il flusso del materiale e migliorano l'aspetto generale.
Le nervature aggiungono forza senza ispessire il muro. Guidano il flusso del materiale e prevengono la deformazione. Il posizionamento corretto è fondamentale per evitare segni di affondamento.
Spessore: 50–75% della parete attaccata
Altezza: massimo 3× spessore della parete
Spaziatura: almeno 2× spessore della nervatura
Utilizzare i raccordi alle giunzioni per ridurre lo stress
I tasselli rinforzano gli angoli o le aree portanti. Le nervature trasversali possono essere complicate ma migliorano l'integrità strutturale se usate con attenzione.
I sottosquadri richiedono azioni extra dello stampo come cursori o sollevatori. Usateli solo dove essenziale. Gli incastri e le clip consentono il fissaggio delle parti senza viti. Le cerniere viventi consentono flessioni ripetute, comunemente nelle parti in polipropilene.
Cerniere vive: zona sottile (0,25–0,5 mm), asse dritto, rinforzo della nervatura
Agganciamenti a scatto: flessibilità sufficiente senza rotture, tolleranze chiare
Sottosquadri: pianificare la linea di giunzione, evitare interferenze tra i cursori
Queste funzionalità fanno risparmiare tempo di assemblaggio ma aumentano la complessità degli utensili. Una corretta pianificazione evita difetti e semplifica la produzione.
Le parti spesso portano il marchio. Il testo in rilievo o incassato deve essere chiaro, leggibile e dimensionato per lo stampaggio. I dettagli di alto aspetto o le linee nette sono difficili da riprodurre.
Utilizza caratteri semplici (sans-serif)
Mantenere altezza e spessore adeguati
Applicare angoli di sformo per evitare che si attacchino
Evitare il posizionamento su superfici verticali o con forti correnti d'aria
La struttura della superficie influisce sia sull'aspetto che sul rilascio dallo stampo. Le aree strutturate potrebbero richiedere angoli di sformo più ampi per mantenere la qualità.
La progettazione per la produzione implica un'attenta considerazione per evitare errori costosi. Uno spessore non uniforme delle pareti può causare deformazioni, un difetto che distorce la forma del pezzo e può renderlo inutilizzabile. Angoli di sformo inadeguati possono rallentare il processo di espulsione, aumentando il tempo di ciclo e potenzialmente danneggiando la parte. Gli angoli acuti sono noti per creare punti di sollecitazione, che possono portare al cedimento del componente sotto carico. I sottosquadri complessi non solo aumentano la complessità dello stampo, ma aumentano anche i costi di produzione a causa della necessità di slitte o sollevatori aggiuntivi. Un posizionamento inadeguato del punto di accesso può influenzare il flusso del materiale, causando riempimenti incompleti, vuoti o altri difetti. Infine, la scelta del materiale sbagliato può ridurre le prestazioni del pezzo, rendendolo troppo fragile o troppo flessibile per l'uso previsto. Identificare questi errori nelle prime fasi della fase di progettazione può far risparmiare tempo e costi significativi e ridurre i ritardi di produzione.
Intraprendere il viaggio della progettazione dello stampaggio a iniezione richiede un approccio metodico per garantire che il prodotto finale non sia solo funzionale ma anche efficiente nel suo processo di produzione. Ecco una guida dettagliata passo dopo passo per creare un design di successo:
Identificare funzione, carico e ambiente
Iniziare comprendendo a fondo la funzione prevista della parte, i carichi che sopporterà e l'ambiente in cui funzionerà. Questa valutazione iniziale è fondamentale per determinare le proprietà del materiale e le caratteristiche di progettazione necessarie che garantiranno l'affidabilità e la longevità della parte.
Scegli il materiale in base a forza, flusso e calore
Seleziona il materiale appropriato considerando la sua forza, caratteristiche di flusso e resistenza al calore. Il materiale deve essere in grado di resistere ai carichi operativi e alle condizioni ambientali, pur essendo facilmente modellabile per ottenere la geometria della parte desiderata.
Modellare la parte in CAD Considerando muri, nervature e angoli di sformo
Utilizzare il software CAD (Computer-Aided Design) per creare un modello dettagliato della parte. Durante questa fase, considerare fattori quali lo spessore della parete, il posizionamento delle nervature per una maggiore resistenza e gli angoli di sformo per facilitare l'espulsione del pezzo dallo stampo.
Simulazione del flusso dello stampo per il riempimento e il raffreddamento
Prima di passare alla fase di produzione, simulare il flusso dello stampo per analizzare il modo in cui il materiale riempirà la cavità e si raffredderà. Questa simulazione aiuta a identificare potenziali problemi relativi al riempimento, al raffreddamento e alla deformazione, consentendo di apportare le modifiche necessarie alla progettazione.
Regolazione delle linee di divisione, dei sottosquadri e delle funzioni di espulsione
Pianificare attentamente le linee di divisione ed eventuali sottosquadri o funzioni di espulsione. Questi elementi sono fondamentali per il rilascio del pezzo dallo stampo e possono avere un impatto significativo sulla complessità e sui costi dello stampo e del processo di produzione.
Prototipo e test prima della produzione in serie
Una volta finalizzato il progetto, crea un prototipo per testare la funzionalità della parte e valutarne la producibilità. Questa fase è preziosa per identificare eventuali aggiustamenti dell'ultimo minuto necessari prima di impegnarsi nella produzione di massa.
Perfezionamento in termini di costi, producibilità ed estetica
Dopo i test, perfezionare il progetto per ottimizzare i costi, garantire la facilità di produzione e migliorare l'attrattiva visiva della parte. Ciò può comportare la modifica delle dimensioni, delle finiture superficiali o anche della scelta del materiale per raggiungere un equilibrio tra prestazioni ed estetica.
Aderendo a questo processo di progettazione strutturato, puoi garantire che le parti che crei non solo siano affidabili e funzionali, ma anche facili da produrre e visivamente accattivanti. Questo approccio riduce al minimo i ritardi di produzione, riduce i costi e migliora la qualità complessiva del prodotto finale.
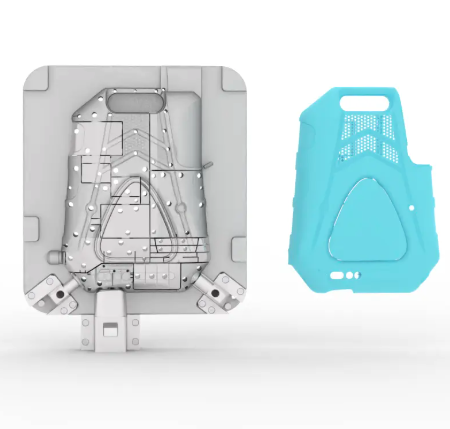
La regola più importante è mantenere lo spessore uniforme delle pareti. Lo spessore uniforme riduce la deformazione, il restringimento e i segni di avvallamento, rendendo la parte più facile da modellare e più resistente durante l'uso.
La selezione del materiale dipende dai requisiti del prodotto. Considera forza, flessibilità, resistenza chimica, tolleranza alla temperatura e costo. Le scelte comuni includono ABS, polipropilene, policarbonato e nylon.
Gli angoli di sformo facilitano la rimozione del pezzo dallo stampo senza danni. L'aggiunta di 1-3 gradi di spoglia aiuta a prevenire graffi, segni di stress e attaccamenti all'interno dello stampo.
SÌ. I prototipi stampati in 3D ti consentono di testare idoneità, funzionalità e aspetto prima di costruire uno stampo costoso. Riduce i rischi, fa risparmiare tempo e garantisce l'accuratezza della progettazione.
Il successo dei pezzi stampati a iniezione inizia con decisioni di progettazione intelligenti. Pianificando attentamente lo spessore delle pareti, gli angoli di sformo, le nervature, i sottosquadri e i materiali, è possibile ridurre i difetti, risparmiare sui costi di produzione e realizzare parti che durano. La collaborazione con i progettisti di stampi e la prototipazione anticipata garantiscono meno revisioni e una produzione più fluida. Che tu sia nuovo allo stampaggio a iniezione o desideri ottimizzare i tuoi progetti, seguire questi principi renderà le tue parti più resistenti, più facili da produrre e più attraenti per gli utenti finali.
A Dongguan Quanhao Plastic Mould Co., Ltd. , diamo vita a questi principi con la progettazione di stampi di precisione e la competenza nella produzione. Con anni di esperienza nello sviluppo di stampi in plastica e nello stampaggio a iniezione, il nostro team aiuta i clienti a trasformare le idee in prodotti affidabili e di alta qualità. Se sei pronto a creare parti stampate a iniezione migliori, collabora con Quanhao e ottieni efficienza, durata ed eccellenza in ogni progetto.


