


Vues : 0 Auteur : Éditeur du site Heure de publication : 2025-09-19 Origine : Site


Concevoir des pièces moulées par injection est à la fois un art et une science. Il ne s'agit pas seulement de façonner le plastique, mais aussi de créer des pièces solides, fonctionnelles et visuellement attrayantes. Ils doivent remplir le moule correctement, refroidir uniformément et s'éjecter en douceur, tout en maîtrisant les coûts. Que vous conceviez des produits de consommation courante ou des composants d'ingénierie de précision, il est essentiel de comprendre les principes du moulage par injection. Dans ce guide, nous explorons tout ce que vous devez savoir, du choix du matériau et de l'épaisseur de paroi appropriés à la conception des nervures, des angles de dépouille et des caractéristiques esthétiques, afin que vous puissiez fabriquer à chaque fois des pièces de haute qualité.
Le moulage par injection est une méthode largement utilisée pour fabriquer pièces en plastique de manière rapide et précise. Il fonctionne en injectant un matériau fondu dans un moule, en le laissant refroidir, puis en retirant la partie solide. Ils peuvent produire des formes complexes en grande quantité sans perdre en précision.
Injection : le plastique fondu est poussé dans une cavité de moule sous haute pression.
Refroidissement : les canaux d'eau refroidissent la pièce rapidement, réduisant ainsi le temps de cycle.
Éjection : La pièce finie est poussée hors du moule à l’aide d’éjecteurs.
| de l'étape | Objectif | Considérations clés |
|---|---|---|
| Injection | Remplissez complètement le moule | Débit, pression, température |
| Refroidissement | Solidifier efficacement la pièce | Disposition des canaux, temps de cycle |
| Éjection | Retirez la pièce sans dommage | Angles de dépouille, frottement |
Les machines de moulage par injection sont équipées de trémies pour le matériau, de barils chauffés pour la fusion et de pinces pour maintenir fermement le moule. La forme de chaque pièce affecte la façon dont elle coule, se refroidit et sort.
Le choix du bon matériau a un impact sur chaque étape, de la conception à la production. Les plastiques peuvent être thermoplastiques (réutilisables) ou thermodurcissables (durcissant de façon permanente). Ils varient en termes de résistance, de flexibilité, de résistance à la chaleur et de retrait.
La résistance et la durabilité affectent l’épaisseur des parois, les nervures et les bossages.
La résistance chimique influence les plastiques qui conviennent au produit.
Les propriétés d'écoulement déterminent si les sections fines ou les formes complexes se rempliront correctement.
| Type de matériau | Utilisations typiques | Notes |
|---|---|---|
| Polypropylène (PP) | Charnières vivantes, conteneurs | Flexible, résistant aux produits chimiques |
| ABS | Boîtiers électroniques | Résistance à la chaleur rigide et modérée |
| Nylon (PA) | Engrenages, pièces mécaniques | Solide, absorbe l'humidité |
| COUP D'OEIL | Des pièces performantes | Cher, très résistant à la chaleur |
Ils affectent également le temps de cycle, les méthodes d'éjection et l'usure des outils. L’utilisation d’un mauvais matériau peut provoquer une déformation, une mauvaise finition de surface ou même des dommages causés par la moisissure.
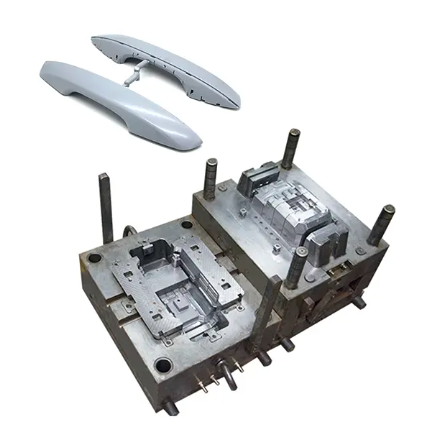
Une épaisseur de paroi uniforme est cruciale. Il permet au plastique de s'écouler uniformément, de refroidir uniformément et de réduire les défauts tels que les déformations ou les marques d'évier. Des murs inégaux entraînent souvent des points faibles ou des retouches coûteuses.
Gardez les murs aussi cohérents que possible.
L'épaisseur minimale de la paroi dépend du matériau et de la géométrie.
Les nervures doivent représenter 50 à 75 % de l’épaisseur de la paroi principale.
Évitez les changements brusques, les angles vifs ou les points épais soudains.
| Épaisseur | de paroi minimale | Épaisseur de nervure maximale typique |
|---|---|---|
| PP | 0,8 mm | 0,6 mm |
| ABS | 1,0 mm | 0,7 mm |
| Nylon | 1,0 à 1,5 mm | 1,0 mm |
Ils garantissent un remplissage adéquat du moule, réduisent les traces d'évier et maintiennent la résistance des pièces. Les angles de dépouille facilitent également l'éjection, notamment dans les pièces les plus épaisses.
Les angles de dépouille permettent aux pièces de se démouler facilement. Les murs verticaux ont besoin d’une légère conicité pour pouvoir glisser sans friction. Les coins pointus provoquent des points de tension et peuvent emprisonner de l'air ou provoquer des marques d'enfoncement.
Surfaces lisses : 1–2° de dépouille
Surfaces texturées : dépouille de 3 à 5°
Appliquer sur les nervures, les bossages et les coins
Aligner la dépouille avec les lignes de joint du moule
Les coins doivent être arrondis, idéalement de 0,5 à 2 fois l’épaisseur de paroi. Les congés réduisent les contraintes, guident le flux des matériaux et améliorent l'apparence générale.
Les nervures ajoutent de la solidité sans épaissir le mur. Ils guident le flux des matériaux et évitent les déformations. Un placement approprié est essentiel pour éviter les marques d'évier.
Épaisseur : 50 à 75 % du mur attaché
Hauteur : 3 × épaisseur de paroi maximale
Espacement : Au moins 2 × épaisseur de nervure
Utilisez des congés aux jonctions pour réduire le stress
Les goussets renforcent les coins ou les zones porteuses. Les nervures croisées peuvent être délicates mais améliorent l'intégrité structurelle lorsqu'elles sont utilisées avec précaution.
Les contre-dépouilles nécessitent des actions de moulage supplémentaires comme des curseurs ou des élévateurs. Utilisez-les uniquement lorsque cela est essentiel. Les clips et les clips permettent de fixer les pièces sans vis. Les charnières vivantes permettent des flexions répétées, généralement dans les pièces en polypropylène.
Charnières vivantes : zone fine (0,25–0,5 mm), axe droit, renfort nervuré
Snap-fits : suffisamment de flexibilité sans se casser, tolérances claires
Contre-dépouilles : planifier la ligne de séparation, éviter les interférences entre les curseurs
Ces fonctionnalités permettent de gagner du temps d'assemblage mais augmentent la complexité de l'outillage. Une bonne planification évite les défauts et simplifie la production.
Les pièces portent souvent une marque. Le texte en relief ou en retrait doit être clair, lisible et dimensionné pour être moulé. Les détails de haut aspect ou les lignes nettes sont difficiles à reproduire.
Utilisez des polices simples (sans-serif)
Gardez une hauteur et une épaisseur adéquates
Appliquer des angles de dépouille pour éviter de coller
Évitez le placement sur des surfaces verticales ou très rédigées
La texture de la surface affecte à la fois l’apparence et le démoulage. Les zones texturées peuvent nécessiter des angles de dépouille plus grands pour maintenir la qualité.
La conception pour la fabrication implique une réflexion approfondie pour éviter des erreurs coûteuses. Une épaisseur de paroi inégale peut entraîner une déformation, un défaut qui déforme la forme de la pièce et peut la rendre inutilisable. Des angles de dépouille inadéquats peuvent ralentir le processus d'éjection, augmentant le temps de cycle et potentiellement endommageant la pièce. Les angles vifs sont connus pour créer des points de contrainte, qui peuvent entraîner une défaillance des pièces sous charge. Les contre-dépouilles complexes augmentent non seulement la complexité du moule, mais augmentent également les coûts de production en raison de la nécessité de glissières ou de poussoirs supplémentaires. Un mauvais placement des portes peut affecter le flux de matériaux, entraînant des remplissages incomplets, des vides ou d'autres défauts. Enfin, le mauvais choix du matériau peut réduire les performances de la pièce, soit en la rendant trop cassante, soit en la rendant trop flexible pour l'usage auquel elle est destinée. L’identification de ces erreurs dès le début de la phase de conception peut permettre d’économiser beaucoup de temps, d’argent et de réduire les retards de production.
Se lancer dans l’aventure de la conception par moulage par injection nécessite une approche méthodique pour garantir que le produit final est non seulement fonctionnel mais également efficace dans son processus de fabrication. Voici un guide détaillé, étape par étape, pour créer un design réussi :
Identifier la fonction, la charge et l'environnement
Commencez par bien comprendre la fonction prévue de la pièce, les charges qu'elle supportera et l'environnement dans lequel elle fonctionnera. Cette évaluation initiale est cruciale pour déterminer les propriétés matérielles et les caractéristiques de conception nécessaires qui garantiront la fiabilité et la longévité de la pièce.
Choisissez le matériau en fonction de sa résistance, de son débit et de sa chaleur.
Sélectionnez le matériau approprié en tenant compte de sa résistance, de ses caractéristiques d'écoulement et de sa résistance à la chaleur. Le matériau doit être capable de résister aux charges opérationnelles et aux conditions environnementales tout en étant facilement moulable pour obtenir la géométrie de pièce souhaitée.
Modéliser une pièce en CAO en prenant en compte les murs, les nervures et les angles de dépouille
Utilisez un logiciel de conception assistée par ordinateur (CAO) pour créer un modèle détaillé de la pièce. Au cours de cette étape, tenez compte de facteurs tels que l'épaisseur de la paroi, l'emplacement des nervures pour plus de solidité et les angles de dépouille pour faciliter l'éjection de la pièce du moule.
Simuler le flux du moule pour le remplissage et le refroidissement
Avant de passer à la phase de fabrication, simulez le flux du moule pour analyser la façon dont le matériau remplira la cavité et refroidira. Cette simulation permet d'identifier les problèmes potentiels de remplissage, de refroidissement et de gauchissement, permettant ainsi d'apporter les ajustements nécessaires à la conception.
Ajuster les lignes de joint, les contre-dépouilles et les fonctions d'éjection
Planifiez soigneusement les lignes de joint et toutes les contre-dépouilles ou fonctions d'éjection. Ces éléments sont essentiels au démoulage de la pièce et peuvent avoir un impact significatif sur la complexité et le coût du moule et du processus de fabrication.
Prototype et test avant la production de masse
Une fois la conception finalisée, créez un prototype pour tester la fonctionnalité de la pièce et évaluer sa fabricabilité. Cette phase est inestimable pour identifier les ajustements de dernière minute nécessaires avant de s’engager dans une production de masse.
Affiner en fonction du coût, de la fabricabilité et de l'esthétique
Après les tests, affinez la conception pour optimiser les coûts, garantir la facilité de fabrication et améliorer l'attrait visuel de la pièce. Cela peut impliquer de modifier les dimensions, les finitions de surface ou même le choix du matériau pour atteindre un équilibre entre performance et esthétique.
En adhérant à ce processus de conception structuré, vous pouvez vous assurer que les pièces que vous créez sont non seulement fiables et fonctionnelles, mais également faciles à fabriquer et visuellement attrayantes. Cette approche minimise les retards de production, réduit les coûts et améliore la qualité globale du produit final.
La règle la plus importante est de maintenir une épaisseur de paroi uniforme. Une épaisseur constante réduit la déformation, le retrait et les marques d'évier, ce qui rend la pièce plus facile à mouler et plus solide à l'usage.
La sélection des matériaux dépend des exigences du produit. Tenez compte de la solidité, de la flexibilité, de la résistance chimique, de la tolérance à la température et du coût. Les choix courants incluent l'ABS, le polypropylène, le polycarbonate et le nylon.
Les angles de dépouille facilitent le démoulage de la pièce sans dommage. L'ajout de 1 à 3 degrés de tirage aide à prévenir les rayures, les marques de contrainte et le collage à l'intérieur du moule.
Oui. Les prototypes imprimés en 3D vous permettent de tester l’ajustement, la fonction et l’apparence avant de construire un moule coûteux. Cela réduit les risques, fait gagner du temps et garantit la précision de la conception.
Les pièces moulées par injection réussies commencent par des décisions de conception intelligentes. En planifiant soigneusement l'épaisseur des parois, les angles de dépouille, les nervures, les contre-dépouilles et les matériaux, vous pouvez réduire les défauts, réduire les coûts de production et fabriquer des pièces qui durent. La collaboration avec les concepteurs de moules et le prototypage précoce garantissent moins de révisions et une fabrication plus fluide. Que vous débutiez dans le moulage par injection ou que vous cherchiez à optimiser vos conceptions, le respect de ces principes rendra vos pièces plus solides, plus faciles à produire et plus attrayantes pour les utilisateurs finaux.
À Dongguan Quanhao Plastic Mold Co., Ltd. , nous donnons vie à ces principes grâce à une conception de moules de précision et une expertise en fabrication. Forte de plusieurs années d'expérience dans le développement de moules plastiques et le moulage par injection, notre équipe aide ses clients à transformer leurs idées en produits fiables et de haute qualité. Si vous êtes prêt à créer de meilleures pièces moulées par injection, associez-vous à Quanhao et obtenez efficacité, durabilité et excellence dans chaque projet.


