


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-23 उत्पत्ति: साइट


उत्पाद विकास के दौरान इंजीनियरों और उत्पाद डिजाइनरों को अक्सर कठिन संतुलन का सामना करना पड़ता है। आप पूरी तरह से आयाम वाला हिस्सा चाहते हैं, लेकिन हर जगह अत्यधिक सटीकता पर जोर देने से आपका प्रोजेक्ट बजट जल्दी ही पटरी से उतर सकता है। निर्दिष्टीकरण अनावश्यक रूप से तंग है इंजेक्शन मोल्डिंग सहनशीलता तेजी से टूलींग लागत बढ़ाती है, लीड समय बढ़ाती है, और विनिर्माण स्क्रैप दरों को बढ़ाती है। हमें प्लास्टिक व्यवहार की अप्रत्याशित वास्तविकताओं को स्वीकार करना चाहिए। शीतलन प्रक्रिया के दौरान थर्मोप्लास्टिक्स सिकुड़ते, मुड़ते और खिसकते हैं। यह उन्हें मानक सीएनसी मशीनिंग में उपयोग की जाने वाली स्थिर धातुओं से मौलिक रूप से अलग बनाता है। यह लेख कार्यात्मक, विनिर्माण-अनुकूल सहनशीलता को परिभाषित करने में उत्पाद डिजाइनरों और खरीद टीमों का मार्गदर्शन करेगा। आप सीखेंगे कि रोजमर्रा की व्यावसायिक व्यवहार्यता के साथ उच्च-स्तरीय परिशुद्धता को प्रभावी ढंग से कैसे संतुलित किया जाए। हम आपके अगले उत्पादन को अनुकूलित करने के लिए भौतिक बाधाओं, आवश्यक टूलींग रणनीतियों और स्वीकृत उद्योग मानकों का पता लगाएंगे।
प्रत्येक उत्पाद विकास टीम पूरी तरह से आयाम वाले घटक चाहती है। हालाँकि, अत्यधिक परिशुद्धता भारी प्रीमियम पर आती है। आपको वित्तीय लागत को हिस्से की वास्तविक कार्यात्मक आवश्यकता के विरुद्ध तौलना चाहिए। परियोजना की सफलता के लिए अपेक्षाओं में आधारभूत अंतर को समझना महत्वपूर्ण है।
वाणिज्यिक सहनशीलता आम तौर पर ±0.005 इंच प्रति इंच का लक्ष्य रखती है। वे मानक चक्र समय बनाए रखने और टूलींग लागत कम करने पर ध्यान केंद्रित करते हैं। वे अधिकांश उपभोक्ता वस्तुओं के लिए अत्यधिक स्वीकार्य कार्यात्मक उपज भी सुनिश्चित करते हैं। आप मानक प्रसंस्करण तकनीकों का उपयोग करके इन आयामों को आसानी से प्राप्त कर सकते हैं। इसके विपरीत, बारीक या सटीक सहनशीलता सीमा को ±0.002 इंच प्रति इंच तक नीचे धकेल देती है। इन सख्त आयामों के लिए उच्च श्रेणी के टूलींग की आवश्यकता होती है, जैसे एसपीआई क्लास 101 मोल्ड। निर्माताओं को सावधानीपूर्वक तापमान नियंत्रण प्रणाली भी लागू करनी चाहिए और उत्पादन के दौरान लगातार मेट्रोलॉजी निरीक्षण करना चाहिए।
परिशुद्धता के लिए लागत गुणक बहुत बड़ा है। एक मानक आधार रेखा से एक अच्छी सहनशीलता की ओर बढ़ने से आपकी मोल्ड लागत आसानी से दोगुनी या तिगुनी हो सकती है। सख्त मशीनिंग में अधिक समय लगता है। मल्टी-कैविटी संतुलन एक जटिल इंजीनियरिंग सिरदर्द बन जाता है। अंतिम आयामों को पूरी तरह से डायल करने के लिए आपको गहन मोल्ड पुनरावृत्तियों की भी आवश्यकता होगी।
इस समीकरण में उपज के निहितार्थ बहुत मायने रखते हैं। अत्यधिक सख्त आयामी कॉलआउट अनिवार्य रूप से गुणवत्ता नियंत्रण में उच्च अस्वीकृति दर का कारण बनते हैं। क्यूसी टीमें अधिक भागों को चिह्नित करेंगी और हटा देंगी। खरीदार अंततः इन बर्बाद सामग्रियों, खोए हुए मशीन घंटों और कम उत्पादन के लिए भुगतान करता है।
वाणिज्यिक बनाम परिशुद्धता मोल्डिंग विशेषताएँ
| विशेषता | वाणिज्यिक सहिष्णुता | ठीक / परिशुद्धता सहनशीलता |
|---|---|---|
| विशिष्ट रेंज | ±0.005 इंच/इंच | ±0.002 इंच/इंच |
| टूलींग क्लास | एसपीआई कक्षा 103 या 102 | एसपीआई कक्षा 101 |
| लागत प्रभाव | आधारभूत मानक | 2x से 3x अधिक |
| निरीक्षण आवश्यकताएँ | मानक AQL नमूनाकरण | बार-बार सीएमएम माप |
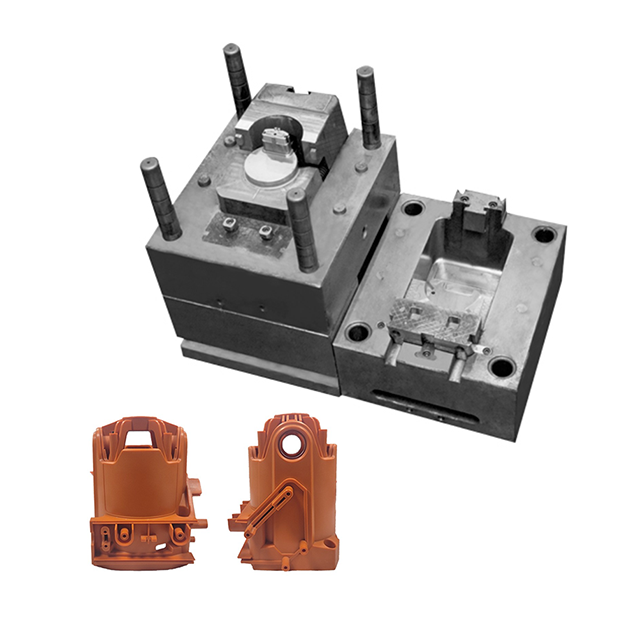
कई डिज़ाइनर मानते हैं कि स्टील अंतिम भाग का आकार निर्धारित करता है। प्लास्टिक रेज़िन वास्तव में बहुत बड़ी भूमिका निभाता है। सामग्री संकोचन और प्रवाह विशेषताएँ परिशुद्धता पर सबसे बड़ी बाधाएँ हैं।
हमें अनाकार पॉलिमर की तुलना अर्ध-क्रिस्टलीय पॉलिमर से करनी चाहिए। पॉलीकार्बोनेट (पीसी) और एबीएस जैसे अनाकार रेजिन में पूर्वानुमानित, समान संकोचन होता है। ठंडा होने पर वे सभी दिशाओं में समान रूप से सिकुड़ जाते हैं। नायलॉन और पीओएम (डेल्रिन) जैसे अर्ध-क्रिस्टलीय पॉलिमर अलग-अलग व्यवहार करते हैं। वे अनिसोट्रोपिक सिकुड़न से ग्रस्त हैं। इसका मतलब यह है कि वे प्रवाह की दिशा के आधार पर अलग-अलग दरों पर सिकुड़ते हैं। यह असमान शीतलन नियमित रूप से युद्ध का कारण बनता है, जो आयामी सटीकता को नष्ट कर देता है।
ग्लास फिलर्स सिकुड़न दर को और अधिक जटिल बना देते हैं। राल में ग्लास फाइबर जोड़ने से कठोरता बढ़ जाती है। यह फाइबर संरेखण की दिशा में सिकुड़न को भी रोकता है। डिज़ाइन करते समय आपको इस दिशात्मक व्यवहार का ध्यान रखना चाहिए सटीक प्लास्टिक इंजेक्शन मोल्ड.
भाग ज्यामिति शीतलन दरों को भारी प्रभावित करती है। गैर-समान दीवार की मोटाई के कारण पूरे हिस्से में अलग-अलग शीतलन होता है। मोटे खंडों को पतले खंडों की तुलना में जमने में अधिक समय लगता है। जैसे ही मोटे क्षेत्र ठंडे होते हैं, वे पहले से ही ठोस पतले क्षेत्रों को खींच लेते हैं। यह आंतरिक तनाव युद्ध का कारण बनता है, सीधे तंग आयामी कॉलआउट को हरा देता है।
टूलींग की गुणवत्ता अंतिम प्रमुख चर है। निर्माता सटीकता से डायल करने के लिए 'स्टील सेफ' दृष्टिकोण का उपयोग करते हैं। उन्होंने जानबूझकर साँचे की गुहिका को आवश्यकता से थोड़ा छोटा काट दिया। उच्च गुणवत्ता वाले उपकरण के लिए H13 जैसे कठोर, उच्च श्रेणी के स्टील की आवश्यकता होती है। मजबूत स्टील बड़े पैमाने पर इंजेक्शन के दबाव के तहत उपकरण के विक्षेपण को रोकता है, जिससे लाखों चक्रों में दोहराए जाने वाले भाग के आयाम सुनिश्चित होते हैं।
इंजीनियर अक्सर गलती से धातु मशीनिंग मानकों को प्लास्टिक के हिस्सों पर लागू कर देते हैं। प्लास्टिक को अपने स्वयं के विशिष्ट आयामी ढांचे की आवश्यकता होती है। आपको विशेष रूप से मोल्डेड पॉलिमर के लिए डिज़ाइन किए गए वैश्विक मानकों का संदर्भ लेना चाहिए।
DIN 16901 या ISO 294-4 जैसे मानक ढाँचे उत्कृष्ट आधारभूत संदर्भ के रूप में काम करते हैं। ये दस्तावेज़ पॉलिमर व्यवहार, नमी अवशोषण और थर्मल विस्तार का हिसाब रखते हैं। मानक धातु मशीनिंग सहनशीलता पर भरोसा करना उत्पादन विफलता का एक गारंटीकृत मार्ग है। प्लास्टिक सांचे से निकलने के बाद बहुत ज्यादा हिलता है।
हम GD&T (ज्यामितीय आयाम और सहनशीलता) का उपयोग करने की पुरजोर वकालत करते हैं। एक बड़े हिस्से में कठोर रैखिक आयामों को पकड़ना बेहद मुश्किल है। GD&T आपको कार्यात्मक असेंबली आवश्यकताओं को बेहतर ढंग से नियंत्रित करने की अनुमति देता है। उदाहरण के लिए, सीलिंग फेस के लिए समतलता निर्दिष्ट करना सख्त मोटाई सहनशीलता की तुलना में कहीं अधिक उपयोगी है। संकेंद्रितता और वास्तविक स्थिति नियंत्रण यह सुनिश्चित करते हैं कि मेटिंग गियर असंबद्ध सुविधाओं पर अत्यधिक दबाव डाले बिना पूरी तरह से फिट हों।
इंजीनियरिंग ड्राइंग टाइटल ब्लॉक एक सामान्य जाल है। कई कंपनियाँ अपने मानक CAD टेम्प्लेट में डिफ़ॉल्ट '±0.001' सहनशीलता छोड़ देती हैं। इस सार्वभौमिक टाइट टॉलरेंस ब्लॉक को प्लास्टिक फ़ाइल पर लागू करना अस्वीकृत उद्धरणों का प्राथमिक चालक है। यह मोल्डर्स को गैर-महत्वपूर्ण सुविधाओं के लिए टूल को ओवर-इंजीनियरिंग करने के लिए मजबूर करता है, जिससे भाग की लागत अनावश्यक रूप से बढ़ जाती है।
स्मार्ट इंजीनियरिंग के लिए रणनीतिक आयाम की आवश्यकता होती है। आप स्थापित डिजाइन फॉर मैन्युफैक्चरिबिलिटी (डीएफएम) नियमों का पालन करके लागत कम कर सकते हैं और पैदावार में सुधार कर सकते हैं। अपने प्रयासों को केवल वहीं केंद्रित करें जहां वे सबसे अधिक मायने रखते हैं।
इन डीएफएम रणनीतियों को लागू करने से सेटिंग बनती है इंजेक्शन मोल्डिंग सहनशीलता बहुत अधिक प्रबंधनीय है। आप अपने उत्पाद की मांग के अनुसार सटीक कार्यक्षमता सुनिश्चित करते हुए अपने बजट की रक्षा करते हैं।
कई विक्रेताओं का दावा है कि वे बेहद सख्त सहनशीलता हासिल कर सकते हैं। महंगे टूलींग स्टील को काटने से पहले आपको इन दावों को सत्यापित करना होगा। किसी भागीदार का मूल्यांकन करने के लिए उनके ऐतिहासिक डेटा और वास्तविक प्रक्रिया नियंत्रणों को देखना आवश्यक है।
सबसे पहले, विपणन वादों के बजाय वास्तविक डेटा की मांग करें। अपने क्रय खरीदारों को प्रक्रिया क्षमता सूचकांकों के बारे में पूछने का निर्देश दें। पिछले सटीक रन से सीपीके या पीपीके रिपोर्ट का अनुरोध करें। 1.33 या उच्चतर का सीपीके यह साबित करता है कि वे आपकी आवश्यक सीमा के भीतर लगातार भागों का उत्पादन कर सकते हैं। इस डेटा के बिना, आप केवल अनुमान लगा रहे हैं।
इसके बाद, उनकी प्रक्रिया नियंत्रण पद्धतियों का सावधानीपूर्वक मूल्यांकन करें। एक सक्षम विक्रेता को वैज्ञानिक मोल्डिंग सिद्धांतों का उपयोग करना चाहिए। वास्तविक समय में पिघलने की निगरानी के लिए उन्हें कैविटी प्रेशर सेंसर की आवश्यकता होती है। उन्हें डिकौपल्ड मोल्डिंग तकनीकों का भी उपयोग करना चाहिए। यह उच्च गति भरने वाले चरण को पैकिंग चरण से अलग करता है। डिकौपल्ड मोल्डिंग भाग-दर-भाग भिन्नता को काफी हद तक कम कर देता है।
आपको उनकी उन्नत मेट्रोलॉजी क्षमताओं को भी सत्यापित करने की आवश्यकता है। उनके गुणवत्ता नियंत्रण प्रयोगशाला उपकरण की जाँच करें। क्या वे स्वचालित समन्वय मापने वाली मशीनों (सीएमएम) का उपयोग करते हैं? क्या उनके पास ऑप्टिकल तुलनित्र या सीटी स्कैनिंग तकनीक है? वास्तव में उनके पास उस सटीकता को मापने के लिए आवश्यक उपकरण होने चाहिए जो वे दावा करते हैं कि वे ढाल सकते हैं।
अंत में, अपनी टीम को अगले सही कदम उठाने के लिए प्रोत्साहित करें। सैद्धांतिक डिज़ाइन सीमाओं से दूर संक्रमण। अपने शॉर्टलिस्ट किए गए विक्रेता के साथ औपचारिक डीएफएम समीक्षा और मोल्डफ्लो विश्लेषण में संलग्न रहें। यह सहयोगात्मक कदम किसी भी धातु को काटने से पहले अपेक्षाओं को संरेखित करता है।
प्लास्टिक घटकों के लिए सटीक आयाम निर्दिष्ट करने के लिए सावधानीपूर्वक विचार की आवश्यकता होती है। यह मुख्य रूप से सरल सीएडी प्रारूपण के बजाय जोखिम प्रबंधन और संसाधन आवंटन में एक अभ्यास है। सफल होने के लिए आपको यह समझना होगा कि गर्म स्टील उपकरण के अंदर पॉलिमर कैसे व्यवहार करते हैं।
प्लास्टिक में परिशुद्धता बिल्कुल प्राप्त करने योग्य है। हालाँकि, पूंजी की बर्बादी से बचने के लिए इसे रणनीतिक रूप से महत्वपूर्ण सुविधाओं पर लागू किया जाना चाहिए। अति-सहिष्णुता टूलींग बजट को बढ़ाती है और उत्पादन पैदावार को बर्बाद कर देती है। गैर-कार्यात्मक क्षेत्रों के लिए मानक सीमाएं अपनाकर, आप अपनी निचली रेखा की रक्षा करते हैं।
अब आपके आगामी प्रोजेक्ट को अनुकूलित करने का समय आ गया है। हम आपको तकनीकी डीएफएम समीक्षा के लिए अपनी सीएडी फ़ाइल अपलोड करने के लिए कहते हैं। हमारे इंजीनियर आपकी आयामी आवश्यकताओं को वास्तविक विनिर्माण वास्तविकताओं के साथ संरेखित करने में मदद करेंगे, जिससे एक सुचारू और लाभदायक उत्पादन लॉन्च सुनिश्चित होगा।
ए: आम तौर पर, निर्माता विशेष अनुप्रयोगों के लिए ±0.002 इंच (±0.05 मिमी) प्राप्त कर सकते हैं। इसके लिए अत्यधिक स्थिर रेजिन, मजबूत टूलींग और सिंगल-कैविटी मोल्ड की आवश्यकता होती है। कुछ उन्नत माइक्रो-मोल्डिंग प्रक्रियाएं और भी सख्त आयाम प्राप्त कर सकती हैं। हालाँकि, उच्च लागत के कारण मानक वाणिज्यिक भागों के लिए इन सीमाओं पर जोर देने की शायद ही कभी अनुशंसा की जाती है।
उत्तर: प्लास्टिक धातुओं की तुलना में पूरी तरह से अलग व्यवहार करता है। पॉलिमर शीतलन चरण के दौरान महत्वपूर्ण तापीय विस्तार, विभिन्न सिकुड़न दर और आंतरिक तनाव के अधीन होते हैं। सीएनसी मशीनिंग कमरे के तापमान पर स्थिर, ठोस धातु को काटती है। प्लास्टिक पर धातु मानक लागू करने से उच्च विफलता दर और अस्वीकृत उत्पादन बैच की गारंटी मिलती है।
ए: मल्टी-कैविटी मोल्ड अधिक प्रसंस्करण चर पेश करते हैं। विभिन्न रनर प्रवाह दूरी, दबाव की बूंदों और मोल्ड बेस में स्थानीय शीतलन अंतर के कारण गुहा-से-गुहा भिन्नताएं होती हैं। इन विविधताओं के कारण, आपको आम तौर पर एकल-गुहा प्रोटोटाइप मोल्ड की तुलना में थोड़ी कम सहनशीलता निर्दिष्ट करने की आवश्यकता होती है।
ए: स्टील सेफ का मतलब प्रारंभिक मोल्ड कैविटी को थोड़ा कम आकार में डिजाइन करना है। परिणामस्वरूप, पहला ढाला हुआ प्लास्टिक भाग आवश्यकता से थोड़ा बड़ा या मोटा निकलता है। यदि आयाम सहनशीलता से बाहर है, तो उपकरण निर्माता महंगी वेल्डिंग से बचते हुए, इसे ठीक करने के लिए आसानी से मोल्ड से धातु निकाल सकता है।


