


Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


Инженеры и дизайнеры продуктов часто сталкиваются с трудной балансировкой во время разработки продукта. Вам нужна деталь идеального размера, но стремление к максимальной точности повсюду может быстро подорвать бюджет вашего проекта. Указание излишне жесткого Допуски при литье под давлением экспоненциально увеличивают затраты на оснастку, продлевают сроки выполнения заказов и увеличивают процент производственных отходов. Мы должны признать непредсказуемость реальности пластического поведения. Термопласты сжимаются, деформируются и смещаются в процессе охлаждения. Это принципиально отличает их от стабильных металлов, используемых при стандартной обработке на станках с ЧПУ. Эта статья поможет разработчикам продуктов и командам по закупкам определить функциональные и удобные для производства допуски. Вы узнаете, как эффективно сочетать высокую точность с повседневной коммерческой целесообразностью. Мы изучим материальные ограничения, основные стратегии оснастки и принятые отраслевые стандарты, чтобы оптимизировать ваш следующий производственный цикл.
Каждой команде разработчиков продукта нужны компоненты идеального размера. Однако исключительная точность обходится дорого. Вы должны сопоставить финансовые затраты с фактическими функциональными потребностями детали. Понимание базовой разницы в ожиданиях имеет жизненно важное значение для успеха проекта.
Коммерческие допуски обычно составляют ±0,005 дюйма на дюйм. Они сосредоточены на поддержании стандартного времени цикла и снижении затрат на оснастку. Они также обеспечивают весьма приемлемый функциональный выход для большинства потребительских товаров. Вы можете легко добиться этих размеров, используя стандартные методы обработки. И наоборот, точные или прецизионные допуски снижают пределы до ±0,002 дюйма на дюйм. Эти более узкие размеры требуют высококачественного инструмента, такого как формы SPI класса 101. Производители также должны внедрить системы тщательного контроля температуры и проводить частые метрологические проверки во время производства.
Множитель затрат на точность огромен. Переход от стандартной базовой линии к более точной допуску может легко удвоить или утроить затраты на пресс-форму. Более точная обработка просто занимает гораздо больше времени. Балансировка нескольких полостей становится сложной инженерной головной болью. Вам также потребуются интенсивные итерации пресс-формы, чтобы идеально подобрать окончательные размеры.
Влияние на урожайность имеет большое значение в этом уравнении. Чрезмерно строгие обозначения размеров неизбежно приводят к более высокому проценту брака при контроле качества. Группы контроля качества будут отмечать и отбраковывать больше деталей. Покупатель в конечном итоге платит за эти потраченные впустую материалы, потерянные машино-часы и снижение производительности.
Характеристики коммерческого и прецизионного формования
| Характеристика | Коммерческие допуски | Тонкие/прецизионные допуски |
|---|---|---|
| Типичный диапазон | ±0,005 дюймов/дюйм | ±0,002 дюйма/дюйм |
| Класс инструмента | Класс SPI 103 или 102 | SPI класс 101 |
| Влияние на стоимость | Базовый стандарт | в 2-3 раза выше |
| Потребности в инспекциях | Стандартная выборка AQL | Частые измерения КИМ |
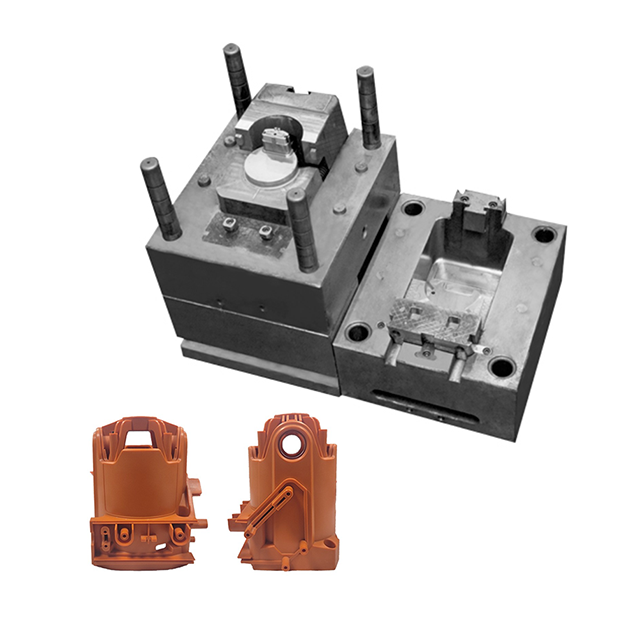
Многие дизайнеры полагают, что сталь определяет окончательную форму детали. Пластиковая смола на самом деле играет гораздо большую роль. Усадка материала и характеристики текучести являются самыми серьезными ограничениями точности.
Мы должны противопоставить аморфные полимеры полукристаллическим полимерам. Аморфные смолы, такие как поликарбонат (ПК) и АБС, имеют предсказуемую и равномерную усадку. По мере остывания они сжимаются равномерно во всех направлениях. Полукристаллические полимеры, такие как нейлон и ПОМ (Делрин), ведут себя по-другому. Они склонны к анизотропной усадке. Это означает, что они сжимаются с разной скоростью в зависимости от направления потока. Это неравномерное охлаждение обычно вызывает коробление, которое нарушает точность размеров.
Стеклянные наполнители еще больше усложняют процесс усадки. Добавление стеклянных волокон в смолу увеличивает жесткость. Это также ограничивает усадку в направлении расположения волокон. Вы должны учитывать это направленное поведение при проектировании прецизионная пластиковая литьевая форма.
Геометрия детали сильно влияет на скорость охлаждения. Неравномерная толщина стенки приводит к неравномерному охлаждению по всей детали. Толстые секции затвердевают дольше, чем тонкие. По мере того как толстые участки остывают, они натягивают и без того твердые тонкие участки. Это внутреннее напряжение вызывает коробление, напрямую разрушая жесткие размерные выноски.
Качество оснастки является последней важной переменной. Производители используют «стальной безопасный» подход для обеспечения точности. Они намеренно вырезали полость формы немного меньше, чем требуется. Для высококачественного инструмента требуется жесткая высококачественная сталь, такая как H13. Прочная сталь предотвращает отклонение инструмента при большом давлении впрыска, обеспечивая повторяемость размеров детали в течение миллионов циклов.
Инженеры часто ошибочно применяют стандарты обработки металлов к пластиковым деталям. Пластмассы требуют своих собственных четких размерных рамок. Вам следует ссылаться на мировые стандарты, разработанные специально для формованных полимеров.
Стандартные рамки, такие как DIN 16901 или ISO 294-4, служат отличными базовыми стандартами. В этих документах учитываются поведение полимера, поглощение влаги и тепловое расширение. Полагаться на стандартные допуски при обработке металлов — это гарантированный путь к производственному сбою. Пластмассы просто слишком сильно перемещаются после выхода из формы.
Мы решительно выступаем за использование GD&T (геометрические размеры и допуски). Общеизвестно, что жесткие линейные размеры на большей части детали трудно удержать. GD&T позволяет гораздо лучше контролировать требования к функциональной сборке. Например, указание плоскостности уплотняемой поверхности гораздо полезнее, чем строгий допуск по толщине. Контроль концентричности и точного положения гарантирует идеальную посадку сопрягаемых шестерен без чрезмерных ограничений несвязанных функций.
Основная надпись инженерного чертежа — распространенная ловушка. Многие компании оставляют в своих стандартных шаблонах САПР допуск по умолчанию «±0,001». Применение этого универсального блока жестких допусков к пластиковому файлу является основной причиной отклонения котировок. Это вынуждает формовщиков перепроектировать инструмент для обеспечения некритических функций, неоправданно увеличивая стоимость деталей.
Умное проектирование требует стратегического планирования. Вы можете снизить затраты и повысить производительность, следуя установленным правилам проектирования для технологичности (DFM). Сосредоточьте свои усилия только там, где они наиболее важны.
Реализация этих стратегий DFM делает настройку Допуски при литье под давлением гораздо более управляемы. Вы защищаете свой бюджет, обеспечивая при этом именно ту функциональность, которая требуется вашему продукту.
Многие производители заявляют, что могут достичь чрезвычайно жестких допусков. Вы должны проверить эти утверждения, прежде чем резать дорогую инструментальную сталь. Для оценки партнера необходимо изучить его исторические данные и фактические средства управления процессами.
Во-первых, требуйте реальных данных, а не маркетинговых обещаний. Попросите ваших закупщиков запросить индексы возможностей процесса. Запросите отчеты Cpk или Ppk из предыдущих точных прогонов. Cpk 1,33 или выше доказывает, что они могут стабильно производить детали в требуемых пределах. Без этих данных вы просто гадаете.
Затем тщательно оцените их методологии управления процессами. Способный поставщик должен использовать научные принципы формования. Им нужны датчики давления в полости, чтобы контролировать расплав в режиме реального времени. Они также должны использовать методы разделения формования. Это изолирует фазу высокоскоростного наполнения от фазы упаковки. Разделенное формование значительно снижает вариации деталей.
Вам также необходимо проверить их расширенные метрологические возможности. Проверьте их лабораторное оборудование для контроля качества. Используют ли они автоматизированные координатно-измерительные машины (КИМ)? Есть ли у них оптические компараторы или компьютерная томография? Они действительно должны обладать оборудованием, необходимым для измерения точности, которую, как они утверждают, они могут формовать.
Наконец, побудите свою команду предпринять правильные следующие шаги. Выход за пределы теоретических проектных ограничений. Проведите официальную проверку DFM и анализ Moldflow вместе с поставщиком, включенным в короткий список. Этот совместный шаг позволяет согласовать ожидания еще до того, как будет разрезан какой-либо металл.
Определение точных размеров пластиковых компонентов требует тщательного обдумывания. В первую очередь это упражнение по управлению рисками и распределению ресурсов, а не простое проектирование в САПР. Чтобы добиться успеха, вы должны понимать, как ведут себя полимеры внутри нагретого стального инструмента.
Точность абсолютно достижима в пластмассах. Однако его необходимо стратегически применять к критически важным функциям, чтобы избежать напрасной траты капитала. Чрезмерные допуски увеличивают бюджет на оснастку и снижают доходность производства. Принимая стандартные ограничения для нефункциональных областей, вы защищаете свою прибыль.
Сейчас самое время оптимизировать ваш предстоящий проект. Мы предлагаем вам загрузить файл САПР для технической проверки DFM. Наши инженеры помогут вам согласовать ваши требования к размерам с реальными производственными реалиями, гарантируя плавный и прибыльный запуск производства.
О: Как правило, производители могут достичь ±0,002 дюйма (±0,05 мм) для специализированных применений. Для этого требуются высокостабильные смолы, прочные инструменты и одногнездные формы. Некоторые передовые процессы микроформования позволяют добиться еще более узких размеров. Однако достижение этих пределов редко рекомендуется для стандартных коммерческих деталей из-за высокой стоимости.
Ответ: Пластмассы ведут себя совершенно иначе, чем металлы. Полимеры подвержены значительному тепловому расширению, различной скорости усадки и внутренним напряжениям на этапе охлаждения. Обработка на станке с ЧПУ режет стабильный, твердый металл при комнатной температуре. Применение металлических стандартов к пластику гарантирует высокий уровень отказов и браковку производственных партий.
Ответ: Многоместные формы требуют большего количества переменных обработки. Вариации от полости к полости происходят из-за различных расстояний потока по литникам, перепадов давления и локальных различий в охлаждении в основании пресс-формы. Из-за этих различий обычно необходимо указывать немного более жесткие допуски по сравнению с формой прототипа с одной полостью.
Ответ: Безопасность стали означает, что первоначальная полость формы имеет немного заниженный размер. В результате первая отлитая пластиковая деталь получается немного больше или толще, чем нужно. Если размер выходит за пределы допуска, производитель инструментов может легко удалить металл из формы, чтобы исправить его, избегая дорогостоящей сварки.


