


Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 23-09-2026 Asal: Lokasi


Insinyur dan desainer produk sering kali menghadapi kesulitan dalam menyeimbangkan proses pengembangan produk. Anda menginginkan bagian yang berdimensi sempurna, tetapi memaksakan presisi ekstrem di mana pun dapat dengan cepat menggagalkan anggaran proyek Anda. Menentukan terlalu ketat toleransi cetakan injeksi secara eksponensial meningkatkan biaya perkakas, memperpanjang waktu tunggu, dan menaikkan tingkat sisa produksi. Kita harus mengakui realitas perilaku plastik yang tidak dapat diprediksi. Termoplastik menyusut, melengkung, dan bergeser selama proses pendinginan. Hal ini menjadikannya berbeda secara mendasar dari logam stabil yang digunakan dalam pemesinan CNC standar. Artikel ini akan memandu desainer produk dan tim pengadaan dalam mendefinisikan toleransi fungsional dan ramah manufaktur. Anda akan mempelajari cara efektif menyeimbangkan presisi kelas atas dengan kelangsungan komersial sehari-hari. Kami akan mengeksplorasi kendala material, strategi perkakas penting, dan standar industri yang diterima untuk mengoptimalkan proses produksi Anda berikutnya.
Setiap tim pengembangan produk menginginkan komponen dengan dimensi sempurna. Namun, presisi ekstrem harus dibayar mahal. Anda harus mempertimbangkan biaya finansial terhadap kebutuhan fungsional sebenarnya dari suku cadang tersebut. Memahami perbedaan dasar dalam ekspektasi sangat penting untuk keberhasilan proyek.
Toleransi komersial umumnya menargetkan ±0,005 inci per inci. Mereka fokus pada mempertahankan waktu siklus standar dan menurunkan biaya perkakas. Mereka juga memastikan hasil fungsional yang dapat diterima untuk sebagian besar barang konsumsi. Anda dapat dengan mudah mencapai dimensi ini menggunakan teknik pemrosesan standar. Sebaliknya, toleransi halus atau presisi mendorong batas hingga ±0,002 inci per inci. Dimensi yang lebih ketat ini memerlukan perkakas kelas atas, seperti cetakan SPI Kelas 101. Produsen juga harus menerapkan sistem kontrol suhu yang cermat dan sering melakukan inspeksi metrologi selama produksi.
Pengganda biaya untuk presisi sangat besar. Beralih dari garis dasar standar ke toleransi yang baik dapat dengan mudah melipatgandakan atau melipatgandakan biaya cetakan Anda. Pemesinan yang lebih ketat membutuhkan waktu lebih lama. Penyeimbangan multi-rongga menjadi masalah teknis yang rumit. Anda juga memerlukan iterasi cetakan yang intensif untuk mendapatkan dimensi akhir dengan sempurna.
Implikasi hasil panen sangat penting dalam persamaan ini. Pemanggilan dimensi yang terlalu ketat pasti akan menyebabkan tingkat penolakan yang lebih tinggi dalam pengendalian kualitas. Tim QC akan menandai dan membuang lebih banyak bagian. Pembeli pada akhirnya membayar bahan-bahan yang terbuang, hilangnya jam kerja mesin, dan berkurangnya hasil produksi.
Karakteristik Cetakan Komersial vs. Presisi
| Karakteristik | Toleransi Komersial | Toleransi Halus / Presisi |
|---|---|---|
| Kisaran Khas | ±0,005 inci/dalam | ±0,002 inci/dalam |
| Kelas Perkakas | SPI Kelas 103 atau 102 | SPI Kelas 101 |
| Dampak Biaya | Standar dasar | 2x hingga 3x lebih tinggi |
| Kebutuhan Inspeksi | Pengambilan sampel AQL standar | Pengukuran CMM yang sering |
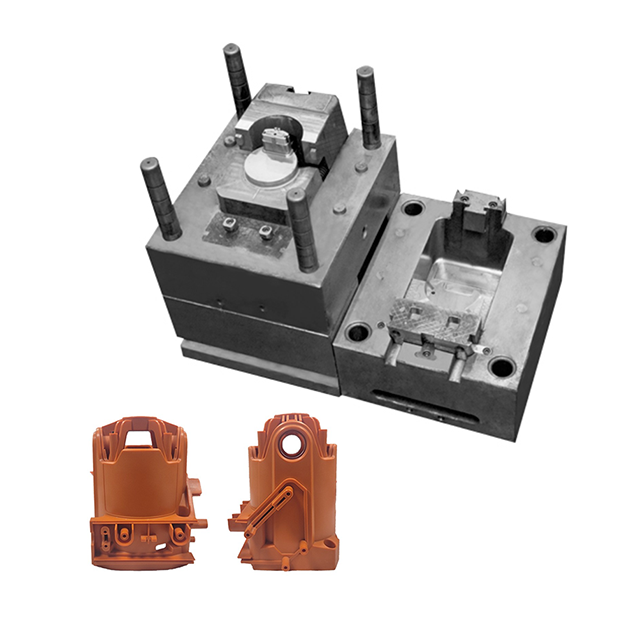
Banyak desainer berasumsi bahwa baja menentukan bentuk akhir bagian. Resin plastik sebenarnya memainkan peran yang jauh lebih besar. Penyusutan material dan karakteristik aliran adalah pembatas terberat pada presisi.
Kita harus membedakan polimer amorf dengan polimer semi-kristal. Resin amorf, seperti Polikarbonat (PC) dan ABS, memiliki penyusutan seragam yang dapat diprediksi. Mereka menyusut secara merata ke segala arah saat mendingin. Polimer semi-kristal, seperti Nylon dan POM (Delrin), berperilaku berbeda. Mereka rentan terhadap penyusutan anisotropik. Ini berarti mereka menyusut pada tingkat yang berbeda-beda tergantung pada arah aliran. Pendinginan yang tidak merata ini secara rutin menyebabkan lengkungan, sehingga merusak akurasi dimensi.
Pengisi kaca semakin memperumit tingkat penyusutan. Menambahkan serat kaca ke resin meningkatkan kekakuan. Ini juga membatasi penyusutan sepanjang arah penyelarasan serat. Anda harus memperhitungkan perilaku terarah ini saat merancang a cetakan injeksi plastik presisi.
Geometri bagian sangat mempengaruhi laju pendinginan. Ketebalan dinding yang tidak seragam menyebabkan pendinginan diferensial di seluruh bagian. Bagian yang tebal membutuhkan waktu lebih lama untuk mengeras dibandingkan bagian yang tipis. Ketika bagian yang tebal mendingin, mereka menarik bagian tipis yang sudah padat. Tekanan internal ini menyebabkan kelengkungan, yang secara langsung mengalahkan pemanggilan dimensi yang ketat.
Kualitas perkakas adalah variabel utama terakhir. Produsen menggunakan pendekatan 'aman baja' untuk melakukan panggilan secara presisi. Mereka sengaja memotong rongga cetakan sedikit lebih kecil dari yang dibutuhkan. Perkakas berkualitas tinggi membutuhkan baja kaku dan bermutu tinggi seperti H13. Baja yang kuat mencegah defleksi alat di bawah tekanan injeksi yang besar, memastikan dimensi komponen yang berulang selama jutaan siklus.
Insinyur sering keliru menerapkan standar pemesinan logam pada komponen plastik. Plastik memerlukan kerangka dimensinya sendiri yang berbeda. Anda harus mengacu pada standar global yang dirancang khusus untuk polimer cetakan.
Kerangka kerja standar seperti DIN 16901 atau ISO 294-4 berfungsi sebagai referensi dasar yang sangat baik. Dokumen-dokumen ini menjelaskan perilaku polimer, penyerapan air, dan ekspansi termal. Mengandalkan toleransi pemesinan logam standar merupakan jaminan kegagalan produksi. Plastik terlalu banyak bergerak setelah meninggalkan cetakan.
Kami sangat menganjurkan penggunaan GD&T (Pengukuran dan Toleransi Geometris). Dimensi linier kaku pada sebagian besar sangat sulit untuk dipertahankan. GD&T memungkinkan Anda mengontrol persyaratan perakitan fungsional dengan lebih baik. Misalnya, menentukan kerataan untuk permukaan penyegelan jauh lebih berguna daripada toleransi ketebalan yang ketat. Kontrol konsentrisitas dan posisi sebenarnya memastikan roda gigi berpasangan terpasang dengan sempurna tanpa terlalu membatasi fitur yang tidak terkait.
Blok judul gambar teknik adalah jebakan umum. Banyak perusahaan membiarkan toleransi default '±0,001' dalam templat CAD standar mereka. Menerapkan blok toleransi ketat universal ini ke file plastik adalah pendorong utama kutipan yang ditolak. Hal ini memaksa pembuat cetakan untuk merekayasa alat secara berlebihan untuk fitur-fitur yang tidak penting, sehingga meningkatkan biaya suku cadang secara tidak perlu.
Rekayasa cerdas memerlukan dimensi strategis. Anda dapat menurunkan biaya dan meningkatkan hasil dengan mengikuti aturan Design for Manufacturability (DFM) yang telah ditetapkan. Fokuskan upaya Anda hanya pada hal yang paling penting.
Penerapan strategi DFM ini akan menentukan keadaan toleransi cetakan injeksi jauh lebih mudah dikelola. Anda melindungi anggaran sekaligus mengamankan fungsionalitas yang dibutuhkan produk Anda.
Banyak vendor menyatakan bahwa mereka dapat menerapkan toleransi yang sangat ketat. Anda harus memverifikasi klaim ini sebelum memotong baja perkakas yang mahal. Mengevaluasi mitra memerlukan melihat data historis dan kontrol proses aktual.
Pertama, mintalah data nyata, bukan janji pemasaran. Instruksikan pembeli pembelian Anda untuk meminta indeks kemampuan proses. Minta laporan Cpk atau Ppk dari proses presisi sebelumnya. Cpk 1,33 atau lebih tinggi membuktikan bahwa mereka dapat secara konsisten memproduksi suku cadang sesuai batas yang Anda perlukan. Tanpa data ini, Anda hanya menebak-nebak.
Selanjutnya, hati-hati menilai metodologi pengendalian proses mereka. Vendor yang cakap harus menggunakan prinsip-prinsip pencetakan ilmiah. Mereka membutuhkan sensor tekanan rongga untuk memantau pencairan secara real time. Mereka juga harus menggunakan teknik pencetakan terpisah. Ini mengisolasi fase pengisian berkecepatan tinggi dari fase pengepakan. Pencetakan terpisah secara drastis mengurangi variasi bagian-ke-bagian.
Anda juga perlu memverifikasi kemampuan metrologi tingkat lanjutnya. Periksa peralatan laboratorium kendali mutu mereka. Apakah mereka menggunakan Mesin Pengukur Koordinat (CMM) otomatis? Apakah mereka memiliki pembanding optik atau teknologi CT scan? Mereka harus benar-benar memiliki peralatan yang diperlukan untuk mengukur ketepatan yang mereka klaim dapat mereka cetak.
Terakhir, dorong tim Anda untuk mengambil langkah selanjutnya yang tepat. Transisi menjauh dari batasan desain teoritis. Terlibat dalam tinjauan DFM formal dan analisis Moldflow dengan vendor terpilih Anda. Langkah kolaboratif ini menyelaraskan ekspektasi sebelum logam apa pun dipotong.
Menentukan dimensi yang tepat untuk komponen plastik memerlukan pemikiran yang cermat. Hal ini terutama merupakan latihan manajemen risiko dan alokasi sumber daya, bukan penyusunan CAD sederhana. Anda harus memahami bagaimana perilaku polimer di dalam perkakas baja yang dipanaskan agar berhasil.
Presisi benar-benar dapat dicapai dalam plastik. Namun, hal ini harus diterapkan secara strategis pada fitur-fitur penting untuk menghindari pemborosan modal. Toleransi yang berlebihan akan meningkatkan anggaran peralatan dan merusak hasil produksi. Dengan menerapkan batasan standar untuk area non-fungsional, Anda melindungi keuntungan Anda.
Sekaranglah waktunya untuk mengoptimalkan proyek Anda yang akan datang. Kami meminta Anda mengunggah file CAD Anda untuk tinjauan DFM teknis. Teknisi kami akan membantu Anda menyelaraskan kebutuhan dimensi Anda dengan realitas manufaktur aktual, memastikan peluncuran produksi yang lancar dan menguntungkan.
J: Umumnya, produsen dapat mencapai ±0,002 inci (±0,05 mm) untuk aplikasi khusus. Hal ini memerlukan resin yang sangat stabil, perkakas yang kuat, dan cetakan dengan rongga tunggal. Beberapa proses pencetakan mikro tingkat lanjut dapat mencapai dimensi yang lebih sempit. Namun, memaksakan batas ini jarang direkomendasikan untuk suku cadang komersial standar karena biayanya yang tinggi.
J: Plastik berperilaku sangat berbeda dibandingkan logam. Polimer mengalami ekspansi termal yang signifikan, laju penyusutan yang bervariasi, dan tekanan internal selama fase pendinginan. Pemesinan CNC memotong logam padat dan stabil pada suhu kamar. Penerapan standar logam pada plastik menjamin tingkat kegagalan yang tinggi dan penolakan batch produksi.
A: Cetakan multi-rongga memperkenalkan lebih banyak variabel pemrosesan. Variasi rongga-ke-rongga terjadi karena perbedaan jarak aliran runner, penurunan tekanan, dan perbedaan pendinginan lokal di seluruh dasar cetakan. Karena variasi ini, biasanya Anda perlu menentukan toleransi yang sedikit lebih longgar dibandingkan dengan cetakan prototipe rongga tunggal.
A: Brankas baja berarti mendesain rongga cetakan awal berukuran agak kecil. Hasilnya, bagian plastik cetakan pertama menjadi sedikit lebih besar atau lebih tebal dari yang dibutuhkan. Jika dimensinya di luar toleransi, pembuat perkakas dapat dengan mudah mengeluarkan logam dari cetakan untuk memperbaikinya, sehingga menghindari pengelasan yang mahal.


