


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-23 Kaynak: Alan


Mühendisler ve ürün tasarımcıları, ürün geliştirme sırasında sıklıkla zor bir dengeleme işiyle karşı karşıya kalır. Mükemmel boyutlandırılmış bir parça istiyorsunuz, ancak her yerde aşırı hassasiyet için çabalamak proje bütçenizi hızla raydan çıkarabilir. Gereksiz derecede sıkı belirtme Enjeksiyon kalıplama toleransları kalıplama maliyetlerini katlanarak artırır, teslim sürelerini uzatır ve üretim hurda oranlarını artırır. Plastik davranışın öngörülemeyen gerçeklerini kabul etmeliyiz. Termoplastikler soğutma işlemi sırasında büzülür, bükülür ve kayar. Bu onları standart CNC işlemede kullanılan stabil metallerden temel olarak farklı kılar. Bu makale, ürün tasarımcılarına ve satın alma ekiplerine işlevsel, üretim dostu toleransların tanımlanmasında rehberlik edecektir. Üst düzey hassasiyet ile günlük ticari uygulanabilirliği etkili bir şekilde nasıl dengeleyeceğinizi öğreneceksiniz. Bir sonraki üretim sürecinizi optimize etmek için malzeme kısıtlamalarını, temel takımlama stratejilerini ve kabul edilen endüstri standartlarını inceleyeceğiz.
Her ürün geliştirme ekibi mükemmel boyutlandırılmış bileşenler ister. Bununla birlikte, aşırı hassasiyetin yüksek bir primi vardır. Mali maliyeti parçanın gerçek işlevsel ihtiyacına göre tartmalısınız. Beklentilerdeki temel farkı anlamak, projenin başarısı için hayati öneme sahiptir.
Ticari toleranslar genellikle inç başına ±0,005 inç'i hedefler. Standart çevrim sürelerini korumaya ve takım maliyetlerini düşürmeye odaklanırlar. Ayrıca çoğu tüketim malı için oldukça kabul edilebilir bir fonksiyonel verim sağlarlar. Standart işleme tekniklerini kullanarak bu boyutlara kolaylıkla ulaşabilirsiniz. Tersine, ince veya hassas toleranslar sınırları inç başına ±0,002 inç'e kadar zorlar. Bu daha dar boyutlar, SPI Sınıf 101 kalıpları gibi yüksek sınıf takımlar gerektirir. Üreticiler ayrıca üretim sırasında titiz sıcaklık kontrol sistemleri uygulamalı ve sık sık metroloji denetimleri yapmalıdır.
Hassasiyetin maliyet çarpanı çok büyüktür. Standart bir taban çizgisinden hassas bir toleransa geçmek, kalıp maliyetlerinizi kolayca ikiye veya üçe katlayabilir. Daha sıkı işleme çok daha uzun sürer. Çok boşluklu dengeleme, karmaşık bir mühendislik baş ağrısına dönüşür. Son boyutları mükemmel bir şekilde ayarlamak için yoğun kalıp yinelemelerine de ihtiyacınız olacak.
Verim etkileri bu denklemde büyük önem taşıyor. Aşırı katı boyut belirtmeleri kaçınılmaz olarak kalite kontrolde daha yüksek ret oranlarına yol açar. Kalite Kontrol ekipleri daha fazla parçayı işaretleyecek ve atacaktır. Alıcı sonuçta bu israf edilen malzemelerin, kaybedilen makine saatlerinin ve azalan üretimin bedelini öder.
Ticari ve Hassas Kalıplama Özellikleri
| Karakteristik | Ticari Toleranslar | İnce / Hassas Toleranslar |
|---|---|---|
| Tipik Aralık | ±0,005 inç/inç | ±0,002 inç/inç |
| Takım Sınıfı | SPI Sınıfı 103 veya 102 | SPI Sınıfı 101 |
| Maliyet Etkisi | Temel standart | 2 ila 3 kat daha yüksek |
| Denetim İhtiyaçları | Standart AQL örneklemesi | Sık CMM ölçümü |
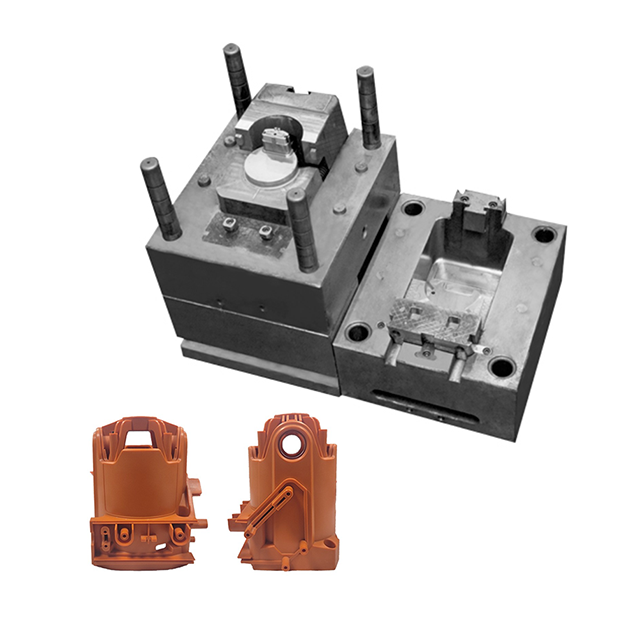
Birçok tasarımcı çeliğin son parça şeklini belirlediğini varsayar. Plastik reçine aslında çok daha büyük bir rol oynuyor. Malzemenin çekmesi ve akış özellikleri hassasiyet açısından en ağır sınırlayıcılardır.
Amorf polimerleri yarı kristal polimerlerle karşılaştırmalıyız. Polikarbonat (PC) ve ABS gibi amorf reçineler öngörülebilir, düzgün bir büzülmeye sahiptir. Soğudukça her yöne eşit olarak küçülürler. Naylon ve POM (Delrin) gibi yarı kristal polimerler farklı davranır. Anizotropik büzülmeye eğilimlidirler. Bu, akış yönüne bağlı olarak farklı oranlarda küçüldükleri anlamına gelir. Bu eşit olmayan soğutma rutin olarak boyutsal doğruluğu bozan çarpıklığa neden olur.
Cam dolgu maddeleri büzülme oranlarını daha da karmaşık hale getirir. Bir reçineye cam elyafı eklemek sertliği arttırır. Aynı zamanda fiber hizalama yönü boyunca büzülmeyi de kısıtlar. Bir tasarım yaparken bu yönsel davranışı hesaba katmalısınız. hassas plastik enjeksiyon kalıbı.
Parça geometrisi soğutma oranlarını büyük ölçüde etkiler. Düzgün olmayan duvar kalınlığı, parça boyunca farklı soğumaya yol açar. Kalın bölümlerin katılaşması ince bölümlere göre daha uzun sürer. Kalın alanlar soğudukça zaten sağlam olan ince alanları çekerler. Bu iç gerilim, çarpıklığa neden olur ve doğrudan sıkı boyutsal belirtme çizgilerini ortadan kaldırır.
Takım kalitesi son ana değişkendir. Üreticiler hassaslık sağlamak için 'çelik kasa' yaklaşımını kullanıyor. Kalıbın boşluğunu kasıtlı olarak gerekenden biraz daha küçük keserler. Yüksek kaliteli bir alet, H13 gibi sert, yüksek kaliteli çelik gerektirir. Güçlü çelik, büyük enjeksiyon basınçları altında takımın sapmasını önleyerek milyonlarca döngüde tekrarlanabilir parça boyutları sağlar.
Mühendisler sıklıkla yanlışlıkla metal işleme standartlarını plastik parçalara uygular. Plastikler kendilerine özgü boyutsal çerçevelere ihtiyaç duyarlar. Kalıplanmış polimerler için özel olarak tasarlanmış küresel standartlara başvurmalısınız.
DIN 16901 veya ISO 294-4 gibi standart çerçeveler mükemmel temel referanslar olarak hizmet eder. Bu belgeler polimer davranışını, nem emilimini ve termal genleşmeyi hesaba katar. Standart metal işleme toleranslarına güvenmek, üretim hatasına giden garantili bir yoldur. Plastikler kalıptan çıktıktan sonra çok fazla hareket ederler.
GD&T'nin (Geometrik Boyutlandırma ve Toleranslandırma) kullanılmasını şiddetle savunuyoruz. Büyük bir parça boyunca katı doğrusal boyutların tutulması herkesin bildiği gibi zordur. GD&T, fonksiyonel montaj gereksinimlerini çok daha iyi kontrol etmenizi sağlar. Örneğin, bir sızdırmazlık yüzeyi için düzlüğün belirtilmesi, katı bir kalınlık toleransından çok daha kullanışlıdır. Eşmerkezlilik ve gerçek konum kontrolleri, eşleşme dişlilerinin ilgisiz özellikleri aşırı kısıtlamadan mükemmel şekilde oturmasını sağlar.
Mühendislik çizimi başlık bloğu yaygın bir tuzaktır. Birçok şirket, standart CAD şablonlarında varsayılan '±0,001' toleransını bırakır. Bu evrensel sıkı tolerans bloğunun plastik bir dosyaya uygulanması, reddedilen tekliflerin birincil nedenidir. Bu, kalıpçıları kritik olmayan özellikler için takım üzerinde aşırı mühendislik yapmaya zorlayarak parça maliyetlerini gereksiz yere şişirir.
Akıllı mühendislik stratejik boyutlandırmayı gerektirir. Yerleşik Üretilebilirlik için Tasarım (DFM) kurallarını takip ederek maliyetleri düşürebilir ve verimi artırabilirsiniz. Çabalarınızı yalnızca en önemli olan yere odaklayın.
Bu DFM stratejilerini uygulamak, ayarlamayı kolaylaştırır enjeksiyon kalıplama toleransları çok daha kolay yönetilebilir. Ürününüzün tam olarak talep ettiği işlevselliği güvence altına alırken bütçenizi de korursunuz.
Birçok satıcı son derece sıkı toleranslara ulaşabileceklerini iddia ediyor. Pahalı takım çeliğini kesmeden önce bu iddiaları doğrulamanız gerekir. Bir ortağı değerlendirmek, onun geçmiş verilerine ve gerçek süreç kontrollerine bakmayı gerektirir.
İlk olarak, pazarlama vaatleri yerine gerçek verileri talep edin. Satın alma alıcılarınıza süreç yeterlilik endekslerini istemeleri talimatını verin. Önceki hassas çalışmalardan Cpk veya Ppk raporları isteyin. 1,33 veya daha yüksek bir Cpk, gerekli limitleriniz dahilinde parçaları tutarlı bir şekilde üretebileceklerini kanıtlar. Bu veriler olmadan sadece tahminde bulunursunuz.
Daha sonra süreç kontrol metodolojilerini dikkatlice değerlendirin. Yetenekli bir satıcı bilimsel kalıplama ilkelerini kullanmalıdır. Erimeyi gerçek zamanlı olarak izlemek için boşluk basınç sensörlerine ihtiyaçları var. Ayrıca ayrıştırılmış kalıplama tekniklerini de kullanmaları gerekir. Bu, yüksek hızlı doldurma aşamasını paketleme aşamasından izole eder. Ayrılmış kalıplama, parçadan parçaya varyasyonu büyük ölçüde azaltır.
Ayrıca gelişmiş metroloji yeteneklerini de doğrulamanız gerekir. Kalite kontrol laboratuvar ekipmanlarını kontrol edin. Otomatik Koordinat Ölçüm Makineleri (CMM) kullanıyorlar mı? Optik karşılaştırıcıları veya CT tarama teknolojisi var mı? Kalıplayabileceklerini iddia ettikleri hassasiyeti ölçebilecek donanıma sahip olmaları gerekiyor.
Son olarak ekibinizi sonraki doğru adımları atmaya teşvik edin. Teorik tasarım sınırlarından uzaklaşma. Kısa listedeki tedarikçinizle resmi bir DFM incelemesi ve Moldflow analizi yapın. Bu işbirliğine dayalı adım, herhangi bir metal kesilmeden önce beklentileri uyumlu hale getirir.
Plastik bileşenler için kesin boyutların belirlenmesi dikkatli düşünmeyi gerektirir. Basit CAD taslağının hazırlanmasından ziyade öncelikle risk yönetimi ve kaynak tahsisine ilişkin bir alıştırmadır. Başarılı olmak için polimerlerin ısıtılmış çelik bir alet içinde nasıl davrandığını anlamalısınız.
Plastiklerde hassasiyete kesinlikle ulaşılabilir. Ancak sermaye israfını önlemek için kritik özelliklere stratejik olarak uygulanması gerekir. Aşırı tolerans, takım bütçelerini artırır ve üretim verimini düşürür. İşlevsel olmayan alanlar için standart sınırları benimseyerek kârlılığınızı korursunuz.
Şimdi yaklaşmakta olan projenizi optimize etme zamanı. Teknik bir DFM incelemesi için CAD dosyanızı yüklemenizi rica ediyoruz. Mühendislerimiz, boyutsal gereksinimlerinizi gerçek üretim gerçekleriyle uyumlu hale getirmenize yardımcı olacak ve sorunsuz ve karlı bir üretim lansmanı sağlayacak.
C: Genellikle üreticiler özel uygulamalar için ±0,002 inç (±0,05 mm) değerine ulaşabilirler. Bu, oldukça dayanıklı reçineler, sağlam aletler ve tek boşluklu kalıplar gerektirir. Bazı gelişmiş mikro kalıplama işlemleri daha da sıkı boyutlara ulaşabilir. Ancak yüksek maliyetler nedeniyle standart ticari parçalar için bu sınırların zorlanması nadiren tavsiye edilir.
C: Plastikler metallerden tamamen farklı davranır. Polimerler soğuma aşamasında önemli miktarda termal genleşmeye, çeşitli büzülme oranlarına ve iç gerilimlere maruz kalır. CNC işleme, oda sıcaklığında sağlam, sağlam metali keser. Metal standartlarının plastiğe uygulanması, yüksek arıza oranlarını ve reddedilen üretim partilerini garanti eder.
C: Çok boşluklu kalıplar daha fazla işleme değişkeni sunar. Farklı koşucu akış mesafeleri, basınç düşüşleri ve kalıp tabanı boyunca lokal soğutma farklılıkları nedeniyle boşluktan boşluğa farklılıklar meydana gelir. Bu farklılıklar nedeniyle genellikle tek boşluklu prototip kalıba kıyasla biraz daha gevşek toleranslar belirtmeniz gerekir.
C: Çelik kasa, ilk kalıp boşluğunun biraz daha küçük tasarlanması anlamına gelir. Sonuç olarak, ilk kalıplanmış plastik parça ihtiyaç duyulandan biraz daha büyük veya daha kalın çıkıyor. Boyut toleransın dışındaysa alet üreticisi metali kalıptan kolayca çıkararak sabitleyebilir ve pahalı kaynak işlemlerine gerek kalmaz.


