


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Les ingénieurs et les concepteurs de produits sont souvent confrontés à un exercice d’équilibre difficile lors du développement de produits. Vous souhaitez une pièce parfaitement dimensionnée, mais rechercher une précision extrême partout peut rapidement faire dérailler le budget de votre projet. Spécifier inutilement serré Les tolérances de moulage par injection augmentent de façon exponentielle les coûts d’outillage, prolongent les délais de livraison et font augmenter les taux de rebuts de fabrication. Nous devons reconnaître les réalités imprévisibles du comportement plastique. Les thermoplastiques rétrécissent, se déforment et se déplacent pendant le processus de refroidissement. Cela les rend fondamentalement différents des métaux stables utilisés dans l’usinage CNC standard. Cet article guidera les concepteurs de produits et les équipes d’approvisionnement dans la définition de tolérances fonctionnelles et conviviales pour la fabrication. Vous apprendrez à équilibrer efficacement la précision haut de gamme et la viabilité commerciale au quotidien. Nous explorerons les contraintes matérielles, les stratégies d’outillage essentielles et les normes acceptées de l’industrie pour optimiser votre prochaine série de production.
Chaque équipe de développement de produits souhaite des composants parfaitement dimensionnés. Cependant, une précision extrême a un prix élevé. Vous devez mettre en balance le coût financier avec le besoin fonctionnel réel de la pièce. Comprendre la différence de base dans les attentes est essentiel pour la réussite du projet.
Les tolérances commerciales ciblent généralement ±0,005 pouces par pouce. Ils se concentrent sur le maintien de temps de cycle standard et la réduction des coûts d’outillage. Ils garantissent également un rendement fonctionnel très acceptable pour la plupart des biens de consommation. Vous pouvez facilement atteindre ces dimensions en utilisant des techniques de traitement standard. À l’inverse, les tolérances fines ou de précision repoussent les limites jusqu’à ±0,002 pouces par pouce. Ces dimensions plus serrées nécessitent un outillage haut de gamme, tel que des moules SPI Classe 101. Les fabricants doivent également mettre en œuvre des systèmes méticuleux de contrôle de la température et effectuer de fréquentes inspections métrologiques pendant la production.
Le multiplicateur de coûts pour la précision est énorme. Passer d'une base de référence standard à une tolérance fine peut facilement doubler ou tripler vos coûts de moulage. Un usinage plus serré prend tout simplement beaucoup plus de temps. L’équilibrage multi-cavités devient un casse-tête d’ingénierie complexe. Vous aurez également besoin d’itérations intensives du moule pour définir parfaitement les dimensions finales.
Les implications en termes de rendement sont très importantes dans cette équation. Des indications dimensionnelles trop strictes entraînent inévitablement des taux de rejet plus élevés lors du contrôle qualité. Les équipes de contrôle qualité signaleront et élimineront davantage de pièces. L’acheteur paie en fin de compte ce gaspillage de matériaux, ces heures de machine perdues et cette réduction de la production.
Caractéristiques du moulage commercial ou de précision
| caractéristiques | Tolérances commerciales | Tolérances fines/de précision |
|---|---|---|
| Gamme typique | ±0,005 po/po | ±0,002 po/po |
| Cours d'outillage | SPI Classe 103 ou 102 | Classe SPI 101 |
| Impact sur les coûts | Norme de base | 2x à 3x plus élevé |
| Besoins en matière d'inspection | Échantillonnage NQA standard | Mesure fréquente de la MMT |
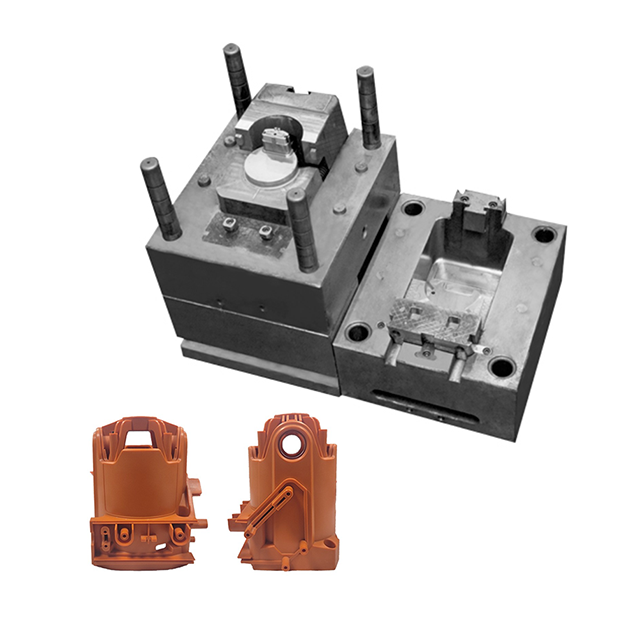
De nombreux concepteurs supposent que l’acier dicte la forme finale de la pièce. La résine plastique joue en réalité un rôle bien plus important. Le retrait du matériau et les caractéristiques d'écoulement sont les principaux limitateurs de la précision.
Il faut opposer les polymères amorphes aux polymères semi-cristallins. Les résines amorphes, comme le polycarbonate (PC) et l'ABS, ont un retrait prévisible et uniforme. Ils rétrécissent uniformément dans toutes les directions en refroidissant. Les polymères semi-cristallins, comme le nylon et le POM (Delrin), se comportent différemment. Ils sont sujets au retrait anisotrope. Cela signifie qu’ils rétrécissent à des rythmes différents selon la direction du flux. Ce refroidissement irrégulier provoque régulièrement un gauchissement qui détruit la précision dimensionnelle.
Les charges de verre compliquent encore davantage les taux de retrait. L'ajout de fibres de verre à une résine augmente la rigidité. Cela limite également le retrait dans la direction de l’alignement des fibres. Vous devez tenir compte de ce comportement directionnel lors de la conception d'un moule d'injection plastique de précision.
La géométrie des pièces influence fortement les taux de refroidissement. Une épaisseur de paroi non uniforme entraîne un refroidissement différentiel à travers la pièce. Les sections épaisses mettent plus de temps à se solidifier que les sections minces. Au fur et à mesure que les zones épaisses refroidissent, elles tirent sur les zones minces déjà solides. Cette contrainte interne provoque un gauchissement, annulant directement les légendes dimensionnelles serrées.
La qualité de l’outillage est la dernière variable majeure. Les fabricants utilisent une approche « sans danger pour l'acier » pour obtenir une précision optimale. Ils ont volontairement découpé la cavité du moule légèrement plus petite que nécessaire. Un outil de haute qualité nécessite un acier rigide de haute qualité comme le H13. L'acier robuste empêche la déformation de l'outil sous des pressions d'injection massives, garantissant ainsi des dimensions de pièces reproductibles sur des millions de cycles.
Les ingénieurs appliquent souvent par erreur les normes d’usinage des métaux aux pièces en plastique. Les plastiques nécessitent leurs propres structures dimensionnelles distinctes. Vous devez faire référence aux normes mondiales conçues spécifiquement pour les polymères moulés.
Les cadres standards tels que DIN 16901 ou ISO 294-4 constituent d'excellentes références de base. Ces documents tiennent compte du comportement des polymères, de l'absorption d'humidité et de la dilatation thermique. S'appuyer sur des tolérances standard d'usinage des métaux est une voie garantie vers l'échec de la production. Les plastiques bougent tout simplement trop après avoir quitté le moule.
Nous préconisons fortement l'utilisation de GD&T (Geometric Dimensioning and Tolerancing). Les dimensions linéaires rigides sur une grande pièce sont notoirement difficiles à respecter. GD&T vous permet de mieux contrôler les exigences d’assemblage fonctionnel. Par exemple, spécifier la planéité d'une face d'étanchéité est bien plus utile qu'une tolérance d'épaisseur stricte. La concentricité et les véritables contrôles de position garantissent que les engrenages correspondants s'adaptent parfaitement sans trop contraindre les caractéristiques non liées.
Le cartouche de dessin technique est un piège courant. De nombreuses entreprises laissent une tolérance par défaut de « ±0,001 » dans leurs modèles CAO standard. L’application de ce bloc universel à tolérance serrée à un fichier en plastique est l’une des principales causes de devis rejetés. Cela oblige les mouleurs à sur-concevoir l'outil pour des fonctionnalités non critiques, gonflant inutilement les coûts des pièces.
L’ingénierie intelligente nécessite un dimensionnement stratégique. Vous pouvez réduire les coûts et améliorer les rendements en suivant les règles établies de conception pour la fabricabilité (DFM). Concentrez vos efforts uniquement là où ils comptent le plus.
La mise en œuvre de ces stratégies DFM permet de définir tolérances de moulage par injection beaucoup plus gérables. Vous protégez votre budget tout en garantissant les fonctionnalités exactes exigées par votre produit.
De nombreux fournisseurs affirment pouvoir respecter des tolérances extrêmement strictes. Vous devez vérifier ces affirmations avant de couper de l'acier à outils coûteux. L'évaluation d'un partenaire nécessite d'examiner ses données historiques et ses contrôles de processus réels.
Premièrement, exigez des données réelles plutôt que des promesses marketing. Demandez à vos acheteurs de demander des indices de capacité de processus. Demandez des rapports Cpk ou Ppk à partir d’exécutions de précision précédentes. Un Cpk de 1,33 ou supérieur prouve qu'ils peuvent produire systématiquement des pièces dans les limites requises. Sans ces données, vous ne faites que deviner.
Ensuite, évaluez soigneusement leurs méthodologies de contrôle des processus. Un fournisseur compétent doit utiliser des principes scientifiques de moulage. Ils ont besoin de capteurs de pression dans la cavité pour surveiller la matière fondue en temps réel. Ils doivent également utiliser des techniques de moulage découplées. Cela isole la phase de remplissage à grande vitesse de la phase d'emballage. Le moulage découplé réduit considérablement les variations d’une pièce à l’autre.
Vous devez également vérifier leurs capacités de métrologie avancées. Vérifiez leur équipement de laboratoire de contrôle qualité. Utilisent-ils des machines à mesurer tridimensionnelles (MMT) automatisées ? Disposent-ils de comparateurs optiques ou d’une technologie de tomodensitométrie ? Ils doivent en effet posséder l’équipement nécessaire pour mesurer la précision qu’ils prétendent pouvoir mouler.
Enfin, encouragez votre équipe à prendre les bonnes mesures. Éloignez-vous des limites théoriques de la conception. Participez à un examen DFM formel et à une analyse Moldflow avec votre fournisseur présélectionné. Cette étape collaborative aligne les attentes avant que le métal ne soit coupé.
Spécifier des dimensions précises pour les composants en plastique nécessite une réflexion approfondie. Il s’agit avant tout d’un exercice de gestion des risques et d’allocation des ressources, plutôt que d’une simple rédaction CAO. Pour réussir, vous devez comprendre comment les polymères se comportent à l’intérieur d’un outil en acier chauffé.
La précision est absolument réalisable dans les plastiques. Cependant, il doit être appliqué de manière stratégique aux fonctionnalités critiques pour éviter de gaspiller du capital. Une tolérance excessive fait grimper les budgets d’outillage et ruine les rendements de production. En adoptant des limites standard pour les domaines non fonctionnels, vous protégez vos résultats.
Il est maintenant temps d’optimiser votre prochain projet. Nous vous invitons à télécharger votre fichier CAO pour un examen technique DFM. Nos ingénieurs vous aideront à aligner vos exigences dimensionnelles avec les réalités réelles de fabrication, garantissant ainsi un lancement de production fluide et rentable.
R : Généralement, les fabricants peuvent atteindre ±0,002 pouces (±0,05 mm) pour les applications spécialisées. Cela nécessite des résines très stables, un outillage robuste et des moules à empreinte unique. Certains procédés avancés de micromoulage permettent d’obtenir des dimensions encore plus étroites. Cependant, repousser ces limites est rarement recommandé pour les pièces commerciales standards en raison des coûts élevés.
R : Les plastiques se comportent totalement différemment des métaux. Les polymères sont soumis à une dilatation thermique importante, à des taux de retrait variés et à des contraintes internes pendant la phase de refroidissement. L'usinage CNC coupe du métal stable et solide à température ambiante. L'application de normes métalliques au plastique garantit des taux d'échec élevés et des lots de production rejetés.
R : Les moules multi-empreintes introduisent davantage de variables de traitement. Des variations d'une cavité à l'autre se produisent en raison des différentes distances d'écoulement des canaux, des chutes de pression et des différences de refroidissement localisées à travers la base du moule. En raison de ces variations, vous devez généralement spécifier des tolérances légèrement plus souples par rapport à un moule prototype à empreinte unique.
R : La sécurité de l'acier signifie concevoir la cavité du moule initiale légèrement sous-dimensionnée. En conséquence, la première pièce en plastique moulée ressort légèrement plus grande ou plus épaisse que nécessaire. Si la dimension est hors tolérance, l’outilleur peut facilement retirer le métal du moule pour le fixer, évitant ainsi des soudages coûteux.


