


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/09/2026 Origine: Sito


Ingegneri e progettisti di prodotto spesso si trovano ad affrontare un difficile equilibrio durante lo sviluppo del prodotto. Desideri una parte perfettamente dimensionata, ma spingere per la precisione estrema ovunque può far deragliare rapidamente il budget del tuo progetto. Specificazione inutilmente stretta Le tolleranze dello stampaggio a iniezione aumentano esponenzialmente i costi degli utensili, prolungano i tempi di consegna e aumentano il tasso di scarti di produzione. Dobbiamo riconoscere le realtà imprevedibili del comportamento della plastica. I materiali termoplastici si restringono, si deformano e si spostano durante il processo di raffreddamento. Ciò li rende fondamentalmente diversi dai metalli stabili utilizzati nella lavorazione CNC standard. Questo articolo guiderà i progettisti di prodotto e i team di approvvigionamento nella definizione delle tolleranze funzionali e favorevoli alla produzione. Imparerai come bilanciare in modo efficace la precisione di fascia alta con la fattibilità commerciale quotidiana. Esploreremo i vincoli relativi ai materiali, le strategie di attrezzaggio essenziali e gli standard di settore accettati per ottimizzare la prossima produzione.
Ogni team di sviluppo prodotto desidera componenti perfettamente dimensionati. Tuttavia, la precisione estrema ha un prezzo elevato. È necessario valutare il costo finanziario rispetto all'effettiva necessità funzionale della parte. Comprendere la differenza di base nelle aspettative è vitale per il successo del progetto.
Le tolleranze commerciali generalmente sono pari a ±0,005 pollici per pollice. Si concentrano sul mantenimento di tempi di ciclo standard e sulla riduzione dei costi degli utensili. Garantiscono inoltre una resa funzionale altamente accettabile per la maggior parte dei beni di consumo. È possibile ottenere facilmente queste dimensioni utilizzando tecniche di lavorazione standard. Al contrario, le tolleranze fini o di precisione spingono i limiti fino a ±0,002 pollici per pollice. Queste dimensioni più strette richiedono attrezzature di alta classe, come gli stampi SPI Classe 101. I produttori devono inoltre implementare meticolosi sistemi di controllo della temperatura e condurre frequenti ispezioni metrologiche durante la produzione.
Il moltiplicatore dei costi per la precisione è enorme. Passare da una linea di base standard a una tolleranza fine può facilmente raddoppiare o triplicare i costi dello stampo. Una lavorazione più stretta richiede semplicemente molto più tempo. Il bilanciamento multi-cavità diventa un complesso grattacapo ingegneristico. Avrai anche bisogno di iterazioni intensive dello stampo per comporre perfettamente le dimensioni finali.
Le implicazioni in termini di rendimento sono molto importanti in questa equazione. Didascalie dimensionali eccessivamente rigide portano inevitabilmente a tassi di scarto più elevati nel controllo di qualità. I team di controllo qualità contrassegneranno e scarteranno più parti. Alla fine è l’acquirente a pagare per lo spreco di materiali, le ore macchina perse e la riduzione della produzione.
Caratteristiche di stampaggio commerciale e di precisione
| caratteristiche | Tolleranze commerciali | Tolleranze fini/di precisione |
|---|---|---|
| Gamma tipica | ±0,005 pollici/pollici | ±0,002 pollici/pollici |
| Classe di utensili | Classe SPI 103 o 102 | Classe SPI 101 |
| Impatto sui costi | Norma di base | Da 2x a 3x superiore |
| Esigenze di ispezione | Campionamento AQL standard | Misurazione frequente con CMM |
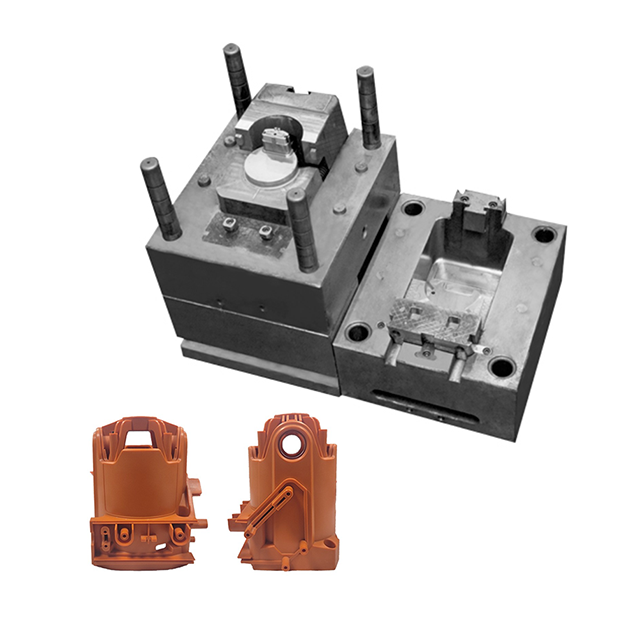
Molti progettisti presumono che l'acciaio determini la forma della parte finale. La resina plastica in realtà gioca un ruolo molto più importante. Il ritiro del materiale e le caratteristiche del flusso sono i maggiori limiti alla precisione.
Dobbiamo contrapporre i polimeri amorfi ai polimeri semicristallini. Le resine amorfe, come il policarbonato (PC) e l'ABS, hanno un ritiro prevedibile e uniforme. Si restringono uniformemente in tutte le direzioni mentre si raffreddano. I polimeri semicristallini, come il Nylon e il POM (Delrin), si comportano diversamente. Sono soggetti a ritiro anisotropo. Ciò significa che si restringono a velocità diverse a seconda della direzione del flusso. Questo raffreddamento irregolare provoca regolarmente deformazioni, che distruggono la precisione dimensionale.
I riempitivi di vetro complicano ulteriormente i tassi di restringimento. L'aggiunta di fibre di vetro a una resina aumenta la rigidità. Limita inoltre il ritiro lungo la direzione dell'allineamento delle fibre. È necessario tenere conto di questo comportamento direzionale durante la progettazione di a stampo per iniezione plastica di precisione.
La geometria della parte influenza fortemente la velocità di raffreddamento. Lo spessore della parete non uniforme porta a un raffreddamento differenziale attraverso la parte. Le sezioni spesse richiedono più tempo per solidificarsi rispetto alle sezioni sottili. Quando le aree spesse si raffreddano, tirano le aree sottili già solide. Questo stress interno provoca deformazioni, vanificando direttamente i richiami dimensionali ristretti.
La qualità degli utensili è l'ultima variabile principale. I produttori utilizzano un approccio 'acciaio sicuro' per ottenere precisione. Tagliano volutamente la cavità dello stampo leggermente più piccola del necessario. Uno strumento di alta qualità richiede acciaio rigido e di alta qualità come H13. Il robusto acciaio impedisce la flessione dell'utensile sotto massicce pressioni di iniezione, garantendo dimensioni della parte ripetibili per milioni di cicli.
Gli ingegneri spesso applicano erroneamente gli standard di lavorazione dei metalli alle parti in plastica. Le materie plastiche richiedono strutture dimensionali proprie. Dovresti fare riferimento agli standard globali progettati specificamente per i polimeri stampati.
Strutture standard come DIN 16901 o ISO 294-4 fungono da eccellenti riferimenti di base. Questi documenti tengono conto del comportamento del polimero, dell'assorbimento di umidità e dell'espansione termica. Affidarsi alle tolleranze standard di lavorazione dei metalli è un percorso garantito verso il fallimento della produzione. La plastica semplicemente si muove troppo dopo aver lasciato lo stampo.
Sosteniamo fortemente l'utilizzo di GD&T (dimensionamento geometrico e tolleranza). Le dimensioni lineari rigide su una parte ampia sono notoriamente difficili da mantenere. GD&T consente di controllare molto meglio i requisiti di assemblaggio funzionale. Ad esempio, specificare la planarità per una faccia di tenuta è molto più utile di una rigorosa tolleranza di spessore. I controlli di concentricità e posizione reale garantiscono che gli ingranaggi accoppiati si adattino perfettamente senza vincolare eccessivamente le caratteristiche non correlate.
Il cartiglio del disegno tecnico è una trappola comune. Molte aziende lasciano una tolleranza '±0,001' predefinita nei modelli CAD standard. L'applicazione di questo blocco universale di tolleranza stretta a un file di plastica è uno dei principali fattori che determinano il rifiuto dei preventivi. Costringe gli stampatori a riprogettare eccessivamente lo strumento per caratteristiche non critiche, gonfiando inutilmente i costi delle parti.
L’ingegneria intelligente richiede un dimensionamento strategico. Puoi ridurre i costi e migliorare i rendimenti seguendo le regole stabilite di Design for Manufacturability (DFM). Concentra i tuoi sforzi solo dove contano di più.
L’implementazione di queste strategie DFM facilita l’impostazione tolleranze dello stampaggio a iniezione molto più gestibili. Proteggi il tuo budget assicurando al contempo l'esatta funzionalità richiesta dal tuo prodotto.
Molti fornitori affermano di poter raggiungere tolleranze estremamente strette. È necessario verificare queste affermazioni prima di tagliare costosi acciai per utensili. La valutazione di un partner richiede l'esame dei suoi dati storici e dei controlli di processo effettivi.
In primo luogo, richiedere dati reali anziché promesse di marketing. Chiedi ai tuoi acquirenti acquirenti di richiedere indici di capacità di processo. Richiedi report Cpk o Ppk da precedenti esecuzioni di precisione. Un Cpk pari o superiore a 1,33 dimostra che possono produrre costantemente parti entro i limiti richiesti. Senza questi dati, stai semplicemente indovinando.
Successivamente, valutare attentamente le loro metodologie di controllo dei processi. Un fornitore capace dovrebbe utilizzare principi di modellamento scientifici. Hanno bisogno di sensori di pressione nella cavità per monitorare la fusione in tempo reale. Devono inoltre utilizzare tecniche di stampaggio disaccoppiate. Ciò isola la fase di riempimento ad alta velocità dalla fase di confezionamento. Lo stampaggio disaccoppiato riduce drasticamente la variazione da parte a parte.
È inoltre necessario verificare le loro capacità metrologiche avanzate. Controlla le loro attrezzature di laboratorio per il controllo qualità. Utilizzano macchine di misura a coordinate automatizzate (CMM)? Hanno comparatori ottici o tecnologia di scansione TC? Devono effettivamente possedere l'attrezzatura necessaria per misurare la precisione che affermano di poter modellare.
Infine, incoraggia il tuo team a compiere i passi successivi giusti. Uscita dai limiti teorici della progettazione. Partecipa a una revisione DFM formale e all'analisi Moldflow con il tuo fornitore selezionato. Questa fase collaborativa allinea le aspettative prima che qualsiasi metallo venga tagliato.
Specificare dimensioni precise per i componenti in plastica richiede un'attenta riflessione. Si tratta principalmente di un esercizio di gestione del rischio e di allocazione delle risorse, piuttosto che di una semplice stesura CAD. Per avere successo è necessario comprendere come si comportano i polimeri all'interno di uno strumento in acciaio riscaldato.
La precisione è assolutamente ottenibile nella plastica. Tuttavia, deve essere applicato strategicamente alle caratteristiche critiche per evitare sprechi di capitale. Una tolleranza eccessiva fa lievitare i budget per gli utensili e rovina i rendimenti di produzione. Adottando limiti standard per le aree non funzionali, proteggi i tuoi profitti.
Ora è il momento di ottimizzare il tuo prossimo progetto. Ti invitiamo a caricare il tuo file CAD per una revisione tecnica DFM. I nostri ingegneri ti aiuteranno ad allineare i tuoi requisiti dimensionali con le realtà produttive effettive, garantendo un avvio della produzione regolare e redditizio.
R: Generalmente, i produttori possono raggiungere ±0,002 pollici (±0,05 mm) per applicazioni specializzate. Ciò richiede resine altamente stabili, attrezzature robuste e stampi a cavità singola. Alcuni processi avanzati di microstampaggio possono raggiungere dimensioni ancora più strette. Tuttavia, spingersi oltre questi limiti è raramente consigliato per le parti commerciali standard a causa dei costi elevati.
R: La plastica si comporta in modo completamente diverso rispetto ai metalli. I polimeri sono soggetti a significativa dilatazione termica, tassi di restringimento variabili e stress interni durante la fase di raffreddamento. La lavorazione CNC taglia metalli stabili e solidi a temperatura ambiente. L’applicazione degli standard metallici alla plastica garantisce elevati tassi di fallimento e lotti di produzione scartati.
R: Gli stampi multi-cavità introducono più variabili di lavorazione. Le variazioni da cavità a cavità si verificano a causa delle diverse distanze del flusso del canale, delle cadute di pressione e delle differenze di raffreddamento localizzate sulla base dello stampo. A causa di queste variazioni, generalmente è necessario specificare tolleranze leggermente più ampie rispetto a uno stampo prototipo a cavità singola.
R: Acciaio sicuro significa progettare la cavità iniziale dello stampo leggermente sottodimensionata. Di conseguenza, la prima parte in plastica stampata risulta leggermente più grande o più spessa del necessario. Se la dimensione è fuori tolleranza, l'attrezzista può rimuovere facilmente il metallo dallo stampo per fissarlo, evitando costose saldature.


