


Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 23-09-2026 Nguồn gốc: Địa điểm


injection molding tolerances exponentially increases tooling costs, extends lead times, and drives up manufacturing scrap rates. We must acknowledge the unpredictable realities of plastic behavior. Nhựa nhiệt dẻo co lại, cong vênh và dịch chuyển trong quá trình làm mát. Điều này làm cho chúng khác biệt cơ bản với các kim loại ổn định được sử dụng trong gia công CNC tiêu chuẩn. Bài viết này sẽ hướng dẫn các nhà thiết kế sản phẩm và nhóm mua sắm xác định dung sai phù hợp với chức năng, thân thiện với sản xuất. You will learn how to effectively balance high-end precision with everyday commercial viability. We will explore material constraints, essential tooling strategies, and accepted industry standards to optimize your next production run.
Dung sai thương mại thường nhắm mục tiêu ± 0,005 inch mỗi inch. They focus on maintaining standard cycle times and lower tooling costs. They also ensure a highly acceptable functional yield for most consumer goods. You can easily achieve these dimensions using standard processing techniques. Conversely, fine or precision tolerances push limits down to ±0.002 inches per inch. Những kích thước chặt chẽ hơn này yêu cầu dụng cụ cao cấp, chẳng hạn như khuôn SPI Lớp 101. Manufacturers must also implement meticulous temperature control systems and conduct frequent metrology inspections during production.
~!phoenix_var107_0!~
| ~!phoenix_var107_1!~ | ~!phoenix_var107_2!~ | ~!phoenix_var107_3!~ |
|---|---|---|
| Phạm vi điển hình | ±0,005 inch/năm | ±0,002 inch/năm |
| Lớp dụng cụ | SPI Lớp 103 hoặc 102 | SPI lớp 101 |
| Tác động chi phí | Tiêu chuẩn cơ bản | Cao hơn gấp 2 đến 3 lần |
| Nhu cầu kiểm tra | Lấy mẫu AQL tiêu chuẩn | Đo CMM thường xuyên |
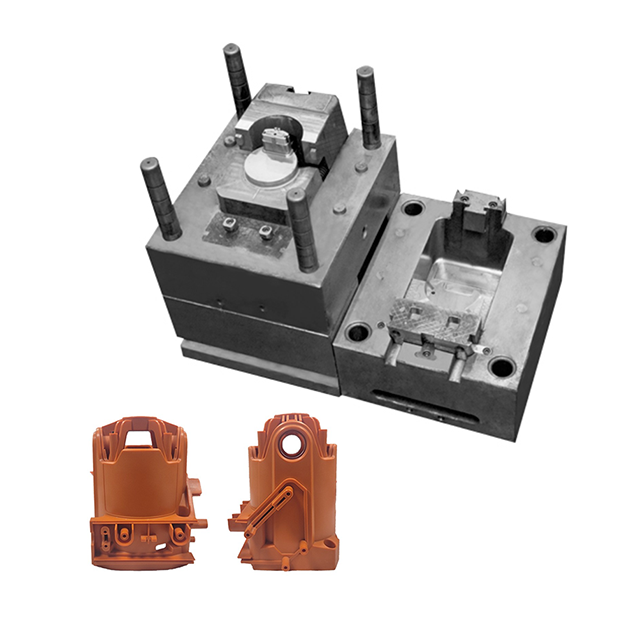
Nhiều nhà thiết kế cho rằng thép quyết định hình dạng phần cuối cùng. Nhựa nhựa thực sự đóng một vai trò lớn hơn nhiều. Độ co rút và đặc tính dòng chảy của vật liệu là những hạn chế lớn nhất về độ chính xác.
Chúng ta phải đối chiếu các polyme vô định hình với các polyme bán tinh thể. Các loại nhựa vô định hình, như Polycarbonate (PC) và ABS, có độ co rút đồng đều và có thể dự đoán được. Chúng co lại đều theo mọi hướng khi nguội đi. Các polyme bán tinh thể, như Nylon và POM (Delrin), hoạt động khác nhau. Chúng dễ bị co rút dị hướng. Điều này có nghĩa là chúng co lại với tốc độ khác nhau tùy thuộc vào hướng dòng chảy. Việc làm mát không đồng đều này thường xuyên gây ra hiện tượng cong vênh, phá hủy độ chính xác về chiều.
Chất độn thủy tinh làm phức tạp thêm tỷ lệ co ngót. Thêm sợi thủy tinh vào nhựa sẽ làm tăng độ cứng. Nó cũng hạn chế sự co ngót dọc theo hướng căn chỉnh của sợi. You must account for this directional behavior when designing a khuôn ép nhựa chính xác.
Hình dạng bộ phận ảnh hưởng lớn đến tốc độ làm mát. Độ dày thành không đồng đều dẫn đến sự làm mát chênh lệch trên toàn bộ chi tiết. Phần dày mất nhiều thời gian để đông cứng hơn phần mỏng. Khi các vùng dày nguội đi, chúng kéo lên các vùng mỏng vốn đã rắn chắc. Ứng suất bên trong này gây ra hiện tượng cong vênh, trực tiếp phá hủy các chú thích có kích thước chặt chẽ.
Chất lượng dụng cụ là biến số chính cuối cùng. Các nhà sản xuất sử dụng phương pháp 'an toàn bằng thép' để quay số chính xác. Họ cố tình cắt khoang khuôn nhỏ hơn một chút so với yêu cầu. Một dụng cụ chất lượng cao cần có thép cứng, cao cấp như H13. Thép chắc chắn ngăn chặn sự biến dạng của dụng cụ dưới áp suất phun lớn, đảm bảo kích thước bộ phận có thể lặp lại qua hàng triệu chu kỳ.
Các kỹ sư thường áp dụng nhầm các tiêu chuẩn gia công kim loại cho các bộ phận bằng nhựa. Plastics require their own distinct dimensional frameworks. You should reference global standards designed specifically for molded polymers.
Các khuôn khổ tiêu chuẩn như DIN 16901 hoặc ISO 294-4 đóng vai trò là tài liệu tham khảo cơ bản tuyệt vời. Những tài liệu này giải thích hành vi của polyme, sự hấp thụ độ ẩm và sự giãn nở nhiệt. Dựa vào dung sai gia công kim loại tiêu chuẩn là con đường đảm bảo dẫn đến thất bại trong sản xuất. Nhựa đơn giản là di chuyển quá nhiều sau khi rời khỏi khuôn.
Chúng tôi ủng hộ mạnh mẽ việc sử dụng GD&T (Kích thước và dung sai hình học). Các kích thước tuyến tính cứng nhắc trên một phần lớn nổi tiếng là khó giữ. GD&T cho phép bạn kiểm soát các yêu cầu lắp ráp chức năng tốt hơn nhiều. Ví dụ, việc chỉ định độ phẳng cho bề mặt bịt kín sẽ hữu ích hơn nhiều so với dung sai độ dày nghiêm ngặt. Điều khiển độ đồng tâm và vị trí thực đảm bảo các bánh răng ăn khớp khớp hoàn hảo mà không hạn chế quá mức các tính năng không liên quan.
Khối tiêu đề bản vẽ kỹ thuật là một cái bẫy phổ biến. Nhiều công ty để lại dung sai mặc định '±0,001' trong các mẫu CAD tiêu chuẩn của họ. Việc áp dụng khối dung sai chặt chẽ phổ biến này vào tệp nhựa là nguyên nhân chính dẫn đến các báo giá bị từ chối. Nó buộc các nhà đúc khuôn phải thiết kế công cụ quá mức cho các tính năng không quan trọng, làm tăng chi phí linh kiện một cách không cần thiết.
Smart engineering requires strategic dimensioning. You can lower costs and improve yields by following established Design for Manufacturability (DFM) rules. Chỉ tập trung nỗ lực của bạn vào nơi chúng quan trọng nhất.
Việc thực hiện các chiến lược DFM này giúp cho việc thiết lập dung sai ép phun dễ quản lý hơn nhiều. Bạn bảo vệ ngân sách của mình trong khi vẫn đảm bảo chức năng chính xác mà sản phẩm của bạn yêu cầu.
Many vendors claim they can hit extremely tight tolerances. You must verify these claims before cutting expensive tooling steel. Đánh giá đối tác đòi hỏi phải xem xét dữ liệu lịch sử và các biện pháp kiểm soát quy trình thực tế của họ.
Đầu tiên, hãy yêu cầu dữ liệu thực tế hơn là những lời hứa tiếp thị. Hướng dẫn người mua hàng của bạn yêu cầu các chỉ số khả năng xử lý. Yêu cầu báo cáo Cpk hoặc Ppk từ các lần chạy chính xác trước đó. Cpk từ 1,33 trở lên chứng tỏ họ có thể sản xuất các bộ phận một cách nhất quán trong giới hạn yêu cầu của bạn. Không có dữ liệu này, bạn chỉ đơn giản là đoán.
Next, carefully assess their process control methodologies. Một nhà cung cấp có năng lực nên sử dụng các nguyên tắc đúc khuôn khoa học. Họ cần cảm biến áp suất khoang để theo dõi sự tan chảy trong thời gian thực. They must also utilize decoupled molding techniques. Điều này tách biệt giai đoạn làm đầy tốc độ cao với giai đoạn đóng gói. Decoupled molding drastically reduces part-to-part variation.
Bạn cũng cần xác minh khả năng đo lường tiên tiến của họ. Kiểm tra thiết bị phòng thí nghiệm kiểm soát chất lượng của họ. Họ có sử dụng Máy đo tọa độ tự động (CMM) không? Họ có máy so sánh quang học hoặc công nghệ quét CT không? Họ thực sự phải sở hữu những thiết bị cần thiết để đo lường độ chính xác mà họ cho rằng họ có thể đúc khuôn.
Finally, encourage your team to take the right next steps. Chuyển đổi khỏi giới hạn thiết kế lý thuyết. Engage in a formal DFM review and Moldflow analysis with your shortlisted vendor. This collaborative step aligns expectations before any metal is cut.
Việc chỉ định kích thước chính xác cho các thành phần nhựa đòi hỏi phải suy nghĩ cẩn thận. Đây chủ yếu là một bài tập về quản lý rủi ro và phân bổ nguồn lực, thay vì soạn thảo CAD đơn giản. Bạn phải hiểu cách hoạt động của các polyme bên trong một công cụ bằng thép được nung nóng để thành công.
Độ chính xác là hoàn toàn có thể đạt được trong nhựa. Tuy nhiên, nó phải được áp dụng một cách chiến lược cho các tính năng quan trọng để tránh lãng phí vốn. Dung sai quá mức làm tăng ngân sách dụng cụ và làm giảm năng suất sản xuất. Bằng cách áp dụng các giới hạn tiêu chuẩn cho các khu vực không hoạt động, bạn sẽ bảo vệ được lợi nhuận của mình.
Bây giờ là lúc để tối ưu hóa dự án sắp tới của bạn. Chúng tôi nhắc bạn tải lên tệp CAD của mình để xem xét DFM kỹ thuật. Các kỹ sư của chúng tôi sẽ giúp bạn điều chỉnh các yêu cầu về kích thước cho phù hợp với thực tế sản xuất thực tế, đảm bảo quá trình sản xuất diễn ra suôn sẻ và có lợi nhuận.
Đáp: Thông thường, các nhà sản xuất có thể đạt được ±0,002 inch (±0,05 mm) cho các ứng dụng chuyên dụng. This requires highly stable resins, robust tooling, and single-cavity molds. Một số quy trình đúc vi mô tiên tiến có thể đạt được kích thước thậm chí còn chặt chẽ hơn. Tuy nhiên, việc thúc đẩy các giới hạn này hiếm khi được khuyến nghị đối với các bộ phận thương mại tiêu chuẩn do chi phí cao.
A: Plastics behave entirely differently than metals. Các polyme có thể bị giãn nở nhiệt đáng kể, tốc độ co ngót khác nhau và ứng suất bên trong trong giai đoạn làm mát. CNC machining cuts stable, solid metal at room temperature. Áp dụng tiêu chuẩn kim loại cho nhựa đảm bảo tỷ lệ sai sót cao và lô sản xuất bị loại bỏ.
Trả lời: Khuôn nhiều khoang có nhiều biến thể xử lý hơn. Sự thay đổi giữa các khoang xảy ra do khoảng cách dòng chảy của người chạy khác nhau, độ giảm áp suất và sự khác biệt về làm mát cục bộ trên đế khuôn. Do những biến thể này, bạn thường cần chỉ định dung sai lỏng lẻo hơn một chút so với khuôn nguyên mẫu một khoang.


