


機能的な 3D CAD モデルから成形可能な部品への移行は、ハードウェア開発の最もリスクの高い段階です。射出成形を開始するには多額の先行投資が必要です。部品の準備に欠陥があると、ツールの大幅なやり直しが容易に発生します。これらのエラーはリードタイムを延長し、生産規模を拡大する前にユニットエコノミクスを台無しにします。部品を正しく準備するには、正確な位置合わせが必要です。機能設計要件と材料物理学およびツールの制約とのバランスを厳密にとらなければなりません。この包括的なガイドでは、必要な正確な評価フレームワークの概要を説明します。鉄鋼を切断する前に投資のリスクを完全に回避するために必要な、実証済みの製造可能性プロトコルについて詳しく説明します。これらの基本原則を理解することで、製品の発売スケジュールをより適切に制御できるようになります。デジタルの概念と物理的な製造の現実の間のギャップをスムーズに埋める方法を学びます。適切な準備を行うことで、予算を使い切ることなく長期的な製造の成功が保証されます。
CAD は成形性と同等ではありません。 有効な 3D モデルは、射出および取り出しプロセスに耐えるために構造上の妥協 (抜き勾配、均一な壁) を必要とすることがよくあります。
DFM により金型の遅延を防止: 厳密なDFM を 射出成形用の 早期に実行することで、コストがかかり市場投入までの時間を遅らせる金型の修正が削減されます。
材料は金型設計を決定します。金型ツーリングを開始する 選択した樹脂の収縮率と熱特性を最終決定する必要があります 前に、 。
パートナーの評価はコストだけではありません。 メーカーを選択するには、社内の DFM 機能、ツールの保証、生産のスケーラビリティを評価する必要があります。
エンジニアはプロトタイプから生産まで急いで行うことがよくあります。彼らは、3D プリントが成功すれば、簡単に成形できる製品が保証されると想定しています。この仮定は、経済的に多大な影響を及ぼします。ちゃんとした カスタム射出成形とプラスチック部品の設計により、 この危険な罠を防ぎます。ツーリングの初期設計を変更しないと、完全に製造不可能なコンポーネントが作成される危険があります。
「ツールの手直し」の罠は、ハードウェアのスタートアップにとって特に危険です。場合によっては、鋼材を除去して既存の金型を変更することも可能です。たとえば、壁を厚くするということは、コアから金属を削り取ることを意味します。ただし、欠けている部分を修正するために金型に鋼を追加すると、コストが飛躍的に高くなります。多くの場合、キャビティ全体の完全な再構築が必要になります。数週間、場合によっては数か月の進歩が失われます。重要な発売日がずれてしまいます。
これを回避するには、事前に明確な成功基準を定義する必要があります。うまく準備されたパーツは、繊細かつ意図的なバランスを実現します。堅牢な機械的完全性を確保しながら、必要な美的品質を維持します。さらに重要なのは、製造時のサイクルタイムを可能な限り短縮できることです。これは、ヒケや寸法の歪みなどの醜い外観上の欠陥を発生させることなくこれを実現します。 CAD フェーズの早い段階でこれらの特定の要素に優先順位を付けることによってのみ、スケーラブルな製造を実現できます。
優れた設計原則は、最終的な製造結果に直接影響します。厳格な評価フレームワークを導入することで、後で大きな損害をもたらすミスを防ぐことができます。私たちは、譲れない幾何学的要件に徹底的に焦点を当てる必要があります。屈強 射出成形用の DFM は、 デジタル モデルと物理的現実の間のギャップを埋めます。徹底的なレビューにより、大幅な資本の節約が可能になります。
以下は、設計をロックする前に対処する必要があるコア機能から結果までの番号付きリストです。
均一な壁厚: 厚い部分は薄い部分よりもはるかに遅く冷却されます。この不均一な冷却により、成形品全体で材料が不均一に収縮します。それは醜いヒケや深刻な寸法の歪みにつながります。一貫した厚さを維持して、コンポーネント全体にわたって均一な冷却速度を確保します。厚い部分をくり抜くことで、高価な材料を節約しながら強度を維持します。
抜き勾配: まっすぐに突き出た垂直壁はキャビティ内でしっかりと詰まります。ドラフトは、きれいで損傷のない排出のために絶対に不可欠です。標準ルールでは、標準部品の最小抜き勾配は 1 ~ 2 度であると規定されています。テクスチャ サーフェスには追加の次数を追加する必要があります。これにより、部品の傷が防止され、時間の経過とともに金型の早期摩耗が大幅に軽減されます。
丸みを帯びたコーナー: 鋭い内側のコーナーにより、大きな応力集中が生じます。これらは、初期充填段階での樹脂の流れを著しく妨げます。十分な半径を追加すると、溶融プラスチックが鋭い曲がりの周りをスムーズに流れることができます。また、最終コンポーネントを構造的に強化し、ストレステスト中の早期の機械的故障を防ぎます。
アンダーカットの管理: アンダー カットにより、部品が剛性鋼キャビティ内に閉じ込められます。高価なサイドアクション、カム、またはリフターをツール内で使用する必要があります。コストを抑えるために、可能な限りアンダーカットを排除します。スナップフィットを再設計したり、パススルーコアリングを採用したりすることで、工具の予算を管理しやすくなります。
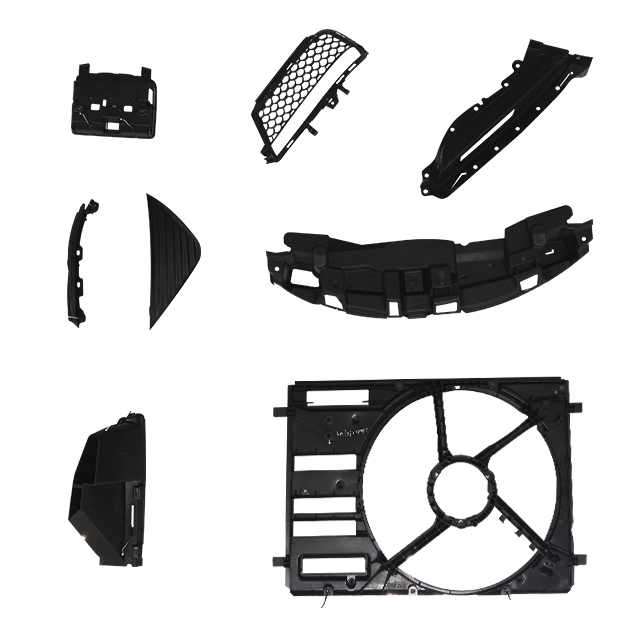
最初に正確な材料を固定しなければ、金型設計を完成させることはできません。選択した樹脂の物理学がツール自体の物理的現実を決定します。ハードウェア開発において、プラスチックの選択は決して後から考えられるものではありません。
材料特性が基本的にどのような影響を与えるかを調べてみましょう 射出成形金型ツーリング。溶けたプラスチックは冷えると必然的に収縮します。樹脂が異なれば、その分子構造に応じて大幅に異なる速度で収縮します。ナイロンなどの半結晶性プラスチックは、ABS などの非晶質プラスチックよりもはるかに大きく収縮します。エンジニアは、この正確な計算に対応するために、鋼製キャビティのサイズをわずかに大きくする必要があります。後で材料を変更すると、その部品はすぐに公差から外れてしまいます。
流量特性も工具設計において重要な役割を果たします。この特性はメルト フロー インデックス (MFI) を使用して測定します。粘性の高い材料は、複雑な形状や薄い壁を埋めるのが困難です。特殊なゲート戦略と大規模なランナー システムが必要です。この慎重な設計により、プラスチックがゲートで凍結する前にキャビティが完全に充填されます。
最後に、後処理の制約を慎重に検討してください。一部の部品には二次塗装、電気メッキ、または超音波溶接が必要です。ベース樹脂は、これらの特定の二次操作を化学的および機械的にサポートする必要があります。耐薬品性の高いプラスチックを選択すると、塗料が適切に付着しない可能性があります。最終使用環境と成形後の要件に完全に基づいて材料を選択します。
グラフ: 材料ファミリー別の一般的な収縮率
材質の種類 |
一般的な収縮率 (インチ/インチ) |
流量特性 |
|---|---|---|
ABS |
0.004~0.008 |
良好な流動性、高い寸法安定性 |
ポリカーボネート(PC) |
0.005~0.007 |
粘度が高く、より高温の金型温度が必要 |
ナイロン(PA66)ガラス入り |
0.002~0.006 |
低収縮、急速冷凍、高強度 |
ポリプロピレン(PP) |
0.010~0.020 |
高収縮、優れた流動性、高い柔軟性 |
ツールのパスは、製品ライフサイクルの量と初期予算に大きく依存します。これらのソリューション カテゴリを 2 つの異なる戦略的パスに分割します。間違った道を選択すると、貴重な資本が無駄になり、スケジュールが延びてしまいます。
ラピッドツールやブリッジツールはアルミニウムなどの柔らかい金属に依存しています。初期費用が大幅に削減され、納期が大幅に短縮されます。アルミニウム製ツールは、迅速な設計検証と早期の市場テストに最適です。通常、1,000 ~ 10,000 ユニットの範囲の少量生産を処理します。ただし、極度の射出圧力下では鋼よりもはるかに早く劣化します。アルミニウム製の工具は、ガラス入りナイロンのような研磨性の高い樹脂に長期間耐えることができません。
生産工具には完全硬化鋼が使用されています。大幅に高額な初期資本支出と、はるかに長いリードタイムが必要になります。それでも、寸法精度を損なうことなく、数百万回のサイクルに容易に耐えます。この極めて耐久性の高い製品は、大量生産には不可欠です。 OEM プラスチック部品。スチールツールを使用すると、複雑な複数のキャビティの設計が可能になり、部品ごとのサイクルコストが時間の経過とともに大幅に削減されます。
この移行段階では、リスクを軽減することが依然として非常に重要です。可能な限り、最初に単一キャビティのプロトタイプ金型を実行することを強くお勧めします。これを使用して、複雑な形状、表面仕上げ、機械的フィットを検証します。単一キャビティ ツールの実証に成功した後にのみ、高価な複数キャビティの製造ツールを使用する必要があります。
比較: プロトタイピングと生産ツール
機能カテゴリ |
ブリッジツーリング(アルミ金型) |
生産工具(焼き入れ鋼金型) |
|---|---|---|
初期資本支出 |
低から中程度 |
高から非常に高 |
平均リードタイム |
2~4週間 |
6~12週間 |
推定工具寿命 (サイクル) |
10,000 - 最大 50,000 |
1,000,000回以上連続 |
最適な用途 |
検証、ベータテスト、ブリッジの制作 |
マスマーケットの拡張、一貫した大量生産 |
最終候補リストのロジックは、単に最も安い単価をチェックするだけではありません。完全な製造に移行する準備ができている場合は、信頼性の高いベンダーが必要です。エンジニアリングの透明性と技術インフラストラクチャに基づいて、潜在的なパートナーを慎重に評価します。
まず、透明性の高い DFM 分析を要求します。信頼できるパートナーは、工具のデポジットを要求する前に、包括的なレポートを積極的に提供します。このエンジニアリング レポートでは、金型流動解析、理想的なゲート配置、およびエジェクター ピンの正確な位置を徹底的に詳しく説明する必要があります。ベンダーがこの重要なステップをスキップすると、スケジュールに大きなリスクが生じます。
次に、社内のツール機能と仲介機能を厳密に比較します。多くのベンダーは、密かに海外のサードパーティショップに金型製作を委託しています。この仲介により、プロジェクトに大きな通信遅延が生じます。定期的なメンテナンスが非常に面倒になります。社内ツールにより、全体的な説明責任が大幅に向上します。ツールが稼働中に故障した場合、社内チームが作業現場ですぐに修理します。
最後に、厳格な品質コンプライアンスと知的財産のセキュリティを義務付けます。材料ロットのトレーサビリティのための明確な文書が必要です。初期生産サンプルに関する包括的な初回品目検査 (FAI) レポートをリクエストします。メーカーが独自の CAD ファイルに対して安全性の高いデータ処理プロトコルを採用していることを確認してください。知的財産を保護することは、物理的な製品自体を製造することと同じくらい重要です。
プラスチック部品の製造準備は、戦略的な妥協を伴う作業です。製造における厳しい物理的現実に対して、理想的な製品形状のバランスを継続的に維持する必要があります。あらゆる設計上の決定は、最終的な発売スケジュールと全体の予算に大きな影響を与えます。
次のステップは、材料の選択をしっかりと最終決定することです。これは、モデルにさらに幾何学的な変更を加える前に行ってください。次に、高度な資格を持つ製造パートナーに正式な DFM レビューを依頼します。専門家のエンジニアリング入力を確保せずに、最終的な CAD を固定しないでください。
小さな設計上の欠陥が製品の発売全体を台無しにしないようにしてください。機能 3D モデルを今すぐ送信して、専門家による DFM 分析と包括的なツールの見積もりを取得してください。この早期フィードバックを確保することで、大量生産へのよりスムーズな移行が保証されます。
A: 通常、テクスチャなしの表面の場合は 1 ~ 2 度で、表面テクスチャの深さが 0.001 インチごとに 1.5 度追加されます。
A: 新しい素材の収縮率が元の素材とまったく同じである場合に限ります。そうしないと、最終的な部品の寸法が公差から外れてしまいます。
A: 複雑さと素材によって異なります。アルミニウム ブリッジのツーリングには 2 ~ 4 週間かかる場合があります。複数個取りの硬化鋼の生産金型には、通常 6 ~ 12 週間かかります。
A: 厚いセクションは薄いセクションよりも遅く冷却されます。この冷却差によって材料自体が引っ張られ、表面の凹み (ヒケ) や物理的な反りが生じます。


