


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-13 Origen: Sitio


La transición de un modelo CAD 3D funcional a una pieza moldeable representa la fase de mayor riesgo en el desarrollo de hardware. El moldeo por inyección requiere un importante capital inicial para comenzar. Los defectos en la preparación de sus piezas fácilmente conducen a un retrabajo severo de las herramientas. Estos errores extienden los tiempos de entrega y arruinan la economía unitaria incluso antes de escalar la producción. La preparación correcta de una pieza requiere una alineación precisa. Debe equilibrar estrictamente los requisitos de diseño funcional junto con la física de los materiales y las limitaciones de las herramientas. Esta guía completa describe los marcos de evaluación exactos que necesita. Detallamos los protocolos de fabricación probados necesarios para eliminar por completo el riesgo de su inversión antes de que alguien corte acero. Al comprender estos principios básicos, obtendrá un control mucho mejor sobre el cronograma de lanzamiento de su producto. Aprenderá cómo cerrar la brecha entre los conceptos digitales y las realidades de fabricación física sin problemas. Una preparación adecuada garantiza el éxito de la fabricación a largo plazo sin gastar presupuestos.
CAD no es igual a moldeabilidad: un modelo 3D válido a menudo requiere compromisos estructurales (borradores, paredes uniformes) para sobrevivir a los procesos de inyección y expulsión.
DFM evita retrasos en las herramientas: la ejecución temprana de un DFM riguroso para el moldeo por inyección reduce las modificaciones de las herramientas, que son costosas y retrasan el tiempo de comercialización.
El material dicta el diseño del molde: las tasas de contracción y las propiedades térmicas de la resina elegida deben finalizarse antes de comenzar con el moldeo.
La evaluación de los socios va más allá del costo: elegir un fabricante requiere evaluar sus capacidades internas de DFM, sus garantías de herramientas y su escalabilidad de producción.
Los ingenieros suelen pasar rápidamente del prototipo a la producción. Asumen que una impresión 3D exitosa garantiza un producto fácilmente moldeable. Esta suposición crea enormes implicaciones financieras. Adecuado El moldeo por inyección personalizado y el diseño de piezas de plástico evitan esta peligrosa trampa. Sin modificar el diseño inicial de las herramientas, se corre el riesgo de crear componentes completamente imposibles de fabricar.
La trampa de la 'reelaboración de herramientas' es particularmente peligrosa para los inicios de hardware. A veces es posible modificar un molde existente quitando acero. Por ejemplo, hacer una pared más gruesa significa cortar el metal del núcleo. Sin embargo, agregar acero a un molde para arreglar una característica faltante es exponencialmente más costoso. A menudo exige una reconstrucción completa de toda la cavidad. Pierdes semanas o incluso meses de progreso. Su fecha crítica de lanzamiento se retrasa.
Para evitar esto, debemos definir criterios claros de éxito desde el principio. Una pieza preparada con éxito logra un equilibrio delicado e intencionado. Mantiene las cualidades estéticas requeridas al tiempo que garantiza una integridad mecánica robusta. Más importante aún, facilita el menor tiempo de ciclo posible durante la fabricación. Lo logra sin generar defectos cosméticos desagradables como marcas de hundimiento o deformaciones dimensionales. Sólo se puede lograr una fabricación escalable dando prioridad a estos factores específicos al principio de la fase CAD.
Los buenos principios de diseño influyen directamente en los resultados finales de fabricación. La implementación de un marco de evaluación estricto evita errores costosos en el futuro. Debemos centrarnos profundamente en los requisitos geométricos no negociables. Robusto DFM para moldeo por inyección cierra la brecha entre los modelos digitales y las realidades físicas. Una revisión exhaustiva ahorra un capital significativo.
Aquí hay una lista numerada de las características principales y los resultados que debe abordar antes de bloquear su diseño:
Espesor de pared uniforme: las secciones gruesas se enfrían mucho más lentamente que las delgadas. Este enfriamiento desigual hace que el material se contraiga de manera desigual en toda la pieza. Esto provoca feas marcas de hundimiento y graves deformaciones dimensionales. Mantenga un espesor constante para garantizar velocidades de enfriamiento uniformes en todo el componente. La extracción de secciones gruesas preserva la resistencia y al mismo tiempo ahorra material costoso.
Ángulos de tiro: Las paredes verticales que sobresalen hacia arriba se atascarán firmemente dentro de la cavidad. Las corrientes de aire son absolutamente esenciales para una expulsión limpia y sin daños. Las reglas estándar dictan un ángulo mínimo de 1 a 2 grados para piezas estándar. Debe agregar grados adicionales para superficies texturizadas. Esta práctica evita que las piezas se rayan y reduce en gran medida el desgaste prematuro del molde con el tiempo.
Esquinas redondeadas: Las esquinas interiores afiladas crean concentraciones masivas de tensión. Impiden gravemente el flujo de resina durante la fase de llenado inicial. Agregar un radio generoso permite que el plástico fundido fluya suavemente alrededor de curvas cerradas. También fortalece estructuralmente el componente final, evitando fallas mecánicas prematuras durante las pruebas de estrés.
Gestión de socavados: los socavados atrapan la pieza dentro de la cavidad de acero rígido. Le obligan a utilizar costosas acciones laterales, levas o elevadores dentro de la herramienta. Elimine los recortes siempre que sea posible para mantener los costos bajos. Rediseñar ajustes rápidos o emplear núcleos pasantes mantiene su presupuesto de herramientas altamente manejable.
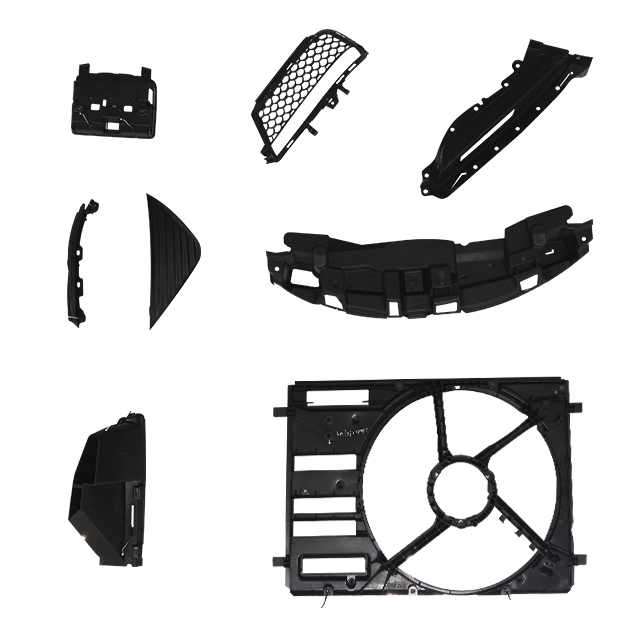
No se puede finalizar el diseño de un molde sin fijar primero el material exacto. La física de la resina elegida dicta la realidad física de la herramienta misma. La elección del plástico nunca es una ocurrencia tardía en el desarrollo de hardware.
Examinemos cómo las propiedades materiales influyen fundamentalmente Herramientas para moldes de inyección . A medida que el plástico fundido se enfría, inevitablemente se encoge. Las diferentes resinas se contraen a ritmos muy diferentes dependiendo de su estructura molecular. Los plásticos semicristalinos como el nailon se encogen mucho más que los plásticos amorfos como el ABS. Los ingenieros deben dimensionar la cavidad de acero un poco más grande para acomodar este cálculo exacto. Si cambia los materiales más tarde, la pieza instantáneamente quedará fuera de tolerancia.
Las características del flujo también juegan un papel importante en el diseño de herramientas. Medimos este atributo utilizando el índice de flujo de fusión (MFI). Los materiales muy viscosos tienen dificultades para rellenar geometrías complejas o paredes delgadas. Requieren estrategias de compuerta especializadas y sistemas de guías más grandes. Este cuidadoso diseño garantiza que la cavidad se llene por completo antes de que el plástico se congele en la puerta.
Finalmente, considere cuidadosamente sus limitaciones de posprocesamiento. Algunas piezas requieren pintura secundaria, galvanoplastia o soldadura ultrasónica. La resina base debe soportar química y mecánicamente estas operaciones secundarias específicas. Si elige un plástico altamente resistente a los químicos, es posible que las pinturas no se adhieran correctamente. Seleccione el material basándose completamente en el entorno de uso final y los requisitos posteriores al moldeo.
Gráfico: Tasas de contracción típicas por familia de materiales
Tipo de material |
Tasa de contracción típica (pulg/pulg) |
Característica de flujo |
|---|---|---|
ABS |
0,004 - 0,008 |
Buen flujo, dimensiones muy estables. |
Policarbonato (PC) |
0,005 - 0,007 |
Alta viscosidad, requiere temperaturas de molde más altas. |
Nailon (PA66) relleno de vidrio |
0,002 - 0,006 |
Baja contracción, congelación rápida, alta resistencia. |
Polipropileno (PP) |
0,010 - 0,020 |
Alta contracción, excelente flujo, altamente flexible. |
Su ruta de herramientas depende en gran medida del volumen del ciclo de vida de su producto y del presupuesto inicial. Dividimos estas categorías de soluciones en dos caminos estratégicos distintos. Elegir el camino equivocado desperdicia un valioso capital y amplía su cronograma.
Las herramientas rápidas o de puente se basan en metales más blandos como el aluminio. Ofrece un costo inicial significativamente menor y un plazo de entrega mucho más rápido. Las herramientas de aluminio son ideales para una validación rápida del diseño y pruebas tempranas de mercado. Manejan tiradas de producción de bajo volumen que normalmente oscilan entre 1.000 y 10.000 unidades. Sin embargo, se degradan mucho más rápido que el acero bajo una presión de inyección extrema. Las herramientas de aluminio no pueden soportar resinas abrasivas como el nailon relleno de vidrio durante mucho tiempo.
Las herramientas de producción utilizan acero totalmente endurecido. Requiere un gasto de capital inicial sustancialmente mayor y plazos de entrega mucho más largos. Sin embargo, soporta fácilmente millones de ciclos sin perder precisión dimensional. Esta extrema durabilidad lo hace absolutamente esencial para la fabricación de gran volumen. Piezas de plástico originales . Las herramientas de acero permiten diseños complejos de múltiples cavidades para reducir drásticamente los costos del ciclo por pieza con el tiempo.
La mitigación de riesgos sigue siendo muy crucial durante esta fase de transición. Recomendamos encarecidamente ejecutar primero un molde prototipo de una sola cavidad siempre que sea posible. Utilice esto para validar su geometría compleja, acabados cosméticos y ajuste mecánico. Sólo después de probar con éxito la herramienta de una sola cavidad debería comprometerse con una costosa herramienta de producción de múltiples cavidades.
Comparación: creación de prototipos frente a herramientas de producción
Categoría de característica |
Herramientas para puentes (moldes de aluminio) |
Herramientas de producción (moldes de acero endurecido) |
|---|---|---|
Gasto de capital inicial |
Bajo a moderado |
De alto a muy alto |
Plazo de entrega promedio |
2 - 4 semanas |
6 - 12 semanas |
Vida útil estimada de la herramienta (ciclos) |
10.000 - 50.000 máximo |
1.000.000+ continuo |
Mejor utilizado para |
Validación, pruebas beta, producción de puentes. |
Escalamiento en el mercado masivo, consistencia en grandes volúmenes |
La lógica de preselección va mucho más allá de simplemente comprobar los precios unitarios más baratos. Necesita un proveedor altamente confiable cuando esté listo para realizar la transición a la fabricación completa. Evalúe meticulosamente a los socios potenciales en función de su transparencia de ingeniería e infraestructura técnica.
Primero, exigir un análisis DFM altamente transparente. Un socio confiable proporciona de manera proactiva un informe completo antes de solicitar cualquier depósito de herramientas. Este informe de ingeniería debe detallar minuciosamente el análisis del flujo del molde, las ubicaciones ideales de las compuertas y las ubicaciones exactas de los pasadores eyectores. Si un proveedor omite este paso crítico, representa un riesgo enorme para su cronograma.
En segundo lugar, compare estrictamente las capacidades de herramientas internas con las de intermediación. Muchos proveedores subcontratan en secreto la fabricación de moldes a tiendas externas en el extranjero. Esta intermediación introduce enormes retrasos en la comunicación en su proyecto. Hace que el mantenimiento de rutina sea increíblemente frustrante. Las herramientas internas ofrecen una rendición de cuentas mucho mejor en todos los ámbitos. Si una herramienta se estropea a mitad de proceso, un equipo interno la repara inmediatamente en el taller.
Por último, exija un estricto cumplimiento de la calidad y la seguridad de la propiedad intelectual. Exigir documentación clara para la trazabilidad del lote de materiales. Solicite informes completos de inspección del primer artículo (FAI) para sus muestras de producción iniciales. Asegúrese de que el fabricante emplee protocolos de manejo de datos altamente seguros para sus archivos CAD propietarios. Proteger su propiedad intelectual sigue siendo tan importante como producir el producto físico en sí.
Preparar una pieza de plástico para la producción es un ejercicio de compromiso estratégico. Debe equilibrar continuamente la geometría ideal del producto con las duras realidades físicas de la fabricación. Cada decisión de diseño tiene un gran impacto en el cronograma de lanzamiento final y en el presupuesto general.
Su siguiente paso inmediato es finalizar firmemente su selección de materiales. Haga esto antes de realizar más cambios geométricos en su modelo. Luego, solicite una revisión DFM formal a un socio fabricante altamente calificado. Nunca bloquee su CAD final sin obtener el aporte de sus expertos en ingeniería.
No permita que pequeños defectos de diseño descarrilen todo el lanzamiento de su producto. Envíe su modelo 3D funcional hoy para obtener un análisis DFM experto y una cotización completa de herramientas. Asegurar esta retroalimentación temprana garantiza una transición mucho más fluida hacia la fabricación de alto volumen.
R: Generalmente de 1 a 2 grados para superficies sin textura, agregando 1,5 grados por cada 0,001 pulgadas de profundidad de textura de la superficie.
R: Sólo si el nuevo material tiene exactamente la misma tasa de contracción que el original. De lo contrario, las dimensiones finales de la pieza quedarán fuera de tolerancia.
R: Varía según la complejidad y el material. Las herramientas para puentes de aluminio pueden tardar entre 2 y 4 semanas; Los moldes de producción de acero endurecido con múltiples cavidades suelen tardar entre 6 y 12 semanas.
R: Las secciones gruesas se enfrían más lentamente que las secciones delgadas. Este enfriamiento diferencial hace que el material tire contra sí mismo, lo que provoca depresiones en la superficie (marcas de hundimiento) y deformaciones físicas.


