


Visualizações: 0 Autor: Editor do site Horário de publicação: 13/08/2026 Origem: Site


A transição de um modelo CAD 3D funcional para uma peça moldável representa a fase de maior risco no desenvolvimento de hardware. A moldagem por injeção requer um capital inicial significativo para começar. Falhas na preparação da peça levam facilmente a retrabalhos severos nas ferramentas. Esses erros aumentam os prazos de entrega e prejudicam a economia da unidade antes mesmo de você escalar a produção. Preparar uma peça corretamente requer um alinhamento preciso. Você deve equilibrar estritamente os requisitos de projeto funcional juntamente com a física dos materiais e as restrições de ferramentas. Este guia abrangente descreve as estruturas de avaliação exatas de que você precisa. Detalhamos os protocolos comprovados de capacidade de fabricação necessários para reduzir totalmente o risco do seu investimento antes que alguém corte o aço. Ao compreender esses princípios básicos, você obtém um controle muito melhor sobre o cronograma de lançamento do produto. Você aprenderá como preencher a lacuna entre os conceitos digitais e as realidades da fabricação física sem problemas. A preparação adequada garante o sucesso da fabricação a longo prazo sem gastar orçamentos.
CAD não é igual a moldabilidade: um modelo 3D válido muitas vezes requer compromissos estruturais (calados, paredes uniformes) para sobreviver aos processos de injeção e ejeção.
O DFM evita atrasos nas ferramentas: A execução antecipada do DFM rigoroso para moldagem por injeção reduz as modificações nas ferramentas, que são caras e atrasam o tempo de lançamento no mercado.
O material determina o projeto do molde: As taxas de contração e as propriedades térmicas da resina escolhida devem ser finalizadas antes do início da moldagem do molde.
A avaliação dos parceiros vai além do custo: a escolha de um fabricante exige a avaliação de suas capacidades internas de DFM, garantias de ferramentas e escalabilidade de produção.
Os engenheiros muitas vezes correm rapidamente do protótipo para a produção. Eles presumem que uma impressão 3D bem-sucedida garante um produto facilmente moldável. Esta suposição cria enormes implicações financeiras. Apropriado moldagem por injeção personalizada e design de peças de plástico evitam essa armadilha perigosa. Sem modificar o projeto inicial das ferramentas, você corre o risco de criar componentes completamente impossíveis de fabricar.
A armadilha do “retrabalho de ferramentas” é particularmente perigosa para startups de hardware. Às vezes é possível modificar um molde existente removendo o aço. Por exemplo, tornar uma parede mais espessa significa cortar o metal do núcleo. No entanto, adicionar aço a um molde para corrigir uma característica ausente é exponencialmente mais caro. Muitas vezes exige uma reconstrução completa de toda a cavidade. Você perde semanas ou até meses de progresso. Sua data crítica de lançamento está atrasada.
Para evitar isso, devemos definir antecipadamente critérios de sucesso claros. Uma peça preparada com sucesso atinge um equilíbrio delicado e intencional. Ele mantém as qualidades estéticas exigidas, garantindo ao mesmo tempo uma integridade mecânica robusta. Mais importante ainda, facilita o tempo de ciclo mais curto possível durante a fabricação. Ele consegue isso sem gerar defeitos cosméticos feios, como marcas de afundamento ou deformações dimensionais. Você só consegue uma fabricação escalonável priorizando esses fatores específicos no início da fase CAD.
Bons princípios de design influenciam diretamente os resultados finais de fabricação. A implementação de um quadro de avaliação rigoroso evita erros futuros dispendiosos. Devemos concentrar-nos profundamente nos requisitos geométricos inegociáveis. Robusto O DFM para moldagem por injeção preenche a lacuna entre os modelos digitais e as realidades físicas. Uma revisão completa economiza capital significativo.
Aqui está uma lista numerada dos principais recursos e resultados que você deve abordar antes de bloquear seu design:
Espessura uniforme da parede: Seções grossas esfriam muito mais lentamente que as finas. Esse resfriamento desigual faz com que o material encolha de maneira desigual na peça. Isso leva a marcas feias de afundamento e graves deformações dimensionais. Mantenha uma espessura consistente para garantir taxas de resfriamento uniformes em todo o componente. A retirada de seções grossas preserva a resistência e ao mesmo tempo economiza material caro.
Ângulos de inclinação: Paredes verticais voltadas para cima ficarão presas firmemente dentro da cavidade. As correntes de ar são absolutamente essenciais para uma ejeção limpa e sem danos. As regras padrão determinam um calado mínimo de 1-2 graus para peças padrão. Você deve adicionar graus adicionais para superfícies texturizadas. Essa prática evita arranhões nas peças e reduz bastante o desgaste prematuro do molde ao longo do tempo.
Cantos radiados: Cantos interiores afiados criam enormes concentrações de tensão. Eles impedem severamente o fluxo de resina durante a fase inicial de preenchimento. Adicionar um raio generoso permite que o plástico derretido flua suavemente em curvas acentuadas. Também fortalece estruturalmente o componente final, evitando falhas mecânicas prematuras durante testes de esforço.
Gerenciando cortes inferiores: Os cortes inferiores prendem a peça dentro da cavidade de aço rígido. Eles forçam você a usar ações laterais, cames ou elevadores caros dentro da ferramenta. Elimine cortes sempre que possível para manter os custos baixos. Reprojetar encaixes instantâneos ou empregar perfuração de passagem mantém seu orçamento de ferramentas altamente gerenciável.
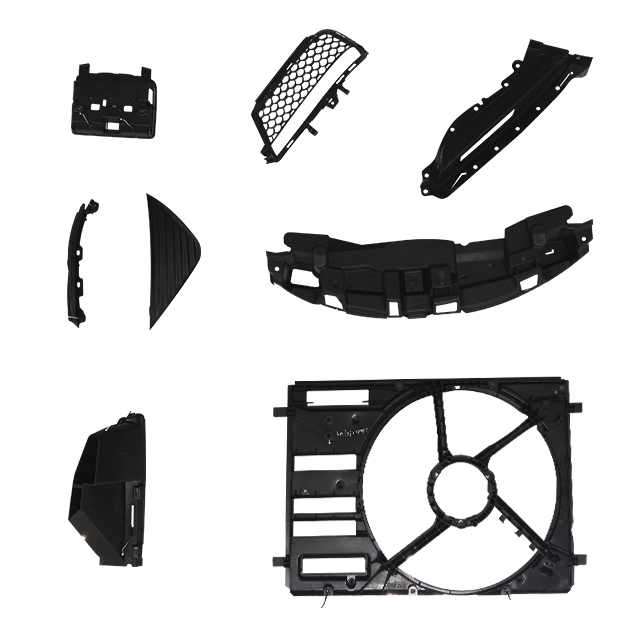
Você não pode finalizar um projeto de molde sem primeiro definir o material exato. A física da resina escolhida dita a realidade física da própria ferramenta. A escolha do plástico nunca é uma reflexão tardia no desenvolvimento de hardware.
Vamos examinar como as propriedades dos materiais influenciam fundamentalmente ferramentas para moldes de injeção . À medida que o plástico derretido esfria, ele inevitavelmente encolhe. Diferentes resinas encolhem em taxas muito diferentes, dependendo da sua estrutura molecular. Plásticos semicristalinos como o Nylon encolhem muito mais do que plásticos amorfos como o ABS. Os engenheiros devem dimensionar a cavidade de aço um pouco maior para acomodar esse cálculo exato. Se você alterar os materiais posteriormente, a peça sairá instantaneamente da tolerância.
As características de fluxo também desempenham um papel importante no projeto da ferramenta. Medimos esse atributo usando o Melt Flow Index (MFI). Materiais altamente viscosos têm dificuldade para preencher geometrias complexas ou paredes finas. Eles exigem estratégias de gating especializadas e sistemas de canais maiores. Este design cuidadoso garante que a cavidade seja completamente preenchida antes que o plástico congele no portão.
Finalmente, considere cuidadosamente suas restrições de pós-processamento. Algumas peças requerem pintura secundária, galvanoplastia ou soldagem ultrassônica. A resina base deve suportar química e mecanicamente essas operações secundárias específicas. Se você escolher um plástico altamente resistente a produtos químicos, as tintas poderão não aderir adequadamente. Selecione o material com base inteiramente no ambiente de uso final e nos requisitos pós-moldagem.
Gráfico: Taxas típicas de contração por família de materiais
Tipo de material |
Taxa de encolhimento típica (in/in) |
Característica de Fluxo |
|---|---|---|
ABS |
0,004 - 0,008 |
Bom fluxo, dimensões altamente estáveis |
Policarbonato (PC) |
0,005 - 0,007 |
Alta viscosidade, requer temperaturas de molde mais altas |
Nylon (PA66) Cheio de Vidro |
0,002 - 0,006 |
Baixo encolhimento, congelamento rápido, alta resistência |
Polipropileno (PP) |
0,010 - 0,020 |
Alto encolhimento, excelente fluxo, altamente flexível |
O caminho das ferramentas depende muito do volume do ciclo de vida do produto e do orçamento inicial. Dividimos essas categorias de soluções em dois caminhos estratégicos distintos. Escolher o caminho errado desperdiça capital precioso e estende seu cronograma.
Ferramentas rápidas ou de ponte dependem de metais mais macios, como o alumínio. Ele oferece um custo inicial significativamente mais baixo e um retorno muito mais rápido. As ferramentas de alumínio são ideais para validação rápida de projetos e testes iniciais de mercado. Eles lidam com tiragens de produção de baixo volume, normalmente variando de 1.000 a 10.000 unidades. No entanto, eles se degradam muito mais rapidamente do que o aço sob extrema pressão de injeção. As ferramentas de alumínio não suportam resinas abrasivas como o náilon com enchimento de vidro por muito tempo.
As ferramentas de produção utilizam aço totalmente endurecido. Requer um gasto de capital inicial substancialmente mais elevado e prazos de entrega muito mais longos. No entanto, suporta facilmente milhões de ciclos sem perder qualquer precisão dimensional. Esta extrema durabilidade torna-o absolutamente essencial para a fabricação de grandes volumes Peças plásticas OEM . As ferramentas de aço permitem projetos complexos de múltiplas cavidades para reduzir drasticamente os custos do ciclo por peça ao longo do tempo.
A mitigação de riscos continua a ser altamente crucial durante esta fase de transição. É altamente recomendável executar primeiro um molde de protótipo de cavidade única, sempre que possível. Você usa isso para validar sua geometria complexa, acabamentos cosméticos e ajuste mecânico. Somente depois de testar com sucesso a ferramenta de cavidade única você deverá se comprometer com uma ferramenta cara de produção de múltiplas cavidades.
Comparação: Prototipagem vs. Ferramentas de Produção
Categoria de recurso |
Ferramentas de ponte (moldes de alumínio) |
Ferramentas de Produção (Moldes de Aço Endurecido) |
|---|---|---|
Despesas de Capital Iniciais |
Baixo a moderado |
Alto a muito alto |
Prazo médio de entrega |
2 a 4 semanas |
6 - 12 semanas |
Vida útil estimada da ferramenta (ciclos) |
10.000 - 50.000 no máximo |
Mais de 1.000.000 contínuos |
Melhor usado para |
Validação, teste beta, produção de ponte |
Dimensionamento do mercado de massa, consistência de alto volume |
A lógica da pré-seleção vai muito além de apenas verificar os preços unitários mais baratos. Você precisa de um fornecedor altamente confiável quando estiver pronto para fazer a transição para a fabricação completa. Avalie meticulosamente potenciais parceiros com base em sua transparência de engenharia e infraestrutura técnica.
Primeiro, exija uma análise DFM altamente transparente. Um parceiro confiável fornece proativamente um relatório abrangente antes de solicitar qualquer depósito de ferramentas. Este relatório de engenharia deve detalhar minuciosamente a análise do fluxo do molde, posicionamentos ideais das portas e localizações exatas dos pinos ejetores. Se um fornecedor pular essa etapa crítica, ele representará um risco enorme para o seu cronograma.
Em segundo lugar, compare estritamente as capacidades de ferramentas internas com as de corretagem. Muitos fornecedores terceirizam secretamente sua fabricação de moldes para lojas terceirizadas no exterior. Essa intermediação introduz enormes atrasos de comunicação em seu projeto. Isso torna a manutenção de rotina incrivelmente frustrante. As ferramentas internas oferecem uma responsabilidade muito melhor em todos os aspectos. Se uma ferramenta quebrar no meio do processo, uma equipe interna a conserta imediatamente no chão de fábrica.
Finalmente, exija conformidade estrita de qualidade e segurança de propriedade intelectual. Exigir documentação clara para rastreabilidade do lote de material. Solicite relatórios abrangentes de inspeção do primeiro artigo (FAI) para suas amostras iniciais de produção. Certifique-se de que o fabricante utilize protocolos de manipulação de dados altamente seguros para seus arquivos CAD proprietários. Proteger sua propriedade intelectual continua sendo tão importante quanto produzir o próprio produto físico.
Preparar uma peça plástica para produção é um exercício de compromisso estratégico. Você deve equilibrar continuamente a geometria ideal do produto com as duras realidades físicas da fabricação. Cada decisão de design tem um grande impacto no cronograma final de lançamento e no orçamento geral.
O próximo passo imediato é finalizar com firmeza a seleção do material. Faça isso antes de fazer qualquer alteração geométrica no seu modelo. Em seguida, solicite uma revisão formal do DFM de um parceiro de fabricação altamente qualificado. Nunca bloqueie seu CAD final sem garantir a contribuição de engenharia especializada.
Não deixe que pequenas falhas de design atrapalhem todo o lançamento de seu produto. Envie seu modelo 3D funcional hoje para uma análise DFM especializada e uma cotação abrangente de ferramentas. Garantir esse feedback antecipado garante uma transição muito mais suave para a produção em alto volume.
R: Geralmente 1 a 2 graus para superfícies não texturizadas, adicionando 1,5 graus para cada 0,001 polegada de profundidade de textura da superfície.
R: Somente se o novo material tiver exatamente a mesma taxa de encolhimento do original. Caso contrário, as dimensões finais da peça ficarão fora da tolerância.
R: Varia de acordo com a complexidade e o material. O trabalho com ferramentas de ponte de alumínio pode levar de 2 a 4 semanas; moldes de produção de aço endurecido com múltiplas cavidades normalmente requerem de 6 a 12 semanas.
R: Seções grossas esfriam mais lentamente do que seções finas. Esse resfriamento diferencial faz com que o material puxe contra si mesmo, causando depressões superficiais (marcas de afundamento) e empenamentos físicos.


